12 min read
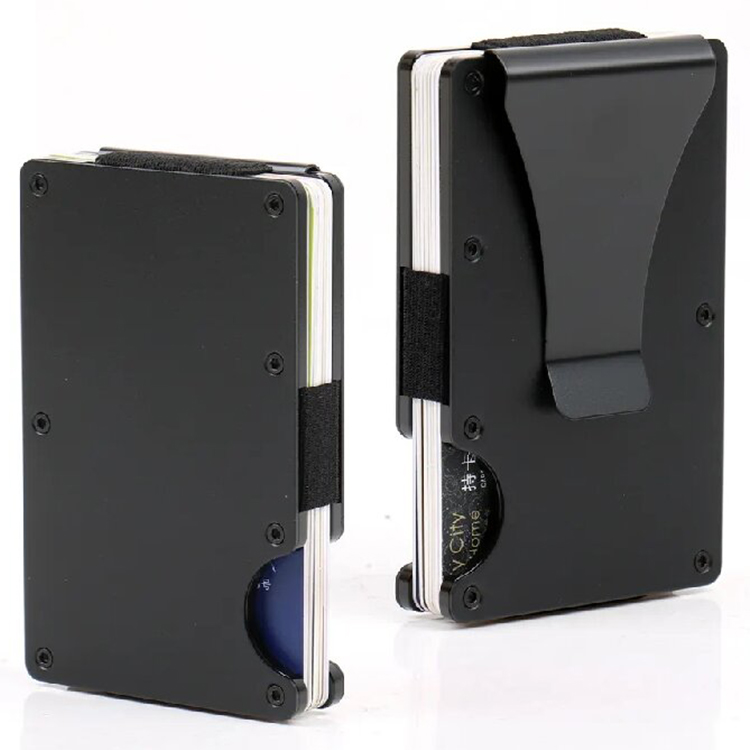
Un procurement manager aveva ordinato 5.000 portacarte in alluminio con finitura nera lucida. I campioni sembravano perfetti, ma la prima produzione arrivò con patch lucide ai bordi — il risultato del tumbling durante il packaging. Quella serie dovette essere riconfezionata. Questo è il reale della finiture superficiali: ciò che sembra semplice su una scheda tecnica diventa complicato in produzione.
La scelta tra finitura lucida e opaca influisce sui costi di produzione, sui tassi di resa, sui tempi di consegna e su come il prodotto invecchia nella tasca del cliente. Questo articolo spiega le differenze tecniche, i processi di rivestimento coinvolti e cosa dovrebbero specificare i buyer nei loro RFQ.
1. Capire la finitura lucida e opaca per portafogli in metallo: Tipi e Applicazioni
Risposta diretta: Una finitura lucida presenta linee di grana lineari unidirezionali create dall’abrasione meccanica, mentre una finitura opaca ha una texture diffusa, non riflettente, tipicamente prodotta dal blasting. Entrambe servono a scopi estetici e funzionali diversi nei portafogli in metallo.
Per i buyer B2B, comprendere la realtà produttiva dietro ogni finitura evita errori costosi nella specifica.
1.1 Il Materiale Base Determina Tutto
I tre metalli comuni nella produzione dei portafogli si comportano in modo diverso:
| Materiale | Peso | Compatibilità con la Finitura | Utilizzo Tipico |
|---|---|---|---|
| Alluminio | Leggero | Anodizzazione (lucido o opaco) | Portacarte quotidiani, portafogli con blocco RFID |
| Acciaio Inossidabile | Pesante | Rivestimento PVD, elettrolisi | Portafogli premium, portacarte di lusso |
| Titano | Più leggero | Rivestimento PVD | Portacarte minimalisti di alto livello |
L’alluminio è la scelta più comune perché è leggero e risponde bene all’anodizzazione. L’acciaio inossidabile offre maggiore durata ma aggiunge un peso significativo. Il titanio offre resistenza senza peso — ma è costoso e difficile da lavorare.
1.2 Perché la Qualità del Machining CNC Affecta la Finitura
La finitura non nasconde una cattiva lavorazione — la rivela. Il taglio CNC lascia micro-scratch e segni di strumento che devono essere rimossi prima di qualsiasi trattamento superficiale. Una finitura lucida su una superficie male lavorata mostrerà una profondità di grana inconsistente. Una finitura opaca può nascondere alcuni difetti minori, ma i segni profondi degli strumenti appariranno comunque come ombre.
I passaggi pre-finishing includono:
-
Finitura vibratoria (tumbling con media ceramici) per rimuovere gli spigoli
-
Smerigliatura o lucidatura con nastro per creare una base uniforme
-
Detersione per rimuovere gli oli di lavorazione
Ignorare questi passaggi porta a lotti rifiutati. I buyer dovrebbero chiedere ai fornitori il loro processo pre-finishing, non solo il rivestimento finale.
2. La Finitura Lucida: Cose da Sapere per i Buyer
Risposta diretta: Una finitura lucida per portafogli in metallo viene creata passando un nastro abrasivo o un panno sulla superficie in una direzione, producendo fine solchi lineari che catturano la luce a angoli specifici. Nasconde bene le graffiature ma mostra più facilmente le impronte d’indice rispetto all’opaca.
Le finiture lucide dominano il segmento dei portafogli esecutivi. La grana direzionale suggerisce precisione e artigianato industriale.
2.1 Come Funziona il Lucidatura in Linea di Produzione
La lucidatura utilizza:
-
Nastri abrasivi (Scotch-Brite o simili) su una macchina di lucidatura lineare
-
Pulegge di lucidatura a mano per piccoli lotti o lavoro di rettifica
La sfida nella produzione di massa è la consistenza. Un nastro di lucidatura si consuma nel tempo, modificando la profondità della grana lungo una serie di produzione. Fornitori di qualità monitorano la vita del nastro e lo sostituiscono a intervalli fissi.
Per i portafogli in alluminio, la lucidatura è quasi sempre seguita dall’anodizzazione, che fissa la texture lucida mentre aggiunge uno strato protettivo di ossido.
2.2 Vantaggi e Svantaggi delle Finiture Lucide
Vantaggi:
-
Eccezionale nella mascheratura di graffi fini (la grana interrompe il percorso del graffio)
-
Aestetica premium “esecutiva” che si fotografa bene
-
Aspetto coerente lungo una serie di prodotti
Svantaggi:
-
Le impronte d’indice sono visibili, specialmente sui colori più chiari
-
Richiede una superficie di base perfetta — graffi profondi dal machining CNC saranno visibili
-
È necessario un rivestimento protettivo o anodizzazione per l’alluminio per prevenire l’ossidazione
2.3 Dati sulle Prestazioni della Finitura Lucida
Test di abrasione su superfici in alluminio lucide mostrano che mantengono l’aspetto più a lungo rispetto alle finiture opache in condizioni di usura identiche, poiché nuove graffi si integrano nel pattern esistente. Tuttavia, le superfici lucide hanno un coefficiente di attrito più alto in una direzione, che può sentire leggermente “aderente” quando si infila il portafoglio in una tasca stretta.
3. La Finitura Opaca: Basso Riflesso e Benefici Pratici
Risposta diretta: Una finitura opaca per portafogli in metallo utilizza il blasting a granuli o l’incisione chimica per creare una superficie non riflettente, micro-porosa che resiste alle impronte d’indice e offre un migliore grip. Si graffia meno visibilmente rispetto a superfici lucide, ma può sviluppare punti lucidi con il tempo.
Le finiture opache si allineano con la tendenza del design minimalista e dominano lo spazio degli accessori tecnologici.
3.1 Come vengono prodotti i finiture opache
Il processo industriale più comune è il bead blasting:
-
Le sfere di vetro vengono espulse sulla superficie sotto pressione d’aria controllata
-
L’impatto crea micro buchi che diffondono la luce
-
La rugosità superficiale (valore Ra) tipicamente varia da 0,4 a 1,2 micrometri
Una finitura opaca più fine utilizza sfere più piccole o una pressione inferiore. Una finitura opaca più marcata utilizza media più grandi o una pressione maggiore. Il processo di blasting deve essere controllato con precisione — troppo aggressivo, e la superficie raccoglie sporco; troppo dolce, e la finitura sembra irregolare.
3.2 Protezione della superficie opaca
Le superfici opache sono porose a livello microscopico. Senza un sealer, assorbono oli, sporco e umidità. Per l’alluminio, l’anodizzazione è il sealer standard. Per lo steel, uno strato lucido o una pellicola PVD fornisce protezione.
Questo è un comune punto di fallimento per gli economici portafogli opachi: la finitura sembra perfetta per due settimane, poi mostra macchie scure dove gli oli hanno penetrato nei pori.
3.3 Vantaggi e svantaggi delle finiture opache
Vantaggi:
-
Migliore resistenza alle impronte digitali di qualsiasi finitura
-
Aestetica moderna e minimalista
-
Migliore grip — la micro-texture aumenta l’attrito
Svantaggi:
-
Il consumo mostra in modo diverso — il contatto abrasivo crea macchie “lucide” di lucidatura
-
Più difficile da pulire se i pori raccolgono sporco
-
Le finiture opache nere mostrano le tracce più facilmente rispetto alle superfici lucide o lucidate
3.4 Il problema del pattern di usura
Una finitura opaca invecchia in modo diverso rispetto a una lucidata. Dopo mesi di utilizzo, gli angoli e i bordi svilupperanno una leggera lucidatura dove la superficie è stata lucidata a causa del contatto. Questo non è un difetto — è fisica. Ma i clienti dovrebbero sapere che una finitura opaca non apparirà “nuova di zecca” dopo un anno.
4. Anodizzazione vs. PVD: Il colore e la protezione
Risposta diretta: L’anodizzazione è un processo elettrochimico che converte la superficie dell’alluminio in una strato di ossido duraturo, mentre la PVD (Deposizione Fisica di Vapore) è un processo di rivestimento in vuoto che deposita una sottile pellicola metallica. La PVD è più dura; l’anodizzazione è limitata all’alluminio.
La finitura determina la texture. Il rivestimento determina il colore e la protezione. Questi sono decisioni separate.
4.1 L’anodizzazione spiegata
L’anodizzazione è un processo di conversione elettrochimica in cui la parte in alluminio viene immersa in una vasca di elettrolita acido e un corrente elettrica ossida la superficie, creando uno strato di ossido di alluminio.
Parametri chiave per l’acquisto:
-
Anodizzazione Tipo II (acido solforico): Finestra decorativa standard, spessore 5-25 micrometri
-
Anodizzazione Tipo III (hardcoat): Più spessa, 25-150 micrometri, più resistente all’usura ma cambia l’aspetto del colore
-
Tintura: Lo strato poroso di ossido assorbe la tinta prima del sigillaggio — permettendo colori consistenti come Space Gray, Argento o Oro
L’anodizzazione preserva la texture sottostante. Lo strato di ossido è integrato al metallo — non si stacca o si sfalda sotto uso normale.
4.2 La PVD spiegata
La Deposizione Fisica di Vapore è un processo di rivestimento in vuoto in cui un materiale bersaglio (tipicamente nitrurato di titanio per toni d’oro, o cromo per toni d’argento) viene vaporizzato e depositato come una sottile pellicola sulla superficie.
Vantaggi della PVD:
-
Estremamente dura (2.000-3.000 HV rispetto ai 300-500 HV dell’anodizzazione)
-
Eccellente adesione quando applicata correttamente
-
Disponibile in toni metallici che sembrano oro o platino reali
Svantaggi della PVD per i portafogli:
-
Costo più elevato (il processo in camera di vuoto è costoso)
-
Difficoltà nel matching del colore tra le diverse serie
-
Richiede temperature elevate (~400-500°C), il che limita il suo utilizzo sull’alluminio
4.3 Confronto principale: PVD vs. Anodizzazione per i portafogli
| Fattore | Anodizzazione | Rivestimento PVD |
|---|---|---|
| Sottostante | Solo alluminio | Acciaio, titanio, alcuni alluminio |
| Durezza | 300-500 HV | 2.000-3.000 HV |
| Opzioni di colore | Ample (basate su tinte) | Toni metallici (oro, acciaio inossidabile, ecc.) |
| Consistenza tra serie | Eccellente | Moderata (possibile variazione) |
| Costo | Basso | Alto |
| Spessore | 5-150 micrometri | 1-5 micrometri |
4.4 L’insight imperfetto
La PVD non è sempre la scelta migliore. Per un portafoglio in alluminio, un rivestimento duro su una base morbida è propenso a rompersi quando viene lasciato cadere o piegato. L’anodizzazione è la scelta giusta per l’alluminio. La PVD è la scelta giusta per l’acciaio e il titanio. Scegliere basandosi solo sulla durezza del rivestimento, senza considerare il sottostante, porta a fallimenti in campo.
5. Durata e Usura: Come le finiture invecchiano nell’uso reale
Risposta diretta: Le finiture lucide nascondono meglio le graffi rispetto alle finiture opache sullo stesso materiale base. Le finiture opache resistono alle impronte digitali ma sviluppano macchie lucide con il tempo. Il rivestimento determina la resistenza alla corrosione.
5.1 Resistenza alla Grattatura e al Logoramento
Test standard dell’industria includono:
-
Test di Logoramento Taber (ASTM D4060): Misura la perdita di peso e la variazione visiva dopo che ruote abrasive ruotano sulla superficie
-
Test di Durezza con Penna: Determina la durezza del rivestimento graffiando con penne di crescente durezza
Per gli portafogli in alluminio, superfici anodizzate tipicamente superano la durezza 6H-8H con la penna, mentre l’alluminio non rivestito fallisce a 1H-2H. Per i portafogli in acciaio, rivestimenti PVD tipicamente superano la durezza 9H con la penna, ma impatti acuti possono causare il distacco del rivestimento piuttosto che la deformazione.
5.2 Resistenza alla Corrosione e all’Ossidazione
L’alluminio senza rivestimento ossida entro ore di esposizione all’aria, creando un “ruggine bianca” pallido e polveroso. L’anodizzazione ne previene l’insorgere creando una strato ossidato controllato e uniforme. Il PVD sull’acciaio previene la corrosione sigillando la superficie dall’umidità.
5.3 Visibilità delle impronte digitali
I finiture matte vincono nella resistenza alle impronte digitali — la superficie micro-porosa diffonde la luce, quindi l’olio delle impronte digitali non crea un contrasto visibile. Le finiture lucide sono intermedie — le impronte digitali si vedono ma sono meno evidenti rispetto a quelle su superfici lucide.
Per il mercato dei regali d’ufficio, la scelta spesso si riduce a questo: le finiture lucide si presentano meglio in fotografia prodotto; le finiture matte si presentano meglio nell’uso quotidiano.
6. Considerazioni sul Costo, MOQ e Tempo di Consegna
Risposta diretta: Le finiture lucide sono il costo più basso (processo meccanico semplice). Le finiture matte aggiungono costo attraverso il materiale di pulizia e tempo. Le finiture matte o lucide con rivestimento PVD sono il costo più alto a causa del processo in camera a vuoto.
| Combinazione Finestra + Rivestimento | Costo Relativo | Impatto sul Tempo di Consegna Tipico |
|---|---|---|
| Lucida + Anodizzata (alluminio) | Basso | Minimo |
| Matte + Anodizzata (alluminio) | Medio | +2-3 giorni per la pulizia |
| Lucida + PVD (acciaio) | Alto | +5-7 giorni per il PVD |
| Matte + PVD (acciaio) | Massimo | +7-10 giorni per entrambi i processi |
6.1 Tassi di Rendimento e Rifiuti
Le finiture matte hanno un vantaggio nascosto: nascondono piccoli difetti superficiali dal processo di CNC, che possono aumentare i tassi di rendimento del 3-5% rispetto alle finiture lucide. Le finiture lucide richiedono una base perfetta, il che significa che i fornitori devono essere più attenti nel maneggio e nell’ispezione prima del passo di lucidatura.
La differenza di costo tra lucide e matte non è solo il processo — è il tasso di rifiuti.
6.2 Costo Totale di Possesso
Una finitura matte che nasconde difetti potrebbe costare di più per unità ma portare a meno parti rifiutate, riducendo il costo effettivo. Una finitura lucida potrebbe essere più economica per parte ma richiedere un controllo qualità più attento, potenzialmente aumentando i tempi di consegna.
Per un ordine di 10.000 unità, una differenza di rendimento del 3% significa 300 unità. I compratori dovrebbero chiedere ai fornitori i dati storici sul rendimento per ogni finitura.
7. Come Valutare i Fornitori di Finiture Metalliche
Risposta diretta: Valuta i fornitori sulla loro capacità di finitura in-house, sui processi pre-finishing e sulle procedure di controllo qualità. Chiedi dati sul rendimento e campioni fisici dalla linea di produzione, non solo da prototipi.
7.1 Domande da Fare Prima dell’Ordine
-
La finitura viene fatta in-house o è esternalizzata? La finitura esternalizzata crea delle lacune nel controllo qualità.
-
Qual è il tuo processo pre-finishing? Questo determina la qualità della base.
-
Puoi fornire campioni dalla linea di produzione, non solo da prototipi? I prototipi sono finiti a mano; i campioni di produzione mostrano come realmente si presentano 1.000 unità.
-
Quali sono i tassi di rendimento per finiture lucide versus matte? Un fornitore che conosce i propri numeri può fornire previsioni di costo realistiche.
-
Com’è gestita la corrispondenza dei colori tra i lotti? I lotti di colorazione dell’anodizzazione possono variare.
7.2 Evita Fornitori Che…
-
Non riescono a spiegare i loro parametri di abrasione o di pulizia. Se non possono dirti la dimensione della granulità o la pressione di pulizia, stanno indovinando.
-
Offrono finiture matte senza un passo di sigillatura. L’alluminio matte non sigillato si ossiderà e si macchierà.
-
Offrono un prezzo unico per tutte le finiture. La differenza di costo tra lucide e matte è reale.
-
Non possono fornire campioni fisici di diverse finiture. Dovresti essere in grado di sentire la differenza prima di impegnarti.
7.3 Il Segnale Rosso delle “Opzioni di Finestra Illimitate”
Alcuni fornitori affermano di poter fare qualsiasi finitura, ma ogni finitura richiede attrezzature e competenze specifiche. Un fornitore che dice “possiamo fare tutto” probabilmente esternalizza la maggior parte delle sue finiture. La specializzazione è importante — un fornitore con linee dedicate per entrambe le finiture dimostra un investimento nella capacità.
8. Indicazioni di Qualità per i Compratori di Finiture
Risposta diretta: Le indicazioni di qualità includono la rugosità superficiale (valore Ra), lo spessore del rivestimento, i risultati dei test di adesione e la consistenza del colore tra i lotti. Richiedi questi parametri nel tuo foglio di specifiche.
8.1 Specifiche Tecniche da Richiedere
| Parametro | Finestra Lucida | Finestra Satinata | Metodo di Prova |
|---|---|---|---|
| Rugosità Superficiale (Ra) | 0.2-0.4 µm | 0.4-1.2 µm | Profilometro |
| Spessore della Tinta | 10-25 µm | 10-25 µm | Strumento a corrente di Eddy |
| Spessore PVD | 1-3 µm | 1-3 µm | Calotest |
| Durata della Penna | 6H-8H | 6H-8H | ASTM D3363 |
| Resistenza alla Nebbia Salina | 96+ ore | 96+ ore | ASTM B117 |
8.2 Prova del Campione Fisico
Prima della produzione di massa, richiedi “campioni gialli” — campioni di riferimento che definiscono l’aspetto e la sensazione accettabili. Prova il campione giallo mediante:
-
Grattarlo con una chiave — osserva come appare la graffia sul finito lucido rispetto a quello satinato
-
Tienilo per 5 minuti — verifica la visibilità delle impronte digitali
-
Buttarlo su una superficie dura — verifica la distruzione della finitura
-
Strofinarlo con un panno microfibra — verifica se la finitura cambia
Una finitura che fallisce questi test basilari fallirà nel campo.
9. Standard di Industria e Certificazioni
Risposta diretta: Gli standard rilevanti includono ASTM B117 per la prova alla nebbia salina, ASTM D3363 per la durezza della penna e ISO 9001 per i sistemi di gestione della qualità. La conformità a RoHS e REACH è richiesta per i mercati europei.
9.1 Standard Applicabili
-
ISO 9001: Sistemi di gestione della qualità — garantisce processi produttivi consistenti
-
ASTM B117: Prova alla nebbia salina — verifica la resistenza alla corrosione
-
ASTM D3363: Prova alla durezza della penna — verifica la durezza della finitura
-
Direttiva RoHS: Limita sostanze pericolose negli elettronici
-
Regolamento REACH: Controlla i chimici nei mercati UE
9.2 Certificazioni da Richiedere
-
Certificato ISO 9001 (non solo “seguiamo gli standard ISO”)
-
Documentazione sulla conformità a RoHS e REACH
-
Rapporti di prova da laboratori terzi per lo spessore e l’adesione della finitura
10. Guida alla Decisione: Finestra Lucida o Satinata per il Tuo Brand
Scegli Finestra Lucida se:
-
Il tuo cliente target valuta un aspetto classico e esecutivo
-
Il prodotto sarà fotografato frequentemente (le finiture lucide si fotografano meglio)
-
Stai utilizzando alluminio e tinta per il colore
-
La tua linea di prodotti include diversi accessori che dovrebbero corrispondere
Scegli Finestra Satinata se:
-
Il tuo cliente target valuta il minimalismo e il design moderno
-
La resistenza alle impronte digitali è una priorità per l’uso quotidiano
-
Vuoi nascondere piccoli difetti superficiali dal processo di lavorazione
-
Stai utilizzando acciaio o titanio con finitura PVD
Scegli Finestra Lucida + PVD (acciaio) se:
-
Vuoi un aspetto metallizzato lussuoso (oro, acciaio inox) con alta durata
-
Il costo non è un fattore importante rispetto all’aspetto premium
Scegli Finestra Satinata + Tinta (alluminio) se:
-
Vuoi il miglior equilibrio tra costo, peso e resistenza alle impronte digitali
-
Stai mirando al mercato degli accessori tecnologici
11. Come l’Industria Rispetta Questi Standard
La domanda finale è: chi può consegnare questi finiture in modo coerente a livello di produzione di massa?
11.1 Il Passaggio dal Prototipo alla Produzione di Massa
I campioni a mano lucidati sono facili. La produzione di massa è difficile. La differenza tra un prototipo e una produzione di 10.000 unità è dove emergono la maggior parte dei problemi di qualità della finitura.
L’industria standard è passare dai campioni a mano lucidati all’incisione CNC automatica seguita da linee di finitura controllate. I fornitori che gestiscono la finitura in-house possono mantenere tolleranze più strette rispetto a quelli che esternalizzano.
Presso GSTAR, operiamo linee di incisione CNC e finitura in-house per entrambi i finiture lucide e satinate sui nostri portafogli RFID in alluminio e organizer chiavi. Questo significa che il lotto che riceverai corrisponde al campione approvato.
11.2 Rispetto dei Requisiti di Finestra per OEM/ODM
Con 14 anni di produzione di portafogli metallici, abbiamo visto l’intero range di specifiche di finitura. La nostra capacità produttiva di 300.000 unità al mese ci permette di gestire linee dedicate per diverse finiture senza contaminazione incrociata.
Quando un cliente richiede una finitura satinata con un certo texture, forniamo campioni fisici inizialmente. Quando richiede una finitura lucida su alluminio, confermiamo che il processo di tinta preservi la grana. Se stai valutando le finiture per portafogli metallici per il tuo prossimo progetto, Contatta la nostra squadra per discutere i tuoi specifici requisiti di trattamento superficiale.
Riferimenti
[1] ASTM International. “Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser.” ASTM D4060. https://www.astm.org/d4060-19.html
[2] ASTM International. “Standard Test Method for Film Hardness by Pencil Test.” ASTM D3363. https://www.astm.org/d3363-20.html
[3] ASTM International. “Standard Practice for Operating Salt Spray (Fog) Apparatus.” ASTM B117. https://www.astm.org/b0117-19.html
[4] International Organization for Standardization. “ISO 9001:2015 Quality Management Systems.” https://www.iso.org/standard/62085.html
[5] European Chemicals Agency. “REACH Regulation.” https://echa.europa.eu/regulations/reach/understanding-reach
[6] European Commission. “RoHS Directive.” https://environment.ec.europa.eu/topics/waste-and-recycling/rohs-directive_en
—
Avvia il tuo progetto OEM Oggi
Pronto a cercare portafogli in metallo con finitura perfetta? Ottieni un preventivo entro 24 ore.