10 min read
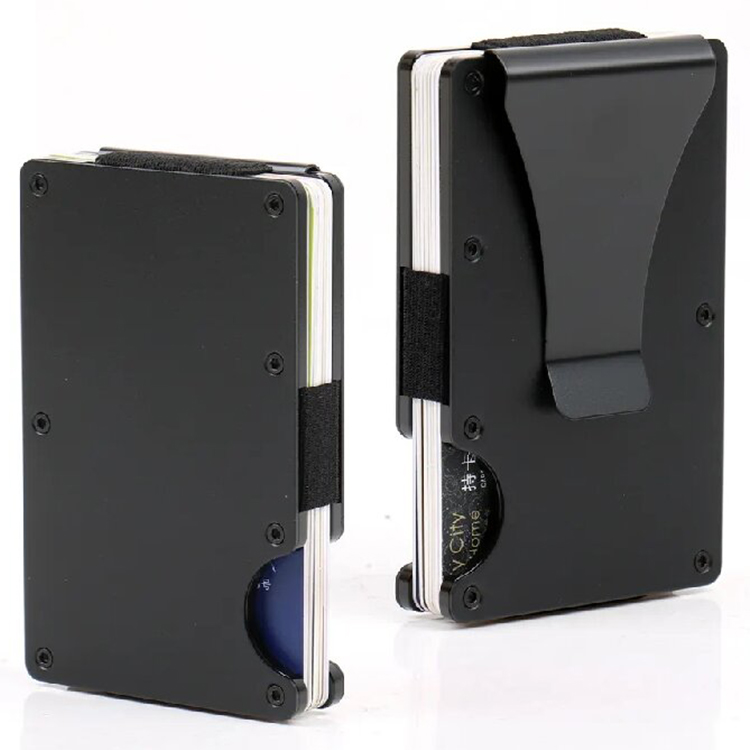
Quando un acquirente apre una scatola di portafogli metallici appena consegnati, il suo primo istinto è quello di controllare un singolo pezzo. Capovolge il portafoglio, inserisce una carta e lo tiene davanti alla luce. Questo istinto è corretto. Ma non è sufficiente.
La differenza tra un portafoglio metallico che costruisce un brand e uno che genera richieste di reso raramente si manifesta nei primi cinque secondi di manipolazione. Si manifesta dopo 100 inserimenti di carte. Si manifesta quando l’orlo anodizzato incontra il pavimento di cemento. Si manifesta quando un cliente prova a scansionare una carta di trasporto attraverso il portafoglio chiuso e fallisce.
Questo manuale descrive i punti di controllo specifici utilizzati dalle squadre di qualità professionale quando valutano i portafogli metallici. Tratta la verifica dei materiali, tolleranze di lavorazione, test funzionali e la documentazione fornita dal fornitore che distingue i produttori legittimi dagli assemblatori.
1. Quali Sono i Standard di Qualità Fondamentali per i Portafogli Metallici?
La qualità di un portafoglio metallico è definita da quattro attributi misurabili: grado del materiale, precisione della lavorazione, durata del trattamento superficiale e affidabilità funzionale. La pratica industriale valuta ogni attributo rispetto a standard documentati piuttosto che a un sentimento soggettivo.
La verifica del grado del materiale inizia con l’lega. I portafogli in alluminio utilizzano tipicamente 6061-T6 o 7075 alluminio. Le unità in acciaio inossidabile utilizzano i gradi 304 o 316. I portafogli in titanio, quando genuini, utilizzano il grado 5 (Ti-6Al-4V). Ogni lega ha proprietà meccaniche distinte che influenzano il peso, la resistenza alla corrosione e il comportamento durante la lavorazione.
La precisione della lavorazione segue gli standard di tolleranza CNC. L’indicatore di settore per le scatole metalliche CNC-lavorate è ±0.1mm per le dimensioni critiche. Questa tolleranza si applica alla larghezza delle slot per carte, ai raccordi degli angoli e alle fori di allineamento.
La durata del trattamento superficiale si riferisce agli standard di rivestimento. L’alluminio anodizzato deve soddisfare i requisiti di MIL-A-8625 per spessore e durezza. I rivestimenti PVD su acciaio o titanio vengono valutati per l’adesione utilizzando il test della carta incrociata descritto in ASTM D3359.
L’affidabilità funzionale per lo schermo RFID si riferisce a ISO 14443 per segnali a 13.56 MHz e ISO 18000-2 per segnali a 125 kHz. Un portafoglio che afferma di bloccare lo RFID deve attenuare queste frequenze al di sotto del soglia richiesto per la comunicazione dei lettori di carte.
Risposta diretta: La qualità del portafoglio metallico è misurata rispetto a standard documentati per il grado della lega (alluminio 6061-T6, acciaio inossidabile 304, titanio grado 5), tolleranza CNC (±0.1mm), adesione del rivestimento (ASTM D3359) e attenuazione RFID (ISO 14443). Gli acquirenti dovrebbero richiedere i rapporti di prova dei materiali e i dati di controllo dimensionale piuttosto che affidarsi solo all’ispezione visiva.
2. Verifica dei Materiali: Come Confermare Cosa Stai Effettivamente Acquistando
La più comune fallimento di qualità nei portafogli metallici non è una cattiva lavorazione. È la sostituzione dei materiali. Un fornitore cita l’alluminio 6061-T6 ma consegna 6063, una lega più morbida che si deforma facilmente e non si anodizza in modo uniforme.
2.1 Verifica della Lega in Alluminio
6061-T6 e 7075 sono le due leghe utilizzate nei portafogli in alluminio di qualità. 6061-T6 offre una buona resistenza alla corrosione e saldabilità. 7075 è più forte ma più costoso e meno resistente alla corrosione senza rivestimento.
Un semplice controllo della densità distingue queste leghe da alternative più economiche. 6061-T6 ha una densità di circa 2.70 g/cm³. 7075 è leggermente più denso a 2.81 g/cm³. Se un portafoglio “metallico” si sente insolitamente pesante per la sua dimensione, potrebbe essere in lega di zinco (die-cast) o in acciaio inossidabile finto in alluminio.
La verifica definitiva è il Rapporto di Prova dei Materiali (MTR), anche detto certificato della fabbrica. Questo documento indica la composizione della lega, la tempera e le proprietà meccaniche. Un fornitore che non può fornire un MTR per il materiale grezzo è osta acquistando da una fonte non verificata o ha qualcosa da nascondere.
2.2 Verifica dell’Acciaio Inossidabile e del Titanio
I portafogli in acciaio inossidabile nei gradi 304 o 316 resistono alla corrosione e alle graffiature. Il grado 316 aggiunge molibdeno per una maggiore resistenza alla corrosione in ambienti salini. Verifica lo spessore utilizzando le pinze a calibro; le scatole tipiche dei portafogli variano da 1.0mm a 1.5mm.
Il titanio è l’opzione premium. Peserà circa il 45% in meno rispetto all’acciaio e offre un eccellente rapporto tra resistenza e peso. Il controllo della specifica gravità è affidabile: il titanio genuino è circa 4.5 g/cm³. Un test con un magnete non è sufficiente perché sia il titanio che l’acciaio inossidabile 316 non sono magnetici.
Risposta diretta: Verifica i materiali dei portafogli metallici richiedendo un Rapporto di Prova dei Materiali per la lega, controllando la densità rispetto ai valori noti e misurando lo spessore della scatola con le pinze a calibro. Non affidarti all’aspetto visivo – l’alluminio rivestito può apparire identico al titanio.
3. Lavorazione CNC: Dove la Precisione Si Rende Visibile
La lavorazione CNC determina la qualità strutturale di un portafoglio metallico. Una cattiva lavorazione produce bordi acuti, slot per carte non allineati e meccanismi poco solidi.
3.1 Finishing degli Angoli e Rilevazione dei Burr
I burri sono il difetto di lavorazione più comune. Si verificano quando l’utensile di taglio lascia frammenti di metallo elevati lungo i bordi. I burri causano graffi alle fibre, tagli alle mani e un’immagine complessa di bassa qualità.
Il test con batuffolo di cotone è semplice ed efficace. Passa un batuffolo di cotone o un panno morbido lungo ogni bordo del portafoglio. Se i fili si attaccano o si impigliano, il processo di rimozione dei burri è insufficiente.
L’ispezione visiva deve confermare un uniforme raccordo. I portafogli di qualità presentano un raccordo costante di circa 0.2mm a 0.5mm su tutti gli angoli esposti. I raccordi inconsistenti indicano un finissaggio manuale invece di un deburring programmato CNC.
3.2 Tolleranza e Adattamento delle Parti Mobili
Portafogli metallici con espulsori di carte scorrevoli o meccanismi di apertura richiedono tolleranze precise tra le parti mobili. Un eccesso di gioco causa rumore. Una mancanza di clearance causa blocco.
Testa il meccanismo di espulsione 50 volte di seguito. Lo slider dovrebbe muoversi in modo liscio con forza costante. Qualsiasi oscillazione indica un problema di tolleranza nel canale scorrevole.
Per portafogli assemblati con viti, verifica l’ingranamento delle filettature. Utilizza un driver a coppia per confermare che le viti non siano danneggiate e siano torcate alla specifica. Viti troppo sciolte durante l’ispezione indicano un controllo insufficiente nell’assemblaggio.
Risposta diretta: La qualità del taglio CNC è verificata attraverso test di rimozione dei bordi (test con batuffolo di cotone), controlli della costanza del raggio di raccordo (0,2-0,5 mm) e cicli funzionali delle parti mobili (50+ operazioni senza blocco o oscillazione).
4. Finestra di Superficie: Anodizzazione e Resistenza delle Rivestiture
Il trattamento della superficie protegge il metallo e definisce l’estetica. Due processi dominano: l’anodizzazione per l’alluminio e la rivestitura PVD per lo steel e il titanio.
4.1 Controllo della Qualità dell’Anodizzazione
L’anodizzazione è un processo elettrochimico che spessore la naturale strato ossidico sull’alluminio. L’anodizzazione di qualità produce una superficie dura e resistente alle graffiature che accetta il colore in modo uniforme.
Controlla sotto luce intensa per la consistenza del colore. Cerca “diffusione del colore” ai bordi, toni irregolari o macchie più chiare che indicano una densità di corrente inconsistente durante il processo.
Il test con la matita fornisce un controllo rapido della durata della rivestitura. Usa una matita 2H. Se la grafite lascia una traccia permanente sulla superficie anodizzata, la rivestitura è troppo morbida. L’anodizzazione di qualità dovrebbe resistere alle tracce di una matita 2H e spesso anche 3H.
4.2 Adesione della Rivestitura PVD
La PVD (Physical Vapor Deposition) deposita una sottile rivestitura dura sullo steel o sul titanio. I fini comuni includono nero, argento e oro.
Controlla per “holiday”—aree non rivestite visibili come macchie più chiare. Questi si verificano quando il processo di rivestimento ha effetti di ombreggiatura o le parti non sono fissate correttamente.
Il test con la pellicola a croce (ASTM D3359) verifica l’adesione. Incidi la rivestitura con un coltello affilato in un pattern a griglia, applica una pellicola adesiva a pressione e la strappi via. Se la rivestitura si stacca, l’adesione è insufficiente.
Risposta diretta: La qualità della finitura superficiale è testata attraverso l’ispezione visiva per l’uniformità del colore, il test con la matita (minimo 2H) e il test di adesione a croce ASTM D3359 per le rivestiture PVD. Defecti della rivestitura come diffusione del colore e holidays indicano fallimenti nel controllo del processo.
5. Blocco RFID: Test Funzionali che Contano
Il blocco RFID è la principale funzione di molti portafogli metallici. Un portafoglio che fallisce questo test non è solo difettoso—è una responsabilità di sicurezza.
5.1 Test Frequenza DIY
Un test funzionale di base richiede solo un cellulare. Posiziona una carta contactless attiva all’interno del portafoglio chiuso. Usa un’app per la lettura NFC per tentare di leggere la carta attraverso il portafoglio. Se l’app riesce a leggere la carta, il blocco è insufficiente.
Questo test copre 13,56 MHz (ISO 14443), la frequenza utilizzata da maggior parte delle carte di pagamento contactless. Non copre 125 kHz (ISO 18000-2), utilizzato da alcune carte di accesso e microchip per animali.
Per la verifica del 125 kHz, è richiesto un lettore specializzato o un test di terze parti.
5.2 Il Compromesso Tra Spessore e Blocco RFID
L’assunzione che “tutti i metalli bloccano RFID” è errata. Scatole di alluminio sottili, in particolare quelle sotto 0,8 mm, potrebbero non attenuare efficacemente i segnali a bassa frequenza. La geometria del portafoglio ha anche un ruolo—aperture per le carte e componenti meccanici creano vie di segnale.
Produttori di qualità affrontano questo con un’ulteriore linea di tessuto per il blocco RFID. Tessuti a intreccio di rame-nichel o materiali simili garantiscono un’attenuazione costante indipendentemente dello spessore della scatola metallica.
Risposta diretta: Testa il blocco RFID provando a leggere una carta contactless attiva attraverso il portafoglio chiuso utilizzando un’app NFC sul cellulare. Per una verifica completa, richiedi report di test di terze parti (SGS, TUV) che confermino l’attenuazione in base agli standard ISO 14443 e ISO 18000-2.
6. Durata del Hardware: Magneti, Incastri e Chiusure
Le malfunzioni del hardware sono la principale causa di restituzioni dei portafogli metallici dopo la garanzia.
6.1 Prestazione dei Magneti e Corrosione
Le chiusure magnetiche richiedono una forza di tenuta sufficiente. La gamma ottimale è circa 4000-6000 Gauss per una chiusura sicura senza rendere il portafoglio difficile da aprire.
La corrosione è una debolezza nota dei magneti. La maggior parte dei magneti di qualità è placcata in nichel per resistere all’umidità. Verifica la resistenza alla corrosione richiedendo i risultati del test di nebbia salina (ASTM B117). Un test di 72 ore senza ruggine visibile è lo standard minimo accettabile.
6.2 Durata del Ciclo di Incastro e Chiusura
Gli incastri e le chiusure subiscono stress ripetitivo. Il hardware di qualità dovrebbe resistere a 20.000+ cicli di apertura/chiusura senza allentarsi o fallire.
Durante l’ispezione, fai scorrere l’incastro 20 volte. Ascolta per suoni di scricchiolio, che indicano lubrificazione insufficiente o attrito superficiale. Verifica la giocabilità laterale—un incastro che si muove lateralmente sarà difettoso in modo precoce.
Risposta diretta: La durata del hardware è verificata attraverso la misurazione della forza magnetica (4000-6000 Gauss), il test di corrosione con nebbia salina (ASTM B117, minimo 72 ore) e il test del ciclo di vita dell’incastro (20.000+ cicli). Suoni di scricchiolio e giocabilità laterale durante il ciclo manuale indicano problemi di qualità.
7. Come Valutare Fornitori di Portafogli Metallici
La valutazione del fornitore va oltre l’ispezione del prodotto. Il processo di produzione determina se la qualità visibile in un campione può essere replicata su migliaia di unità.
7.1 Domande da Porre Prima dell’Ordine
-
“Puoi fornire un MTR per il materiale alluminio/acciaio/titano che utilizzi?” Un produttore legittimo avrà certificati di provenienza dai propri fornitori di materiali.
-
“Qual è il tuo standard di tolleranza CNC?” L’indicatore di settore è ±0.1mm. Un fornitore che cita tolleranze più ampie produrrà parti inconsistenti.
-
“Eseguite voi stessi test di salinità?” La capacità di test in-house indica il controllo del processo. L’outsourcing di ogni test suggerisce una infrastruttura di qualità limitata.
-
“Qual è il tuo livello AQL per l’ispezione pre-shipment?” L’AQL 2.5 è standard per prodotti di consumo generale. L’AQL 1.0 indica un controllo più rigoroso.
-
“Puoi fornire report di test di blocco RFID di terzi?” Per portafogli commercializzati come bloccanti RFID, la verifica da parte di terzi è essenziale.
7.2 Segnali di Allarme nella Comunicazione del Fornitore
Evita fornitori che:
-
Non possono fornire certificati dei materiali o evitano la richiesta
-
Indicano tolleranze superiori a ±0.1mm senza spiegazione
-
Affermano “blocco RFID al 100%” senza offrire dati di test
-
Rifiutano di mostrare il loro piano di produzione o processo di QC
-
Offrono campioni che si differenziano notevolmente dai prodotti di produzione di massa
-
Non riescono a spiegare il loro processo di raffinamento e finitura
7.3 Guida alla Decisione
Scegli un produttore di taglio CNC se: Il tuo brand si posiziona sulla precisione, hai bisogno di tolleranze strette per meccanismi complessi e il tuo prezzo supporta costi di produzione più elevati.
Scegli un produttore di stampaggio a iniezione se: La tua priorità è la riduzione dei costi, stai producendo progetti molto semplici e puoi accettare alcuni pori superficiali e artefatti delle linee del modello.
Scegli un fornitore con capacità di rivestimento/ anodizzazione in-house se: La durata della superficie è critica per il tuo mercato (esterno, EDC, segmento regali di lusso). L’esubboro del rivestimento esterno aggiunge complessità logistica e variabilità della qualità.
Risposta diretta: Valuta i fornitori di portafogli metallici richiedendo certificati dei materiali, confermando i standard di tolleranza CNC (±0.1mm), verificando la capacità di test in-house e revisionando i piani di campionamento AQL. Segnali di allarme includono dichiarazioni non verificabili di blocco RFID, campioni inconsistenti e riluttanza a condividere dettagli del processo.
8. Come Siamo in Grado di Rispettare Questi Standard
Il framework di ispezione descritto sopra non è teorico. Riflette la realtà operativa dei produttori che servono marchi internazionali e distributori.
Presso Gstar Technology (Shenzhen) Co., Ltd., abbiamo istituzionalizzato questi checkpoint nel nostro flusso di lavoro produttivo. Con 14 anni di esperienza nella produzione, il nostro team di controllo qualità opera un processo di ispezione a tre stadi: verifica dei materiali d’ingresso, monitoraggio CNC durante il processo e campionamento pre-shipment a AQL 2.5.
La nostra capacità di taglio CNC in-house ci permette di mantenere tolleranze di ±0.05mm sulle dimensioni critiche—più strette del benchmark settoriale di ±0.1mm. Questa precisione influisce direttamente sulla lisciatura degli spigoli, allineamento delle tasche per carte e forza costante dei meccanismi scorrevoli.
Capiamo che il tuo brand dipende da una qualità coerente in ogni unità. La nostra capacità produttiva mensile di 300.000+ unità significa che possiamo gestire ordini di massa mantenendo la rigorosità ispettiva descritta in questo documento. Per progetti personalizzati, il nostro team di ingegneria lavora direttamente sui tuoi file CAD per garantire che i requisiti estetici e strutturali siano soddisfatti.
Se hai bisogno di un fornitore che possa dimostrare questi checkpoint di qualità piuttosto che prometterli, ti invitiamo a Contatta il Nostro Team per discutere i requisiti del tuo progetto.
—
Un’Ultima Parola sull’Ispezione
L’ispezione della qualità dei portafogli metallici non è un singolo test. È una valutazione sistematica che copre la scienza dei materiali, la precisione del taglio, la durata del rivestimento e le prestazioni funzionali.
Non affidarti a un unico prototipo. Chiedi campioni di serie prodotti dalla linea di produzione effettiva. Richiedi report di ispezione e certificazioni dei materiali. Se un fornitore esita a fornire documentazione, tratta questo come un segnale di allarme.
La checklist in questo documento ti offre il framework utilizzato dai team di acquisto professionisti. Utilizzalo durante il tuo prossimo audit in fabbrica. Se hai bisogno di un partner che si allinei con questi standard, Richiedi un Preventivo oggi e lascia che il nostro team di ingegneria revisioni le tue specifiche.
Ottieni un Preventivo Gratuito
—
Riferimenti
-
ASTM International. “D3359 Standard Test Methods for Rating Adhesion by Tape Test.” https://www.astm.org/d3359-23.html
-
ASTM International. “B117 Standard Practice for Operating Salt Spray (Fog) Apparatus.” https://www.astm.org/b0117-19.html
-
ISO. “ISO 14443 Identification cards — Contactless integrated circuit cards.” https://www.iso.org/standard/73598.html
-
ISO. “ISO 18000-2 Information technology — RFID for item management — Part 2.” https://www.iso.org/standard/46150.html
-
Military Specification. “MIL-A-8625 Anodic Coatings for Aluminum and Aluminum Alloys.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12317/
-
MatWeb. “Aluminum 6061-T6; 6061-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=1b8c06d0ca7c456694c7777d9e10be5b
-
MatWeb. “Aluminum 7075-T6; 7075-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=4f19a42be94546b686bbf43f79c51b7d