12 min read
Lorsqu’un acheteur ouvre le premier échantillon d’un nouveau fournisseur, il ne vérifie pas la couture. Il gratte la surface avec une clé. Puis il retourne l’objet et examine les bords. La finition lui apprend plus sur l’usine que tout certificat ne le ferait jamais.
C’est la réalité des portefeuilles en métal. La finition n’est pas une décoration—c’est le produit. L’aluminium anodisé et le métal recouvert de PVD représentent deux philosophies de fabrication, structures de coûts et attentes clients complètement différentes. Le choix entre eux détermine votre nombre de références, votre point de prix et votre taux de retour.
Ce guide décline les deux technologies du point de vue de l’approvisionnement. Vous apprendrez ce qui se passe à l’intérieur de l’usine, comment spécifier correctement la finition, et quels sont les questions qui distinguent les fournisseurs compétents des autres.
Comprendre les finitions en métal anodisé et PVD : Types et Applications
L’anodisation est un processus électrochimique qui épaisse la couche d’oxyde naturelle sur l’aluminium, tandis que le PVD (Dépôt Physique Vapeur) est un revêtement appliqué dans un environnement à vide sur l’acier inoxydable ou le titane. Le choix entre les deux dépend du métal de base, pas de la préférence personnelle.
La première règle de finition : le substrat détermine le processus. On ne peut pas anodiser l’acier—il n’y a pas de couche d’oxyde naturelle à développer. On ne PVD-coate rarement l’aluminium—le substrat mou compromet l’objectif du revêtement dur. Ce n’est pas une limitation ; c’est un raccourci de spécification.
L’aluminium et l’anodisation
L’aluminium est le matériau par défaut pour les portefeuilles RFID bloquants minimalistes. Une plaque d’aluminium de 0,8 mm pèse environ 60 % moins qu’une épaisseur équivalente en acier, ce qui est important pour un produit destiné à se fondre dans la poche avant. Le métal crée également une cage de Faraday naturelle lorsqu’il est formé en forme de portefeuille, bloquant les signaux RFID de 13,56 MHz sans nécessiter une couche de blindage supplémentaire.
L’anodisation fait pousser une couche d’oxyde similaire à la céramique à partir de l’aluminium lui-même. La pièce est immergée dans un bain d’acide sulfurique comme électrolyte, et un courant électrique pousse les ions d’oxygène vers la surface métallique. La couche résultante n’est pas peinte—elle est chimiquement liée au substrat. Cela signifie qu’elle ne peut pas se décoller ou se desquamer comme une peinture en poudre.
Pour les portefeuilles, deux types d’anodisation sont importants :
-
Type II (acide sulfurique) : Produit une couche de 5 à 25 microns. C’est la norme pour les produits destinés aux consommateurs. La couche poreuse absorbe uniformément la teinture, permettant des couleurs vives correspondant aux couleurs Pantone.
-
Type III (dure) : Produit une couche de 25 à 50 microns. Le processus se déroule à des températures plus basses (environ 32°F/0°C), créant une surface plus dense et plus sombre. La dureté est généralement noire ou gris foncé—la pénétration de la teinture est limitée. C’est le choix idéal pour les portefeuilles tactiques qui subiront un usage rude.
L’acier inoxydable et le PVD
Les portefeuilles en acier inoxydable appartiennent à la catégorie « achat pour la vie ». Ils sont plus lourds, plus durs et plus coûteux à usiner. Les marques qui ciblent la communauté EDC (everyday carry) ou qui positionnent leur produit comme un objet héréditaire choisissent ce chemin.
Le PVD applique un film fin—généralement 1 à 3 microns—sur la surface de l’acier à l’intérieur d’une chambre à vide. Le matériau de revêtement (titane, chrome ou carbone) est vaporisé et déposé atomes par atomes sur la pièce. Contrairement à l’électroplaque, le PVD crée un lien métallurgique qui ne se décolle ni ne se déchire sous l’usage normal.
Les finitions les plus pertinentes pour les portefeuilles :
-
Nitride de titane (TiN) : Apparence dorée/brassée. Populaire pour les clips de billets commercialisés comme des accessoires proches des bijoux.
-
Nitride de titane et de carbone (TiCN) : Finition gris foncé à noir. La dureté varie de 2500 à 3500 HV.
-
DLC (Carbone à l’aspect diamant) : Finition noire avec une dureté jusqu’à 3000 HV et un coefficient de friction faible (0,1–0,2). C’est le choix premium pour les organisateurs de clés où le métal frotte contre le métal.
Options de finition : Aperçu et Différences Clés
Les finitions anodisées offrent des options de couleur illimitées à un coût plus faible, tandis que le PVD offre une dureté supérieure et une apparence métallique, similaire à celle des bijoux, dans un éventail limité. Votre identité de marque—pas seulement vos exigences techniques—devrait guider ce choix.
Le tableau ci-dessous résume les différences critiques pour les décisions d’approvisionnement :
| Propriété | Aluminium anodisé | Acier/Titane recouvert de PVD |
|---|---|---|
| Métal de base | Seulement l’aluminium | Acier inoxydable, titane |
| Type de processus | Électrochimique (croissance d’oxyde) | Dépôt en vide (application de film) |
| Épaisseur du revêtement | 5–50 microns | 1–3 microns |
| Dureté de surface | 300–500 HV (Type II), jusqu’à 600 HV (Type III) | 1500–3000+ HV (TiN/TiCN/DLC) |
| Palette de couleurs | Presque illimitée (teinté) | Tons métalliques : noir, or, gris métallique, bronze |
| Résistance aux rayures | Bonne ; révèle l’aluminium mou si percé | Excellente ; résiste aux rayures profondes |
| Impact sur le poids | Négligeable (l’aluminium est léger) | Dépend du matériau (l’acier est lourd) |
| Cout relatif (par unité) | Plus bas | 30–80 % plus élevé |
| Meilleur pour | Marques de mode, couleurs vives, bloqueurs RFID | Lignes premium/manageriales, utilisation lourde |
Comparaison technique : Spécifications et performance
La dureté, l’adhésion et la résistance à la corrosion sont les trois spécifications qui définissent la qualité de la finition. Les acheteurs devraient demander ces valeurs par écrit—ne pas accepter une affirmation du fournisseur « qualité élevée » sans données.
Résistance aux rayures et à l’usure
L’aluminium anodisé est dur—plus dur que l’aluminium brut d’un facteur de 10. Mais il est fragile. Lorsqu’un portefeuille glisse dans et hors d’une poche remplie de clés, l’action abrasive usure progressivement la couche d’oxyde aux bords. Une fois pénétrée, la surface d’aluminium mou sous-jacente montre une marque de rayure argentée contre la surface colorée. C’est la critique la plus courante dans les avis sur les portefeuilles en aluminium coloré.
L’acier recouvert de PVD se comporte différemment. La couche dure (1500–3000+ HV) résiste à l’action abrasive pendant bien plus longtemps. Le DLC, en particulier, est conçu pour des applications tribologiques—c’est le même revêtement utilisé sur les composants moteurs et les glissières des armes. Pour un organisateur de clés qui frotte constamment contre des clés, le DLC est la différence entre un produit qui semble neuf après un an et un qui semble abîmé.
L’avertissement honnête : aucun revêtement n’est invulnérable aux rayures. Un anneau en carbone tungstène ou une chute de béton abîmera les deux. La question est de savoir si les dommages apparaissent après trois semaines ou trois ans.
Couleur et esthétique
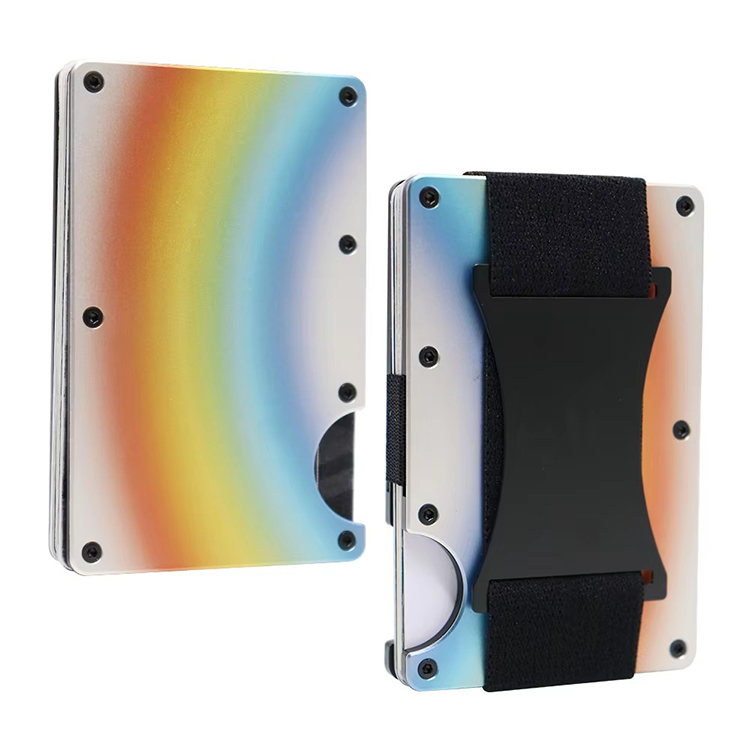
L’anodisation l’emporte sur la couleur, et ce n’est pas près d’être égalé. La couche d’oxyde porosique absorbe le colorant comme une éponge, produisant des couleurs riches et saturées, stables en UV et résistantes au décoloration. Les marques peuvent reproduire des couleurs Pantone vives—corail, turquoise, orange sécurité—pour se démarquer sur les miniatures d’e-commerce. C’est pourquoi les marques de mode et les portefeuilles RFID à tendance fashion dominent la catégorie anodisée.
Le PVD est limité au spectre métallique. On peut obtenir du noir, du métal à l’aspect de la balle, du or, du bronze et quelques teintes intermédiaires. On ne peut pas obtenir du rouge ou du bleu. Cependant, la finition a une profondeur et un lustre que l’aluminium anodisé ne peut pas reproduire. La lumière se reflète sur le revêtement métallique d’une manière qui se lit comme « précieux » plutôt que « peint ». Pour des cadeaux d’entreprise ou des clips pour argent de marque de luxe, le PVD est le choix approprié.
Résistance à la corrosion et à la transpiration
Les deux finitions protègent bien le métal de base lorsque le processus est bien exécuté.
L’aluminium anodisé est chimiquement stable. La couche d’oxyde scellée ne réagit pas avec la sueur, l’eau salée ou la plupart des produits chimiques. Le mode de défaillance n’est pas la corrosion—c’est l’usure mécanique qui expose l’aluminium brut, qui s’oxyde (corrode) ensuite de manière disgracieuse, en poussière.
Les revêtements PVD sont inertes. Ils créent une barrière entre l’acier et l’environnement. Sur l’acier inoxydable, cela est redondant—l’acier résiste déjà à la corrosion. Sur le titane, le PVD est purement décoratif. Le réel avantage du PVD réside sur les aciers de moindre qualité où le revêtement empêche la rouille.
Poids et sensation tactile
C’est un facteur subjectif que les acheteurs B2B doivent aligner avec leur marché cible. Les portefeuilles en aluminium sont légers—certains clients les décrivent comme « insubstantiels ». Les portefeuilles en acier sont lourds—certains les décrivent comme « substantiels ». Aucun n’est faux. Le poids transmet une proposition de valeur différente : le confort minimaliste versus l’investissement durable.
Qualité et performance de l’anodisation vs du PVD
La qualité de la finition dépend de la pré-traitement, du contrôle du processus et de la séparation post-traitement—pas du type de finition lui-même. Une partie anodisée mal scellée défaillit plus rapidement qu’une partie PVD peu coûteuse.
Pré-traitement : La variable cachée
Les deux processus nécessitent une surface propre. L’anodisation sur une pièce rayée amplifie la rayure. Le PVD sur une surface huilée provoque un échec d’adhésion—le revêtement se décolle en feuilles.
Dans une usine compétente, le pré-traitement inclut :
-
Dégraissage dans une solution alcaline
-
Rinçage dans de l’eau déionisée (conductivité inférieure à 10 µS/cm)
-
Étamage acide pour enlever la couche d’oxyde naturelle
-
Désombrage pour enlever les résidus des éléments d’alliage
Si l’on saute une de ces étapes, la finition échouera—quelle que soit le processus que l’on choisit.
Paramètres de contrôle du processus
Pour l’anodisation, les variables sont :
-
Concentration en acide (généralement 15–20 % d’acide sulfurique)
-
Température de la baignoire (68–72°F pour le type II, 28–32°F pour le type III)
-
Densité de courant (12–24 A/ft²)
-
Durée de l’anodisation (détermine l’épaisseur du revêtement)
-
Méthode de scellement (eau chaude à 200°F ou acétate de nickel)
Pour le PVD, les variables sont :
-
Niveau de vide de la chambre (inférieur à 10⁻⁵ Torr)
-
Température du substrat (200–400°C)
-
Taux de dépôt (affecte la densité du revêtement)
-
Tension de polarisation (affecte l’adhésion)
-
Épaisseur du revêtement (1–3 microns typiques)
Le fournisseur devrait pouvoir fournir ces paramètres sur demande. S’ils ne le peuvent pas, ils ne contrôlent pas leur processus.
L’avis imparfait
L’anodisation dure n’est pas toujours le meilleur choix pour les portefeuilles. La couche plus sombre et plus épaisse est plus résistante, mais elle est aussi plus fragile. Un portefeuille qui se déforme pendant l’utilisation—particulièrement un design d’organiseur de cartes fin—peut fissurer une couche de 50 microns d’anodisation dure d’une manière que la couche de 15 microns du type II ne ferait pas. Pour l’aluminium de faible épaisseur (0,6–0,8 mm), le type II avec un bon scellement est souvent la spécification plus fiable.
Normes et certifications pertinentes de l’industrie
Les acheteurs doivent spécifier les finitions selon des normes reconnues : MIL-A-8625 pour l’anodisation, ASTM B117 pour le test de salinité, et ASTM B580 pour la qualité de l’oxyde anodique.
Les normes qui comptent :
-
MIL-A-8625 : La spécification militaire américaine pour l’aluminium anodisé. Type II (sulfurique) et Type III (revêtement dur) sont définis ici. C’est la norme de base pour tout travail d’anodisation sérieux.
-
ASTM B117 : La norme de test de salinité. Une pièce anodisée ou recouverte de PVD doit résister à 48–500 heures dans une brume salinée à 5 % sans corrosion visible. La exigence exacte dépend de votre marché cible.
-
ASTM B580 : Couvre les exigences de qualité des revêtements d’oxyde anodique sur l’aluminium.
-
ISO 9227 : L’équivalent international de ASTM B117 pour le test de salinité neutre.
Pour le PVD, il n’existe pas de norme universelle unique, mais les revêtements sont généralement validés via :
-
ASTM D3359 : Test de ruban adhésif—appliquer un ruban sur un revêtement en croix et le retirer pour vérifier la délamination.
-
Test d’abrasion Taber : Mesure la résistance au usure selon ASTM D4060.
-
Test de dureté microscopique : Dureté de Vickers selon ASTM E384.
Une usine qui ne peut pas citer ces normes est un drapeau rouge. Une usine qui peut citer ses résultats typiques est un partenaire.
Analyse des coûts : Comparaison du coût total d’acquisition
L’anodisation a un coût unitaire plus faible, mais le PVD peut offrir un coût total d’acquisition plus faible lorsqu’on tient compte des taux de retour, des réclamations de garantie et de la réputation de la marque.
La différence de coût brut est significative :
-
L’anodisation : $0,50–$1,50 par corps de portefeuille, selon la couleur, le masquage et la taille de la commande.
-
Le PVD : $1,50–$4,00 par corps de portefeuille, selon le type de revêtement et la charge de la chambre.
La différence provient du temps de cycle. L’anodisation est un processus par lots—des centaines de pièces peuvent être anodisées simultanément dans un bac. Le PVD est un processus sous vide—la chambre doit être pompée, chauffée, recouverte et refroidie. Chaque cycle dure 2–6 heures et charge moins de pièces.
Mais le coût total d’acquisition inclut le coût des retours. Un portefeuille anodisé rayé est une réclamation de garantie. Un revêtement PVD terni est rare. Pour une marque de luxe avec une garantie de 5 ans, le coût initial plus élevé du PVD peut être compensé par moins de réclamations. Pour une marque de mode rapide vendant à $20 au détail, l’anodisation est le seul choix économiquement viable.
Scénarios d’application : Quelle option pour quel cas d’utilisation
Les portefeuilles RFID et les produits de mode privilégient l’aluminium anodisé. Les organisateurs de clés, les portefeuilles tactiques et les cadeaux d’entreprise privilégient l’acier recouvert de PVD.
Portefeuilles RFID Bloquants
L’aluminium est le substrat par défaut car il fournit un blocage RFID sans couches supplémentaires. L’anodisation est le fini naturel car elle est légère et disponible dans les couleurs vives qui se vendent bien sur Amazon et Shopify. La défaillance la plus courante—l’abrasion des bords—est atténuée en arrondissant les bords dans le programme CNC et en spécifiant une épaisseur minimale de 15 microns de revêtement.
Organisateurs de Clés et Outils Multifonctions
Ces produits subissent une friction constante entre métaux. Les clés rayent la surface chaque fois que l’organisateur est utilisé. Le PVD, particulièrement le DLC, est le choix correct. Le coefficient de friction faible signifie que les pièces mobiles—le mécanisme de retenue des clés—s’usent moins au fil du temps.
Portefeuilles à Grille et Protections de Bumper
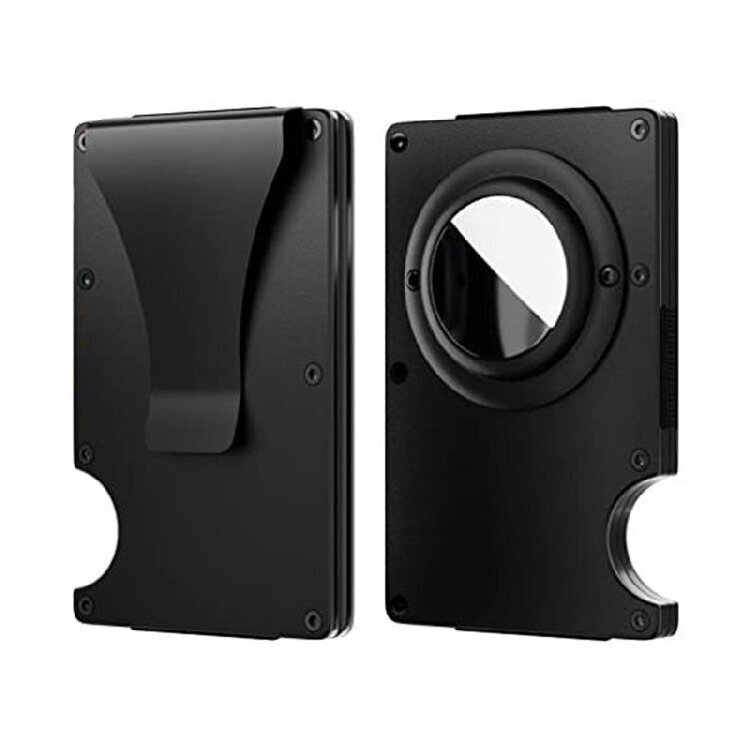
Ces produits combinent souvent plusieurs matériaux. Une configuration courante est un corps en aluminium anodisé avec un clip en acier recouvert de PVD. Le clip gère la zone de forte usure (il frotte contre les bords de la poche), tandis que le corps porte la couleur de la marque. Cette approche hybride augmente la complexité de la fabrication—les deux pièces doivent être finies séparément et les tolérances doivent tenir compte de l’épaisseur du revêtement—mais elle offre le meilleur des deux mondes.
Comment évaluer les fournisseurs de finitions métalliques anodisées vs PVD
Évaluez les fournisseurs sur la documentation de contrôle de processus, pas sur les échantillons. Un échantillon magnifique prouve rien—il a probablement été fini à la main. La qualité constante est une fonction des paramètres de processus documentés et des protocoles d’inspection.
Questions à Poser Avant de Commander
-
Quelle est votre plage d’épaisseur de revêtement, et comment la mesurez-vous ? La réponse devrait inclure un dispositif de mesure d’épaisseur (courant de Foucault pour l’anodisation, calotest ou XRF pour le PVD) et une plage documentée (par exemple, 15–20 microns pour le Type II).
-
Effectuez-vous un test de qualité de séchage après l’anodisation ? Le test standard est la dissolution acide (ASTM B680) ou la résistance au tachage. Si ils ne peuvent pas décrire leur test, le séchage est probablement inconstant.
-
Quel est votre résultat de test de salinité ? Demandez le rapport de test. Un minimum de 48 heures est acceptable pour les produits de consommation ; 200+ heures indique un processus supérieur.
-
Pouvez-vous fournir un rapport d’inspection de premier article ? Ce rapport devrait inclure des mesures d’épaisseur de revêtement à plusieurs points, des résultats de tests d’adhésion et des mesures de couleur (valeur ΔE par rapport à la norme approuvée).
-
Quel est votre taux de rebut pour les défauts de finition ? Un fournisseur honnête citera 2–5 %. Un fournisseur qui affirme zéro défaut ne mesure pas correctement.
Signes de danger : Évitez les fournisseurs qui…
-
Ne peuvent pas indiquer le type d’anodisation (II vs III) ou le type de revêtement PVD (TiN vs DLC) — ils sont des intermédiaires, pas une usine.
-
Proposent « des couleurs illimitées » pour le PVD — le PVD est limité aux tons métalliques. Un fournisseur qui affirme le contraire ment soit utilise un autre procédé (probablement l’électroplaque, qui est inférieur).
-
Indiquent un prix 30 % inférieur à la moyenne du marché — ils sont probablement en omettant l’étape de séchage (anodisation) ou l’étape de pré-nettoyage (PVD). Ces erreurs apparaissent plusieurs mois plus tard, après que votre produit est en possession du client.
-
Refusent de partager les rapports de test — il n’y a aucune raison légitime de ne pas divulguer les données de qualité à un acheteur sérieux.
Indicateurs de qualité à vérifier
-
Uniformité de l’épaisseur du revêtement : Mesurer à 3+ points par pièce (centre et bords). La variation doit être inférieure à ±10 %.
-
Consistance de la couleur : Valeur ΔE inférieure à 2,0 par rapport au standard approuvé.
-
Adhérence : Test de ruban (ASTM D3359) montrant zéro décollement.
-
Couverture des bords : Les revêtements PVD sont visibles en ligne de mire ; les bords et les zones en retrait peuvent avoir une couverture plus fine. Un fournisseur compétent prend en compte cela dans la conception du support.
Guide de décision : Choisissez l’anodisation si… Choisissez le PVD si…
Le fini correct correspond à votre point de prix cible, à votre identité de marque et au cas d’utilisation de votre produit. Il n’y a pas de fini universellement supérieur — seulement des finis plus adaptés.
Choisissez l’aluminium anodisé si :
-
Votre prix de vente au détail est inférieur à 50 $. Le coût inférieur du fini est essentiel pour maintenir les marges.
-
Votre identité de marque repose sur la couleur. Les marques de mode de vie, les accessoires de mode et les produits ciblant les jeunes générations bénéficient de finis colorés et vibrants.
-
Le poids est un point de vente. Vous promouvez le portefeuille comme « léger » ou « minimaliste ».
-
Votre produit est un portefeuille bloqueur RFID. L’aluminium fournit naturellement la fonction de blindage.
Choisissez le métal recouvert de PVD si :
-
Votre prix de vente au détail est supérieur à 80 $. Le fini premium justifie le prix premium.
-
Votre marque positionne le produit comme un achat à vie. La résistance aux rayures supérieure soutient une garantie plus longue.
-
Votre produit subit un frottement élevé — organisateurs de clés, clips de billets ou portefeuilles conçus pour être portés avec des clés.
-
Votre client cible valorise le poids et la densité. Le poids plus important communique la durabilité.
L’approche hybride :
-
Corps en aluminium anodisé avec clip en acier recouvert de PVD. Cela équilibre l’identité de marque par la couleur avec la résistance au frottement aux points de frottement élevés.
—
À Gstar Technology, nous avons passé 14 ans à fabriquer des portefeuilles RFID, des organisateurs de clés et des portefeuilles de cartes classés. Notre approche du fini est simple : nous suivons MIL-A-8625 pour l’anodisation et maintenons des paramètres de processus documentés pour chaque lot de PVD. Notre usinage CNC en interne assure que le substrat est taillé dans les tolérances avant l’application du fini — une étape qui élimine la plupart des échecs de fini avant même qu’ils ne surviennent.
Nous ne prétendons pas être les plus économiques ou les plus rapides. Nous sommes un fabricant avec une capacité de production mensuelle de plus de 300 000 unités et des protocoles stricts de contrôle qualité. Lorsque vous nous envoyez votre design, nous vous dirons quel fini est approprié pour votre marché cible — et quel fini échouera sur le terrain. C’est cette conversation qui vous fait économiser de l’argent.
Si vous comparez des finis pour un nouveau projet, envoyez-nous votre design pour une revue de faisabilité. Nous pouvons vous conseiller sur le meilleur fini en fonction de vos exigences mécaniques et de vos cibles de coût. Obtenez une estimation gratuite en 24 heures et commencez votre projet OEM avec confiance.
—
Références
-
ASTM International. « B117-19 : Standard Practice for Operating Salt Spray (Fog) Apparatus. » https://www.astm.org/b0117-19.html
-
US Department of Defense. « MIL-A-8625F : Anodic Coatings for Aluminum and Aluminum Alloys. » http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_1232/
-
ASTM International. « D3359-23 : Standard Test Methods for Rating Adhesion by Tape Test. » https://www.astm.org/d3359-23.html
-
ASTM International. « B580-79(2020) : Standard Specification for Anodic Oxide Coatings on Aluminum. » https://www.astm.org/b0580-79r20.html
-
ISO. « 9227:2017 Corrosion tests in artificial atmospheres — Salt spray tests. » https://www.iso.org/standard/63348.html