12 min read
Wenn ein Käufer die erste Probe von einem neuen Lieferanten öffnet, prüft er nicht die Naht. Er kratzt die Oberfläche mit einem Schlüssel. Dann wendet er sie um und betrachtet die Kanten. Die Oberflächenbehandlung verrät ihm mehr über die Fabrik als irgendein Zertifikat jemals könnte.
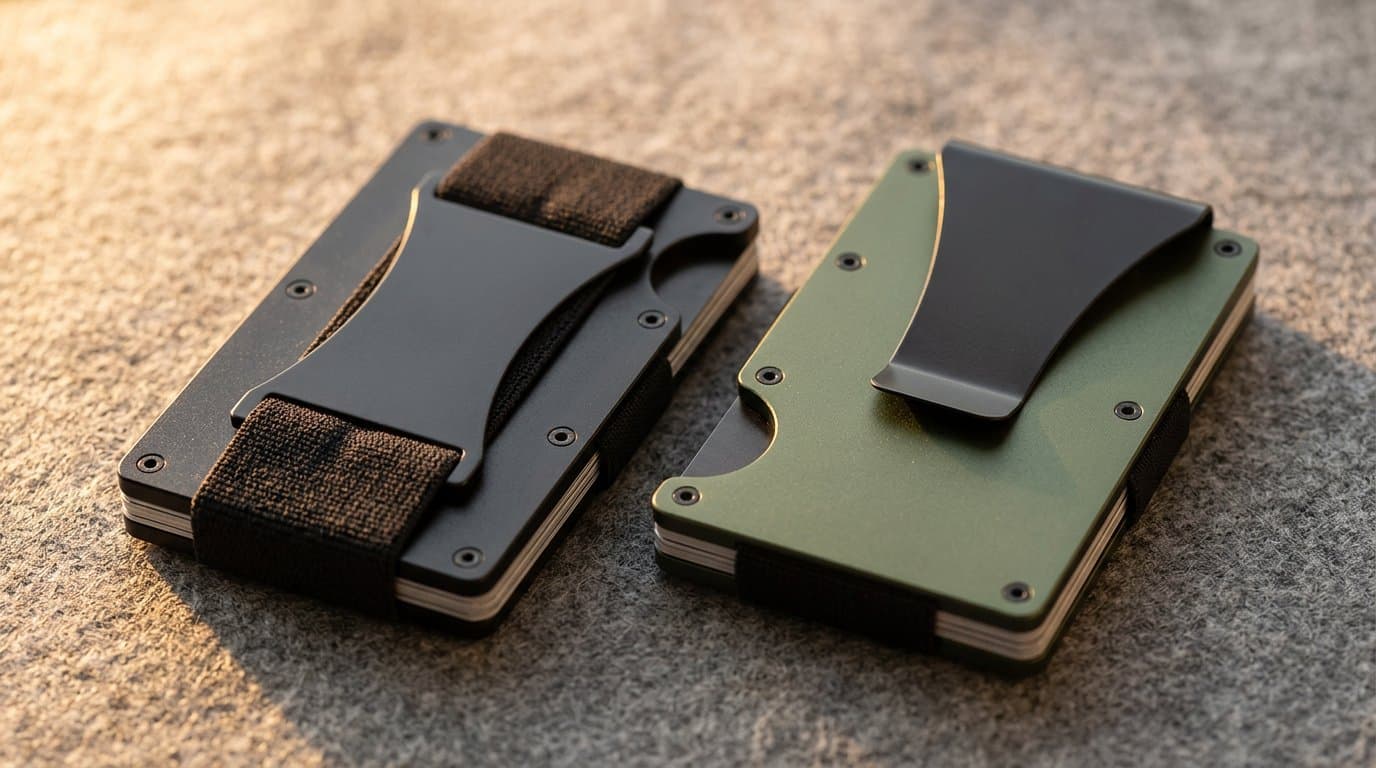
Das ist die Realität von Metall-Geldbeuteln. Die Oberflächenbehandlung ist nicht nur Dekoration – sie ist das Produkt. Anodisiertes Aluminium und PVD-beschichtetes Stahl repräsentieren zwei völlig unterschiedliche Herstellungsphilosophien, Kostenstrukturen und Kundenerwartungen. Die Wahl zwischen ihnen prägt Ihre SKU-Anzahl, Ihren Preis und Ihre Rückgaberate.
Dieser Leitfaden analysiert beide Technologien aus der Sicht der Beschaffung. Sie werden erfahren, was in der Fabrik passiert, wie Sie die Oberflächenbehandlung korrekt spezifizieren und welche Fragen kompetente Lieferanten von den anderen trennen.
Verständnis von anodisierten und PVD-Metall-Oberflächenbehandlungen: Arten und Anwendungen
Anodisieren ist ein elektrochemischer Prozess, der die natürliche Oxidschicht auf Aluminium verdickt, während PVD (Physical Vapor Deposition) eine Vakuum-basierte Beschichtung auf Stahl oder Titan aufbringt. Die Wahl zwischen beiden wird durch das Grundmaterial bestimmt, nicht durch persönliche Vorlieben.
Die erste Regel der Oberflächenbehandlung: das Substrat bestimmt den Prozess. Man kann Stahl nicht anodisieren – es gibt keine natürliche Oxidschicht, die wachsen könnte. Man beschichtet selten Aluminium mit PVD – die weiche Grundlage untergräbt den Zweck der harten Beschichtung. Dies ist keine Einschränkung; es ist ein Spezifikations-Shortcut.
Aluminium und Anodisierung
Aluminium ist das Standardmaterial für minimalistische RFID-Blocker-Geldbeutel. Eine 0,8 mm dicke Aluminiumplatte wiegt etwa 60 % weniger als die gleiche Dicke aus Stahl, was für ein Produkt von Bedeutung ist, das in eine Fronttasche verschwinden soll. Das Metall erzeugt auch eine natürliche Faraday-Kammer, wenn es in die Form eines Kartenhalter geformt wird, wodurch 13,56 MHz RFID-Signale blockiert werden, ohne dass eine zusätzliche Schutzschicht erforderlich ist.
Anodisierung wächst eine keramikähnliche Oxidschicht direkt aus dem Aluminium selbst. Das Teil wird in eine Schwefelsäure-Elektrolytlösung getaucht, und ein elektrischer Strom treibt Sauerstoffionen in die Metalloberfläche. Die entstandene Schicht wird nicht aufgemalt – sie ist chemisch mit dem Substrat verbunden. Das bedeutet, dass sie sich nicht wie Pulverbeschichtung ablösen oder abblättern kann.
Für Geldbeutel sind zwei Arten der Anodisierung relevant:
-
Type II (Schwefelsäure): Erzeugt eine 5–25 Mikrometer dicke Beschichtung. Dies ist der Standard für farbige Verbraucherprodukte. Die poröse Schicht nimmt Farbe gleichmäßig auf, was lebendige Pantone-gematchte Farben ermöglicht.
-
Type III (Hartbeschichtung): Erzeugt eine 25–50 Mikrometer dicke Beschichtung. Der Prozess läuft bei niedrigeren Temperaturen (etwa 32°F/0°C) ab, was eine dichtere, dunklere Oberfläche erzeugt. Hartbeschichtung ist typischerweise dunkelgrau oder schwarz – die Farbpenetration ist begrenzt. Sie ist die richtige Wahl für taktische Geldbeutel, die rauen Gebrauch erdulden müssen.
Edelstahl und PVD
Edelstahl-Geldbeutel sind die Kategorie der „Lebenslange Kauf“. Sie sind schwerer, härter und teurer in der Fertigung. Marken, die sich an die EDC (everyday carry)-Gemeinschaft richten oder ihr Produkt als Erbstück positionieren, wählen diesen Weg.
PVD bringt eine dünne Schicht – typischerweise 1–3 Mikrometer – auf die Stahl-Oberfläche innerhalb eines Vakuumkammers. Das Beschichtungsmaterial (Titan, Chrom oder Kohlenstoff) wird verdampft und atom für Atom auf das Teil abgeschieden. Im Gegensatz zur Elektroplattierung erzeugt PVD eine metallurgische Verbindung, die unter normaler Nutzung nicht bläht oder abblättert.
Die für Geldbeutel relevantesten Finish-Typen:
-
Titanoxid (TiN): Ein hellgoldenes/bronzefarbenes Aussehen. Beliebt für Geldklemmen, die als Schmuck-adjazente Accessoires beworben werden.
-
Titankarbonit (TiCN): Ein dunkelgrauer bis schwarzer Finish. Härte liegt zwischen 2500–3500 HV.
-
DLC (Diamond-Like Carbon): Ein schwarzer Finish mit Härte bis zu 3000 HV und einem niedrigen Reibungskoeffizienten (0,1–0,2). Dies ist die Premium-Wahl für Schlüsselorganisatoren, bei denen Metall auf Metall reibt.
Oberflächenbehandlungsoptionen: Übersicht und Schlüsselunterschiede
Anodisierte Oberflächenbehandlungen bieten unbegrenzte Farboptionen zu geringeren Kosten, während PVD eine überlegene Härte und ein metallisches, schmuckähnliches Aussehen in einer begrenzten Palette bietet. Ihre Markenidentität – nicht nur Ihre technischen Anforderungen – sollte diese Entscheidung bestimmen.
Die folgende Tabelle fasst die entscheidenden Unterschiede für Beschaffungsentscheidungen zusammen:
| Eigenschaft | Anodisiertes Aluminium | PVD-beschichtetes Stahl/Titan |
|---|---|---|
| Grundmaterial | Nur Aluminium | Edelstahl, Titan |
| Prozessart | Elektrochemisch (wächst Oxid) | Vakuumabscheidung (appliziert Film) |
| Beschichtungsdicke | 5–50 Mikrometer | 1–3 Mikrometer |
| Oberflächenhärte | 300–500 HV (Typ II), bis zu 600 HV (Typ III) | 1500–3000+ HV (TiN/TiCN/DLC) |
| Farbreichweite | Fast unbegrenzt (gefärbt) | Metallische Töne: schwarz, gold, Gunmetal, Bronze |
| Scratchbeständigkeit | Gut; enthüllt weiches Aluminium, wenn durchdrungen | Exzellent; widersteht tiefen Kratzern |
| Gewichtsbeeinflussung | Vergleichsweise gering (Aluminium ist leicht) | Materialabhängig (Stahl ist schwer) |
| Relativer Kosten (pro Einheit) | Niedriger | 30–80 % höher |
| Beste für | Lifestyle-Marken, lebendige Farben, RFID-Blocker | Premium/Executive-Linien, schwerer Gebrauch |
Technischer Vergleich: Spezifikationen und Leistung
Härte, Haftung und Korrosionsbeständigkeit sind die drei Spezifikationen, die die Qualität der Oberflächenbehandlung definieren. Käufer sollten diese Werte schriftlich anfordern – nicht einfach den „hohen Qualität“-Anspruch eines Lieferanten akzeptieren, ohne Daten.
Widerstand gegen Kratzen und Verschleiß
Aluminium, das angestrahlt wurde, ist hart – härter als rohes Aluminium um den Faktor 10. Aber es ist spröde. Wenn sich ein Geldbeutel in und aus einer Tasche mit Schlüsseln bewegt, verschleißt die abrasive Wirkung langsam die Oxidschicht an den Kanten. Sobald sie durchbrochen ist, zeigt sich unter der weichen Aluminiumschicht ein hellgrauer Kratzer auf der farbigen Oberfläche. Dies ist der häufigste Kritikpunkt in Produktbewertungen für farbiges Aluminium-Geldbeutel.
Stahl mit PVD-Beschichtung verhält sich anders. Die harte Beschichtung (1500–3000+ HV) widersteht der gleichen abrasiven Wirkung viel länger. Besonders DLC ist für tribologische Anwendungen entwickelt worden – es ist die gleiche Beschichtung, die auf Motorenteilen und Schusswaffenlauf verwendet wird. Für einen Schlüsselorganizer, der ständig an Schlüsseln reibt, ist DLC der Unterschied zwischen einem Produkt, das nach einem Jahr noch neu aussieht, und einem, das ausgesehen hat, als sei es schon lange benutzt worden.
Die ehrliche Einschränkung: Keine Beschichtung ist kratzfest. Ein Wolframcarbidring oder ein Betonfall können beide beschädigen. Die Frage ist, ob der Schaden nach drei Wochen oder drei Jahren auftritt.
Farbe und Ästhetik
Die Anodisierung gewinnt bei der Farbe, und das nicht knapp. Die poröse Oxidschicht nimmt Farbe wie ein Schwamm auf, wodurch reiche, gesättigte Farben entstehen, die UV-beständig und farbverlustresistent sind. Marken können helle Pantone-Farben – Koralle, Türkis, Sicherheitsorange – verwenden, um sich auf E-Commerce-Vorschaubildern hervorzuheben. Deshalb dominieren Lebensstilmarken und modebewusste RFID-Geldbeutel die Kategorie der anodisierten Produkte.
PVD ist auf das metallische Spektrum beschränkt. Sie können Schwarz, Gunmetal, Gold, Bronze und einige Zwischenfarbtöne erhalten. Sie können aber weder Rot noch Blau erhalten. Allerdings hat die Beschichtung eine Tiefe und Glanz, die die anodisierte Aluminium nicht nachahmen kann. Das Licht reflektiert sich von der metallischen Beschichtung in einer Weise, die als „edel“ und nicht als „bemalt“ wahrgenommen wird. Für Executive-Geschenke oder Luxusmarken-Money Clips ist PVD die richtige Wahl.
Korrosions- und Schweißbeständigkeit
Beide Beschichtungen schützen den Grundmetall gut, wenn der Prozess richtig durchgeführt wird.
Anodisiertes Aluminium ist chemisch stabil. Die versiegelte Oxidschicht reagiert nicht mit Schweiß, Salzwasser oder den meisten Chemikalien. Der Ausfallmodus ist nicht Korrosion – es ist mechanischer Verschleiß, der den rohen Aluminium freilegt, der dann in einer hässlichen, pulverförmigen Weise oxidiert (korrodiert).
PVD-Beschichtungen sind inert. Sie schaffen eine Barriere zwischen dem Stahl und der Umgebung. Auf rostfreiem Stahl ist dies überflüssig – der Stahl widersteht bereits Korrosion. Auf Titan ist PVD rein kosmetisch. Der echte Vorteil von PVD ist bei niedrigeren Stählen, wo die Beschichtung Rost verhindert.
Gewicht und Tastsinn
Dies ist ein subjektiver Faktor, den B2B-Käufer mit ihrem Zielmarkt abstimmen müssen. Aluminium-Geldbeutel sind leicht – einige Kunden beschreiben sie als „ungestaltbar“. Stahl-Geldbeutel sind schwer – einige beschreiben sie als „substantiell“. Beides ist nicht falsch. Das Gewicht kommuniziert eine andere Werteposition: Minimalistische Bequemlichkeit versus langlebige Investition.
Anodisiert vs. PVD Qualität und Leistungsfaktoren
Die Qualität der Oberflächenbehandlung wird durch Vorbehandlung, Prozesskontrolle und Nachbehandlung versiegeln bestimmt – nicht durch den Typ der Oberflächenbehandlung selbst. Ein schlecht versiegeltes anodisiertes Teil versagt schneller als ein billiges PVD-Teil.
Vorbehandlung: Die verborgene Variable
Beide Prozesse erfordern eine saubere Oberfläche. Anodisieren auf einem beschädigten Teil verstärkt den Kratzer. PVD auf einem öligen Teil führt zu Haftungsversagen – die Beschichtung löst sich in Blättern ab.
In einer kompetenten Fabrik umfasst die Vorbehandlung:
-
Entfetten in einer alkalischen Lösung
-
Spülen in deionisiertem Wasser (Leitfähigkeit unter 10 µS/cm)
-
Säureätzen, um die natürliche Oxidschicht zu entfernen
-
Entschmutzen, um Rückstände von Legierungselementen zu entfernen
Eine dieser Schritte zu überspringen, führt dazu, dass die Oberflächenbehandlung versagt – unabhängig davon, welchen Prozess Sie wählen.
Prozesskontrollparameter
Bei der Anodisierung sind die Variablen:
-
Säurekonzentration (typischerweise 15–20% Schwefelsäure)
-
Badtemperatur (68–72°F für Typ II, 28–32°F für Typ III)
-
Stromdichte (12–24 A/ft²)
-
Anodisierzeit (bestimmt die Schichtdicke)
-
Versiegelungsmethode (heißes Wasser bei 200°F oder Nickelacetat)
Bei PVD sind die Variablen:
-
Kammer-Vakuumniveau (unter 10⁻⁵ Torr)
-
Substrattemperatur (200–400°C)
-
Abscheidungsrate (beeinflusst die Schichtdichte)
-
Bias-Spannung (beeinflusst die Haftung)
-
Schichtdicke (typisch 1–3 Mikrometer)
Der Lieferant sollte diese Parameter bei Anfrage bereitstellen können. Wenn sie dies nicht können, kontrollieren sie ihren Prozess nicht.
Der unvollkommene Einblick
Hardcoat-Anodisierung ist nicht immer die beste Wahl für Geldbeutel. Die dunklere, dickere Beschichtung ist robuster, aber auch spröder. Ein Geldbeutel, der während des Gebrauchs gebogen wird – insbesondere ein dünner Kartenhalter – kann eine 50-Mikrometer-Hardcoat-Schicht in einer Weise brechen, die eine 15-Mikrometer-Typ-II-Schicht nicht würde. Für dünnwandiges Aluminium (0,6–0,8 mm) ist oft Typ II mit guter Versiegelung die zuverlässigeren Spezifikation.
Relevante Branchenstandards und Zertifizierungen
Käufer sollten Oberflächenbehandlungen anerkannten Standards entsprechend spezifizieren: MIL-A-8625 für Anodisierung, ASTM B117 für Salzsprüh-Test und ASTM B580 für die Qualität der anodischen Oxidschicht.
Die relevanten Standards:
-
MIL-A-8625: Der US-amerikanische militärische Standard für anodisiertes Aluminium. Typ II (sulfurisch) und Typ III (Hartanodisierung) sind hier definiert. Dies ist der Basisspezifikation für jede ernsthafte Anodisierungsarbeit.
-
ASTM B117: Der Standard für den Salzsprüh-Test. Ein richtig anodisiertes oder PVD-beschichtetes Teil sollte 48–500 Stunden in einer 5% Salznebel ohne sichtbare Korrosion überstehen. Die genaue Anforderung hängt von Ihrem Zielmarkt ab.
-
ASTM B580: Deckt die Qualitätsanforderungen für anodische Oxidschichten auf Aluminium ab.
-
ISO 9227: Der internationale Äquivalent von ASTM B117 für den neutralen Salzsprüh-Test.
Bei PVD gibt es keinen einzigen universellen Standard, aber Beschichtungen werden typischerweise durch folgende Tests qualifiziert:
-
ASTM D3359: Klebebandtest zur Adhäsion – ein Klebeband wird auf eine kreuzförmig bearbeitete Beschichtung aufgebracht und abgezogen, um Delamination zu prüfen.
-
Taber-Abrasions-Test: Misst den Verschleißwiderstand gemäß ASTM D4060.
-
Mikrohärteprüfung: Vickers-Härte gemäß ASTM E384.
Eine Fabrik, die diese Standards nicht nennen kann, ist ein rotes Licht. Eine Fabrik, die typische Ergebnisse nennen kann, ist ein Partner.
Kostenanalyse: Vergleich der Gesamtkosten pro Einheit
Anodisierung hat eine geringere Einzelkosten, aber PVD kann bei Berücksichtigung von Rückgaberate, Garantieansprüchen und Markenreputation eine geringere Gesamtkosten pro Einheit bieten.
Der Rohkostenunterschied ist erheblich:
-
Anodisierung: $0,50–$1,50 pro Geldbörperkörper, abhängig von Farbe, Maskierung und Losgröße.
-
PVD: $1,50–$4,00 pro Geldbörperkörper, abhängig von Beschichtungstyp und Kammerbeladung.
Der Unterschied ergibt sich aus der Zykluszeit. Anodisierung ist ein Losprozess – hunderte von Teilen können gleichzeitig in einem Tank anodisiert werden. PVD ist ein Vakuumprozess – die Kammer muss abgesaugt, aufgeheizt, beschichtet und abgekühlt werden. Jeder Zyklus benötigt 2–6 Stunden und belädt weniger Teile.
Aber die Gesamtkosten pro Einheit umfassen die Kosten der Rückgaben. Ein anodisiertes Geldbörper mit Kratzspuren ist ein Garantieanspruch. Ein verblassenes PVD-Finish ist selten. Für eine Premiummarke mit einer 5-Jahres-Garantie kann die höhere Anfangskosten von PVD durch weniger Ansprüche ausgeglichen werden. Für eine Fast-Fashion-Marke, die bei $20 Einzelhandelspreis verkauft, ist Anodisierung die einzige wirtschaftlich tragfähige Wahl.
Anwendungsszenarien: Welche Option für welchen Anwendungsfall
RFID-Kartenhalter und Lifestyle-Produkte bevorzugen anodisiertes Aluminium. Schlüsselorganizer, Taktik-Geldbörsen und Executive-Geschenke bevorzugen PVD-beschichtetes Stahl.
RFID-Blockier-Kartenhalter
Aluminium ist die Standardunterlage, da es RFID-Blockierung ohne zusätzliche Schichten bietet. Anodisierung ist die natürliche Oberflächenbehandlung, da sie leicht ist und in den hellen Farben verfügbbar ist, die gut auf Amazon und Shopify verkaufen. Der häufigste Fehler – Kantenabnutzung – wird durch Runden der Kanten im CNC-Programm und Festlegung einer Mindestdicke von 15 Mikron gemindert.
Schlüsselorganizer und Multitools
Diese Produkte erfahren ständigen Metall-Metall-Reibung. Schlüssel kratzen die Oberfläche jedes Mal, wenn der Organizer genutzt wird. PVD, insbesondere DLC, ist die richtige Wahl. Der niedrige Reibungskoeffizient bedeutet auch, dass die beweglichen Teile – der Schlüsselhalterungsmechanismus – weniger abnutzen.
Graduierte Kartenhalter und Stoßschutzkappen
Diese Produkte kombinieren oft mehrere Materialien. Eine gängige Konfiguration ist ein anodierter Aluminiumkörper mit einem PVD-beschichteten Stahlklemmring. Der Klemmring übernimmt den Hochverschleißbereich (er reibt an Taschenrändern), während der Körper die Markenfarbe trägt. Dieser hybride Ansatz erhöht die Fertigungskomplexität – die beiden Teile müssen getrennt gefertigt werden und Toleranzen müssen die Schichtdicke berücksichtigen – aber er bietet das Beste aus beiden Welten.
Wie man Anbieter von anodisierten vs. PVD-Metallgeldbörsern bewertet
Bewerten Sie Anbieter anhand von Prozesskontrollunterlagen, nicht anhand von Proben. Eine schöne Probe beweist nichts – sie wurde wahrscheinlich manuell gefertigt. Konsistente Qualität ist eine Funktion dokumentierter Prozessparameter und Inspektionsprotokolle.
Fragen, die Sie vor der Bestellung stellen sollten
-
Welcher ist Ihr Schichtdickebereich und wie messen Sie ihn? Die Antwort sollte einen Dickenmessgerät (Eddy-Current für Anodisierung, Calotest oder XRF für PVD) und einen dokumentierten Bereich (z. B. 15–20 Mikron für Typ II) enthalten.
-
Führen Sie Sie nach der Anodisierung einen Versiegelungsqualitätstest durch? Der Standardtest ist Säureauflösung (ASTM B680) oder Farbstoffbeständigkeit. Wenn sie ihren Test nicht beschreiben können, ist die Versiegelung wahrscheinlich ungleichmäßige.
-
Welches ist Ihr Salzsprüh-Testergebnis? Fordern Sie den Testbericht an. Mindestens 48 Stunden sind für Verbraucherprodukte akzeptabel; 200+ Stunden weisen auf einen überlegenen Prozess hin.
-
Können Sie einen ersten Artikel-Inspektionsbericht liefern? Dies sollte Schichtdicke-Messungen an mehreren Punkten, Adhäsionstest-Ergebnisse und Farbmessung (ΔE-Wert gegen den genehmigten Standard) enthalten.
-
Welcher ist Ihr Ausschussanteil für Oberflächenfehler? Ein ehrlicher Anbieter nennt 2–5%. Ein Anbieter, der null Fehler behauptet, misst nicht genau.
Warnsignale: Vermeiden Sie Lieferanten, die…
-
Die Anodisierungsart (II vs III) oder die PVD-Beschichtungsart (TiN vs DLC) nicht nennen können — sie sind ein Makler, kein Hersteller.
-
„Unbegrenzte Farben“ für PVD anbieten — PVD ist auf metallische Töne begrenzt. Ein Lieferant, der dies anders behauptet, lügt oder verwendet einen anderen Prozess (wahrscheinlich Elektroplattieren, was unterlegen ist).
-
Einen Preis nennen, der 30 % unter dem Marktdurchschnitt liegt — sie überspringen wahrscheinlich den Schritt der Versiegelung (Anodisierung) oder der Vorreinigung (PVD). Beide Fehler zeigen sich Monate später, nachdem das Produkt bei Ihrem Kunden ist.
-
Weigern sich, Testberichte zu teilen — es gibt keinen legitimen Grund, Qualitätsdaten einem ernsthaften Käufer zu verweigern.
Qualitätskriterien, die Sie prüfen sollten
-
Einheitlichkeit der Beschichtungsdicke: Messen Sie an 3+ Punkten pro Teil (Mittelpunkt und Kanten). Die Abweichung sollte unter ±10 % liegen.
-
Farbkonstanz: ΔE-Wert unter 2,0 im Vergleich zum genehmigten Standard.
-
Haftung: Klebeprobe (ASTM D3359) mit keiner Delamination.
-
Kantenabdeckung: PVD-Beschichtungen sind Sichtlinien-basiert; Kanten und eingeritzte Bereiche können eine dünnere Abdeckung haben. Ein kompetenter Lieferant berücksichtigt dies in der Werkzeugentwurf.
Entscheidungshilfe: Wählen Sie Anodisierung, wenn… Wählen Sie PVD, wenn…
Die richtige Oberflächenbehandlung entspricht Ihrem Zielpreis, Ihrer Markenidentität und Ihrem Produktanwendungsfall. Es gibt keine universell überlegene Oberflächenbehandlung — nur bessere Übereinstimmungen.
Wählen Sie Anodisiertes Aluminium, wenn:
-
Ihr Verkaufspreis unter 50 $ liegt. Der geringere Kosten für die Oberflächenbehandlung ist entscheidend, um die Gewinnmargen zu sichern.
-
Ihre Markenidentität auf Farbe basiert. Lebensstilmarken, Schmuckaccessoires und Produkte, die jüngere Zielgruppen ansprechen, profitieren von lebhaften, gefärbten Oberflächen.
-
Gewicht ein Verkaufsargument ist. Sie bewerben die Geldbörse als „fedrig“ oder „minimalistisch“.
-
Ihr Produkt ein RFID-Blocker-Kartenhalter ist. Aluminium bietet die Schutzfunktion natürlicherweise.
Wählen Sie PVD-beschichtetes Stahl, wenn:
-
Ihr Verkaufspreis über 80 $ liegt. Die Premium-Oberflächenbehandlung rechtfertigt den Premium-Preis.
-
Ihr Produkt als Lebenslange Kaufposition positioniert wird. Die überlegene Kratzfestigkeit unterstützt eine längere Garantiezeit.
-
Ihr Produkt hohem Reibungswiderstand ausgesetzt ist — Schlüsselorganisatoren, Geldklemmen oder Geldbörsen, die mit Schlüsseln getragen werden.
-
Ihr Zielkunde Gewicht und Substanz schätzt. Das schwerere Gefühl vermittelt Haltbarkeit.
Der Hybridansatz:
-
Anodisiertes Aluminiumgehäuse mit PVD-beschichtetem Stahlklemmring. Dies balanciert Farbmarkenidentität mit Abnutzungswiderstand an den Reibungspunkten.
—
Bei Gstar Technology haben wir 14 Jahre lang RFID-Geldbörsen, Schlüsselorganisatoren und bewertete Kartenhalter hergestellt. Unsere Herangehensweise bei der Oberflächenbehandlung sind klar: Wir folgen MIL-A-8625 für die Anodisierung und dokumentieren die Prozessparameter für jede PVD-Batch. Unsere eigene CNC-Fertigung stellt sicher, dass das Substrat vor der Oberflächenbehandlung auf Toleranz geschnitten wird — ein Schritt, der die meisten Oberflächenbehandlungsfehler noch vor Beginn vermeidet.
Wir behaupten nicht, am günstigsten oder am schnellsten zu sein. Wir sind ein Hersteller mit einer monatlichen Produktionskapazität von über 300.000 Stück und strengen Qualitätskontrollprotokollen. Wenn Sie uns Ihren Entwurf senden, sagen wir Ihnen, welche Oberflächenbehandlung für Ihr Zielmarkt geeignet ist — und welche in der Praxis versagen wird. Das ist der Dialog, der Ihnen Geld spart.
Wenn Sie Oberflächenbehandlungen für ein neues Projekt vergleichen, senden Sie uns Ihren Entwurf für eine Machbarkeitsprüfung. Wir können Ihnen basierend auf Ihren mechanischen Anforderungen und Kostenzielen den besten Oberflächenbehandlungsansatz empfehlen. Erhalten Sie ein kostenloses Angebot innerhalb von 24 Stunden und starten Sie Ihr OEM-Projekt mit Sicherheit.
—
Referenzen
-
ASTM International. „B117-19: Standard Practice for Operating Salt Spray (Fog) Apparatus.“ https://www.astm.org/b0117-19.html
-
US Department of Defense. „MIL-A-8625F: Anodic Coatings for Aluminum and Aluminum Alloys.“ http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_1232/
-
ASTM International. „D3359-23: Standard Test Methods for Rating Adhesion by Tape Test.“ https://www.astm.org/d3359-23.html
-
ASTM International. „B580-79(2020): Standard Specification for Anodic Oxide Coatings on Aluminum.“ https://www.astm.org/b0580-79r20.html
-
ISO. „9227:2017 Corrosion tests in artificial atmospheres — Salt spray tests.“ https://www.iso.org/standard/63348.html