10 min read
Un acquirente ha una volta restituito 2.000 portamonete in metallo perché la vernice a polvere si è sfaldata entro sei settimane dall’uso del cliente. Le portamonete erano strutturalmente in buone condizioni. Le carte all’interno erano protette. Ma il prodotto sembrava essere sopravvissuto a una zona di guerra, e il tasso di restituzione del marchio è arrivato al 14 percento.
Questa è la realtà della durabilità delle portamonete in alluminio. Non si tratta mai solo di sapere se il metallo si piega. Si tratta di finitura superficiale, design delle cerniere, grado del materiale e di come le due metà si sigillano insieme. Questa guida analizza ogni fattore con le specifiche tecniche di cui hanno bisogno i team di acquisto, non con il linguaggio di marketing che i consumatori ricevono.
1. Cos’è una portamonete in alluminio? La base materiale
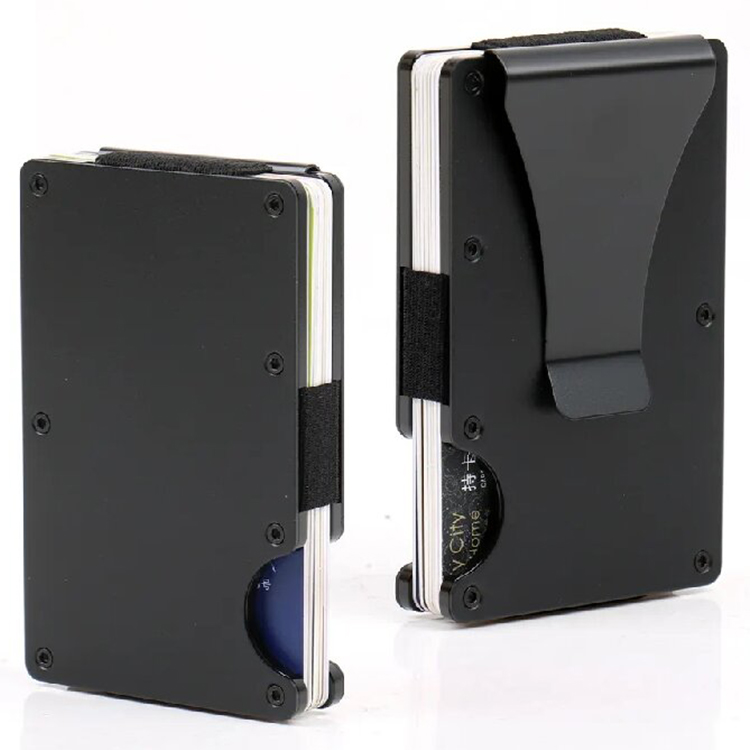
Una portamonete in alluminio è un caso rigido per carte, fresato o formato da alluminio lega, piuttosto che cucito in pelle o modellato in plastica. La categoria è emersa come risposta a due richieste dei consumatori: profilo sottile e protezione RFID.
1.1 Alluminio solido vs. alluminio lega
I clienti devono comprendere la distinzione tra alluminio puro e alluminio lega.
L’alluminio puro (serie 1xxx) è morbido e raramente utilizzato per le portamonete. Quello che l’industria chiama “portamonete in alluminio” è quasi sempre fatto da leghe:
| Lega | Resistenza alla Trazione (psi) | Uso Tipico |
|---|---|---|
| 6061-T6 | ~40,000 | Portamonete premium standard, telai di biciclette |
| 7075-T6 | ~73,000 | Prodotti di alta qualità aerospaziale, prodotti di alta durabilità |
| 5052-H32 | ~28,000 | Scocche di portamonete stampate/formate |
La lega 6061-T6 è la scelta più comune per le portamonete fresate a CNC perché bilancia la fresabilità, la resistenza alla corrosione e la resistenza. Costa più del 5052 ma significativamente meno del 7075, che è circa tre volte più costoso del materiale.
1.2 Il Vantaggio di Peso-Rafforzamento
La densità dell’alluminio è di 2.7 g/cm³. La ghisa è 7.8 g/cm³. Il titanio si colloca a 4.5 g/cm³.
Per una portafoglio sottile, questo è importante. Un portafoglio in alluminio tipico pesa tra 40 e 70 grammi—notoriamente più leggero di un prodotto in acciaio equivalente, ma abbastanza rigido da proteggere le carte da piegarsi sotto una pressione di seduta normale. Il titanio offre un miglior rapporto di resistenza-peso, ma a un costo che lo rende impraticabile per le linee di produzione di mercato medio.
La visione imperfetta: I portafogli in alluminio non sono l’opzione più duratura disponibile. Il titanio li supera in ogni metrica di resistenza. Quello che l’alluminio offre è il miglior equilibrio commerciale di durabilità, peso, lavorabilità e costo. Per un marchio a alta volumetria che si rivolge al segmento di vendita al dettaglio di $40–$80, l’alluminio è spesso la scelta razionale.
2. Quello che Determina la Durabilità dei Portafogli in Alluminio?
La durabilità di un portafoglio in alluminio non è una singola proprietà. È la somma di tre fattori: integrità del materiale, trattamento superficiale e componenti meccanici.
2.1 Metodologia di Costruzione: Blocco vs. Stampato
Portafogli fresati a CNC (blocco) sono fresati da un blocco solido di alluminio. Il risultato è una struttura monocoque—un pezzo continuo di metallo senza giunzioni deboli o punti di piegatura. La struttura a grana dell’lega rimane ininterrotta, il che significa che lo stress si distribuisce uniformemente attraverso il corpo.
Portafogli stampati/formati sono realizzati mediante pressione di fogli di alluminio sottili (tipicamente 0.5–0.8 mm) in forma e piegatura. I punti di piegatura diventano aree di stress localizzate. Negli anni di portabilità nelle tasche, flessioni ripetute possono causare micro-fessure in questi piegamenti.
Per i clienti OEM, questa distinzione dovrebbe guidare la specifica. La costruzione in blocco costa più per unità ma consegna un prodotto che può sopravvivere a un decennio di uso quotidiano. La costruzione stampata riduce il costo del 20–30 percento ma accorcia la durata pratica, specialmente per i clienti che si siedono sui loro portafogli.
2.2 Trattamento Superficiale: La Prima Linea di Difesa
Il corpo in alluminio non arrugginirà o degraderà facilmente. Il finimento è ciò che i clienti vedono, toccano e giudicano.
Anodizzazione di tipo II crea uno strato ossidico decorativo di circa 5–10 micron di spessore. Offre una buona resistenza agli urti e accetta bene i coloranti, offrendo opzioni di colore vivaci per i marchi.
Anodizzazione di tipo III (rivestimento duro) produce uno strato di 25–50 micron di spessore. L’alluminio anodizzato con rivestimento duro ha una durezza superficiale comparabile a quella della ghisa. È lo standard per applicazioni militari e industriali.
Rivestimento in polvere lega uno strato polimerico alla superficie. È più spesso e offre più opzioni di colore, ma si sgretola più facilmente dell’anodizzazione perché il rivestimento si adatta alla superficie piuttosto che diventare parte di essa.
PVD (Deposizione di Vapore Fisico) deposita uno strato sottile e denso di ceramica. È estremamente resistente agli urti ma di solito limitato a finiture metalliche più scure (nero, ottone, grigio titanio).
La verità onesta: nessun finimento di portafoglio in alluminio è immune agli urti. Chiavi, monete e superfici ruvide marcheranno qualsiasi portafoglio. La differenza sta nel fatto che il finimento resiste al trascorrere dei due anni o mostra danni entro due settimane.
2.3 Cerniere, Springhe e Meccanismi Slittamento
Un portafoglio con un corpo in alluminio perfetto ma una cerniera in cattivo stato non è duraturo. È un peso morto.
I componenti mobili sono il link più debole in qualsiasi design di portafoglio metallico. Gli acquirenti dovrebbero specificare:
-
Springhe in acciaio inossidabile invece di alluminio o acciaio al carbonio. Le springhe in alluminio si affaticano rapidamente; l’acciaio al carbonio arrugginisce. L’acciaio inossidabile (ad esempio, grado 301 o 302) mantiene l’elasticità per centinaia di migliaia di cicli.
-
Punti di cerniera in acciaio硬化. Le punte in alluminio si usurano alla superficie di contatto, creando gioco nel meccanismo.
-
Tracciati slittamento con tolleranza inferiore a 0.1 mm. Tolleranze più strette prevenirebbero il tremolio che accelera l’usura.
3. Quanto Durano i Portafogli in Alluminio nelle Situazioni del Mondo Reale?
La risposta misurabile dipende dal test.
3.1 Resistenza a Cadute e Impatti
Sebbene le borse non siano testate formalmente secondo lo standard MIL-STD-810G, quest’ultimo fornisce un utile punto di riferimento. Un urto di 6 piedi su cemento genera forze d’impatto che una borsa in pelle assorbe flettendosi e stirandosi. Una borsa in alluminio con un telaio rigido trasferisce quell’energia ai suoi angoli, che potrebbero deformarsi ma proteggono le carte interne dall’incurvamento.
In pratica, una borsa in alluminio caduta da altezza tasca (3-4 piedi) su superfici dure mostrerà segni estetici ma continuerà a funzionare. Le carte interne rimangono piatte e intatte perché il corpo rigido distribuisce l’impatto.
3.2 Il “Test del Sedersi” — Compressione e Curvatura
La stress più comune nel mondo reale è sedersi su una borsa per ore. Una borsa in pelle si comprime, si stirisce e perde permanentemente la sua forma. Una borsa in alluminio resiste alla deformazione.
La lega di alluminio 6061-T6 richiede circa 40.000 psi di stress per curvarsi permanentemente. Per una borsa con uno spessore di parete di 3 millimetri, questo si traduce in centinaia di libbre di forza concentrate su un piccolo punto. Il carico medio di una persona seduta in una tasca posteriore è di circa 50-100 libbre distribuite sulla superficie della borsa—abbastanza per deformare una borsa economica ma ben al di sotto del limite per una borsa in lamiera lavorata.
3.3 Durabilità del Blocco RFID
È qui che le borse in alluminio hanno un vantaggio intrinseco rispetto ai prodotti “bloccanti RFID” in nylon o pelle.
Le borse in nylon con schermatura RFID si affidano a un inserto in tessuto metallico. Nel tempo, il lavaggio, il piegamento e la flessione quotidiana possono rompere o separare quell’inserto, degradandone le prestazioni.
Una borsa in alluminio solido è una cappa di Faraday. L’intero corpo blocca i segnali elettromagnetici. La protezione non è un rivestimento che può usurarsi—it è il materiale stesso.
Un avvertimento: l’efficienza del blocco RFID dipende dalla sigillatura tra le due metà. Se la borsa non si chiude strettamente, una fessura di 2-3 mm può permettere a un lettore di scansionare una carta vicino alla giunzione. Gli acquirenti dovrebbero controllare la tolleranza della giunzione nei campioni di pre-produzione.
4. Alluminio rispetto ad altri materiali per portafogli: Una Confronto B2B
Per i team di acquisto che decidono quale materiale utilizzare per costruire la loro linea di prodotti, ecco la matrice decisionale:
| Fattore | Alluminio (6061-T6) | Titanio | Fibra di Carbonio | Pelle |
|---|---|---|---|---|
| Resistenza a Trazione | ~45,000 psi | ~138,000 psi | ~350,000 psi (direzionale) | ~5,000 psi |
| Densità (g/cm³) | 2.7 | 4.5 | 1.6 | ~0.9 |
| Resistenza agli Arrugginimenti | Buona (rivestimento duro) | Eccezionale | Media | Povera |
| Comportamento d’Impatto | Marche, assorbe energia | Marche meno | Può rompersi/spaccarsi | Si allunga, assorbe |
| Blocco RFID | Inerente | Inerente | Non (richiede inserto) | Non (richiede inserto) |
| Costo del Materiale (per unità) | $1–3 | $8–12 | $5–8 | $3–6 |
| Attesa di Vita | 10+ anni | 20+ anni | 5–8 anni (degradazione del resina) | 2–3 anni |
4.1 La Prospettiva del TCO
Da un punto di vista del costo totale di proprietà, i portafogli in alluminio durano cinque volte più a lungo della pelle a un punto di prezzo al dettaglio comparabile o inferiore. Un cliente che acquista un portafoglio in alluminio da 60 dollari invece di un portafoglio in pelle da 60 dollari probabilmente non avrà bisogno di un sostituto per un decennio. Questo è l’argomento “vale la pena”, supportato dalla scienza dei materiali piuttosto che dalla marketing.
5. La Guida per l’Acquirente B2B: Come Specificare la Durabilità in una Richiesta di Offerta
Quando si emette una richiesta di offerta per portafogli in alluminio, includere queste specifiche:
Materiale:
-
Billette in alluminio 6061-T6 (standard), 7075-T6 (linea premium/esterna)
-
Spessore minimo della parete: 2.0 mm per corpi fresati
-
Scartare costruzioni incise/formate per linee premium
Finitura:
-
Anodizzazione a rivestimento duro di tipo III (spessore 25+ micron) per resistenza agli urti
-
Anodizzazione di tipo II accettabile per linee di moda con cicli di vita attesi più brevi
-
Specificare il test di spruzzo salino: minimo 24 ore, preferibile 48 ore
Componenti:
-
Springhe in acciaio inossidabile (grado 301 o 302)
-
Pin di giunzione in acciaio temperato
-
Specifiche di coppia: i viti devono resistere a 100+ cicli di apertura/chiusura senza strapparsi
Tolleranze:
-
Spazio tra le metà della giunzione: meno di 0.1 mm
-
Meccanismo scorrevole: nessuna oscillazione dopo 10.000 cicli
5.1 Domande da Porsi Prima di Effettuare un Ordine
-
Produci dai billetti o utilizzi fogli incisi?
-
Qual è lo spessore standard di anodizzazione? Puoi fornire una misura di sezione trasversale?
-
Di che materiale sono le springhe e i pin?
-
Puoi condividere un rapporto di test di spruzzo salino per la tua finitura?
-
Qual è la tolleranza dello spazio tra le giunzioni?
5.2 Segni di Allarme: Evitare Fornitori Che…
-
Non possono indicare l’alluminio lega specifico che utilizzano (“solo alluminio” non è una risposta)
-
Offrono un prezzo che sembra troppo basso per la lavorazione CNC (probabilmente significa inciso)
-
Non offrono campioni pre-produzione per test distruttivi
-
Non hanno un controllo qualità interno per lo spessore dell’anodizzazione
-
Utilizzano springhe o pin in alluminio per tagliare i costi
6. Processo di Produzione: Dalla Materia Prima al Portafoglio Finale
Comprendere come viene fatto un portafoglio aiuta gli acquirenti a valutare le affermazioni dei fornitori.
Fase 1: Preparazione dei billetti. Le barre di alluminio vengono tagliate a lunghezza e ispezionate per difetti superficiali.
Fase 2: Macinazione CNC. Il billetto viene macinato nel corpo del portafoglio. Questa fase richiede 8–15 minuti per ogni portafoglio a seconda della complessità. La macinazione rimuove il 70–80 percento del materiale originale.
Fase 3: Rimozione dei tagli. Le estremità affilate vengono rimosse e i canali interni vengono smussati per prevenire graffi alle carte.
Fase 4: Preparazione della superficie. Il portafoglio viene pulito e inciso per prepararsi all’anodizzazione.
Fase 5: Anodizzazione. Il portafoglio viene immerso in un bagno elettrolitico. Il processo crea lo strato ossidico. La verniciatura a durocerallo di tipo III richiede temperature più basse e una densità di corrente più alta rispetto al tipo II.
Fase 6: Assemblaggio. Vengono installati spirali, pin e qualsiasi altro hardware aggiuntivo.
Fase 7: Ispezione finale. Ogni unità viene controllata per tolleranza dei giunti, levigatezza del meccanismo e difetti di finitura.
7. Come Raggiungiamo Questi Standard di Durabilità
A questo punto, il quadro è chiaro. La domanda è quale produttore può eseguire questo in modo costante.
Come produttore con macchinazione CNC interna, il nostro approccio alla durabilità inizia con la selezione dei materiali. Maciniamo portafogli da billetta di alluminio 6061-T6 — nessuna alternativa incisa a meno che un acquirente non richieda espressamente una linea economica. Poiché controlliamo il processo di macinazione internamente, manteniamo tolleranze di giunto inferiori a 0,1 mm. Questa precisione è ciò che preserva l’effetto della gabbia di Faraday per il blocco RFID.
La nostra linea di anodizzazione supporta sia il tipo II che il tipo III di rivestimento duro. Per marchi che si posizionano sulla durabilità, raccomandiamo e produciamo il tipo III da 30 a 40 micron. Il nostro team di controllo qualità misura lo spessore del rivestimento per lotti e condotta test di nebbia salina per verificare la resistenza alla corrosione prima della spedizione.
Con 14 anni di esperienza nella produzione di portafogli in metallo, pelle e wallet ibridi, abbiamo affinato i dettagli del processo che contano: selezione del materiale delle molle, durezza dei pin e le fasi di smussatura che preveniscono il danneggiamento delle carte. Queste non sono affermazioni di marketing — sono specifiche che possiamo documentare e testare.
La nostra capacità produttiva di oltre 300.000 unità al mese significa che possiamo scalare da produzioni di prova a ordini di container interi senza cambiare i parametri di macinazione. La prima unità e la 100.000esima unità provengono dalle stesse macchine, la stessa attrezzatura e gli stessi gate di qualità.
Per progetti OEM e ODM, supportiamo gradi di materiale personalizzati (incluso il 7075 per linee di durabilità estrema), finiture personalizzate e hardware di marca. Se il tuo marchio ha bisogno di un portafoglio che sopporti l’abuso outdoor, possiamo specificarlo. Se hai bisogno di un prodotto di moda con un ciclo di vita più breve, possiamo ottimizzare per costo invece.
Contatta il nostro team con il tuo punto di prezzo al dettaglio target e le tue esigenze di durabilità. Raccomanderemo la combinazione di materiale e finitura che soddisfa la tua specifica senza pagare di più per funzionalità che i tuoi clienti non necessitano.
8. Controllo della Qualità: Processo di Ispezione a Fasi Multiple
Le affermazioni sulla durabilità non significano nulla senza verifica. Il nostro processo di controllo qualità include:
-
Ispezione dei materiali in arrivo: La billetta di alluminio è controllata per certificazione dell’lega e qualità superficiale.
-
Controlli dimensionali in corso: I corpi meccanizzati sono misurati rispetto alle tolleranze CAD a intervalli durante la produzione.
-
Test di spessore anodico: Lo spessore del rivestimento è misurato utilizzando tester a corrente indotta su ogni lotto.
-
Test di nebbia salina: Campioni casuali subiscono un’esposizione di 24-48 ore a nebbia salina per verificare la resistenza alla corrosione.
-
Test funzionali: Le molle sono ciclate 5.000 volte; le pinze a bilico sono controllate per l’usura.
-
Ispezione visiva finale: Ogni unità è controllata per difetti di finitura, allineamento delle giunzioni e levigatezza del meccanismo.
I clienti sono i benvenuti a richiedere rapporti di test a livello di lotto. Riteniamo i record per ogni ciclo di produzione.
9. Personalizzazione e Opzioni OEM/ODM
La promessa di durabilità del tuo marchio è una specifica, non un slogan. Sosteniamo:
-
Aggiornamenti dei materiali: 7075-T6 per un rapporto resistenza-peso più alto
-
Adattamento dello spessore delle pareti: Aumento da 2.0 mm a 3.0 mm per casi di utilizzo ad alta impatto
-
Personalizzazione della finitura: Tipo II, Tipo III, PVD o combinazioni per design a due toni
-
Branding degli accessori: Viti, pinze e molle personalizzati con il tuo logo
-
Design interno: Slot per carte, portamonete o costruzioni ibride pelle-alluminio
La fase di campionatura è dove vengono bloccate le specifiche di durabilità. Produciamo campioni di pre-produzione che seguono i tuoi protocolli di test prima di impegnarci nella produzione in massa.
10. Procedura di Ordinazione: MOQ, Tempo di Anteprima, e Spedizione
MOQ: Flessibile. Le linee di produzione standard iniziano da 500 unità; i progetti personalizzati possono richiedere quantitativi minimi superiori a seconda della complessità degli utensili.
Tempo di Anteprima: Le campionature pre-produzione vengono spedite tipicamente entro 7-10 giorni. Le produzioni in massa durano 20-35 giorni a seconda del volume dell’ordine e della complessità del finimento.
Spedizione: Spediamo tramite trasporto marittimo (FOB Shenzhen o termini CIF) per ordini di container, e tramite trasporto aereo per ordini più piccoli o con scadenze ravvicinate.
Termini di Pagamento: I termini standard sono un acconto del 30%, il saldo del 70% prima della spedizione. I partner a lungo termine possono qualificarsi per termini adattati.
Riferimenti
-
Aluminum Association. “International Alloy Designations and Chemical Composition Limits for Wrought Aluminum and Wrought Aluminum Alloys.” https://www.aluminum.org/
-
MIL-STD-810G Environmental Engineering Considerations and Laboratory Tests. https://quicksearch.dla.mil/
-
ASTM B580-79(2014). Standard Specification for Anodic Oxide Coatings on Aluminum. https://www.astm.org/
-
ASM International. “Properties and Selection: Nonferrous Alloys and Special-Purpose Materials.” https://www.asminternational.org/
-
ISO 9227:2017. Corrosion Tests in Artificial Atmospheres — Salt Spray Tests. https://www.iso.org/