11 min read
Khi một người mua mở một lô mẫu và dùng móng tay chạy dọc theo mép của ví nhôm gia công, điều đầu tiên họ kiểm tra không phải là màu sắc. Đó là độ chamfer. Nếu mép bị cọ xát bởi móng tay, sẽ có hàng loạt đơn hàng trả lại. Nếu bề mặt mịn màng, sản phẩm sẽ vượt qua bài kiểm tra đầu tiên trong hàng chục bài kiểm tra thầm lặng mà khách hàng sẽ thực hiện trước khi quyết định có giữ sản phẩm đó hay không.
Việc lựa chọn vật liệu quyết định phần lớn các kết quả này trước khi một sản phẩm nào đó được lắp ráp. Chọn sai hợp kim, chon sai lớp phủ hoặc sai độ chính xác sẽ tạo ra những lỗi mà không có ngân sách quảng cáo nào có thể sửa chữa. Tài liệu này sẽ hướng dẫn các quyết định về vật liệu đằng sau các sản phẩm EDC cao cấp — ví, tổ chức chìa khóa, holder thẻ, chân đế điện thoại — từ góc nhìn của nhà sản xuất, với các tham số kỹ thuật mà người mua cần để đánh giá nhà cung cấp một cách chính xác.
Các Loại Sản Phẩm Cốt Lõi Của EDC Cao Cấp Là Gì?
Hệ sinh thái EDC bao gồm nhiều loại sản phẩm khác nhau, mỗi loại có yêu cầu vật liệu riêng biệt:
-
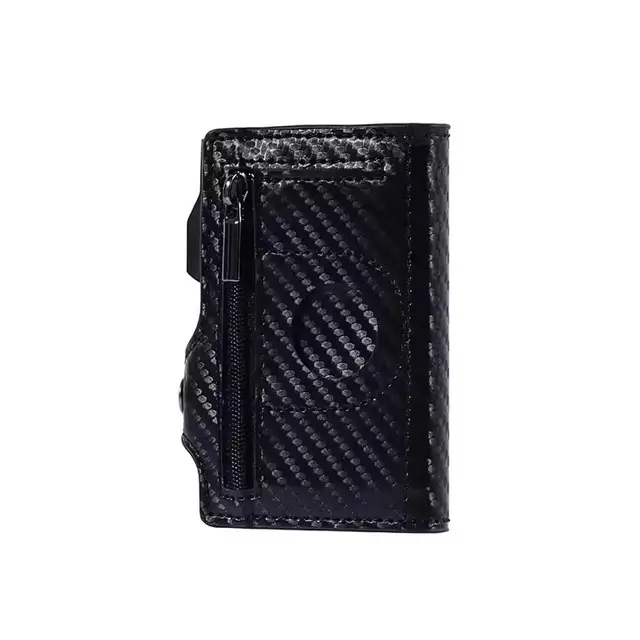
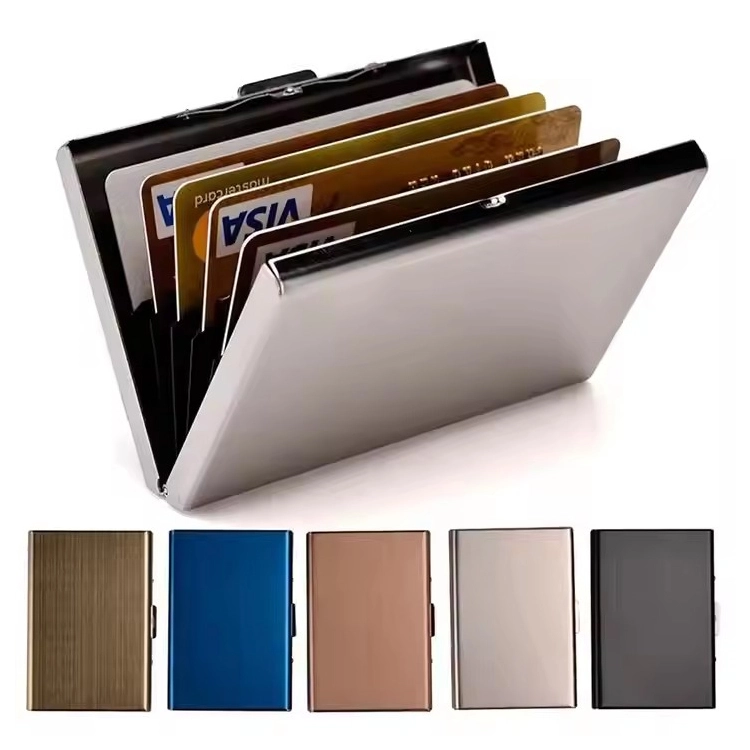
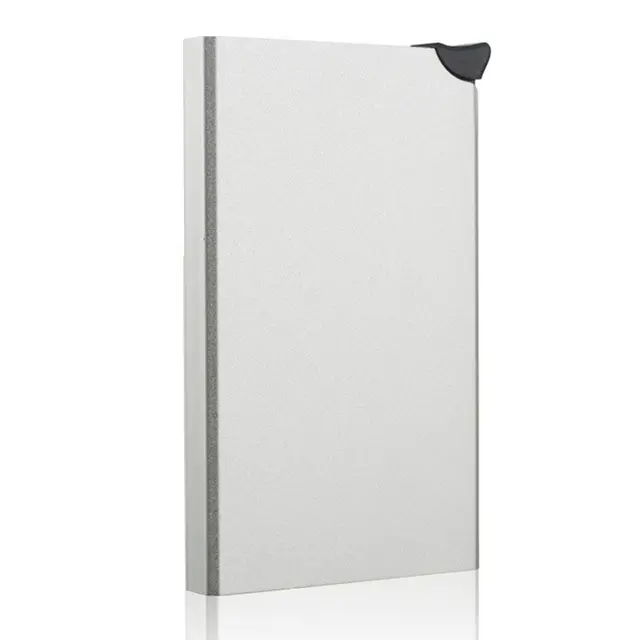
Ví RFID & holder thẻ — thiết kế mỏng, độ uốn linh hoạt hàng ngày và tiếp xúc liên tục với túi quần đòi hỏi vật liệu có khả năng chống mài mòn và duy trì độ dày nhỏ
-
Tổ chức chìa khóa & dụng cụ đa năng — độ bền cơ học dưới tác động của mô men xoắn lặp lại, với phụ kiện không bị tuột hoặc lỏng
-
Chân đế điện thoại & phụ kiện di động — bề mặt và độ bám tay quan trọng không kém độ bền; tính di động ảnh hưởng đến giới hạn trọng lượng
-
Holder thẻ phân cấp — khả năng chống tia UV và bảo vệ cấp độ lưu trữ cho các vật phẩm sưu tập, nơi sự phát thải hóa chất từ vật liệu có thể làm hỏng nội dung bên trong
Các loại sản phẩm này không chia sẻ một vật liệu lý tưởng duy nhất. Một tấm nhôm 6061-T6 hoạt động hoàn hảo cho ví sẽ gây xước bề mặt chân đế điện thoại chỉ sau vài tuần. Một holder chìa khóa bằng thép không gỉ 80 gram cảm giác cao cấp khi cầm nhưng sẽ kéo túi quần theo cách tạo ra nhiều đánh giá tiêu cực.
Phương pháp thực tế là một ma trận lựa chọn vật liệu: liệt kê các điểm chịu lực, môi trường tiếp xúc và ngân sách trọng lượng cho từng sản phẩm, sau đó so sánh các vật liệu tiềm năng với các tham số này trước khi tạo mô hình.
Các Tính Chất Cơ Học Nào Quan Trọng Đối Với Vật Liệu EDC?
Độ Bền Và Độ Cứng
Độ bền kéo quyết định độ mỏng của ví hoặc holder thẻ có thể đạt được mà không bị cong vênh vĩnh viễn. Với nhôm 6061-T6, độ bền kéo khoảng 310 MPa; với titan Grade 5 (Ti-6Al-4V), độ bền kéo đạt khoảng 1.000 MPa. Chính vì vậy, ví titan có thể mỏng hơn ví nhôm nhưng vẫn đảm bảo độ bền cơ học tương đương.
Độ cứng — được đo bằng thang Rockwell hoặc Vickers — chuyển đổi thành khả năng chống trầy xước trong quá trình sử dụng hàng ngày. Nhôm anốt hóa cứng (Loại III) đạt độ cứng bề mặt khoảng 60–70 Rockwell C tương đương, gần như khả năng chống trầy xước của thép không gỉ nguyên chất. Điều này quan trọng vì khách hàng sẽ đặt sản phẩm lên bàn, vứt nó xuống bê tông, và mang theo nó cùng chìa khóa.
Khả Năng Chống Mài Mòn Và Trầy Xước
Khả năng chống mài mòn phân biệt sản phẩm sử dụng được 1 năm với sản phẩm sử dụng được 5 năm. Với nhôm gia công CNC, lớp anốt hóa (thường là 10–25 micromet cho loại II, 25–50 micromet cho loại III) là bề mặt chịu mài mòn thực sự. Một khi lớp anốt hóa bị mòn hết, nhôm cơ bản sẽ mềm và dễ trầy xước.
Thép không gỉ cung cấp khả năng chống mài mòn tốt hơn nhưng với chi phí trọng lượng. Đối với holder chìa khóa chịu ma sát liên tục với chìa khóa và phụ kiện túi, thép 304 với lớp phủ PVD là sự cân bằng phổ biến. Đối với holder thẻ nằm trong túi và trượt qua thẻ, nhôm anốt hóa cứng thường là đủ.
Trọng Lượng Ảnh Hưởng Đến Cảm Giác Khi Đeo Vào Túi Như Thế Nào?
Cảm giác trọng lượng là một yếu tố thực sự ảnh hưởng đến sự hài lòng của sản phẩm EDC. Các sản phẩm trong khoảng 40–80 gram cảm giác chắc chắn mà không gây gánh nặng. Trên 120 gram, nhiều người dùng phàn nàn về “cảm giác kéo túi.”
-
Nhôm (6061-T6) — ~2,7 g/cm³; nhẹ, độ bền tốt, chi phí hợp lý
-
Thép không gỉ (304) — ~8,0 g/cm³; nặng, độ bền rất cao, cảm giác cao cấp nhưng dễ nhận thấy trong túi
-
Titan (Grade 5) — ~4,4 g/cm³; khoảng bằng một nửa trọng lượng thép với độ bền tương đương
<
Với ví RFID mỏng, nhôm là lựa chọn mặc định vì sản phẩm đủ lớn để thép sẽ vượt ngưỡng trọng lượng thoải mái. Với tổ chức chìa khóa nhỏ gọn, trọng lượng của thép ít quan trọng hơn và độ bền là lợi thế. Titan chiếm lĩnh phân khúc cao cấp nơi cả độ bền và trọng lượng nhẹ đều xứng đáng với mức giá cao hơn.
Vấn Đề Về Sự Oxy Hóa Và Khả Năng Chống Môi Trường Là Gì?
Sản phẩm EDC phải đối mặt với mồ hôi, mưa, không khí mặn và bụi túi. Nhôm nguyên chất bị oxy hóa nhanh — đây là lý do tại sao anốt hóa không phải là tùy chọn cho sản phẩm EDC bằng nhôm. Anốt hóa loại II cung cấp bảo vệ đủ cho sử dụng trong nhà và ngoài trời nhẹ; anốt hóa loại III (anốt hóa cứng) được khuyến nghị cho sản phẩm sẽ phải chịu điều kiện khắc nghiệt hơn.
Các cấp độ thép không gỉ quan trọng đối với môi trường ven biển. Thép 304 chống lại hầu hết sự ăn mòn nhưng có thể bị xói mòn trong không khí mặn. Thép 316 chứa molypden để cải thiện khả năng chống ăn mòn do clo — đáng giá cho khách hàng ở khu vực ven biển.
Titan không bị ăn mòn trong sử dụng thông thường. Lớp oxit của nó tự phục hồi; vết xước không dẫn đến ăn mòn tiến triển. Đối với holder thẻ phân cấp được thiết kế để sử dụng trong nhiều thập kỷ, titan là lựa chọn cấp độ lưu trữ.
Các Loại Bề Mặt Và Những Hạn Chế Của Chúng Là Gì?
Anod hóa (Nhôm)
Anod hóa loại II cung cấp dải màu rộng và độ dày 5–25 micromet. Loại III (anod hóa cứng) đạt độ dày 25–50 micromet với khả năng chống mài mòn vượt trội, nhưng dải màu bị giới hạn ở các tông tối.
Lớp phủ PVD (Thép không gỉ, Titan)
Phương pháp vật lý bay hơi tạo ra lớp phủ gốm mỏng và cứng trên bề mặt. Nó cung cấp khả năng chống trầy xước tuyệt vời và bề mặt bóng hoặc mờ cao cấp. Tuy nhiên, PVD làm tăng chi phí và yêu cầu xử lý cẩn thận trong quá trình lắp ráp để tránh vỡ lớp phủ.
Đánh bóng bằng hạt và Xước
Đây là các phương pháp xử lý bề mặt, không phải lớp bảo vệ. Đánh bóng bằng hạt tạo ra bề mặt mờ đồng đều giúp che giấu vân tay. Xước tạo ra vân hướng theo tạo cảm giác cao cấp nhưng dễ bị trầy xước hơn. Cả hai ảnh hưởng đến độ bám — bề mặt đánh bóng bằng hạt ít trơn trượt hơn so với bề mặt đánh bóng.
Lớp phủ gốm
Lớp phủ gốm được áp dụng cho các bộ phận thép không gỉ, cung cấp độ bền cao và cảm giác đặc trưng. Nó dễ vỡ hơn PVD và có thể bị vỡ khi va đập.
Loại thép nào tốt nhất cho dao EDC và dụng cụ cắt?
Việc lựa chọn thép dao tuân theo logic khác so với vật liệu thân máy vì khả năng giữ lưỡi và độ bền chịu va đập là yếu tố chủ đạo:
-
Đầu vào: 8Cr13MoV hoặc AUS-8 — dễ mài, giữ lưỡi tốt, thân thiện với ngân sách
-
Trung cấp: D2 hoặc 14C28N — D2 cung cấp khả năng chống mài mòn cao nhưng khả năng chống ăn mòn thấp; 14C28N cân bằng giữa độ bền và dễ mài
-
Đầu tư cao: S35VN — cân bằng tốt giữa độ bền, khả năng giữ lưỡi và khả năng chống ăn mòn
-
Đầu tư cực cao: CPM−20 °CV hoặc M390 — khả năng giữ lưỡi và chống ăn mòn vượt trội, khó mài hơn, chi phí cao
Chất lượng xử lý nhiệt là yếu tố quan trọng hơn cả loại thép. Một lưỡi dao D2 được xử lý nhiệt tốt sẽ vượt trội hơn so với lưỡi dao M390 được xử lý kém. Người mua nên yêu cầu báo cáo kiểm tra độ cứng (thường là 58–61 HRC cho dao EDC) và, nếu có thể, dữ liệu kiểm tra khả năng giữ lưỡi CATRA.
Các quy trình sản xuất ảnh hưởng như thế nào đến hiệu năng vật liệu?
CNC gia công vs. Đúc khuôn vs. Nhổ khuôn
CNC gia công loại bỏ vật liệu từ thanh phoi nguyên chất, tạo ra độ chính xác cao nhất và bề mặt mịn nhất. Đây là tiêu chuẩn cho các bộ phận nhôm và titan cao cấp. Sự cứng hóa trong quá trình gia công có thể cải thiện tính chất bề mặt nhưng đòi hỏi kiểm soát tham số cẩn thận.
Đúc khuôn là phương pháp hiệu quả về chi phí ở quy mô lớn nhưng bị giới hạn ở các hợp kim cụ thể (thường là kẽm hoặc nhôm) và tạo ra các bộ phận có độ xốp bên trong cao hơn và độ chính xác thấp hơn. Các bộ phận đúc khuôn thường cần thêm xử lý bề mặt.
Nhổ khuôn là phương pháp nhanh nhất và rẻ nhất cho các bộ phận polymer. Tuy nhiên, chi phí đầu tư khuôn thường dao động từ 5.000 đến 50.000 USD, và đạt được bề mặt mịn cao cấp đòi hỏi chất lượng đánh bóng khuôn cao hơn và kiểm soát nhiệt độ chính xác trong quá trình nhổ khuôn.
Độ chính xác và độ lắp ghép
Các quy định độ chính xác — thường là ±0.05 mm cho các bộ phận EDC gia công CNC — quyết định việc thẻ trượt vào mượt, chìa khóa quay trơn tru hoặc cơ chế khóa hoạt động không rung lắc. Độ chính xác thấp tạo ra cảm giác “giá rẻ” mà khách hàng nhận ra ngay cả khi họ không thể diễn đạt lý do.
Khả năng gia công CNC trong nước quan trọng vì nó cho phép nhà sản xuất kiểm soát tính nhất quán về độ chính xác trong các lô sản xuất. Gia công ngoài nước gây ra độ trễ giao tiếp và sự biến đổi chất lượng giữa các lô.
Các chứng nhận và tiêu chuẩn áp dụng cho vật liệu EDC?
Người mua nên yêu cầu các tài liệu tuân thủ từ nhà cung cấp:
-
RoHS — hạn chế các chất độc hại (chì, thủy ngân, cadimi, v.v.) trong sản phẩm điện tử và điện
-
REACH — quy định của EU về hóa chất; liên quan đến sản phẩm bán tại châu Âu
-
Proposition 65 — yêu cầu công bố hóa chất của California
-
Bản chứng nhận nhà máy — ghi lại thành phần hợp kim và xử lý nhiệt của lô vật liệu thô
-
Chuẩn ASTM — ví dụ, ASTM B221 cho thanh nhôm và hợp kim nhôm kéo, ASTM A240 cho tấm thép không gỉ
Một nhà cung cấp không thể cung cấp tài liệu theo dõi vật liệu là dấu hiệu đáng lo ngại. Rủi ro về hợp kim giả hoặc không đạt tiêu chuẩn trong chuỗi cung ứng là thực sự, và chi phí của một cuộc gọi lại sẽ vượt xa bất kỳ lợi ích tài liệu nào.
Làm thế nào B2B mua hàng đánh giá nhà cung cấp vật liệu EDC?
Bước 1: Xác định cấp độ sản phẩm và mức giá
Phân loại vật liệu theo khoảng giá bán lẻ:
| Cấp độ sản phẩm | Giá bán lẻ | Vật liệu thường dùng | Chi phí vật liệu chiếm % chi phí sản xuất |
|---|---|---|---|
| Đầu vào | $20–$40 | Polyme PC/ABS, hợp kim kẽm | 10–15% |
| Trung cấp | $40–$80 | Nhôm 6061-T6, thép không gỉ 304 | 15–25% |
| Đầu tư cao | $80+ | Thép titan cấp 5, thép không gỉ 316 | 20–30% |
Bước 2: Yêu cầu tài liệu vật liệu
Yêu cầu bản chứng nhận nhà máy, các tuyên bố tuân thủ RoHS/REACH và báo cáo kiểm tra ASTM. Kiểm tra xem các cấp độ hợp kim trên bản chứng nhận có phù hợp với yêu cầu của bạn hay không.
Bước 3: Đánh giá khả năng sản xuất
Người cung cấp có khả năng gia công CNC trong nước không? Mức năng lực sản xuất hàng tháng của họ là bao nhiêu? Họ có thể xử lý các bộ phận hỗn hợp (kim loại + da + polymer) không? Một nhà cung cấp phải thuê gia công ngoài nước sẽ làm tăng chi phí, thời gian giao hàng và sự biến đổi chất lượng.
Bước 4: Nguyên mẫu và kiểm tra trước khi mở rộng quy mô
Chạy danh sách kiểm tra thử nghiệm tối thiểu: thử nghiệm rơi (bê tông, 1 mét), thử nghiệm xước (mài mòn bằng chì khóa), tiếp xúc ăn mòn (sương muối), và thử nghiệm mài mòn 10.000 chu kỳ cho các bộ phận di chuyển.
Bước 5: Lập kế hoạch cho thời gian giao hàng và tính linh hoạt của MOQ
Các hợp kim đặc biệt như Grade 5 titanium có thể làm tăng 2–4 tuần cho việc mua nguyên liệu. Các nhà cung cấp có sẵn nguyên liệu phổ thông (6061-T6, 304 SS) sẽ giảm đáng kể thời gian giao hàng. Tính linh hoạt của MOQ ảnh hưởng đến dòng tiền – một nhà cung cấp có thể xử lý đơn hàng ban đầu 300 đơn vị và mở rộng lên 3.000+ đơn vị khi nhu cầu tăng là đáng giá hơn so với một nhà cung cấp có giới hạn tối thiểu cứng nhắc.
Các sai lầm trong việc mua sắm nguyên liệu thường gặp
Chọn nguyên liệu chỉ dựa trên chi phí. Một hợp kim rẻ hơn nhưng thất bại trong môi trường sử dụng sẽ tốn kém hơn ở các khoản hoàn trả, yêu cầu bảo hành và tổn hại thương hiệu so với lợi ích tiết kiệm nguyên liệu.
Bỏ qua độ chính xác và độ phù hợp. Một nguyên liệu “rẻ hơn” với độ chính xác lỏng lẻo dẫn đến khiếu nại của khách hàng về cơ chế rung lắc và độ phù hợp kém.
Quá mức yêu cầu nguyên liệu. Titanium không phải lúc nào cũng là lựa chọn đúng. Đối với một giá đỡ điện thoại đặt trên bàn, 6061-T6 nhôm với chi phí chỉ bằng nửa nhưng mang lại trải nghiệm người dùng tương tự. Hãy dành titanium cho sản phẩm nơi trọng lượng và khả năng chống ăn mòn là điểm khác biệt thực sự.
Không xác minh chứng nhận của nhà cung cấp. Các hợp kim giả trong chuỗi cung ứng là một vấn đề được ghi nhận. Nếu nhà cung cấp không thể cung cấp chứng chỉ từ nhà máy, hãy giả định nguyên liệu không phải là những gì họ tuyên bố.
Chọn A Nếu… Chọn B Nếu…
Chọn nhôm 6061-T6 nếu sản phẩm của bạn có diện tích bề mặt lớn, trọng lượng là yếu tố quan trọng, và bạn cần gia công CNC tiết kiệm chi phí với khả năng chống ăn mòn tốt qua lớp anod hóa.
Chọn thép không gỉ 304/316 nếu sản phẩm của bạn nhỏ gọn, cần độ chống xước tối đa, và mức giá cao hơn trọng lượng là chấp nhận được.
Chọn Grade 5 titanium nếu bạn đang nhắm đến phân khúc cao cấp, cần tỷ lệ cường độ-trọng lượng tốt nhất, và khách hàng của bạn sẵn sàng chi trả cho vật liệu không gây dị ứng, chống ăn mòn.
Chọn polymer PC/ABS nếu bạn đang gia nhập thị trường với sản phẩm có ngân sách hạn chế và cần tính linh hoạt thiết kế với chi phí khuôn thấp – nhưng hãy hiểu rằng giá trị cảm nhận sẽ thấp hơn.
—
Đây Là Cách Ngành Nghiệp Hoạt Động – Và Chúng Tôi Đạt Được Những Tiêu Chuẩn Này
Hầu hết các thương hiệu không tự sản xuất sản phẩm EDC. Họ hợp tác với nhà sản xuất kiểm soát quy trình từ việc mua nguyên liệu thô đến hoàn thiện bề mặt. Tiêu chuẩn ngành là làm việc với nhà cung cấp có thể chứng minh tính truy xuất nguồn gốc nguyên liệu, độ chính xác nhất quán và tuân thủ được ghi nhận – vì ba yếu tố này quyết định sản phẩm của bạn có tồn tại được khi tiếp xúc với khách hàng hay không.
Là một nhà sản xuất, cách tiếp cận của chúng tôi tại GSTAR được xây dựng dựa trên các yếu tố nguyên liệu đã thảo luận ở trên. Chúng tôi thực hiện gia công CNC trong nước cho các bộ phận nhôm, thép không gỉ và titan, cho phép chúng tôi duy trì độ chính xác ±0.05 mm nhất quán qua các lô sản xuất. Chúng tôi lưu trữ nhôm 6061-T6 và thép không gỉ 304 để rút ngắn thời gian giao hàng, và duy trì năng lực sản xuất hàng tháng lên đến 300.000 đơn vị để hỗ trợ các thương hiệu mở rộng quy mô.
14 năm kinh nghiệm trong lĩnh vực ví RFID, tổ chức chìa khóa, holder thẻ cấp độ và ống bảo vệ của chúng tôi có nghĩa là chúng tôi đã giải quyết các vấn đề về vật liệu và hoàn thiện bề mặt mà các dòng sản phẩm mới thường gặp phải. Chúng tôi cung cấp các giải pháp OEM và ODM, bao gồm thiết kế tùy chỉnh và dịch vụ nhãn riêng, với MOQ linh hoạt cho cả các thương hiệu mới nổi và các nhà bán lẻ đã thiết lập.
Nếu bạn đang đánh giá vật liệu cho dòng sản phẩm EDC mới, liên hệ với đội ngũ của chúng tôi – chúng tôi có thể ánh xạ yêu cầu của bạn đến vật liệu, bề mặt và kế hoạch sản xuất phù hợp.
—
Điều Gì Là “Đồ Thánh” Của Dao Cầm Tay?
Với các nhà sưu tập và người đam mê, “đồ thánh” kết hợp thép dao cao cấp (M390 hoặc S35VN), thiết kế ergonomics hoàn hảo và hoàn thiện bề mặt không tì vết. Đối với nhà sản xuất, điều này có nghĩa là đạt được độ chính xác cao và xử lý nhiệt nhất quán qua các lô sản xuất – thách thức kỹ thuật đằng sau sản phẩm. “Đồ thánh” không chỉ là một mẫu cụ thể mà còn là điểm hội tụ giữa chất lượng vật liệu và độ chính xác sản xuất.
Các Sản Phẩm EDC Hữu Ích Nhất Là Gì?
Các sản phẩm EDC hữu ích nhất thường bao gồm ví chặn RFID, tổ chức chìa khóa, dao đa năng hoặc dao cầm tay, giá đỡ điện thoại, và đèn pin. Đối với các nhà mua B2B, các danh mục này đại diện cho các phân khúc sản phẩm có khối lượng cao nhất với hành vi mua lặp lại được chứng minh. Điểm chung: mỗi sản phẩm phải bền, dễ mang theo và đáng tin cậy trong sử dụng hàng ngày.
Các Yếu Tố Chính Khi Chọn Dao Cầm Tay EDC?
Thành phần thép dao, chất lượng xử lý nhiệt, vật liệu tay cầm, độ tin cậy của cơ chế khóa và trọng lượng tổng thể là các yếu tố chính. Đối với nhà sản xuất, các biến số quan trọng là tính truy xuất nguồn gốc vật liệu, sự nhất quán trong xử lý nhiệt và độ chính xác hình học dao. Một con dao có thép tốt nhưng xử lý nhiệt kém sẽ hoạt động kém hơn so với một loại thép trung cấp với xử lý nhiệt đúng cách.
MOQ Hợp Lý Cho Sản Phẩm EDC Tùy Chỉnh Là Bao Nhiêu?
MOQ thay đổi tùy theo độ phức tạp của sản phẩm và vật liệu. Đối với sản phẩm gia công CNC nhôm, MOQ thường dao động từ 300–1.000 đơn vị. Sản phẩm nhựa phun khuôn có thể yêu cầu 1.000–3.000 đơn vị do chi phí đầu tư khuôn. Các nhà cung cấp linh hoạt cung cấp MOQ thấp hơn cho thiết kế tiêu chuẩn hoặc các SKU kết hợp, giúp các thương hiệu mới quản lý rủi ro tồn kho.
Tham khảo
-
ASTM International. “ASTM B221 – Standard Specification for Aluminum and Aluminum-Alloy Extruded Bars, Rods, Wire, Profiles, and Tubes.” https://www.astm.org/b0221-21.html
-
ASTM International. “ASTM A240 – Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet, and Strip for Pressure Vessels and for General Applications.” https://www.astm.org/a0240-a0240m-22.html
-
ASTM International. “ASTM B348 – Standard Specification for Titanium and Titanium-Alloy Bars and Billets.” https://www.astm.org/b0348-b0348m-19.html
-
European Chemicals Agency. “REACH Regulation.” https://echa.europa.eu/regulations/reach/understanding-reach
-
RoHS Guide. “RoHS Compliance Guide.” https://www.rohsguide.com/