10 min lezen
Wanneer een koper een doos met net geleverde metalen portemonnees opent, is hun eerste impuls om één exemplaar te controleren. Ze keren het om, schuiven een kaart in en houden het tegen het licht. Deze impuls is correct. Maar het is niet voldoende.
De verschil tussen een metalen portemonnee die een merk bouwt en een die retourverzoeken oplevert verschijnt zelden in de eerste vijf seconden van het gebruik. Het verschijnt na 100 kaartinleggingen. Het verschijnt wanneer de anodiseerde rand tegen een betonvloer komt. Het verschijnt wanneer een klant probeert een transitkaart te scannen via een gesloten portemonnee en het niet lukt.
Dit artikel leidt door de specifieke controles die professionele kwaliteitscontrole-teams gebruiken bij het beoordelen van metalen portemonnees. Het bespreekt materiaalverificatie, CNC-toleranties, functionele testen en de leveranciersdocumentatie die de echte fabrikanten van monteurs onderscheidt.
1. Wat zijn de kernkwaliteitsnormen voor metalen portemonnees?
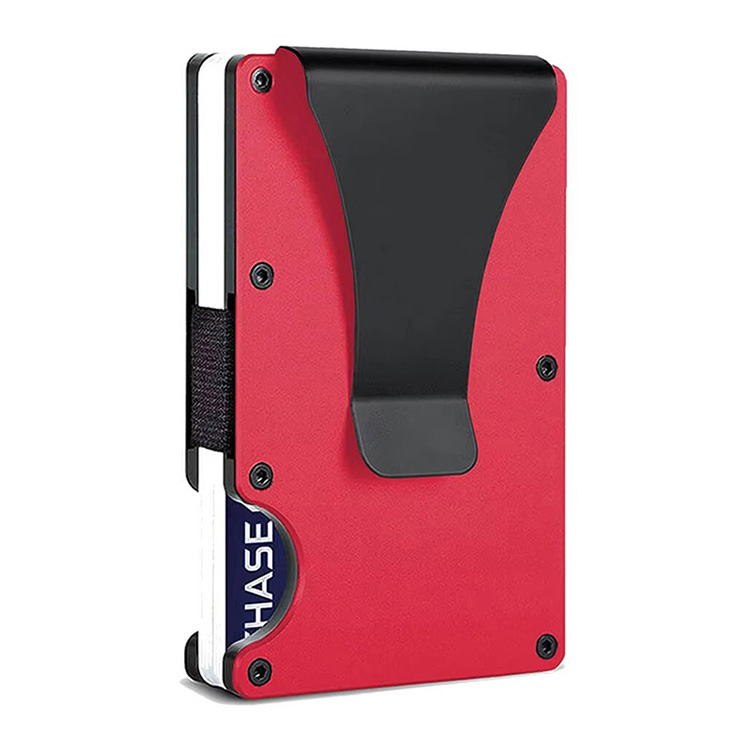
De kwaliteit van een metalen portemonnee wordt bepaald door vier meetbare kenmerken: materiaalklasse, CNC-precisie, oppervlaktebehandeling en functionele betrouwbaarheid. De industrie evalueert elk kenmerk tegen gedocumenteerde normen in plaats van op subjectieve gevoel.
Verificatie van de materiaalklasse begint met het legering. Aluminium portemonnees gebruiken meestal 6061-T6 of 7075 aluminium. Staalportemonnees gebruiken 304 of 316 graden. Titaniumportemonnees, bij echte productie, gebruiken Grade 5 (Ti-6Al-4V). Elke legering heeft verschillende mechanische eigenschappen die invloed hebben op gewicht, corrosiebestendigheid en bewerkbaarheid.
CNC-precisie volgt CNC-tolerantiestandaarden. De industrie-standaard voor CNC-gewerkte metalen verpakkingen is ±0.1mm voor kritieke afmetingen. Deze tolerantie geldt voor kaartgatenbreedte, randafwerking en uitlijningsgaten.
Oppervlaktebehandeling en duurzaamheid verwijzen naar coatingnormen. Anodiseerd aluminium moet de vereisten van MIL-A-8625 voldoen voor dikte en hardheid. PVD-afwerkingen op staal of titanium worden geëvalueerd op adhesie met de kruisvormige tape-test zoals beschreven in ASTM D3359.
Functionele betrouwbaarheid voor RFID-afscherming verwijst naar ISO 14443 voor 13.56 MHz signalen en ISO 18000-2 voor 125 kHz signalen. Een portemonnee die RFID-afscherming claimt, moet deze frequenties onder de drempel brengen die nodig zijn voor kaartlezers om communicatie op te zetten.
Direct antwoord: De kwaliteit van een metalen portemonnee wordt gemeten aan de gedocumenteerde normen voor legering (6061-T6 aluminium, 304 staal, Grade 5 titanium), CNC-tolerantie (±0.1mm), coatingadhesie (ASTM D3359) en RFID-attenuatie (ISO 14443). Kopers moeten materiaaltestrapporten en dimensionale kwaliteitscontrolegegevens aanvragen in plaats van alleen op visuele inspectie te vertrouwen.
2. Materiaalverificatie: Hoe te bevestigen wat je eigenlijk koopt
De meest voorkomende kwaliteitsfout in metalen portemonnees is niet slechte bewerking. Het is de substitutie van materialen. Een leverancier noemt 6061-T6 aluminium maar stelt 6063, een zachter legering die makkelijk buigt en niet uniform anodiseert.
2.1 Verificatie van aluminiumlegering
6061-T6 en 7075 zijn de twee legeringen die worden gebruikt in kwalitatieve aluminiumportemonnees. 6061-T6 biedt goede corrosiebestendigheid en slijtbaarheid. 7075 is sterker maar duurder en minder corrosiebestendig zonder coating.
Een eenvoudige dichtheidscontrole onderscheidt deze legeringen van goedkoper alternatieven. 6061-T6 heeft een dichtheid van ongeveer 2.70 g/cm³. 7075 is iets dichter op 2.81 g/cm³. Als een “metaal” portemonnee een ongewoon zware gevoel heeft voor zijn grootte, kan het koper of staal zijn dat is aangepast om als aluminium te zien.
De definitieve verificatie is het Material Test Report (MTR), ook wel Mill Certificate genoemd. Dit document stelt de legeringssamenstelling, temper en mechanische eigenschappen. Een leverancier die geen MTR kan leveren voor het grondmateriaal is ofwel van een ongeverifieerde bron afkomstig of heeft iets te verbergen.
2.2 Controle van staal en titanium
Staalkoperen in 304 of 316 graad weerstaan corrosie en vlekken. De 316 graad voegt molybdeen toe voor verbeterde corrosiebestendigheid in zoutrijke omgevingen. Controleer de dikte met calipers; typische portemonnee-gezichten variëren van 1.0mm tot 1.5mm.
Titanium is de premium optie. Het weegt ongeveer 45% minder dan staal en biedt een uitstekend sterkte-ten-tot-gewichtsverhouding. De specifieke dichtheidscontrole is betrouwbaar: echte titanium is ongeveer 4.5 g/cm³. Een magnetische test is niet voldoende omdat zowel titanium als 316 staal niet magnetisch zijn.
Direct antwoord: Verifieer de materialen van een metalen portemonnee door een Material Test Report aan te vragen voor de legering, de dichtheid te controleren tegen bekende waarden en de dikte van het gezwel te meten met calipers. Vertrouw niet op visuele verschijning – een afgekapselde aluminium kan identiek uitzien als titanium.
3. CNC-bewerking: Waar precisie zichtbaar wordt
CNC-bewerking bepaalt de structuurkwaliteit van een metalen portemonnee. Slechte bewerking leidt tot scherpe randen, misgealigneerde kaartgaten en losse mechanismen.
3.1 Randafwerking en borstelcontrole
Borstels zijn de meest voorkomende bewerkingsfout. Ze ontstaan wanneer het snijgereedschap restanten van metaal op de randen achterlaat. Borstels veroorzaken stofvlekken, handwonden en een algemeen goedkope gevoel.
De cotton swab test is eenvoudig en effectief. Loop een cotton swab of zachte doek langs elke rand van de portemonnee. Als de vezels vastklikken of vallen, was de borstelproces onvoldoende.
Visuele inspectie moet bevestigen uniforme randafwerking. Kwalitatieve portemonnees hebben een consistent randafwerking van ongeveer 0.2mm tot 0.5mm op alle zichtbare hoeken. Onconsistent randafwerking wijst op handmatige afwerking in plaats van programma-gestuurde CNC-borstel.
3.2 Tolerantie en Passendheid van Bewegende Deel
Metaal portemonnees met schuifende kaartuitwerpers of flip mechanismen vereisen nauwkeurige toleranties tussen bewegende delen. Te veel speelruimte veroorzaakt rammelen. Te weinig clearance veroorzaakt belemmering.
Test de uitwerper 50 keer op rij. De schuifknop moet soepel bewegen met consistent kracht. Elke trilling duidt op een tolerantieprobleem in de schuifglijn.
Voor schroefgeassembleerde portemonnees, controleer de schroefdraadverbinding. Gebruik een momentaandrijver om te bevestigen dat de schroeven niet geslepen zijn en op specificatie zijn aangedrukt. Losse schroeven tijdens inspectie duiden op onvoldoende montagecontrole.
Direct antwoord: CNC bewerkingskwaliteit wordt gecontroleerd via randafwerkingstests (cotton swab snag test), scherpehoek consistentiecontrole (0,2-0,5mm), en functionele cyclisatie van bewegende delen (50+ operaties zonder belemmering of trilling).
4. Oppervlakteafwerking: Anodiseren en Verfduurzaamheid
Oppervlaktebehandeling beschermt het metaal en definieert de esthetiek. Twee processen domineren: anodiseren voor aluminium en PVD verf voor staal en titanium.
4.1 Anodiseringskwaliteitscontrolepunten
Anodiseren is een elektrochemisch proces dat de natuurlijke oxidelaag op aluminium dikker maakt. Kwalitatief anodiseren levert een hard, krabvrij oppervlak dat uniform kleur accepteert.
Controleer onder helder licht voor kleurconsistentie. Zoek naar “kleuruitstraling” aan de randen, ongelijke tinten of lichtere vlekken die wijzen op ongelijke stroomdichtheid tijdens het proces.
De potloodhardheidstest biedt een snelle coatingduurzaamheidtest. Gebruik een 2H potlood. Als het potlood een permanente vlek achterlaat op het anodiseerde oppervlak, is de coating te zacht. Kwalitatief anodiseren moet weerstand bieden tegen 2H en vaak ook 3H potloodvlekken.
4.2 PVD Verfplakking
PVD (Fysieke Vapordeposities) deponeert een dun, hard oppervlak op staal of titanium. Populaire eindresultaten zijn zwart, gunmetal en goud.
Controleer op “holidays”—onverfde plekken die zichtbaar zijn als lichtere vlekken. Deze ontstaan wanneer de verfproces schaduweffecten heeft of delen niet correct zijn vastgezet.
De kruisvormige tape test (ASTM D3359) bevestigt de plakking. Snij de verf met een scherp mes in een rasterpatroon, leg een drukgevoelige tape erop en trek deze er af. Als de verf afbladdert, is de plakking slecht.
Direct antwoord: Oppervlakteafwerkingkwaliteit wordt getest via visuele inspectie voor kleuruniformiteit, potloodhardheidstest (minimaal 2H), en ASTM D3359 kruisvormige plakkingstest voor PVD verf. Verfdefecten zoals kleuruitstraling en holidays duiden op procescontroleproblemen.
5. RFID Blokkering: Functie Testen dat Werkt
RFID blokkering is de primaire functie van veel metaal portemonnees. Een portemonnee die deze test niet doorloopt is niet alleen defect—het is een beveiligingsrisico.
5.1 DIY Frequentie Testen
Een basisfunctietest vereist slechts een smartphone. Plaats een actieve contactloze kaart binnen de gesloten portemonnee. Gebruik een NFC leesapp om te proberen de kaart door de portemonnee te lezen. Als de app de kaart succesvol leest, is de scherming onvoldoende.
Deze test dekt 13,56 MHz (ISO 14443), de frequentie die wordt gebruikt door de meeste contactloze betalingskaarten. Het dekt niet 125 kHz (ISO 18000-2), die wordt gebruikt door enkele toegangskartens en hondchippen.
Voor 125 kHz bevestiging is een gespecialiseerd lezer of derden testen vereist.
5.2 De Dikte-RFID Afweging
De aanname dat “alle metalen blokkeren RFID” is fout. Dikke aluminium schillen, met name die onder 0,8 mm, kunnen niet effectief de lage frequentie signalen dempen. De geometrie van de portemonnee speelt ook een rol—openingen voor kaartgaten en mechanische onderdelen creëren signalenpaden.
Kwaliteitsfabrikanten adresseren dit met een extra RFID-blokkeer stofvulling. Koper-nikkel weefsels of vergelijkbare materialen zorgen voor consistent dempen onafhankelijk van de dikte van de metaal schil.
Direct antwoord: Test RFID blokkering door te proberen een actieve contactloze kaart door de gesloten portemonnee te lezen met een smartphone NFC app. Voor een uitgebreide bevestiging, vraag om derden testrapporten (SGS, TUV) die demping bevestigen volgens ISO 14443 en ISO 18000-2.
6. Hardware Duurzaamheid: Magneten, Sluiters en Sluitingen
Hardware fouten zijn de belangrijkste oorzaak van metalen portemonnee retours na de garantieperiode.
6.1 Magnetische Prestatie en Corrosie
Magnetische sluiters vereisen voldoende houdkracht. Het optimale bereik is ongeveer 4000-6000 Gauss voor een veilige sluiting zonder de portemonnee moeilijk te openen.
Corrosie is een bekende zwakte van magneten. De meeste kwaliteitsmagneten zijn nikkelverzilverd om vocht te weerstaan. Controleer corrosiebestendigheid door te vragen om zoutneembestrijdingsresultaten (ASTM B117). Een 72-uurs test zonder zichtbare roest is het minimum aanvaardbare standaard.
6.2 Sluiters en Sluiting Levensduur
Sluiters en sluitingen ondergaan herhaalde spanning. Kwalitatief hardware moet 20.000+ open/sluit cyclus verdragen zonder loslaten of falen.
Tijdens inspectie, cycliseer de sluiting 20 keer. Luister naar knappende geluiden, die wijzen op onvoldoende smering of oppervlakfriction. Controleer op laterale speelruimte—een sluiting die zijwaarts trilt zal vroegtijdig falen.
Direct antwoord: Hardware duurzaamheid wordt gecontroleerd via magnetische krachtmeting (4000-6000 Gauss), zoutneembestrijdingscorrosietest (ASTM B117, minimaal 72 uur), en sluiting levensduurtest (20.000+ cyclus). Knappende geluiden en laterale speelruimte tijdens handmatige cyclisatie duiden op kwaliteitsproblemen.
7. Hoe je Metaal Portemonnee Leveranciers Beoordeelt
Leveranciersbeoordeling gaat verder dan productinspectie. Het productieproces bepaalt of de kwaliteit die je ziet in een voorbeeld kan worden gereproduceerd over duizenden eenheden.
7.1 Vragen om te stellen voorafgaand aan het bestellen
-
“Kan je een MTR verstrekken voor het gebruikte ruwe aluminium/ijzer/titanium?” Een legitieme fabrikant heeft millcertificaten van hun materiaalleveranciers.
-
“Wat is je CNC-tolerantiestandaard?” De industrie-standaard is ±0,1 mm. Een leverancier die loosere toleranties aanbiedt, produceert onconsistente onderdelen.
-
“Voer je in-house zoutneembestrijdingsproeven uit?” In-house testcapaciteit wijst op procescontrole. Het uitbesteden van elke test suggereert beperkte kwaliteitsinfrastructuur.
-
“Wat is je AQL-niveau voor voor-ontvangstinspectie?” AQL 2,5 is standaard voor algemene consumentenproducten. AQL 1,0 betekent strengere controle.
-
“Kan je derden RFID blokkertestrapporten verstrekken?” Voor portemonnees die als RFID-blokkeerend worden vermarkt, is derdenverificatie essentieel.
7.2 Rode vlaggen in de communicatie van leveranciers
Vermyd leveranciers die:
-
Geen materiaalcertificaten kunnen verstrekken of de vraag omkeren
-
Loosere toleranties dan ±0,1 mm aanbieden zonder uitleg
-
Claimen dat “100% RFID blokkend” is zonder testgegevens te bieden
-
Wijzen af om hun productiehal of kwaliteitscontroleproces te tonen
-
Proeven aanbieden die aanzienlijk verschillen van bulkproductie-eenheden
-
Geen uitleg kunnen geven over hun deburring- en verwerkingsproces
7.3 Beslissingsgids
Kies een CNC-gebruikte fabrikant als: Je merk posities zich op precisie, je nodig hebt voor strakke toleranties bij complexe mechanismen, en je prijskaart ondersteunt hogere productiekosten.
Kies een diepslingerfabrikant als: Je prioriteit is kostenreductie, je produceert zeer eenvoudige ontwerpen, en je kan enkele oppervlakporositeit en gatlijnartefacten accepteren.
Kies een leverancier met in-house coating/anodering als: Oppervlakduur is kritisch voor je markt (buiten, EDC, premium geschenken). Externe coating subcontracering voegt logistieke complexiteit en kwaliteitsvariabiliteit toe.
Direct antwoord: Beoordeel metaalportemonneesleveranciers door materiaalcertificaten aan te vragen, de CNC-tolerantiestandaard te bevestigen (±0,1 mm), in-house testcapaciteit te verifiëren en AQL-uitslagplannen te beoordelen. Rode vlaggen zijn onverifieerbare RFID-claims, onconsistent proeven en onbereidheid om procesdetails te delen.
8. Hoe We Deze Standaarden Voldoen
De inspectie-raming die hierboven is beschreven is niet theoretisch. Het reflecteert de operationele realiteit van fabrikanten die internationale merken en distributoren bedienen.
Bij Gstar Technology (Shenzhen) Co., Ltd. hebben we deze checkpoints institutionaliseerd in onze productieprocesstroom. Met 14 jaar ervaring in productie, werkt onze kwaliteitscontrole-afdeling aan een drietal inspectieprocessen: inkomend materiaalverificatie, in-process CNC-monitoring en voor-ontvangstuitslag op AQL 2,5.
Onze in-house CNC-gebruikte capaciteit laat ons tolerances van ±0,05 mm behouden op kritieke afmetingen – strakker dan de ±0,1 mm industrie-standaard. Deze precisie beïnvloedt direct de gladheid van de rand, de uitlijning van de kaartgaten en de consistentie van de schuifmechanismen.
We begrijpen dat je merk afhankelijk is van consistent kwaliteit per eenheid. Ons maandelijkse productiecapaciteit van 300.000+ eenheden betekent dat we bulkbestellingen kunnen schalen terwijl we de inspectierigting die in deze gids is beschreven behouden. Voor aangepaste projecten werkt onze ingenieursafdeling direct met je CAD-bestanden om ervoor te zorgen dat de esthetische en structuurvereisten worden voldaan.
Als je een leverancier zoekt die deze kwaliteitscheckpoints kan demonstreren in plaats van alleen te beloven, nodigen we je uit om Contact Met Ons Team te maken om je projectvereisten te bespreken.
—
Een Eindwoord over Inspectie
Inspectie van metaalportemonnee-kwaliteit is geen enkele test. Het is een systematische evaluatie die materiaalwetenschap, CNC-precisie, coatingduur en functionele prestaties omvat.
Vertrouw niet op een enkele prototype. Vraag om batchproeven van de werkelijke productielijn. Vraag inspectierapporten en materiaalcertificaten aan. Als een leverancier aarzelt om documentatie te verstrekken, behandelt dat als een waarschuwingssignaal.
De checklist in deze gids geeft je het kader dat wordt gebruikt door professionele aankoopteams. Gebruik het tijdens je volgende fabriekaudit. Als je een partner zoekt die met deze standaarden in overeenstemming komt, Vraag een Offerte Aan vandaag en laat onze ingenieursafdeling je specificaties bekijken.
—
Referenties
-
ASTM International. “D3359 Standard Test Methods for Rating Adhesion by Tape Test.” https://www.astm.org/d3359-23.html
-
ASTM International. “B117 Standard Practice for Operating Salt Spray (Fog) Apparatus.” https://www.astm.org/b0117-19.html
-
ISO. “ISO 14443 Identification cards — Contactless integrated circuit cards.” https://www.iso.org/standard/73598.html
-
ISO. “ISO 18000-2 Information technology — RFID for item management — Part 2.” https://www.iso.org/standard/46150.html
-
Military Specification. “MIL-A-8625 Anodic Coatings for Aluminum and Aluminum Alloys.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12317/
-
MatWeb. “Aluminum 6061-T6; 6061-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=1b8c06d0ca7c456694c7777d9e10be5b
-
MatWeb. “Aluminum 7075-T6; 7075-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=4f19a42be94546b686bbf43f79c51b7d