10 min read
De eerste keer dat een koper een verzenddoos opent en ontdekt dat er op 200 van de 5.000 portemonnees misaligned naadwerk zit, wordt het cijfer hard. Elk defect exemplaar vertegenwoordigt niet alleen de $4,50 kostprijs, maar ook de arbeid om het te sorteren, de e-mailthread om het te documenteren, de transportkosten om het terug te sturen en de vertraagde plaatsing op de plank die daarna volgt. Het verminderen van defecten in bulkportemonnees is geen kwestie van de kwaliteitsafdeling. Het is een strategie voor margeschadebeperking.
Waarom Defecttarieven Belangrijker Zijn Dan De Eenheidsprijs
Een koper die de eenheidsprijs met $0,30 verlaagt, maar een defecttarief van 5% accepteert, heeft geen geld bespaard. Bij een bestelling van 10.000 eenheden zijn dat 500 defecte portemonnees. Bij een verkoopprijs van $10, kunnen de vervangingskosten, retourtransport en administratieve kosten gemakkelijk de $3.000 die bij de initiële onderhandeling zijn bespaard, wegnemen.
De Verborgen Kosten Buiten De Sloopbak
Defectkosten lopen op op manieren die niet op de factuur verschijnen:
-
Herwerk arbeid — Iemand moet fysiek inspecteren, sorteren en soms defecte exemplaren repareren. Dit kost $15–$25 per uur in elke magazijn.
-
Verhoogd transport — Wanneer defecte exemplaren laat worden ontdekt, eet vervangende productie in op de planning. Luchttransport in plaats van zeevracht kan $2.000–$5.000 per pallet toevoegen.
-
Administratieve overhead — Geschillenbeslechting, inspectierapporten en aanvragen voor correctie bij de leverancier verbruiken uren van de inkoopafdeling.
-
Customer churn — Een defecte portemonnee die een eindconsument bereikt, genereert een negatieve beoordeling. Die beoordeling volgt de merknaam permanent, niet de fabriek.
De Golfwerking Op Het Merkwaarde
Hier is de ongemakkelijke waarheid over B2B kwaliteitsgeschillen: de fabriek krijgt betaald voor de aanvaardbare exemplaren, maar de koper draagt de reputatieschade. Wanneer een detailhandelaar een portemonnee met een gebroken snap ontvangt, wijt hij dat niet aan de fabrikant in Shenzhen. Hij wijt het aan het merk waarvan het logo op het product is gestempeld.
Deze asymmetrie betekent dat kopers defectpreventie moeten behandelen als een contractuele verplichting, niet als een hoop.
Wat is een Goede Foutpercentage in Productie?
| Foutklasse | Beschrijving | Portemonnee Voorbeeld | Typische AQL Limiet |
|---|---|---|---|
| Kritiek | Product is onveilig of niet-functioneel | RFID blokkeren faalt volledig | 0% |
| Groot | Product is zichtbaar beschadigd of zal snel falen | Gebroken knipperknop, gescheurde naad | 1.0–1.5% |
| Klein | Cosmetisch probleem, product werkt nog steeds | Subtiel kleurverschil, losse draad | 4.0% |
AQL (Aanvaarding Kwaliteit Limiet) monstername is het statistische kader dat kopers gebruiken om een partij te accepteren of af te wijzen. Voor een standaard bulkorder is Algemene Inspectie Niveau II met een AQL van 1.5/4.0 (groot/klein) gebruikelijk. Dit betekent niet dat 1.5% van de eenheden mogelijk defect zijn. Het betekent dat het monsterplan toestaat dat er tot die hoeveelheid fouten in de monster voor de hele partij wordt afgekeurd.
De Vier Stappen van Foutbeheer
Foutbeheer volgt een levenscyclus die veel kopers misverstaan. Het gaat niet alleen om problemen te vangen aan het einde.
-
Voorkoming — Het ontwerpen van het product en het proces om fouten te voorkomen voordat de productie begint. Dit omvat het specificeren van materiaaltoleranties en het controleren van ontwerpen op productiegeschiktheid.
-
Detectie — Inspecteren van materialen, in-productie onderdelen en eindproducten om fouten vroegtijdig te vangen.
-
Correctie — Herwerken of repareren van defecte eenheden waar mogelijk, of ze weggooien wanneer dat niet mogelijk is.
-
Voorkoming van Herhaling — Uitvoeren van een oorzaakanalyse en procesveranderingen implementeren zodat dezelfde fout niet op de volgende order optreedt.
Een Stap-voor-Stap Six Sigma Gids voor Wallet Inkoop
De DMAIC-methode — Definiëren, Meten, Analyseren, Verbeteren, Controleren — vertaalt zich direct naar wallet inkoop.
Definiëren
Schrijf een specificatiesblad dat geen ruimte voor interpretatie laat. Inclusief:
-
Soort en dikte van het materiaal (bijv., full-grain leer, 1.2mm ± 0.1mm)
-
Stikdichtheid (bijv., 8 steken per inch)
-
Specificaties van het metalen afwerking (bijv., geborsteld roestvrij staal, 304 klasse)
-
Maten met tolerantie (bijv., 110mm × 70mm, ± 1mm)
Meten
Stel de basis foutpercentage tijdens voorproductieproeven in. Dit is niet optioneel. Een “gouden monster” dat op een plank staat, is waardeloos tenzij het is onderworpen aan stress testen.
Analyseren
Bepaal of fouten voortkomen uit materialen of processen. Een onevenwichtige leerstructuur is een materiaalprobleem. Een misgealigneerde snede is een procesprobleem. Het correctieve maatregelen verschillen volledig.
Verbeteren
Pass de proces aan. Dit kan betekenen dat CNC snijparameters worden aangepast, de stikspanning wordt gewijzigd, of het ontwerp wordt aangepast voor gemakkelijker monteren.
Controleren
Voer inline controles tijdens de productie uit. Een fabriek die alleen eindproducten inspecteert, beheert fouten nadat deze zijn vastgelegd. Inline inspectie vangt problemen op wanneer slechts 50 eenheden worden beïnvloed, niet 5.000.
De Voorproductieproef: Uw Eerste Verdedigingslinie
Het gouden monster moet tot vernietiging worden getest, niet alleen worden bewonderd. Kaartvakken moeten honderden keren worden ingebracht en verwijderd. Metalen frames moeten worden gebogen. RFID-scherming moet worden getest met een echte lezer. Een monster dat perfect lijkt maar na 200 kaartinbrengingen faalt, is een klokkenluider voor een bulkbestelling.
Techneische Specificaties: Fouten Voorkomen Vóór Productie
Materiaalkeuze en Tolerantie
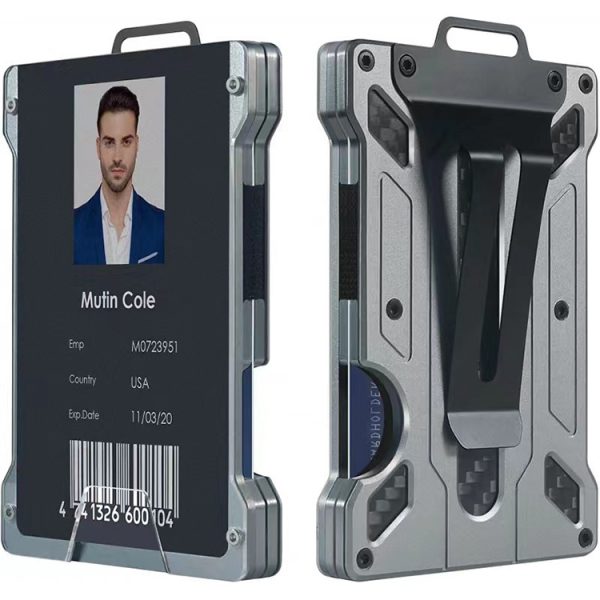
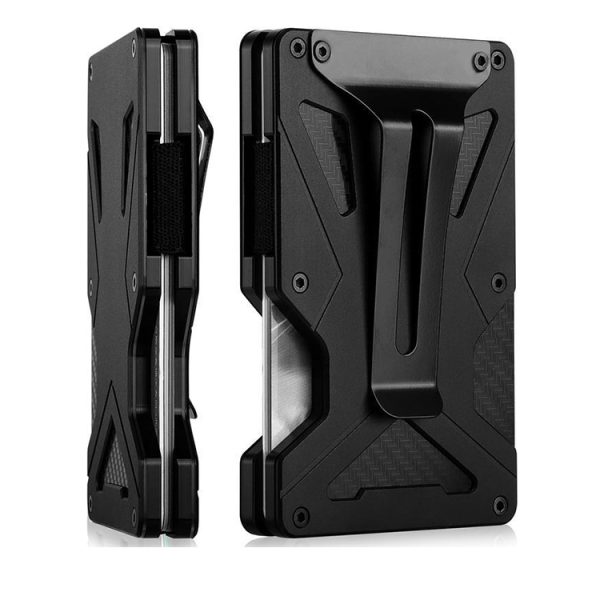
Metalen wallets vereisen toleranties in dikte gemeten in fracties van een millimeter. Als het kader is gespecificeerd op 1.0mm maar de fabriek 1.2mm bladmateriaal ontvangt, kan de assembly mogelijk niet passen. Het resultaat is een gedwongen assembly, gebogen frames of gescheurde lassen.
Leer stelt een andere uitdaging voor. Natuurlijke huiden variëren in structuur, dikte en rek. Een koper die “leer” specificeert zonder een diktebereik, nodigt fouten uit. Specificeer 1.2mm ± 0.1mm en de fabriek weet wat te verkrijgen.
Ontwerp voor Vervaardigbaarheid (DFM)
Complex ontwerp met scherpe hoeken op metalen wallets zijn aantrekkingspunten voor fouten. Tijdens het stanzen en buigen, creëren scherpe binnenradii stresspunten die barsten. Een goede vervaardiger zal deze problemen tijdens de DFM-beoordeling markeren en voorstellen tot verhoging van de radius of materiaalwijzigingen.
Dit is geen concessie. Dit is ingenieurskunst. Een ontwerpverandering die een 3% barstpercentage verwijdert, is veel waardere dan de esthetische waarde van een scherpe hoek.
De Rol van Kwaliteitscontrole in het Levenscyclus van Bulkbestellingen
In-line vs. Eindinspectie
Eindinspectie is een sorteerproces. In-line inspectie is een preventieproces. Het verschil telt.
Als een naaimachine misaligned is en de fabriek ontdekt het op de eerste 50 eenheden, duurt de correctie een uur. Als ze het na 5.000 eenheden ontdekken, vereist de hele batch herwerk of vernietiging.
Kopers moeten leveranciers vragen naar hun in-line inspectiepunten. Waar zijn ze? Hoeveel eenheden worden per uur gecontroleerd? Wat gebeurt er als een fout wordt gevonden? De antwoorden onthullen of de fabriek een kwaliteitsysteem operates of alleen een eind QC-bank.
De AQL Norm
Het begrijpen van AQL is essentieel voor elke koper die bulkorders plaatst. Hier is hoe het monsteren werkt:
-
Bepaal de partijgrootte (bijv., 10.000 eenheden)
-
Selecteer het inspectieniveau (Algemeen II is standaard)
-
Zoek de monstergrootte codeletter op (voor 10.000 eenheden, dit is “J”)
-
Lees de monstergrootte (voor code J, dit is 80 eenheden)
-
Lees de aanvaarding/afkeurnummers voor uw gekozen AQL
Dit statistische benadering betekent dat een partij de AQL-monstercontrole kan doorstaan, terwijl het nog steeds defectieve eenheden bevat. Dat is de aard van monsteren. Kopers die nul gebreken willen, moeten 100% inspectie vereisen, wat duurder is en typisch gereserveerd voor kritieke componenten.
Qualiteit omzetten in Winst: Het Bedrijfsargument voor Zero Defects
Berekening van de Kosten van Slechte Kwaliteit (COPQ)
De formule is eenvoudig: COPQ = Binnenlandse Foutkosten + Buitenlandse Foutkosten.
Binnenlandse kosten omvatten afval, herwerking en inspectielaboratorium. Buitenlandse kosten omvatten garantieclaims, retouren en verloren toekomstige verkoop.
Neem een bestelling van 10.000 eenheden van $5 per eenheid bruto. Een defectpercentage van 3% betekent 300 defectieve eenheden. Bij een verkoopprijs van $10, is de vervangingskosten $3.000. Voeg retourzending van $1.500 en administratieve verwerking van $1.000 toe. Het totaal is $5.500 — ongeveer 11% van de totale orderwaarde.
Investeren in een extra $0.10 per eenheid in een betere voorproductiefase en striktere inline inspectie zou $1.000 kosten. De rekensom is niet dichterbij.
Leiding Geven aan het Verbeteringsproject
Kopers moeten een continue verbeteringsclausule opnemen in leverancierscontracten. Het doel is niet alleen om de huidige order te repareren, maar om de defectratio van de volgende order te verminderen. Dit vereist datagedeling. De koper moet defectrapporten met foto’s en oorzaakanalyse ontvangen, niet alleen een creditnota.
Hoe Wallet Fabrikanten te Evaluëren: Een Aankoopkader
Wanneer men leveranciers beoordeelt, moeten kopers vijf dimensies evalueren:
| Dimensie | Wat te Evaluëren | Roode Vlaggen |
|---|---|---|
| Procescontrole | Inline inspectiepunten, QC-documentatie | Geen geschreven procedures, QC alleen bij uiteindelijke inspectie |
| Materialenbron | Waar leer, metaal en RFID-componenten worden ingekocht | Geen materiaal traceerbaarheid, alleen de goedkoopste leverancier |
| Apparatuur | CNC-machines, naaiapparatuur, RFID-testers | Verouderde apparatuur, geen kalibratiegegevens |
| Ervaring | Jaren in productie van wallets, geschiedenis van OEM/ODM-projecten | Geen specifieke ervaring met wallets, alleen algemene accessoires |
| Communicatie | Reactietijd, technische kennis van DFM | Alleen verkooptak contacten, geen ingenieursondersteuning |
Vragen om te Stelen Voordat U Bestelt
-
Waar zijn uw inline inspectiepunten tijdens de productie?
-
Welke tolerantie houdt u in voor de dikte van het metalen kader?
-
Kunt u materiaalcertificaten voor leer en metaal verstrekken?
-
Hoe behandelt u een fout die tijdens de productie wordt gevonden?
-
Welk proces heeft u voor oorzaakanalyse en correctieve maatregelen?
-
Voert u RFID-blokkerings testen uit op afgeronde wallets?
Voorkom Leveranciers Die…
-
Offerte zonder een gedetailleerd specificatiesblad aan te vragen
-
Geen uitleg kunnen geven over hun inspectieproces
-
Zero defects beloven zonder hoe te verklaren
-
DMF-terugkoppeling op uw ontwerp weigeren
-
Geen gedocumenteerde kwaliteitsprocedures hebben
Kies A als… Kies B als…
Kies een fabriek met in-house CNC-bewerking als uw product metaalgebaseerd is. De tolerantiecontrole is strakker wanneer dezelfde faciliteit snijdt, buigt en assembleert.
Kies een fabriek met gespecialiseerde leer-naai capaciteiten als uw product leergebaseerd is. Algemene accessoiresfabrieken hebben mogelijk niet het juiste naaiapparaat voor de specifieke constructie van wallets.
Hoe We Ourselven Aansluiten bij Deze Industrie Normen
De hierboven genoemde principes zijn niet theoretisch. Bij Gstar Technology (Shenzhen) Co., Ltd. (GSTAR) hebben we ons productiesysteem opgebouwd rond dezelfde frameworks die in dit artikel zijn beschreven.
Onze in-house CNC freescapaciteiten betekenen dat we de toleranties voor metaalstempeling en -snijden controleren die bepalen of een portemonneesframe schoon op elkaar past. Dit is het Design for Manufacturability-principe in de praktijk. Wanneer een koper een ontwerp indient met scherpe hoeken of dunne muren, markeren onze ingenieurs het risico voordat de productie, niet nadat 5.000 defecte eenheden zijn gestempeld.
We voeren meerdere stages van inline-inspecties uit tijdens onze 300.000+ maandelijkse productieruns. Dit is de Control-fase van DMAIC toegepast op de echte productie. Onze 14 jaar ervaring met OEM/ODM-projecten heeft standaardwerkprocedures opgeleverd voor materiaalbehandeling, naaiingsspanning en plaatsing van RFID-bescherming die rechtstreeks ingaan op de hierboven beschreven gemeenschappelijke portemonneesfouten.
Het resultaat is een kwaliteitsysteem ontworpen om defecten te voorkomen, niet alleen te sorteren op het laatste inspectiebureau.
Industrie Normen en Certificeringen Die Kopers Mogen Kennen
-
ISO 9001 — Kwaliteitsbeheersysteemcertificering. Zoek hier naar als uitgangspunt.
-
ISO 14001 — Milieubeheer. Relevant voor leer- en metaalfinishing.
-
REACH-conformiteit — Beperkt gevaarlijke stoffen in materialen. Essentieel voor EU-markten.
-
Prop 65-conformiteit — Californiës wettelijk chemisch meldingsrecht. Relevant voor distributie in de VS.
-
AQL-standaarden — Geregeld door ISO 2859-1 (ook bekend als ANSI/ASQ Z1.4).
Gaande vragen
Wat is een goede foutpercentage in productie?
Wat zijn de vier stappen van foutbeheer?
Wat zijn voorbeelden van productiefouten in portemonnees?
Hoe kan ik ervoor zorgen dat mijn aangepaste ontwerp geen productiefouten veroorzaakt?
Wat is het verschil tussen inline- en uiteindelijke inspectie?
Referenties
-
ISO 2859-1:1999 Samplingsprocedures voor inspectie op kenmerken — https://www.iso.org/standard/1141.html
-
Six Sigma DMAIC Roadmap — https://www.isixsigma.com/dmaic-methodology/
-
AQL Calculator en Uitleg — https://www.aqlcalculator.com/
-
ASTM D5428-08 Standaard Praktijk voor het Evaluëren van de Kwaliteit van Tassen — https://www.astm.org/d5428-08.html
-
Cost of Poor Quality framework — https://asq.org/quality-resources/cost-of-quality
De vermindering van gebreken in bulk tassenbestellingen is een samenwerkingspoging. De koper levert duidelijke specificaties, realistische toleranties en een bereidheid om betrokken te raken bij DFM-reviews. De fabrikant biedt procescontrole, inline inspectie en eerlijke communicatie over materiaalbeperkingen.
Maak de details goed voordat de productie begint, en het verzenddoosje zal het laatste plek zijn waar je aan gebreken denkt.