13 min lezen
Een aankoopmanager vroeg eens waarom een eenvoudige aluminium kaarthouderontwerp een toolingkosten van $4.000 had. De portemonnee zelf zou worden verkocht voor $39. De wiskunde leek absurd tot we de CNC-programmering, fixtureontwerp en eerste-artikelinspectie uiteenbreekten die nodig zijn om een ±0.05mm tolerantie te behouden over 10.000 eenheden. Die $4.000, verdeeld over de bestelling, leidde tot $0,40 per eenheid. De koper stopte met onderhandelen en begon met het plannen van de productie.
Tooling is de grootste vaste kosten in elk aangepast portemonnee-project. Het bepaalt je minimum bestelvolume, je leadtime en je per-eenheid prijs. Het begrijpen van hoe het werkt onderscheidt kopers die een accuraat budget maken van diegene die halverwege de ontwikkeling verrassen worden.
Wat is Tooling in Aangepaste Portemonnee Productie?
Tooling verwijst naar de fysieke gaten, stempels en fixtures die gebruikt worden om je portemonneeontwerp te vormen tijdens de massaproductie. Het is een enkele, vaste kosten die de productie van duizenden identieke eenheden mogelijk maakt.
Tooling Types per Productieproces
Verschillende portemonneematerialen vereisen verschillende tooling benaderingen:
-
Injectiemodellen — Gebruikt voor plastic portemonnees (PC, ABS, nylon). Een staalmodel met de vorm van je portemonnee wordt geslepen, daarna wordt plastic onder druk geïnjecteerd.
-
Stempelstalen — Gebruikt voor leer en stof. Een staalregelstempel werkt als een gigantische koekentimmer, die de leervorm uit een blad snijdt.
-
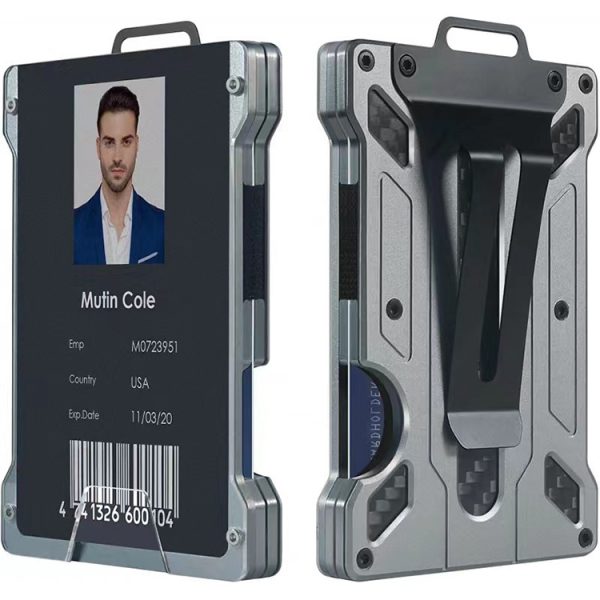
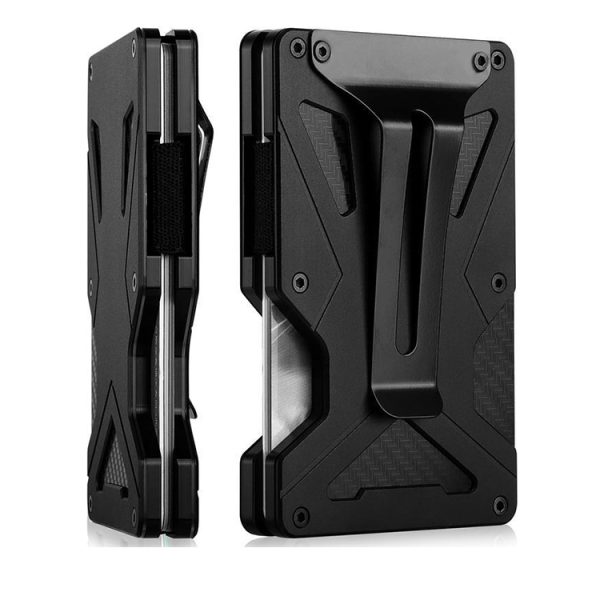
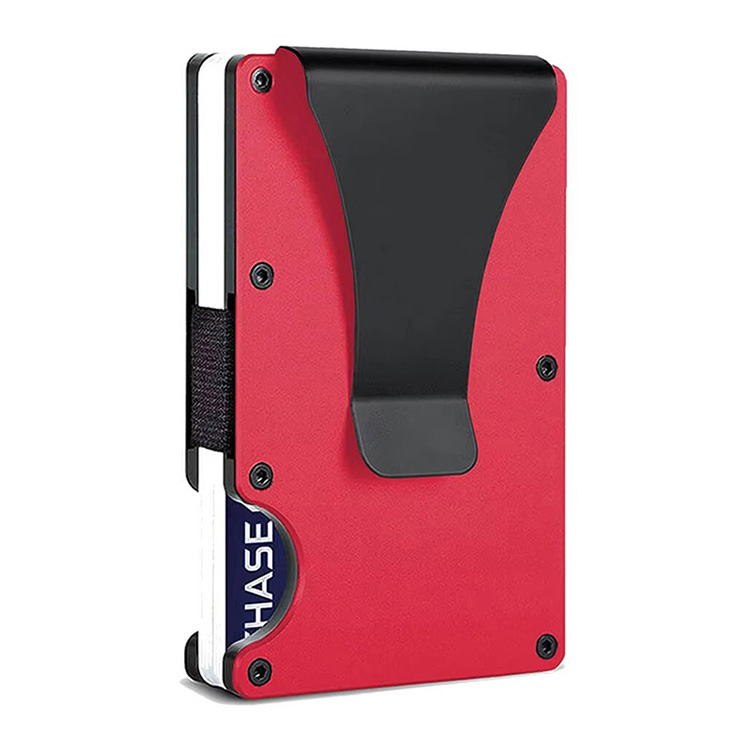
CNC fixtures en jigs — Gebruikt voor metalen portemonnees. In plaats van een model, houden precisie klampen aluminium of staalvrij zinken blanken terwijl een CNC machine materiaal verwijdert.
-
Embossing en stempelstalen — Gebruikt voor logo’s en decoratieve patronen op leer, plastic of metaal. Deze zijn meestal brons of staalblokken met opgeheven of ingegraven kunstwerk.
Vaste Kosten vs. Variabele Kosten
Tooling is een vaste kosten—het verandert niet op basis van hoeveel eenheden je produceert. Materialen, arbeid en afwerking zijn variabele kosten—ze schalen met de hoeveelheid.
Kopers verwarren vaak de twee. Een offerte die zegt “$8,50 per eenheid” bevat meestal geen tooling. De echte eenheidsvoordeel moet rekening houden met de toolingkosten gedeeld door je totale bestelvolume.
De Tooling Ontwikkelingsproces
Een typisch toolingproject volgt vijf fasen:
-
Ontwerpbeoordeling en DFM analyse — De fabrikant evalueert je CAD-bestanden voor de productie, en identificeert kenmerken die duur of onmogelijk zijn om te produceren.
-
CAD/CAM programmering — Voor CNC tooling worden de machinepaden geprogrammeerd. Voor modellen wordt de holte ontworpen in 3D software.
-
Prototype tooling of soft tooling — Laagkosten tijdelijke tooling (siliconemodellen, 3D-geprinte fixtures) produceert monsters voor validatie voordat je overgaat tot productie tooling.
-
Monster en goedkeuring — Voorproductie monsters worden gemaakt van de echte productie tooling voor je goedkeuring.
-
Massaproductie — Goedgekeurde tooling wordt op de productielijn geplaatst.
Elke fase voegt kosten en tijd toe. Het overslaan van de DFM analyse om een week te besparen leidt bijna altijd tot hogere kosten in herwerk later.
Hoe Toolingkosten Varieert per Portemonnee Materiaal
Het materiaal dat je kiest bepaalt de toolingtype, wat de kostenbereik bepaalt.
Metaal Portemonnees: Aluminium, Zinken, Titan
Metaal portemonnees worden gemaakt, niet gemodelleerd—behalve voor complexe diegastalen ontwerpen. CNC bewerking vereist fixtureontwerp en programma instelling in plaats van een traditioneel model.
CNC toolingkosten: $1.500–$5.000+ per ontwerp.
De kosten hangen af van het aantal bewerkingsstappen, tolerantievereisten en oppervlakafwerking. Anodiseren (aluminium) of sandblasting voegt afwerkingsschritten toe, maar verandert de tooling zelf niet.
Voor complexe vormen—gebogen oppervlakken, interne holtes—wordt diegastalen haalbaar. De moldkosten zijn $3.000–$8.000, maar de per-eenheid kosten dalen aanzienlijk bij hoge volumes omdat gecaste onderdelen minimaal tweede bewerking vereisen.
Leer Portemonnees: Echte Leer, PU, RFID-Blocker
Leer portemonnees gebruiken die-sleutelstalen in plaats van modellen. Een staalregelstempel snijdt de leervorm, en een aparte embossing stempel drukt het logo.
Die-sleutelstalen: $200–$800 per vorm.
Embossing stalen: $100–$500 per logo.
RFID-blockerlagen worden meestal gelaminatieerd in het leer voordat het wordt gesneden, wat mogelijk extra die-sleutelconfiguraties vereist als het blokkermateriaal een andere dikte of flexibiliteit heeft.
Naaien en steken vereisen geen tooling—ze zijn arbeidskosten die de eenheidsprijs beïnvloeden, niet vooruitgaande kosten. Dit is waarom leer portemonnees lagere tooling ingangskosten hebben, maar hogere per-eenheid prijzen hebben dan plastic.
Plastic Portemonnees: PC, ABS, Nylon
Injectiemodellen is het dominante proces voor plastic portemonnees. De mold is de gehele tooling kosten.
Eenvoudige enkelholle mold: $1.000–$3.000.
Meervoudige of complexe modellen: $3.000–$10.000+.
De levensduur van de mold is 100.000–500.000 cycli, afhankelijk van de staalklasse en het gebruikte plastic. Glasgevulde nylon slijt modellen sneller dan ongevulde polycarbonaat. Voor lange productieruns is een hardgestaalde mold duurder in de aanvang, maar levert een lagere kosten per eenheid over de levensduur.
Tooling Kostenvergelijking per Material
| Material | Tooling Bereik | Tooling Levensduur | Best voor Volume |
|---|---|---|---|
| PU Leder | $200–$800 | 50k–100k sneden | Laag–Middel |
| Authentiek Leder | $300–$1,000 | 30k–80k sneden | Laag–Middel |
| Plastic (Injektie) | $1,000–$10,000 | 100k–500k cycli | Middel–Hoog |
| Aluminium (CNC) | $1,500–$5,000 | Programma-gebaseerd | Laag–Hoog (flexibel) |
| Staalsleutel (CNC) | $2,000–$6,000 | Programma-gebaseerd | Middel–Hoog |
Belangrijke Tooling Kostenfactoren die U moet Weten
Vier factoren beïnvloeden tooling kosten meer dan andere. Zorg dat u deze in de ontwerp fase aanpakt en u controleert het budget.
Ontwerpkomplexiteit
Elke component van uw portemonnee vereist aparte tooling. Een enkelvoudig aluminium kaarthouder vereist één fixture instelling. Een meervoudig portemonnee met een aparte geldklip, kaartbak en buitenkasje vereist meerdere fixtures, stempels of gietvormen—elke met zijn eigen kosten.
Complexere bochten en onderkanten compliceren de tooling. Een onderkant vereist een gietvorm met schuifkernen of een CNC machine met meervoudige assen. Beide voegen kosten toe. Symmetrische ontwerpen verminderen de programmeringstijd en de bewerkingsoperaties.
Tolerantie en Precisie
Strakke toleranties kosten meer. Een tolerantie van ±0,05 mm vereist hogere-kwaliteit CNC machines, meer inspectiestappen en vaker monitoring van gereedschapverslechtering. Een tolerantie van ±0,2 mm draagt op standaard apparatuur met standaard processen.
De verschil kan 30–50% zijn op tooling kosten. Vraag u af of uw ontwerp werkelijk precieze toleranties vereist of of u deze op gewoonte aan geeft.
Oppervlakteafwerking en Tekstuur
Geslepen, afgestraald, zandgeblazen en anodiseerde oppervlakken vereisen elk verschillende tooling instellingen. Een afgestraald aluminium oppervlak vereist een specifieke abrasieve proces—de fixture moet het onderdeel veilig vasthouden zonder het te beschadigen. Anodiseren vereist racking fixtures die onderdelen vasthouden tijdens het elektrochemische proces.
Voor plastic gietvormen zijn tekstuurpatronen ingegraveerd in de gietvorm. Deze gravatie voegt $300–$800 toe aan de gietvorm kosten, afhankelijk van de tekstuurcomplexiteit.
Logo en Merkintegratie
Uw logo is niet gratis. Embossing stempels, lasergravatieprogramma’s en metaal inleggingen vereisen allemaal aparte tooling kosten. Meervoudige branding—logo op de voorzijde, achterzijde en binnenkant—verdubbelt de tooling vereisten.
Een eenvoudig lasergravatieprogramma kost $50–$200. Een brons embossing stempel kost $100–$500. Een metaal inlegging vereist een holte die gemaakt moet worden in het portemonnee lichaam, wat CNC programmering en bewerkingstijd toevoegt.
Aantal Tooling Sets
Een enkelvoudige gietvorm produceert één onderdeel per cyclus. Een meervoudige gietvorm produceert twee, vier of acht onderdelen per cyclus, wat de gietvorm kosten proportioneel verhoogt maar de per-eenheid cyclus tijd vermindert.
Voor hoge productiehoeveelheden worden soms duplicate tooling sets netjes gemaakt—twee identieke gietvormen die op twee machines draaien, verminderen de levertijd en geven redundantie als een gietvorm onderhoud nodig heeft.
Reële Kostenverdeling: Tooling versus Eenheidsprijs
De relatie tussen tooling en eenheidsprijs is eenvoudig wanneer u begrijpt hoe amortisatie werkt.
De Amortisatieformule
Eenheidsprijs = (Toolingkosten ÷ Totale bestelhoeveelheid) + Materialiekosten + Werkloon + Marge
Een $3.000 toolingkosten verdeeld over 3.000 eenheden voegt $1,00 toe per eenheid. Hetzelfde toolingkosten over 10.000 eenheden voegt $0,30 toe per eenheid. Over 30.000 eenheden voegt het $0,10 toe per eenheid.
Dit is waarom fabrikanten lagere eenheidsprijzen aanbieden voor grotere bestellingen—de toolingkosten worden verdeeld over meer eenheden.
Wat is Inclusief in Toolingkosten
Een juiste toolingquote bevat:
-
Gietvorm of stempelontwerp
-
Staal of materiaal voor de tooling
-
Bewerking of fabricatie van de tooling
-
Testen en eerste-artikelinspectie
-
Basiskosten van de oppervlakteafwerking van de tooling
Wat het niet bevat:
-
Samplingkosten (vaak gescheiden gerekend, $100–$500 voor prototypes)
-
Ontwerpwijzigingen na goedkeuring
-
Verzending van de tooling naar uw locatie
-
Tooling onderhoud en reparatie
Voorbeeld Kostenverwachtingen
Prototype samples met 3D-printing of zachte tooling kosten $100–$500 per ontwerp. Deze bevestigen de vormfactor maar niet de productieproces.
Pre-productie samples van echte productie tooling kosten $200–$1.000. Deze zijn de samples die tellen—ze bewijzen dat de tooling werkt. Veel fabrikanten credit de sample kosten terug tegen uw bulkbestelling.
Wees sceptisch over “gratis samples.” Of de kosten zijn verborgen in de eenheidsprijs, of de sample is gemaakt met een proces dat niet reflecteert de productie realiteit.
OEM vs. ODM: Kostenvergelijking
OEM (uw ontwerp): U betaalt de volledige toolingkosten en bezit de tooling. Dit geeft u exclusiviteit—geen andere koper kan uw gietvormen gebruiken.
ODM (fabrikant ontwerp): De fabrikant bezit de tooling. U profiteert van een amortiseerde of gedeelde toolingkosten, maar u heeft geen exclusiviteit. Andere kopers kunnen hetzelfde portemonnee ontwerp verkopen.
Een hybride aanpak bestaat: de fabrikant wijzigt een bestaand ontwerp (voegt uw logo toe, verandert een afmeting) en u deelt de kosten van de nieuwe tooling. Dit verlaagt de vooruitgangsinvesteringskosten terwijl u een gedeeltelijk exclusief product krijgt.
Hoe U Toolingkosten Kan Verlagen Zonder Kwaliteit te Verliezen
Toolingkosten zijn onderhandelbaar—maar alleen binnen de grenzen van natuurkunde en ingenieurswetenschap. Hier is hoe slimme kopers ze verlagen.
Ontwerp voor Productie (DFM) Beginselen
Vereenvoudig de geometrie. Minder krommen, uniforme wanddikte en standaard radii verminderen de machine-tijd en de complexiteit van de mold. Een portemonnee met 20 gemaakte kenmerken kost meer om te toolen dan een met 8.
Gebruik standaard materiaaldiktes. Als je 1,2 mm aluminium specificeert, kan de fabrikant een aangepaste bladgrootte nodig hebben. Standaard 1,5 mm of 1,0 mm bladen snijden zonder aangepaste tooling.
Verlaag het aantal onderdelen. Een portemonnee met twee delen vereist twee sets tooling. Een éénstukken ontwerp met een levend hefboom vereist één. De ingenieursafweging is duurzaamheid – maar de kostbesparing is aanzienlijk.
Optimaliseer Je Bestelvolume
Bereken het break-even punt voordat je je neerlegt op aangepaste tooling. Als je verwachtte eerste bestelling 500 eenheden is, voegt een $3.000 toolingkosten $6,00 per eenheid toe. Dat kan je product oncompetitief maken.
Gebruik meerdere ontwerpen in één toolingrun. Als je drie portemonnee-modellen plaatst, vraag dan of ze kunnen delen van een gemeenschappelijk lichaam met verschillende kaartgatconfiguraties. Gedeelde tooling verlaagt de totale kosten.
Werken met de Juiste Productiepartner
Roode vlaggen:
-
Toolingcijfers aanzienlijk onder de industrie-standaarden. Korte tooling betekent meestal zachte staal, slechte toleransen of een fabrikant die hoektjes snijdt om de marge te herstellen.
-
Geen DFM feedback. Een fabrikant die je ontwerp aanvaardt zonder de vervaardigbaarheid te beoordelen, beschermt niet je belangen.
-
Onduidelijke tooling-eigendomsvoorwaarden. Dit moet schriftelijk zijn.
Groene vlaggen:
-
Transparante tooling-ontwikkeling. Een lijst met items die het ontwerp, staal, machine- en testkosten toont.
-
DFM feedback voor de prijsbepaling. De fabrikant identificeert mogelijke problemen en stelt alternatieven voor.
-
Duidelijke tooling-opslag en eigendomsverdragen.
Plan Voor Toekomstige Iteraties
Tooling die kleine aanpassingen toelaat, bespaart geld op toekomstige productlijnen. Verwisselbare inserts in een mold laten je een kaartgatpositie veranderen zonder een nieuwe mold te bouwen. Een CNC-programma kan worden aangepast voor een licht andere portemonnee-vorm zonder nieuwe fixtures.
Dit is een legitieme onderhandelingspunt. Vraag aan je fabrikant welke tooling-componenten modulair zijn en wat de aanpassingskosten zijn.
Hoe De Industrie Deze Beginselen In De Praktijk Toepast
De toolingbeginselen hierboven zijn niet abstract – ze vormen elke beslissing in de portemonnee-productie. Hier is hoe ze zich in veel gebruikersvragen manifesteren.
Welk Materiaal Is Het Beste Voor Een Portemonnee?
Er is geen enkel antwoord. Metalen portemonnees bieden duurzaamheid en ingebouwde RFID-bescherming, maar vereisen de hoogste tooling-investering. Lederen portemonnees bieden klassieke esthetiek en de laagste tooling-ingangskosten, maar hogere per-eenheid loonkosten. Plastische portemonnees zijn lichtgewicht en goedkoper, maar kunnen minder premium voelen.
De “beste” materiaal hangt af van je doelgroepsprijs, merkpositie en bestelvolume. Een $49 retail metalen portemonnee rechtvaardigt $4.000 tooling. Een $19 retail PU-leer portemonnee doet dat niet.
Hoe Veel Moet Een Goede Portemonnee Kosten?
Kwalitatieve portemonnees worden tussen $20 en $100 verkocht. Wholesalerprijzen lopen meestal 30–50% van de retailprijs, wat $6–$50 per eenheid oplevert.
Tooling-afschrijving beïnvloedt direct of je wholesalerprijs ruimte laat voor marge. Een $3.000 toolingkosten op een 1.000-eenheden bestelling voegt $3,00 per eenheid toe – aanzienlijk bij de $6 wholesalerprijs, onbelangrijk bij de $50 prijs.
Wat Zijn 6 Dingen Die Je Niet In Je Portemonnee Mag Meenemen?
Dit consumentenvraag heeft een productie-uitstraling. Muntstukken, overvloedige kaarten en papierbonnen voegen dikte en belasten de portemonneeconstructie toe. Een portemonnee die 12 kaarten moet bevatten vereist verschillende interne afmetingen en naadversterking dan een die 6 kaarten moet bevatten.
De ontwerpcarrière: tooling moet rekening houden met de bedoelde capaciteit van de portemonnee. Een kaartgat dat te strak is, strekt en slijt. Een dat te los is, laat kaarten vallen. Dit is een tolerantieprobleem, en het begint met de die of moldontwerp.
Welke Kleur Portemonnee Is Niet Goed?
Kleurenpsychologie is subjectief, maar de productie-uitstraling is duidelijk: bepaalde finishen kosten meer. Anodiseerd aluminium in een aangepaste Pantone kleur vereist een aparte dye lot. Multikleurende portemonnees vereisen maskeren of tweede anodiseringsruns. Beide voegen kosten toe.
Als kleur een merkvereis is, budget voor het. Als het een voorkeur is, overweeg standaard kleurvarianten die fabrikanten in voorraad houden.
Werken Met Een Fabrikant Die Begrijpt Tooling Economie
De industrie heeft een standaard manier om tooling te hanteren. Betrouwbare fabrikanten geven transparante prijzen, geven DFM feedback en documenteren tooling-eigendom. De vraag is welke fabrikant je kiest.
Hoe Onze Productiebenadering Overeenkomt Met Deze Standaarden
Als fabrikant begint onze benadering van tooling economieën met de ontwerpreview. Met 14 jaar ervaring in het produceren van RFID portemonnees, sleutelorganizers, geclassificeerde kaarthouder en bumper guards hebben we gezien welke ontwerpen efficiënt worden gevoerd en welke geld verspillen. We toepassen DFM principes vanaf dag één, identificerend vervaardigingsproblemen voordat ze je kosten worden.
Onze in-house CNC machinecapaciteit betekent dat metalen portemonnee tooling en fixtures worden ontwikkeld en getest intern. Er is geen externe coördinatievertraging, geen mark-up op uitgebesteede tooling, en geen communicatiegat tussen de tooling ontwerper en de productieploeg. Dezelfde ingenieurs die de tooling programmeren overzien de productierun.
Met een maandelijkse productiekapaciteit van 300.000+ kunnen we toolingkosten efficiënt verspreiden over grote runs. Een $3.000 tooling investering op een 30.000-eenheden bestelling voegt $0,10 per eenheid toe—een getal dat werkt voor de meeste wholesale prijsmodellen. Voor kopers die een nieuw markt testen, bieden we flexibele minimale bestelhoeveelheden aan, waardoor je de ontwerp kan valideren met een kleinere initiële run voordat je schaalt.
Wat Je Kan Verwachten Wanneer Je Met Ondersteuning Werkt
-
Transparante tooling offerte met een duidelijke lijst met kosten
-
Gratis DFM review voordat tooling begint
-
Tooling eigenaar en opslagopties gedocumenteerd in je contract
-
Snelle opstart van tooling goedkeuring naar massaproductie
-
Een reactie op je inquisitie binnen 24 uur
De toolingproces is geen geheim. Het is ingenieurswerk, staal en machineuren. We kunnen je precies laten zien wat je tooling dollar koopt.
Veelgestelde Vragen
Hoeveel kost tooling voor een aangepaste metaal portemonnee?
Voor een CNC-gesneden aluminium portemonnee verwacht je $1.500–$5.000 per ontwerp. De bereik hangt af van het aantal snijbewerkingen, tolerantievereisten en of het ontwerp complexe fixtures vereist. Diegemaakte metaal portemonnees kosten meer—$3.000–$8.000 voor de mold—maar kunnen economisch zijn bij hoge volumes.
Kan ik mijn toolingkosten terugkrijgen met een grote bestelling?
Enkele fabrikanten bieden toolingkredieten aan—de toolingkosten worden teruggerekend of gediscounteerd nadat je een cumulatieve bestelvolume bereikt. Dit is onderhandelbaar maar niet standaard. Vraag het expliciet aan en haal de voorwaarden in schriftelijke vorm. Een fabrikant die toolingkredieten aanbiedt is zeker van je lange termijnrelatie.
Wie bezit de tooling na productie?
Als je de tooling betaalt, bezit je het—mits het contract dat zegt. Verduidelijk bezitstermijnen voorafgaand aan productie. Verduidelijk ook opslag: houdt de fabrikant de tooling gratis op voor hoe lang? Wat gebeurt er als je de tooling wilt laten sturen naar je? Deze details behoren in het contract.
Hoe lang duurt het om tooling te produceren?
Eenvoudige die-snijdingsmolden nemen 2–4 weken. Injektie-molden en complexe CNC fixtures nemen 4–8 weken. Voeg 1–2 weken toe voor voorproductieproeven en goedkeuring. Een realistische tijdsduur vanaf tooling start tot massaproductie start is 6–10 weken.
Kan ik dezelfde tooling gebruiken voor meerdere portemonneeontwerpen?
Ja, als de ontwerpen gemeenschappelijke afmetingen delen. Een modulaire mold met wisselbare inserts laat je de kaartgatenposities of logo-positie veranderen zonder een nieuwe mold. CNC programma’s kunnen worden aangepast voor variaties van hetzelfde basisontwerp. Dit is waarom ontwerpsnormalisatie voordelen oplevert over productlijnen.
Wat gebeurt er als ik mijn ontwerp moet aanpassen nadat de tooling gemaakt is?
Aanpassingen kosten extra. Kleine veranderingen, zoals een logo-grootte aanpassing, kunnen $100–$300 kosten. Grote veranderingen, zoals een andere kaartgatenlayout, kunnen een nieuwe tooling vereisen. Finaliseer je ontwerp voorafgaand aan toolingstart. Dit is de enige belangrijkste stap om toolingkosten te beheren.
Is toolingkosten hetzelfde voor OEM en ODM projecten?
Nee. OEM-projecten gebruiken je ontwerp, wat nieuwe tooling vereist die je betaalt en bezit. ODM-projecten gebruiken de fabrikant’s bestaande ontwerpen, waarbij tooling al gemiddeld is of gedeeld wordt over meerdere kopers. ODM heeft lagere vooruitgaande kosten maar beperkte exclusiviteit.
Je Productiepartner Kiezen
De keuze van een fabrikant voor je aangepaste portemonnee project komt neer op drie vragen:
Weten zij jouw materiaal? Een leerspecialist kan niet de CNC-ervaring hebben voor metaal portemonnees. Een metaalspecialist kan niet de naadvaardigheid hebben voor leer.
Zijn zij transparant over tooling? De fabrikant moet een lijst met kosten van toolingkosten voorafgaand aan je committentie geven. Een vaag “tooling is in de eenheidsprijs” offerte is een waarschuwingsteken.
Kunnen zij met je groeien? Je eerste bestelling kan 1.000 eenheden zijn. Je tweede kan 20.000 zijn. De fabrikant’s productiekapaciteit bepaalt of je kan groeien zonder leveranciers te veranderen.
Kies een fabrikant die tooling als een ingenieursprobleem behandelt, niet als een winstcentrum. Kies één die je de wiskunde laat zien, niet één die het verbergt.
Ready om je aangepaste portemonnee project te starten? Krijg een gedetailleerde tooling en eenheidsprijsontleding aangepast aan je ontwerp.
Referenties
-
Design for Manufacturing (DFM) principes — Society of Manufacturing Engineers: https://www.sme.org/technologies/articles/2021/design-for-manufacturing-dfm/
-
Injection mold kosten schatting — Plastics Technology: https://www.ptonline.com/articles/mold-cost-estimation
-
CNC Machining tolerances — American Society of Mechanical Engineers: https://www.asme.org/codes-standards
-
Leather die cutting processen — Leather Working Group: https://www.leatherworkinggroup.com/
-
Anodiseringsstandaarden — MIL-A-8625F specificatie: https://www.mil-spec.org/anodizing/mil-a-8625f.html