12分読了
アムステルダムからのバイヤーが一度、彼が「ベストオブボス」ウォレットと呼んだサンプル注文を入れたことがあります。彼はSecridのポップアップカードエjectionと、Ridgeの硬くて平らなミニマリストスタイルを求めていました。最初に連絡した工場は「実現不可能」と言い、メカニズムが異なすぎると言いました。二番目の工場はユニットあたりの価格を提示し、プロジェクトが到着時点で終了しました。
問題はデザインではなく、ほとんどの工場が一つの構造方法に特化しているだけでなく、両方に特化していないことでした。
このガイドでは、SecridとRidgeの組み合わせウォレットの代替品が実際に技術的にはどのような要求を伴うかを解説し、B2B購入者がプロトタイピングに数ヶ月を費やすことなく、その仕様フレームワークを提供します。
SecridとRidgeの組み合わせウォレット代替品の理解:タイプと応用
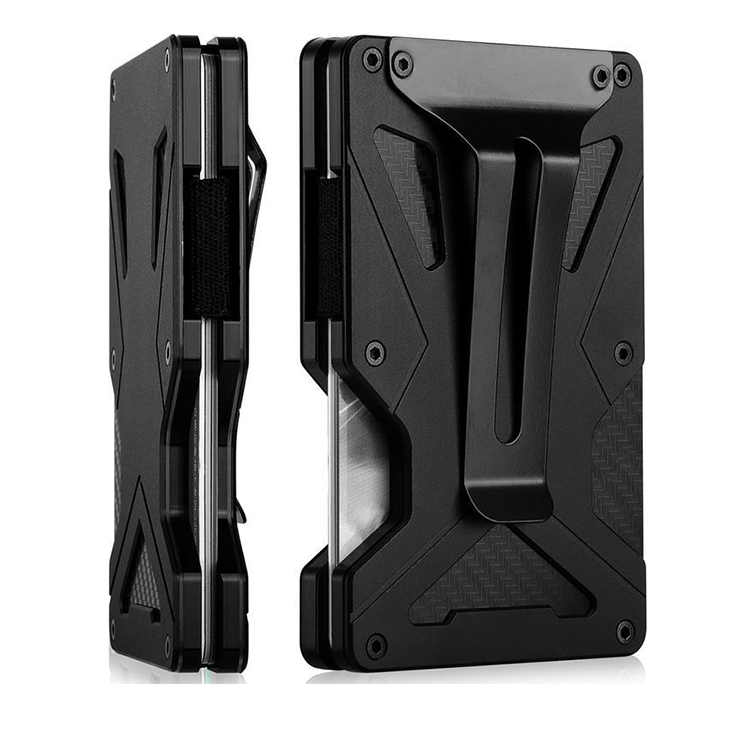
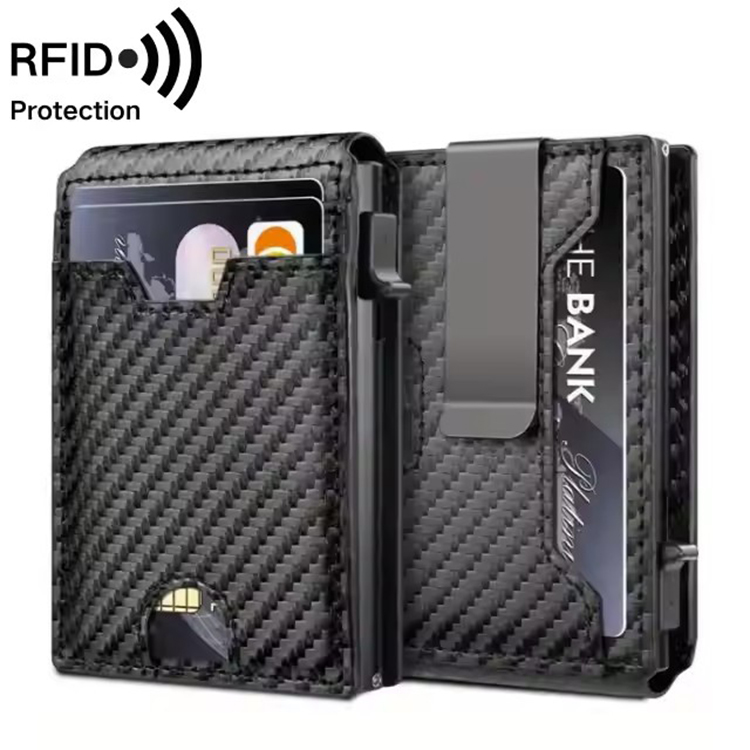
組み合わせウォレットの代替品は、二つの異なるデザイン哲学を一つの製品に統合します。Secridシステムは、カードを上にポップアップさせるスプリングロッカーレバーを持つアノダイズドアルミシェルを使用します。Ridgeシステムは、エラストマークラッドまたはボルトで緊張された二つの平らな金属プレートを使用します。組み合わせ製品は、通常、ポップアップメカニズムを取り入れ、折り畳み現金を収容する硬いボディに統合します。
市場には三つの実用的な構成があります:
| 構成 | カードアクセス | 現金処理 | 厚み |
|---|---|---|---|
| ポップアップコア + エラストマークラッド | レバーエjection | 外部バンド | 12–14mm |
| ポップアップコア + メタルマネークリップ | レバーエjection | 外部クリップ | 13–15mm |
| スライディングメカニズム + フルスリーブ | 親指スライド | 内部スロット | 14–16mm |
第三の構成は最も一般的ではありませんが、最も実用的です。スプリングロッカーレバーを摩擦スライダーに置き換え、故障する可能性のある動き部分の数を減らします。
B2B購入者にとっては、応用よりも新規性が重要です。組み合わせウォレットは、4~6枚のカードと時折の現金を持ち歩く顧客に売られます。既に伝統的な二重折りウォレットを拒否した通勤者、旅行者、専門家です。目標の小売価格ポイントは通常、59~89ドルの間に位置します。これは、量と素材に応じて、工場での到着コストが15~20ドル以下に抑える必要があります。
合わさった財布の品質と性能要因
メカニズムは合わさった財布で最初に故障する部分です。標準以下のスプリング鋼であれば、スプリングロッカーレバーは約2,000~5,000回のサイクルで緊張が失われます。購入者は品質合意書で最低10,000サイクルのテストを指定すべきです。
素材の厚みは第二の要因です。Secridはそのケースに約1.0~1.2mmのアルミニウムを使用します。ラッジプレートは1.5mmで少し厚めです。合わさったデザインは剛性とメカニズムのための内部クリアランスのバランスを取らなければなりません。プレートが薄すぎると、財布が曲がり、ポップアップアクションが詰まります。厚すぎると、ほとんどの購入者が期待する15mmのプロファイルを超えます。
RFIDブロッキング性能も構造によって異なります。完全に金属製のケースは13.56MHzおよび125kHzの周波数を自然にブロックします。しかし、デザインにレザーまたはプラスチックの外層が含まれている場合(プレミアムハイブリッドに一般的)、製造者はRFIDブロッキングの布またはアルミ箔層を追加する必要があります。これにより、単位コストに0.30~0.80ドルの追加がかかります。
表面仕上がりの品質は認識価値にとって重要です。アノダイズドアルミニウムは一貫して18~25ミクロンのコーティング厚みを満たすべきです。安価なアノダイズはポケットに持ち込んだ6ヶ月以内に褪色します。チタンのPVDコートはより耐久性がありますが、単位あたり4~8ドルの追加がかかります。
SecridとRidgeのコンバインドウォレットの代替サプライヤーを評価する方法
コンバインドウォレットのサプライヤーを評価するには、ほとんどのウォレット工場が持っていない3つの能力を確認する必要があります:CNC加工の精度、小機構の組み立て、複数の素材の統合。
工場の既存の製品ラインから始めましょう。レザーの二重折り財布のみを生産する工場は、ポップアップ機構が必要とする許容範囲に苦労します。現在のCNC加工の許容範囲の仕様を求めてください。信頼できる金属ウォレットメーカーは、動作部品に対して±0.1mmまたはそれ以上の仕様を示します。
組み立てプロセスを確認してください。ポップアップ機構は、スプリング、レバー、スライダートレックを含みます。各部品は厳密な許容範囲で調達または製造される必要があります。工場がスプリングを専門のサプライヤーから調達しているか、自社で製造しているかを尋ねてください。標準化されたスプリング部品はコストを削減しますが、カスタムスプリングは納期を2~3週間延ばします。
機構サイクルテストレポートを依頼してください。信頼できる工場は、10,000回以上のサイクルで故障がないテストデータを持っています。この文書を提供できない場合は、赤信号と見なしてください。
素材認証を確認してください。EU向け製品の場合、RoHSおよびREACHの適合証明書が入手可能であるべきです。US向け製品の場合、Prop 65の適合が求められる場合があります。これらの文書を提供にためらいがある工場は、何か隠している可能性があります。
B2B購入者のための主要品質指標
サンプルユニットを評価する際には、主観的な感じよりも測定可能な指標に焦点を当ててください。
機構の滑らかさ: 1本の親指で押すだけで、カードが0.5秒以内に弹出する必要があります。何かが引っかかる場合は、許容範囲の問題を示しています。
カードのフィット: カードは過度な力を使わずにスライドして入ったり出したりする必要があります。カードを入れるために両手が必要な財布は返品されます。
エッジ仕上げ: 全てのエッジに指でなぞってください。毛羽や鋭い変化は、不十分な研ぎ落としを示しています – 低コスト生産での一般的な短絡方法です。
アノダイジングの一致性: 全ての表面での色の均一性を確認してください。パッチワークはアノダイジング浴の前の不十分な清掃を示しています。
磁石の強度(適用可): 一部の組み合わせデザインでは、閉じるために磁石を使用しています。磁石の引き力がカードをしっかりと保持するだけでなく、ホテルのカードや交通手帳を磁化しないように十分に強いことを確認してください。
重さも品質指標です。6061-T6アルミニウムの組み合わせ財布は60~90gの間で重くなければなりません。チタニウムバージョンは40~60gです。サンプルが著しく重い場合は、工場が指定よりも低いグレードの合金や厚い素材を使用している可能性があります。
関連する業界基準と認証
財布業界には単一のグローバル基準はありませんが、ターゲット市場に応じていくつかの認証が適用されます。
ISO 9001: 構造化された品質管理システムを示しています。製品固有ではありませんが、プロセスの纪律を示しています。
RoHS (EU): 電子機器や金属製品における危険物質を制限します。EUの販売には必要です。
REACH (EU): アノダイジングやコーティングプロセスに使用される化学物質を規制します。
Prop 65 (カリフォルニア): 某特定の化学物質を含む製品に対して警告を必要とします。米国の販売に関連しています。
ISO 2859-1 (AQL): 最終検査のための認可されたサンプル標準です。財布の場合、重要な欠陥に対してAQL 1.5、軽微な欠陥に対して4.0が一般的です。
RFIDブロッキングの主張に対して、必須の認証はありませんが、購入者は13.56 MHzおよび125 kHzの減衰を示す認定ラボからのテストレポートを依頼すべきです。カードリーダーで0~10cmの距離で行う簡単な内部テストは、実用的な確認方法です。
素材と構造:品質に影響を与える要因
アルミニウム6061-T6は金属ウォレットの業界標準です。良い強度重量比を提供し、機械加工がしやすく、アノダイズも良いです。グレード5チタン(Ti-6Al-4V)は軽くて強いですが、単位あたりのコストは4~6倍高く、機械加工が難しく、CNCサイクル時間が増加します。
内部機構部品もシェルと同じくらい重要です。スプリングスチールは一貫した緊張を保つため、音楽線グレード(ASTM A228)でなければなりません。レバーは耐摩耗性を保つためにステンレススチールまたは硬化アルミニウムでなければなりません。スライダートレックには低摩擦表面が必要で、磨かれたアルミニウムまたはPTFEコートのインサートが使用されます。
金属とレザーを組み合わせたハイブリッドデザインでは、レザーの品質が製品の寿命を決定します。全粒のベジタブルタanningレザー(1.2~1.4mmの厚み)はプレミアムな感触のための最低限の要求です。ボンディングレザーまたはPUは数ヶ月で剥離します。
組み立て方法は隠された品質要因です。ネジで組み立てた構造は分解と修理が可能ですが、組み立て時間が増えます。リベットまたは接着で組み立てた構造は速くて、ウォレットが修理不可能になります。機構を組み込んだデザインでは、ネジで組み立てた構造が強く推奨されます。機構が故障した場合、機構を交換することができます。
合計財布の品質評価方法:主要仕様
RFQを送信する前に、明確な仕様シートを定義してください。以下のパラメータは明示的であるべきです:
-
寸法:85mm × 55mm × 12–15mm(厚みは構成による)
-
重量:60–90g(アルミニウム)、40–60g(チタン)
-
カード容量:4–6枚のカード(凸字カードには追加のスペースが必要)
-
現金容量:2–3枚折りたたみ式の紙幣(US、EU、または地域通貨の寸法)
-
素材:6061-T6アルミニウムまたはグレード5チタン
-
表面処理:サンドブラスト、ブラッシュ、または磨かれ;アノダイズ(アルミニウム)またはPVD(チタン)
-
機構サイクル寿命:10,000回以上
-
RFID遮断:13.56 MHzおよび125 kHz、0–10cmの距離で
公差仕様を含め:機構トラックは±0.1mm、外部寸法は±0.3mm。
また、パッケージの要求を指定してください。カスタムインサート付きの小売用パッケージは、複雑さに応じて、1ユニットあたり$0.50~$1.50の追加料金がかかります。レーザー彫刻ロゴは標準です;凸字金属バッジはコストがかかります。
合計財布のためのテスト基準と認定
テストは品質合意の一部であり、後で考えたものではありません。
落下試験:硬い表面に1メートル落下、10回繰り返します。財布は機能を維持し、明らかな損傷を示さないべきです。
機構サイクル試験:カードエjectionの10,000サイクル。機構はスプリング疲労なくスムーズに動作するべきです。
RFID遮断試験:標準のRFIDリーダーが10cm以内のどの方向でも財布内のカードを読み取れないことを確認します。
アノダイズ厚み試験:エddy-current計を使用してコート厚みを測定します。許容範囲は18–25ミクロンです。
塩水噴霧試験(任意):24時間の腐食耐性評価のための暴露。沿岸市場に適しています。
機構サイクル試験のために、サンプル提出とともにテストレポートを請求してください。データを生成できない工場は、コスト削減をしているか、テスト機器が不足していると考えられます。
合計ウォレットメーカーを選ぶ際に見極めたいポイント
理想的な合計ウォレットメーカーは、CNC加工を内製しており、アウトソーシングしていない。アウトソーシングによる加工は、コミュニケーションの遅延や品質管理のギャップを生み出す。内製のCNCは、プロトタイピング中により厳しい公差と速やかな反復が可能。
金属とレザーの製品を生産する工場を探してください。これは、サブコンサルタントを通さずにハイブリッドデザインを扱える能力を示しています。また、物流を単純化します – 一つの工場、一つの品質基準、一つの配送ポイント。
生産能力はスケーラビリティにとって重要です。月間生産能力が50,000ユニット未満の工場は、大規模な注文や季節のピークに対応するのに苦労する可能性があります。現在の生産能力の利用状況を尋ねてください。95%の能力で運営している工場は、長いリードタイムと緊急注文に対する柔軟性が低くなります。
コミュニケーションの迅速さは実用的な指標です。RFQに対して24時間以上かかるサプライヤーは、生産中の問題に対しても同じ反応時間を持っている可能性があります。この期待を早めに設定してください。
注文前に尋ねるべき質問
-
現在のCNC加工の公差規格は何ですか?
-
弹簧は専門のサプライヤーから仕入れるか、内製で製造していますか?
-
機構サイクルテスト報告書(10,000サイクル以上)を提供できますか?
-
プライベートブランドとフルカスタムデザインのMOQは何ですか?
-
5,000ユニットの注文に対するサンプルのリードタイムと生産のリードタイムは何ですか?
-
RoHS、REACH、Prop 65の適合証明書を提供できますか?
-
最終検査のAQL基準は何ですか?
-
保証期間中に機構が故障した場合、交換費用をカバーしますか?
避けるべきサプライヤー
-
CNCの公差規格を述べられない
-
配達スケジュールがなくてサンプル料を提示する
-
材料の制約について話し合わずに「無制限のカスタマイズ」を約束する
-
アルミニウムやチタンの材料証明書を提供できない
-
品質管理文書を共有にためらいする
-
市場価格より大幅に低い価格を提示する – メカニズム付きの合計ウォレットは、材料やテストを省略しない限り、1ユニットあたり5ドルで利益を得ることはできません
当社の合わさったウォレットの代替品製造へのアプローチ
上記の要件を検討すると、SecridとRidgeの合わさったウォレットの代替品は、ただのデザインの統合ではなく、精密工学的なものだと理解しています。
RFIDウォレットとカードホルダー分野で14年間の製造経験を持つ当社は、以下の重要ポイントをカバーしています:
-
自社内CNC加工: 自社のCNCマシンを運用し、フレームと内部機構において±0.1mmの公差を維持しています。これはスムーズなカードの排出と安全なカードのフィットには不可欠です。
-
素材調達: 6061-T6アルミとグレード5チタニウムを使用し、完全な素材証明書を提供しています。EUおよびUS市場向けには、RoHSとREACHの適合文書を提供しています。
-
生産能力: ワレットとアクセサリーライン全体で月間300,000個を超える出荷量があり、500個の試作から50,000個の生産ロットまでスケールアップできますが、納期を妥協しません。
-
OEM/ODMの柔軟性: CADファイルを提供するか、ブランドのための既存のデザインを調整する必要があるかに関わらず、当社のエンジニアリングチームは、初回レンダリングから最終パッケージデザインまでサポートします。
当社は、適切な設備を持たない工場からの合わさったウォレットの調達がどのような結果をもたらすかを目の当たりにしました。機構が詰まったり、アノダイジングが褪色したり、返品が積み重なったりします。当社の品質管理プロセスは、これらの結果を防ぐために設計されていますーAQLサンプリングや機構サイクルテストを含みます。
合わさったウォレットプロジェクトの供給先を評価している場合、あなたの仕様を共有してください。24時間以内に実現可能性評価と見積もりを返信します。
よくある質問
なぜSecridがAmazonでは安いですか?
Secridの公式小売価格は、ブランドのポジショニングと小売マージンを反映しています。Amazonでは、第三者販売者が古いモデルや工場二度品、輸入直接価格を提供する可能性があります。B2B購入者にとって、OEMやODMを通じて直接製造元から購入することで、ブランド製品を卸売で購入するよりも単価が低くなることが多いです。
Gen Zは財布の代わりに何を使いますか?
Gen Zはますますカードスロット付きのケース、カードホルダースリーブ、またはミニマリストの金属財布を使用しています。デジタルペイメントにより、物理的なカードの持ち込みは3~5枚に減少しました。4~5枚のカードと折りたたみ式の現金を収める組み合わせ金属財布は、伝統的な二重折財布よりもこのライフスタイルに合っています。
RidgeとSecridのどちらが良いですか?
使用シーンによって異なります。Ridgeは硬くてミニマリストなプレートデザインでエラストックコード張力を持つ人々に適しています。Secridはポップアップ機構を通じて素早くカードにアクセスし、統合RFID保護を求める人々に適しています。組み合わせ代替品は、RidgeのスリムなプロファイルとSecridのカードエjectionの利便性の両方を提供することを目指しています。
EksterかSecridのどちらが良いですか?
Eksterはレザーを含む幅広い素材と、取り外し可能なトラッカーカードを持つ同様のポップアップ機構を提供します。Secridはコンパクトでアルミ製の構造に焦点を当てています。B2B購入者にとって、選択は目標価格ポイントと素材の好みに依存します。カスタムOEMデザインは、両方の最善の点を取り入れることができます。
カスタム組み合わせ財布の最低注文数量は何ですか?
MOQは供給元とカスタマイズレベルによって異なります。プライベートラベル(ロゴ変更のみ)の場合、MOQは300~500ユニットから始まります。新しい機構や寸法の完全なカスタムデザインの場合、ツールとCNCプログラミングコストにより、MOQは通常1,000~3,000ユニットです。
カスタムウォレットのサンプル開発にはどれくらいの時間がかかりますか?
ODMデザイン(既存の金型やデザインの変更)の場合、サンプルは7~15日かかります。新しいOEMデザインで新しいツールが必要な場合、3Dレンダリングと素材確認を含め、最初のサンプルには25~40日かかります。
サプライチェーンの選択
OEMを選ぶ場合: 完全なデザインやCADファイルがあり、素材、機構、仕上がりに対して完全なコントロールを望む場合。30~45日のツール作成とサンプル製作のフェーズに準備ができています。
ODMを選ぶ場合: ブランドを適用した証明されたデザインを望む場合。15日以内にサンプルが必要で、大量生産に移行する前に市場をテストしたい場合。
プライベートレーベルを選ぶ場合: 最小限の投資で需要を確認したい場合。MOQは300~500ユニットから始まり、市場投入のスピードが焦点です。
ウォレット市場は、技術的なトレードオフを理解するバイヤーを報酬としています。ポップアップ機構は複雑さとコストを加えますが、市場に存在する数百のフラットメタルウォレットと区別されます。問題はデザインが機能するかどうかではなく、供給者がスケールで信頼性を持って機能させる精度と品質管理を持っているかどうかです。
明確な仕様シートから始め、供給者のCNC能力を確認し、生産に移行する前にサイクルテストデータをリクエストすることで、製造における最も高価な教訓を避けることができます:コンテナが船に積まれた後に何が間違っていたかを学ぶことです。
参考文献
-
ISO 2859-1: 属性による検査のためのサンプリング手順。国際標準化機構。https://www.iso.org/standard/1141.html
-
RoHS指令 2011/65/EU。欧州委員会。https://environment.ec.europa.eu/topics/waste-and-recycling/rohs-directive_en
-
REACH規則 (EC) No 1907/2006。欧州化学庁。https://echa.europa.eu/regulations/reach/understanding-reach
-
カリフォルニア提案65。環境健康リスク評価局。https://oehha.ca.gov/proposition-65
-
ASTM A228: 鋼線、音楽スプリング品質のための標準規格。ASTM International。https://www.astm.org/a0228-18.html