9分読了
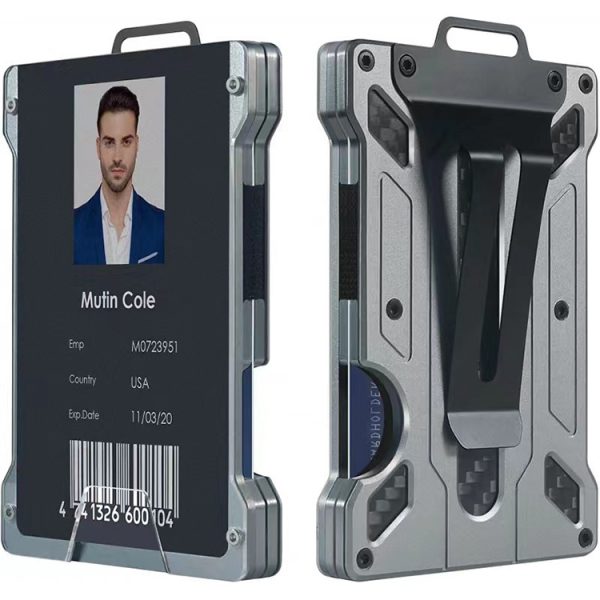
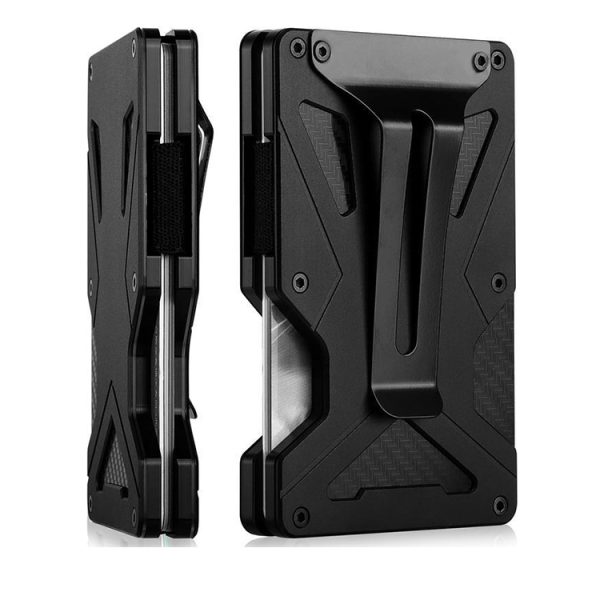
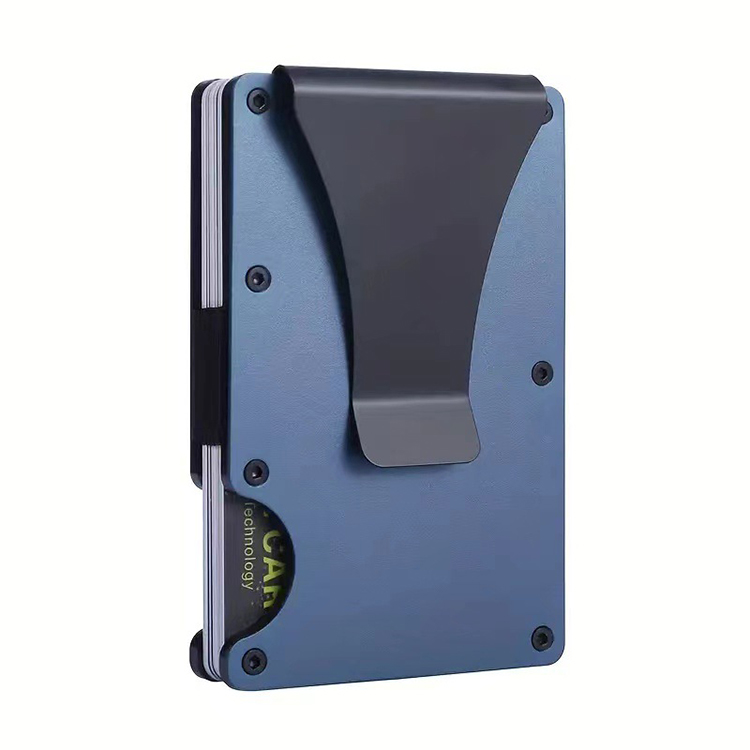
深センの購入者が一度、50個のアルミウォレットのサンプル注文をしました。バッチが到着すると、そのうちの12個がねじ穴がずれていました。ロゴは問題ありませんでした。アノダイジングも均一でした。しかし、穴は0.3mmずれており、プレートが揺れる程度でした。サプライヤーは「通常の許容範囲」と責任を逃れました。購入者は注文をキャンセルしました。
その話が「Ridge Walletと同様の構築品質」とはマーケティングフレーズではなく技術仕様である理由を説明しています。B2B購入者にとって、その基準に合致するには、材料グレード、加工許容範囲、仕上げプロセス、品質管理プロトコルを生産開始前に確認する必要があります。
このガイドでは、実際に構築品質を定義するもの、工場のそれを提供する能力を評価する方法、そして真面目なサプライヤーとリセラーを区別する購買質問を解説します。
「Ridgeのような」構築品質を定義するものは何か?
アルミウォレットの構築品質は、四つの測定可能な要素に归结されます:材料選択、加工精度、表面仕上げ、ハードウェアの組み立て。それぞれが製品の最終的な「感触」に寄与します — 重量、エッジの滑らかさ、カードのカチッと音、振動の無い absence。
遠くから見ると同一のウォレットでも、手に取ると全く異なる感触を持つことがあります。その違いは製造によるものです。
素材:なぜ6061-T6アルミニウムが基準になるのか
プレミアムアルミニウムウォレットは、航空機グレードの6061-T6アルミニウムを使用しています。この合金は、以下の特性の特定の組み合わせを提供します:
-
引張強度:T6硬さでは約310 MPaで、日常のストレスに対する曲げ抵抗を提供します
-
腐食抵抗:自然に保護的な酸化層を形成し、アノダイジングによりさらに強化されます
-
加工性:過度な工具摩耗や毛羽の形成無しに厳密な公差を保持します
-
重量:約2.70 g/cm³で、日常の持ち運びに適しています
安価な代替品があります。亜鉛合金は製造が速く、コストが低いですが、脆く重く、同じ薄壁の精度を達成できません。304ステンレス鋼は強いですが、約2.5倍の密度があり、ウォレットが大きくなります。プラスチックは薄くて負荷を支えるフレームに必要な剛性に欠けます。
購入者向け:6061-T6の工場証明書を提供できない供給元は、おそらく代替合金を使用している可能性があります。その置き換えは、製品の耐久性、重量、アノダイジング反応を変えます。
CNC加工:公差の閾値
プレミアムと予算アルミニウムウォレットの間の目に見える違いは、エッジ幾何学です。±0.1mmまたはそれ以上の公差を持つ高精度CNCマシンは、きれいなエッジ、正確に一致した穴、均一なカードスロット幅を生み出します。
五軸CNCマシンはこの作業の産業標準です。単一のセットアップで加工工具が多角的に作業部品に近づくことができ、再配置エラーを減少させます。これは以下に影響します:
-
カードスロット壁:厳密な公差内で平行である必要があります。これにより、スムーズな挿入と取り外しが可能になります
-
ボルト穴:二枚または三枚の重ねられたプレートの間で完璧に一致する必要があります
-
エッジカットアウト:一貫しなければなりません。不均一なカットアウトは、材料がプレミアムであっても「安物」の感じを生み出します
ハードウェアと組み立て:感覚が勝敗を決める場所
ハードウェアはアルミウォレットの中で最も見落とされがちな部分です。硬化鋼のボルト、カスタムマシニングの六角ボルト、耐久性のあるエラストマーストラップが、ウォレットが数年間の使用でどのように組み立てられるかを決定します。
不良な組み立ては特定の方法で現れます:
-
揺れ:ボルト穴が締め具のために大きすぎるため、プレートが横方向にシフトします
-
スレッドが剥がれる:ボルトは低品質の鋼で作られていたり、穴あけプロセスが不精確である場合があります
-
ストラップの伸び:エラストマーが急速に劣化し、数ヶ月で緊張が失われます
不完全な洞察:ハードウェアは、一部の供給業者が意図的にコーナーを切る場所でもあります。サンプルを検査する購入者が、完璧に見えるアルミの仕上がりに焦点を当てるかもしれませんが、ボルトがカスタムマシニングの締め具ではなく標準的なオフシェルパーツであることに気づかないかもしれません。ウォレットは最初は機能しますが、より早く劣化します。
製造プロセス:ステップバイステップ
プレミアムな組み立て品質をマッチするには、特定の生産シーケンスが必要です。各ステージは次のステージに影響を与えます。
-
素材準備:6061-T6アルミバーが、ウォレットのプレートに合わせたサイズのブランクにカットされます
-
CNCミリング:ブランクが最終形状に機械加工されます — カードスロット、ロゴの凹み、ボルト穴、カットアウトはこのステージで作成されます
-
毛刈り:機械加工で残された微細な毛が手動または振動プロセスで取り除かれます。このステージをスキップすることは「鋭いエッジ」の苦情の最も一般的な原因です
-
表面仕上げ:ビーズブラストまたはブラッシングで均一なテクスチャが作られ、アノダイジングの準備が整います
-
アノダイジング:プレートは電解浴に沈められ、硬く、腐食に耐える酸化層が作成されます。タイプIIのアノダイジングは標準的な厚み(5-25マイクロメートル)を提供し、タイプIIIのハードコートアノダイジングは追加の耐久性のため25-50マイクロメートルを提供します
-
組み立て:ハードウェアが取り付けられ、ストラップが挿入され、最終的な機能テストが実行されます
内製CNCが品質管理にとって重要な理由とは
CNC加工をアウトソースするサプライヤーは、調整リスクを引き起こします。複数のベンダーが異なる段階を担当する場合、許容誤差が積み重なります。内製CNCを持つ工場は、全体のプロセスを管理でき、そして重要なことに、品質管理チェックが問題を特定した場合、ツールやプログラミングを迅速に調整できます。
バイヤーにとってこれはシンプルな質問に変わりつつあります:「あなたの会社は自社でCNC機械を運用していますか?」もし答えが「いいえ」の場合、どのプロセスがアウトソースされているか、ベンダー間の許容誤差がどのように確認されているかを尋ねてください。
バッチの一致性のための品質管理システム
サンプルが完璧に見える場合でも、生産バッチがずれると意味がありません。一貫した品質はシステム的な検査が必要です。
重要な品質管理チェックポイント
| チェックポイント | 方法 | 検出可能なもの |
|---|---|---|
| 寸法精度 | CMM(座標測定機)または重要寸法における測定器 | ずれた穴、スロット幅の変化 |
| 表面仕上 | 制御された照明下での視覚検査 | キズ、不均一なバルブブラスト、アノダイズの欠陥 |
| アノダイズ厚み | コート厚み計 | 薄いまたは不均一な酸化層 |
| ハードウェアのトルク | 組み立てユニットにおけるトルクレンチ | 緩いまたは過剰に締まったネジ |
| 機能テスト | 手動でのカードの挿入/取り外し | 荒いエッジ、狭いスロット、振動 |
信頼できるサプライヤーは、小ロットの場合は重要寸法に対して100%の検査を行い、大ロットの場合は統計的なサンプリング(例:AQL 2.5)を使用するべきです。工場がCMM機器を使用しているかどうかを具体的に尋ねてください—多くの小規模な工場は単に測定器に依存しており、微妙な幾何学的な問題を逃します。
低品質生産における一般的な欠陥
-
不均一なアノダイズ:プレート間の色の変化、アノダイズ浴の前の不十分な清掃が原因で発生することが多い
-
毛羽:エッジに残された小さな金属片で、布や指に引っかかることがあります
-
ずれた穴:ネジがフラットに収まらないため、プレートが不均一に配置される
-
ゴースティング:アノダイズ後に現れるCNCツールパスの薄い跡
サプライヤーの評価:調達フレームワーク
アルミウォレットのサプライヤーの評価プロセスは予測可能なパスを辿ります。以下は工場間で機能するフレームワークです。
避けるべき赤信号
-
素材証明書がない:6061-T6の工場証明書を提供できないサプライヤーは、代用品を使用しているか、追跡不可能です
-
外部機械加工:自動的に不合格とすることはありませんが、許容範囲の確認に追加の注意が必要です
-
プレプロダクションサンプルがない:大量生産前にサンプルを作成しないことを拒否することは重大な警告信号です
-
曖昧な不良品ポリシー:許容可能な不良率や返品ポリシーを述べられないサプライヤーは、自分の製品をサポートする可能性が低いです
注文前に尋ねるべき質問
-
CNCの許容範囲は何ですか?(±0.1mm以下を期待してください)
-
6061-T6の素材証明書を提供できますか?
-
自社内でCNCマシンを使用していますか?
-
アノダイジング用のPantoneカラーを一致させられますか?
-
不良率は何ですか?(業界標準は通常2%以下です)
-
バッチ内の不良品ユニットに対するポリシーは何ですか?
-
大量生産前にプレプロダクションサンプルを提供できますか?
-
カスタムデザインと在庫モデルのMOQは何ですか?
以下の場合はAを選択、以下の場合はBを選択
-
フルサービスOEM工場を選択:カスタムブランディング、ハードウェア、または機構デザインが必要な場合、工場のエンジニアリングチームが必要に応じてツールとプログラミングを調整します
-
在庫モデルのサプライヤーを選択:市場をテストする初期の低量生産の場合、在庫モデルはロゴカスタマイズのみが必要で、より速くて安価です
ケーススタディ:構造品質で競争するウォレット
Ekster Cardholder Wallet: メカニズムの問題
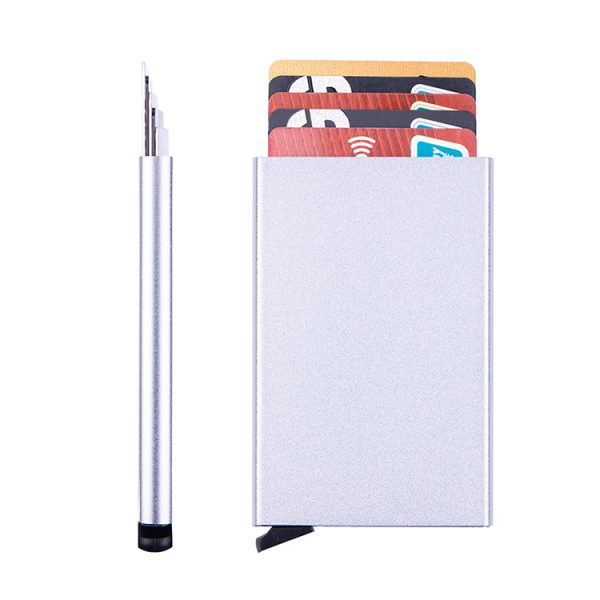
Eksterの特徴はカードエjectionメカニズムです。スライディングメカニズムは内部レールに対して非常に厳しい公差が必要で、たいていは0.05mm以下です。少しのずれがあれば、メカニズムが卡ったり、粗く感じることがあります。
調達のポイント:あなたの製品に動きのある部分がある場合、サプライヤーの静的なウォレットに対する経験よりも、精密機械の経験がより重要です。
Dango D01 Dapper Wallet: 多材料アセンブリ
Dangoはアルミニウムとレザー、布を組み合わせています。チャレンジは、異なる材料間でプレミアムな感触を維持することです。アルミニウムフレームはレザーアイテムを受け入れるために精密に機械加工され、接着やリベッティングプロセスは数年間の使用でも持続しなければなりません。
調達のポイント:多材料製品は金属仕上げと材料接着を理解するサプライヤーが必要であり、これは珍しい組み合わせです。
Trayvax AxisとNimalist: 簡潔さは完璧な実行が求められる
これらのウォレットは厚く精密に機械加工された金属プレートを使用し、動きのある部分が最小限です。デザインがシンプルであるため、機械加工や仕上げのどんな欠陥もすぐに見つかります。
調達のポイント:シンプルなデザインは欠陥を隠す場所がありません。デブurringや仕上げプロセスは、機械加工よりも重要かもしれません。
これらの基準を満たす方法
プレミアムアルミウォレットの基準を満たすためには、CNCマシンだけでなく、上記に記載の特定の許容範囲、仕上がり品質、品質管理の規律に構造化された施設が必要です。
RFIDを遮断する金属ウォレットの生産経験が14年ある製造業者として、私たちは深センの施設をこれらの要件に基づいて構築しました。
私たちの屋内CNC加工センターは、±0.1mmまでの許容範囲を直接制御する能力を持ち、堅牢に感じるウォレットと揺れるウォレットを区別する基準です。これはあなたに信じさせる主張ではなく、サンプルや寸法検査報告を通じて証明できる仕様です。
月間生産能力が30万個を超えることで、パイロットランからコンテナサイズの注文までのスケーリングをQCプロトコルを変更せずに対応できます。私たちはAQL 2.5のサンプリングを使用してバッチ検査を行い、初期生産ロットの重要寸法に対して100%のチェックを行います。
OEMおよびODMプロジェクトでは、金属フレームの構造的整合性を損なわずにロゴ、ハードウェア、内部機構のデザインまでカスタマイズします。上記で議論されたカードエjection機構が必要なデザインの場合、私たちのエンジニアリングチームはツール作成前に許容範囲の実現可能性を評価します。
このレベルの精度を求めるプロジェクトのサプライヤーを評価している場合、私たちのチームと仕様について話し合うことをお勧めします。お問い合わせして、図面やサンプルの参照を提供し、24時間以内に実現可能性評価を行います。
よくある質問
Ridge Walletより良いウォレットはありますか?
「良い」とは、ユーザーの優先順位によるものです。Ridgeはアルミフロントプレートデザインを人気化させましたが、Eksterなどのブランドはカードエjection機構を提供し、Trayvaxは多材料構造を提供しています。B2B購入者にとって、「良い」とは、競争力のある卸価格ポイントで品質基準に合致するサプライヤーを意味することが多いです。
Ridgeウォレットの良い模倣品はありますか?
「良い模倣品」とは、デザインコンセプトを模倣しているが高い製造基準を満たすウォレットです。調達の観点からは、あなた自身のブランドを使用する6061-T6アルミとCNCプロセスのOEMウォレットを調達することの方が良いです。これは法的問題を引き起こす直接のコピーウォレットを販売するよりも良いです。
最も高品質な財布の素材は何ですか?
堅牢でミニマリストな財布には、強度と重量比が高く、厳密な公差を保持できる航空機用アルミニウム(6061-T6)が業界標準です。柔らかい感触を求める場合は、全粒革が最上級とされていますが、金属よりも耐久性が低いです。最高品質の素材は、製品カテゴリーによって異なります。
Ridge財布は高品質ですか?
はい。Ridge財布はアルミ製と精密加工のために広く高品質とされていますが、品質は製造プロセスから、ブランドから来ています。同様のCNC能力と素材基準を持つサプライヤーでも同等の結果を達成できます。
カスタムアルミ財布の最低注文数量はいくつですか?
MOQは非常に異なります。一部の工場ではカスタムデザインには500ユニットが必要ですが、他の工場では試作運転には100ユニットを受け入れます。ロゴカスタマイズ付きの在庫モデルは、MOQが低くなる傾向があります。常にデザインに対する特定のMOQと工場の在庫モデルのMOQを尋ねてください。
金属財布のOEMプロセスはどれくらいの時間がかかりますか?
一般的に、サンプル作成にはツールと仕上がりの調整を含めて2〜4週間かかります。大量生産はデザインの複雑さや工場の現在の生産能力に応じて3〜6週間かかります。リリース日を計画する際には、配送時間も考慮してください。
結論
Ridge Walletに匹敵する同等の構造品質は、素材、加工、品質管理から来ており、ブランド名ではありません。6061-T6アルミニウム標準、±0.1mmのCNC公差、厳格な検査プロトコルはすべて検証可能なスペックです。
内製CNC能力、透明な素材認証、プレプロダクションサンプル生産に対する明確な意欲を持つサプライヤーを優先してください。正しい工場は、品質要件を「プレミアム」の約束の要望ではなく、技術仕様として扱います。
プロジェクトがこのレベルの精度を要求する場合、私たちはあなたの仕様を評価し、具体的な実現可能性評価を提供できます。
参考文献
-
アルミニウム協会. “アロイ6061-T6仕様.” https://www.aluminum.org/
-
ASTM International. “ASTM B221 – アルミ及びアルミ合金の押出棒、棒、線、プロファイル、及びチューブのための標準規格。” https://www.astm.org/
-
MIL-SPEC. “MIL-A-8625 – アルミ及びアルミ合金のためのアニオンコート。” https://www.defense.gov/