12 min read
CNC Wallet vs Injection Molded Wallet: Which Manufacturing Process Fits Your Brand?
ウォレットは単なるレザーアクセサリーをはるかに超えて進化してきました。現代の市場は、RFID信号を保護し、日常の摩耗に耐え、スタイルを主張するテクノロジー統合型のEDC(Everyday Carry)製品を求めています。ブランドや卸業者が次の製品リリースを計画する際、選ぶ製造プロセス—CNC加工かインジェクションモールド—は、製品のアイデンティティ、価格帯、市場ポジショニングを決定づけます。
間違った選択をすると、単位あたりのコストが高く、マージンを圧迫します。間違った選択をすると、あなたの「プレミアム」金属ウォレットが通常の使用で割れてしまいます。間違った選択をすると、あなたのマス市場向けプラスチックウォレットが棚の価格を正当化できません。
当社のGSTARでは、中国にある工場で14年間、金属とプラスチックのウォレットを製造してきました。我々は自社のCNC加工センターとインジェクションモールドラインを併設しており、この競争には関与していません—単にどのプロセスがどの結果をもたらすかを知っているだけです。このガイドでは、CNCウォレットとインジェクションモールドウォレットの技術的および商業的な違いを解説し、ブランド戦略に合わせた選択を支援します。
—
製造プロセスの理解
コストと耐久性を比較する前に、それぞれの製品が物理的にどのように存在するかを理解する必要があります。どちらの方法もウォレットを製造しますが、それぞれ異なる原材料から始め、逆の製造論を採用しています。
CNC加工(減法製造)とは何か?
CNC(コンピュータ数値制御)加工は、アルミニウム、チタン、ステンレス鋼などの固体ブロックを、完成したウォレットにカットします。このプロセスでは、コンピュータ制御された精密カッターを使用して材料を削除します—つまり「減法」です。
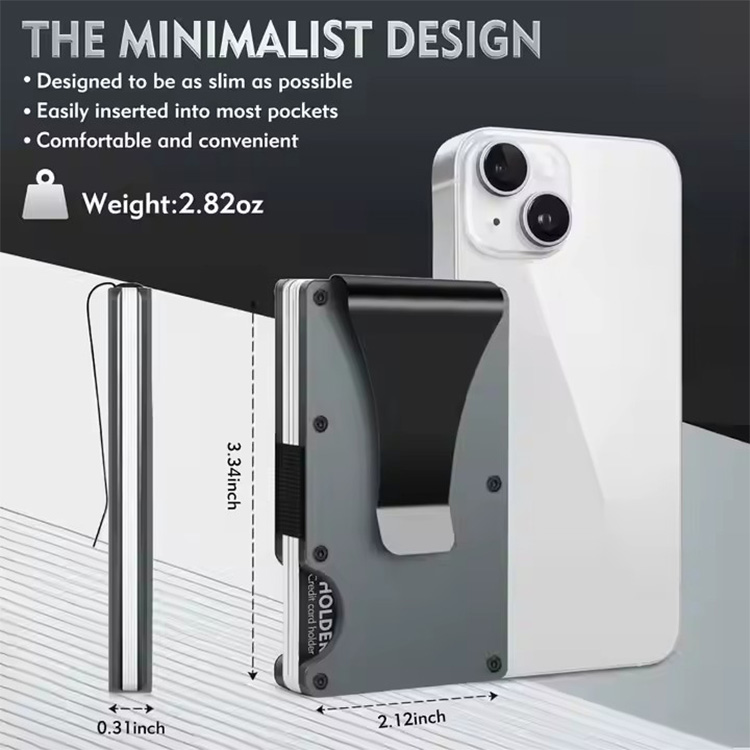
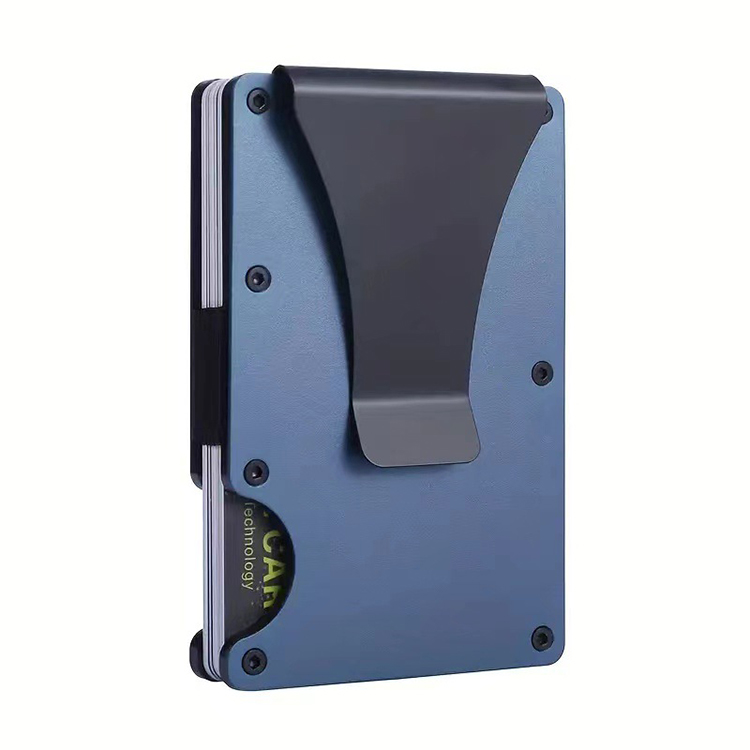
典型的なCNCウォレットは、航空機用アルミニウムの長方形のビレットから始まります。我々の加工センターでは、このビレットから余分な材料を削って、カードスロット、外装、およびクイックアクセスメカニズム用のカットアウトを形成します。結果として得られるのは、縫い目がなく、弱い接合部もない、ミリ単位で測定される精度を持つ一括構造です。
我々のチームは生産フロア全体で自社のCNC加工能力を運用しています。この垂直統合により、我々は製造するすべての金属カードホルダーおよびRFIDブロッキングケースにおいて、厳密な公差と一貫した表面仕上げを維持しています。この工程は外部委託していません—我々の加工士が、原材料から完成品まで、すべての工程を制御しています。
インジェクションモールド(成形製造)とは何か?
インジェクションモールドは逆のアプローチを取ります。我々はプラスチックの粒(通常はABS、PC、ナイロンブレンドなど)を融解し、高圧で精密に加工された鋼製の型に注入します。プラスチックが冷却・硬化した後、型が開き、完成品が押し出されます。
これは「成形」プロセスです—材料は型の穴に満たされ、その形状をとります。インジェクションモールドは、曲面、生きているフリップ、スナップフィット機能、内部の肋など、固体ブロックから機械加工で実現できない複雑な幾何形状を生産するのに優れています。
軽量でコスト効率の高いソリューションを求めるクライアントには、我々のプラスチックウォレットラインがこの方法を使用しています。初期の型開発投資は大きいですが、型が承認されると、各追加単位の原材料コストはわずかです。
材料の違い:金属 vs. ポリマー
材料の選択は、その後のすべての工程—触感、耐久性、製造コスト、および認識される価値—を決定づけます。
金属(CNC):アルミニウムとチタン合金は、密度が高く、安心感のある重さを提供します。表面は触ると冷たく、時間が経つにつれて微妙なパティナを形成します。陽極酸化処理は、キズに強く、鮮やかなカラーオプションを提供します。金属ウォレットはEDCコミュニティにおいて「プレミアム」を示すシンボルです—チタンカードホルダーは80ドル〜150ドルで販売されます。
ポリマー(インジェクションモールド):ABSやポリカーボネートプラスチックは軽量で柔軟で、コストが安いです。型の加工によって、カーボンファイバーやレザーグラインのようなテクスチャを模倣できます。プラスチックウォレットは15ドル〜40ドルで販売され、価格重視のマス市場消費者をターゲットにしています。
—
耐久性と長寿命:どちらが長持ちするか?
耐久性は、どの財布ブランドにとっても重要な販売ポイントです。もし「一生使える」製品を市場に出すなら、製造方法はその主張を支える必要があります。弊社では工場内で両方の製造プロセスを広範にテストしており、結果は明確です。
CNC財布における構造的強度
CNC金属財布は、プラスチック製の財布に比べて本質的に強固です。固いアルミニウムブロックは曲がったり、潰れたり、衝撃に耐えられるため、インジェクション成形された部品が砕けてしまうような力には耐えられます。素材の密度により、中に入っているカードも大きな圧力がかかっても保護されます—例えば、誰かが背のポケットに長時間座ったような状況でも。
一体成形構造は弱いポイントを排除します。接着された縫い目や超音波溶接、snap-fit接続のようなものがありませんので、故障の可能性がありません。弊社の金属財布は工場を出る前に、バリ、エッジの鋭さ、構造的弱点などの品質検査が行われます。
プラスチック財布の柔軟性と衝撃耐性
プラスチック財布は耐久性のプロファイルが異なります。プラスチック財布は曲がるのではなく、永久的に曲がるのではなく、落とすと跳ね返る一方、金属財布は落とすと凹む可能性があります。しかし、プラスチックは極端な寒さ(−20 °C以下)やストレスポイントでの繰り返し衝撃により、割れやすくなります。
弊社ではUV劣化に強く、何年もの間構造的強度を維持する高品質なポリマーを使用しています。弊社のインジェクション成形財布は日光にさらしても黄変せず、年月が経っても脆くなりません。これにより、顧客が製品を毎日3〜5年間使用する際のブランドイメージを保護します。
表面仕上げと時間経過後の美観
陽極酸化アルミニウムは、塗装されたプラスチックよりも傷に強く、CNC財布の仕上げは優雅に摩耗します—わずかなキズは金属の自然な質感に溶け込みます。一方、塗装されたプラスチック財布は、毎日の使用を始めて数か月で角や端に摩耗が目立ちます。
ただし、塗装されていない molded-in カラーのプラスチック財布は見た目を長期間維持します。色は素材全体にわたって含まれているため、キズが生じても異なる色の基材が現れることがありません。
—
デザインの柔軟性とカスタマイズ(OEM/ODM)
B2Bの購入者にとって、カスタマイズは不可欠です。あなたのロゴ、寸法、独自の機能—これらは競合他社との差別化に繋がります。以下に、それぞれの製造方法がカスタマイズをどのように扱うかご説明します。
CNCデザインの限界
CNCは減法的な製造方法であり、インナーカビや複雑な内部凹部は機械加工が困難または不可能です。固体のアルミニウムブロックから、生きているフリップやsnap-fit ラッチを作ることはできません。しかし、CNCは鋭角、カーフェア、傾斜エッジ、スリムでミニマルなシルエットなどに優れています。
弊社ではCNC財布のカスタムサイズ&デザインをご提供しています。弊社のエンジニアリングチームはご要望に応じて、EDC市場で際立つ独自のプロフィールを設計します。4カードスリムデザインから、マルチツール財布まで、CNCはモールドでは達成できない精度を提供します。
インジェクション成形デザインの複雑性
インジェクション成形は、CNCでは達成できないデザインの自由度を解放します。曲面、内部リブ、生きているフリップ、snap-fit クロージャー、複雑なカード保持構造—すべて、適切に設計されたモールドで可能になります。
トレードオフは初期のツールインベストメントです。財布用の生産用鋼製モールドは、複雑さに応じて$5,000〜$20,000のコストがかかります。弊社のエンジニアリングチームは製造に適した設計(DFM)をご支援します。これにより、プラスチック財布の設計を大規模生産に最適化し、sink marks、weld lines、warpageなどの一般的な欠陥を鋼を切る前に排除します。
ブランドと美観(ロゴとテクスチャ)
CNCは、摩耗しない深いロゴエンブレムを可能にします。弊社では金属表面に直接ごブランドマークを機械加工し、永久的で高級感のある見た目を実現します。また、レーザー焼け加工で細かなディテールを施すことも、陽極酸化カラーでコントラストを出すことも可能です。
インジェクション成形では、表面テクスチャを可能にします。例えば、カーボンファイバーのパターン、レザーの質感、幾何学的なグリップテクスチャなどが、部品に直接モールドされます。インマール(IML)は、印刷されたグラフィックをプラスチック表面に永久的に埋め込むことができます。
—
コスト分析とMOQ(最小注文数量)
これは、卸売業者やオンライン販売者にとって最も重要な商業的要素です。数値について、透明性を保ちながらご説明します。
初期投資:ツールインVESTメント vs. 材料コスト
インジェクション成形には高い初期投資が必要です。鋼製モールド(ツールインVESTメント)の費用は、生産する単位数に関係なく支払う必要があります。しかし、モールドが存在すれば、各単位のコストは非常に低くなります—ただのプラスチックレジン、エネルギー、労働コストです。
CNCは初期コストが低く—モールドを建設する必要がないものの、材料の無駄と機械加工時間により、単位あたりのコストが高くなります。弊社では、財布を作るために元のアルミニウムビレットの60〜80%を削り取るため、その廃材は実際のコストとして現れます。
単価スケーリング(損益分岐点)
以下が実際の数学です:
-
1,000単位:CNCは大幅に安価です。ツールインVESTメントの費用がないため、総投資は低く抑えられます。
-
10,000単位:損益分岐点に近づきます。CNCの単価は平坦に保たれ、インジェクション成形の単価はツールインVESTメントが amortized された後で急激に低下します。
-
50,000単位以上:インジェクション成形が圧倒的に勝ちます。プラスチック財布の単価は$2〜$4まで下がる一方、CNC金属財布は$8〜$15の単価を維持します。
弊社では透明なコスト分解を提供しています。これにより、ご顧客が正確な利益率を予測できます。ご要望に応じて見積もりを依頼いただければ、CNCとインジェクション成形の両方のオプションを並べてご提示し、ツールインVESTメントの費用、さまざまな数量での単価、および推奨MOQをご案内します。
リードタイムと物流
CNCのリードタイムは最初は速いです。なぜなら、型を造る必要がないからです。設計承認後数日で生産を開始できます。射出成形には型作成に15〜30日かかります。
月間生産能力30万点以上を有するため、あなたの型が承認されると、スーパーマーケットやトップオンライン販売者向けの大規模注文を遅延なく満たせます。我々の生産計画チームは、材料調達と機械加工スケジュールを調整し、あなたの発売日を達成します。
—
RFIDブロッキング機能:技術的な比較
我々はRFIDウォレットに特化しているため、この比較は重要です。素材の選択は、あなたの製品がRFID信号をブロックするかどうかに直接影響します。
金属は自然なファラデーキャビネット
金属ウォレットは自然にRFID信号をブロックします。アルミニウムまたはチタンのシェルはファラデーキャビネットとして機能し、カード内部に電磁信号が届かないようにします。追加の素材、追加の層、追加の厚みは必要ありません。
これはセキュリティ志向の消費者にとって大きな販売ポイントです。あなたはCNC金属ウォレットを「設計によりRFIDブロッキング」としてマーケティングできます。特別な工学は必要ありません。
プラスチックと埋め込み技術の必要性
プラスチックはRFID信号をブロックしません。射出成形のウォレットには、追加のRFIDブロッキング層—通常は金属メッシュまたはアルミフィルムのインサート—を、型内に配置するか、組み立て時に別途追加する必要があります。
我々はプラスチックウォレットにRFIDブロッキング素材をシームレスに統合しています。 我々のチームは、見えない厚みを追加せず、ウォレットの柔軟性に影響を与えないようにして、シールド層を埋め込む専用の方法を開発しました。結果として、RFIDブロッキング基準を満たしつつ、スリムなプロファイルを維持したプラスチックウォレットが得られます。
—
持続可能性と環境への影響
現代のB2Bの買い手は、供給元の環境的慣行をますます評価しています。以下にそれぞれのプロセスの比較を示します。
CNC加工における廃棄物
CNCは材料を削って、金属のカスを廃棄物として出します。しかし、アルミニウムは非常に再利用可能で、我々は加工したカスを回収し、リサイクル施設に送っています。エネルギー消費は大きい(加工には大量の電力が必要)、しかし材料の廃棄物は完全に回収可能です。
射出成形におけるエネルギーと材料使用
射出成形は材料の廃棄物が少なく、スプールやランナーやは再砕き、再利用できます。しかし、型自体の製造には大量のエネルギーが必要です(鋼の加工と熱処理)。また、プロセスではプラスチックを溶かし、射出するためのエネルギーも消費します。
我々は加工廃棄物を責任を持って管理し、射出成形プロセスを最適化しています。エネルギー消費と材料廃棄を最小限に抑えています。我々の工場は、両方の生産ラインにおいて環境への影響を軽減するため、レーン製造の原則に従っています。
—
CNCウォレット vs. 射出成形ウォレット:比較表
| 項目 | CNC加工ウォレット | 射出成形ウォレット |
|---|---|---|
| 素材 | アルミニウム、チタン、ステンレス鋼 | ABS、PC、ナイロンブレンド |
| 耐久性 | 高—曲がったり、潰れたり、衝撃に強い | 中程度—曲がるが、極端な条件下では割れる可能性あり |
| 重量 | 重い(60〜120g) | 軽量(20〜50g) |
| 触感 | プレミアム、冷たく触れる、密度が高い | 軽量、柔軟、さまざまな質感 |
| デザインの複雑さ | 減法プロセスにより制限あり—インカットなし | 高—カーブ、生きているフック、スナップフィット可能 |
| 表面仕上げ | 陽極酸化、ブラシ加工、鏡面加工 | 型成形の質感、塗装、IML |
| RFIDブロッキング | 自然(金属はファラデーキャビネットとして機能) | 埋め込みシールド層が必要 |
| 初期ツールコスト | なし | 鋼製型で$5,000〜$20,000 |
| 単価(低生産量) | $8〜$15 | $15〜$30(ツール amortization あり) |
| 単価(高生産量) | $8〜$15(固定) | $2〜$4(ツール amortization あり) |
| 最小注文数の柔軟性 | 低(100〜200個が実現可能) | 高(1,000個以上でツールを正当化) |
| 初期リードタイム | 7〜15日 | 15〜30日(型作成) |
| ロゴカスタマイズ | 深彫刻、レーザー刻印 | 型成形の質感、型内ラベル |
| 最適な用途 | プレミアムEDCブランド、低生産量の新商品 | マス市場製品、高生産量販売 |
—
どのように選ぶか:ブランド向けの選択ガイド
CNC加工を選ぶ場合:
-
ブランドをプレミアムまたはラグジュアリーブランドとして位置付けています
-
金属製の構造(アルミニウム、チタン)を望んでいます
-
ターゲット層が耐久性と触感の品質を重視しています
-
低生産量のテストラン(100〜1,000単位)を実施しています
-
金型投資なしでの初期出荷の迅速な実現を望んでいます
-
自然なRFIDブロッキングが主要な販売ポイントです
射出成形を選ぶ場合:
-
価格に敏感な製品を持つマス市場の消費者をターゲットにしています
-
複雑な幾何学(生きているフック、カーブ、スナップフィット)が必要なデザインです
-
10,000単位以上を販売し、単価の低コスト化が必要です
-
軽量なウォレットで毎日の使用に適しています
-
長期的な製品ラインアップを構築し、金型投資を正当化しています
-
成形されたテクスチャやインモールドブランドオプションを望んでいます
ハイブリッドアプローチを選ぶ場合:
-
コスト削減のために金属フレームとプラスチックコアを組み合わせたい
-
両プロセスから特定の機能を必要としています
-
プレミアム製品をリリースするが、中程度の価格帯を達成する必要があります
私たちはどちらの製造方法も行い、組み合わせることもできます。 我々のエンジニアリングチームは、あなたの予算、タイムライン、ブランドポジショニングに合ったアプローチや組み合わせを評価するお手伝いをします。製品コンセプトを送っていただければ、両方の製造ルートにおける詳細な比較と価格をご提供します。
—
よくある質問
Q: CNC製のウォレットは高価な価格に見合う価値がありますか?
A: 耐久性とプレミアムな見た目の価値を重視する顧客には、はいです。素材コストは高めですが、製品の長寿命性がその価値を正当にしています。適切なケアをすれば、CNC金属ウォレットは10年以上持つことができますが、プラスチックウォレットは2〜3年で摩耗します。私たちはOEMサービスを提供しています これにより、パッケージング、マーケティングコピー、製品ストーリーテリングを通じて、この価値提案をエンドユーザーに提示できます。
Q: 射出成形のウォレットにRFIDブロッキング機能を追加できますか?
A: はい。GSTARでは、射出成形の工程中にRFIDシールド材を挿入するか、アセンブリ工程中に別途のリニングで追加します。我々のチームは、業界のテスト基準を満たす完全な360度の保護を確保しています。我々は、シールドを追加する際に視覚的な厚みを追加せず、ウォレットの柔軟性を損なうことなく、埋め込む方法を開発しています。
Q: CNCと射出成形のMOQ(最小注文数量)の違いは通常どのくらいですか?
A: CNCははるかに低いMOQを許容します—we can produce as few as 100–200 units because there’s no mold cost to amortize. Injection molding requires higher MOQs (typically 1,000+ units) to justify the tooling investment. We provide flexible MOQ options to accommodate both startup brands testing the market and established companies running large production cycles.
Q: カスタムロゴにはどちらのプロセスが適していますか?
A: 永続的で高品位な見た目を求める場合、CNC彫刻が優れています—we machine your logo directly into the metal surface, and it won’t wear off with daily use. For a colored or embossed logo on plastic, injection molding is better—we can texture the logo into the mold or use in-mold labeling for printed graphics. We can also combine processes for a hybrid approach, such as a plastic wallet with a CNC-machined metal badge.
Q: GSTARは金属とプラスチックを組み合わせた製品の設計を手伝ってくれますか?
A: はい、私たちはハイブリッドデザインを定期的に取り扱っています—for example, a plastic core with a metal frame, or a CNC-machined front plate with an injection molded back. Our engineering team provides OEM & ODM solutions to merge these materials effectively, ensuring proper fit, finish, and durability. We handle the complexity of multi-material assembly in-house.
Q: オーダーメイドプロジェクトがコンセプトから納品までに通常どのくらいかかりますか?
A: CNCウォレットの場合、デザイン承認から生産まで7〜15日間で進められます。射出成形ウォレットの場合、金型作成に15〜30日間追加します。総合的なタイムラインはデザインの複雑さ、フィニッシング要件、注文数量に依存します。お気軽にお問い合わせください プロジェクトの詳細を教えていただければ、正確なタイムラインとマイルストーンをご提供します。
Q: 金属ウォレットにはどのようなフィニッシュオプションをご提供していますか?
A: 我々は、ブラック、シルバー、ガンメタル、ゴールド、ローズゴールド、ブルー、レッドなど幅広い色のアノダイズドフィニッシュ、ブラッシュドまたはポリッシュされた表面、サンドブラストされたテクスチャ、レーザー彫刻されたロゴをご提供しています。私たちは自社のフィニッシュ能力により、ご注文全体にわたる一貫した品質を保証しています。
—
参考資料
-
GSTAR製造能力概要 — https://www.gstartec.com
-
CNC加工と射出成形:比較分析 — https://www.protolabs.com/resources/blog/cnc-machining-vs-injection-molding/
-
RFID遮蔽材料と方法 — https://www.rfidjournal.com
-
アルミニウム陽極酸化の基準と実践 — https://www.aac.af.mil
-
射出成形設計ガイドライン — https://www.xometry.com/resources/injection-molding/injection-molding-design-guide/
—
ウォレット製品の製品化を検討中ですか?CNC加工、射出成形、またはハイブリッドアプローチを選択しても、弊社のチームは製造プロセスに関する知識と生産能力を活用して、あなたのビジョンを現実にする経験を持っています。 24時間以内に見積もりを取得し、製造プロセスを熟知したパートナーとOEMプロジェクトを開始してください。