14分読了
サンプルがあなたの机に到着します。とても良い感じです — 柔らかいエッジ、満足のいくクリック、完璧な重さ。製造注文を承認します。6週間後、コンテナが到着し、1週間以内に最初の顧客の苦情が届きます:アノダイジングが簡単に擦り減ります。2番目のバッチはバッチ間で色が一致しません。3番目のバッチはカードがくっつきます。
これが工場内で何が起こっているかを理解していないでミニマリストの財布を調達する現実です。$10と$40のミニマリストの財布の違いはブランドマークアップではなく、素材グレード、加工公差、品質管理プロトコルです。このガイドでは、製造業者の視点からこれらの要因を解き明かし、技術的な価値に基づいて供給元を評価できるようにします。
ミニマリストの財布の理解:タイプと応用
ミニマリストの財布は、伝統的な二重折り財布を置き換えるために設計された薄いカード収納システムです。このカテゴリーはフォーマットによって定義されます:通常12mm以下の厚さで、4~8枚のカードを保持し、現金の収納を排除または大幅に削減します。しかし「ミニマリスト」は単一の製品ではありません。複数の異なるタイプをカバーしています。
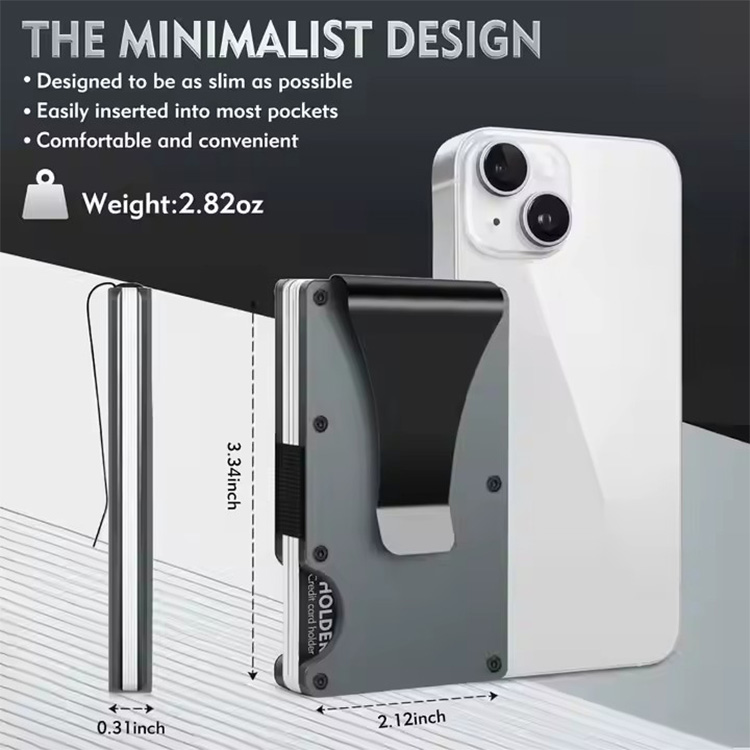
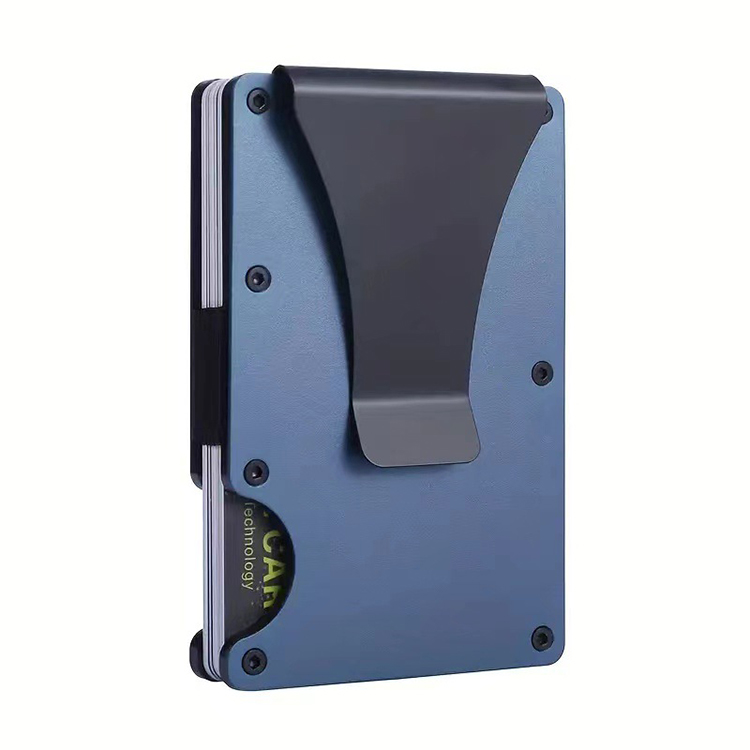
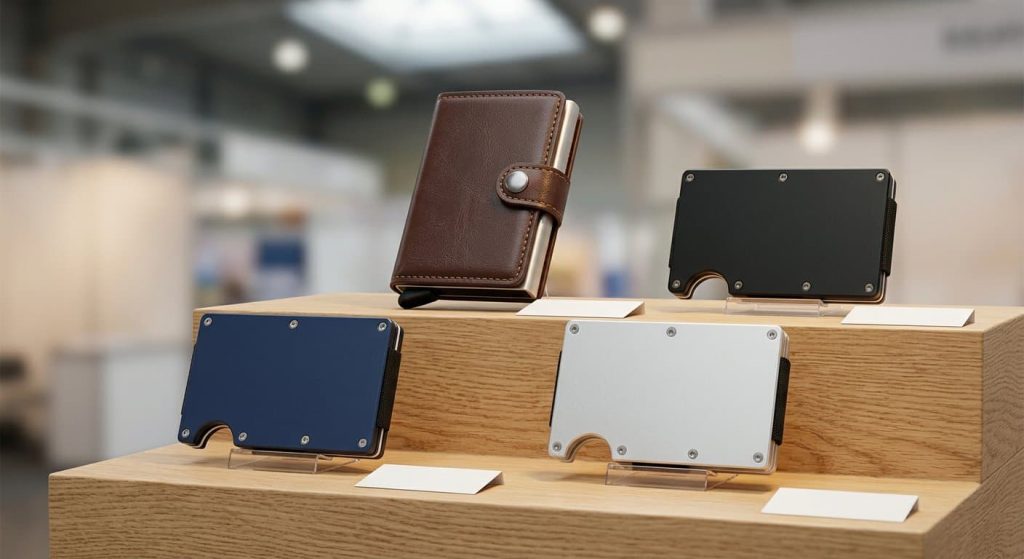
アルミニウムカードホルダー — 最も一般的なフォーマット。二つの硬いパネル(通常はCNC加工のアルミニウム)がボルトや緊張帯で固定されています。カードは中央に配置され、親指の溝またはスプリングロード機構で押し出されます。Ridgeなどのブランドで人気があり、このスタイルはプレミアムセグメントを支配しています。
レザー+金属のハイブリッドウォレット — レザーの外側が金属の内フレームにボンドまたは縫製されています。レザーの美学的な温かみと金属の硬さ、RFID保護を組み合わせています。複雑な製造が必要で、複数の素材の組み立てが必要です。
マネークリップ/ストラップウォレット — 最もシンプルなフォーマット。金属のクリップ(スプリング鋼または高張力アルミニウム)がカードを平らなプレートやストラップに押し当てます。一部のモデルではエラストマーbandを使用します。最大2~6枚のカードを保持します。
トラッカーワレット — プラスチックやハイブリッドシェル内にBluetoothチップ(Apple Find MyまたはTile互換)を統合しています。電子機器のハウジング用のインジェクションモoldingと特別な組み立てが必要です。電子機器の統合により参入障壁が高まります。
タイプの選択
| 特徴 | アルミカードホルダー | ハイブリッドレザー+金属 | マネークリップ/ストラップ | トラッカーワレット |
|---|---|---|---|---|
| 厚み | 6–10mm | 8–12mm | 5–8mm | 10–14mm |
| カード容量 | 4–12 | 6–10 | 2–6 | 4–8 |
| RFID保護 | 自然(金属ケース) | 金属芯がブロック | 部分的(クリップ側が開いている) | 特別な層が必要 |
| 製造複雑度 | 中程度 | 高い | 低い | 非常に高い |
| カスタマイズの深さ | 色、エッチング、仕上がり | 素材、縫製 | クリップデザイン、仕上がり | 電子機器、アプリ統合 |
| ターゲット顧客 | テクノロジーサavyな都市のプロフェッショナル | クラシックな美学を求める人 | 極端なミニマリスト | テクノロジー愛好家 |
主なミニマリスト市場をターゲットにする場合は、アルミカードホルダーを選んでください。プレミアムギフトセグメントでの差別化を求める場合は、ハイブリッドを選んでください。エントリーレベルの価格ポイントでは、マネークリップを選んでください。電子機器統合を管理するためのエンジニアリングリソースがある場合に限り、トラッカーワレットを選んでください。これは初心者向けの製品ではありません。
ミニマリストウォレットの品質とパフォーマンス要因
素材:耐久性を決定する実際の要因
6061-T6アルミニウムは、プレミアムメタルウォレットの業界標準です。 「T6」の指定は、溶剤熱処理および人工的に老硬化された強度を指し、約240 MPaの引張強度を持ちます——日常のポケットのストレスに耐え、永久変形せずに十分です。低グレードの合金(6063、5052)は安価ですが、圧力下でより簡単に曲がります。ウォレットが曲がると、カードエjection機構がずれ、製品が故障します。
CNC加工とダイキャストの比較 — CNC(コンピュータ数値制御)マシンは、各ウォレットを一つのアルミニウムブロックから切り取ります。これにより、より厳格な公差(±0.05mm)が生まれ、複雑な内部形状が可能になります。ダイキャスト —溶融金属を型に注ぎ込む—は、より速くて安価ですが、応力下で割れる可能性のある多孔性金属が生まれ、表面仕上がりが荒くなります。もし「アルミ」ウォレットの価格が非常に低いと感じたら、ダイキャストであるかどうかを尋ねてください。
表面仕上げ —アノダイジングプロセスは、アルミニウムに保護的な酸化層を作り出します。タイプIIのアノダイジング(5~10マイクロメートル)は、消費者製品の標準です。タイプIII(ハードアノダイジング、25~50マイクロメートル)は、優れた擦り傷抵抗性を提供しますが、コストが高くなります。違いは目に見える:タイプIIIはマットで少し暗い外観です。サプライヤーが指定する厚みを尋ねてください。多くの「プレミアム」ウォレットは、明るい色を使用できるためタイプIIを使用します。
フルグレインとトップグレインレザーの比較 —フルグレインは自然な表面を保ち、時間が経つにつれてパティナが発生します。トップグレインは欠陥を取り除くために磨かれ、より均一になりますが、薄くて耐久性が低くなります。ミニマリストウォレットの場合、フルグレインはプレミアムポジショニングの標準です。ビーグルタンのレザーはより環境に優しいですが、色が一貫性が低く;クロムタンのレザーはより均一ですが、重い化学物質を使用します。
RFIDノイズ防止:技術的現実
RFIDノイズ防止は標準的な機能の主張ですが、実装は異なります。支払いカードは13.56 MHz(ISO 14443標準)で動作します。アルミニウムやステンレス鋼などの金属の外装は、この周波数を自然にブロックします。レザーの財布は、通常、薄い金属箔や特別なRFIDノイズ防止素材が内蔵されています。
重要な質問:財布は正しい周波数でテストされていますか?いくつかの安価な「RFIDノイズ防止」製品は、アクセスカードで使用される古い125 kHz周波数のみをブロックしますが、支払い保護には役立ちません。ISO 14443標準に基づくテストレポートを依頼してください。アルミニウムの固体シェルでパネル間にギャップがない財布は、自然で効果的なブロッキングを提供します。オープンデザインの財布(マネークリップ、一部のストラップモデル)には、信号が通過するギャップがあります。
製造品質:確認すべきポイント
ボルトアセンブリ — フィリップスヘッドではなく六角ボルトを探してください。六角ボルトは剥げやすくありません。ボルトがステンレス鋼か镀金かを確認してください。镀金ボルトは時間が経つと錆びます。
カードエjection機構 — スプリング駆動の機構には疲労寿命があります。品質の高いスプリングは10,000回以上のサイクル(約3〜4年分の日常使用)を生き延びます。サンプル中に機構を50回テストしてください。もし粗野に感じたり、動かない場合は、スプリングやトラックの公差が間違っています。
エッジ仕上げ — メタル財布の場合、デバurringは重要です。デバurringが悪いエッジはポケットに引っかかり、カードを傷つけることがあります。品質の高い工場では、振動仕上げ(磨粒とともに転がす)の後、手動検査を行います。
レザーエッジ塗装 — 气泡やギャップのない均一な塗料を確認してください。2週間後に剥がれるエッジ塗装は、塗料の適用が悪いまたは低品質な塗料を示しています。
ミニマリスト財布サプライヤーの評価方法
ミニマリスト財布のサプライヤーの評価プロセスは、精度要件のために他のアクセサリーとは異なります。以下は実際のフレームワークです。
工場監査質問
施設を見学する際(バーチャルまたは現地)、以下の質問を行ってください:
-
“CNCラインを見せていただけますか?” — 内部でCNC加工を管理する供給元は公差を制御できます。機加工をアウトソーシングする供給元は最も重要な品質変数を制御できません。
-
“バリ取りはどうしていますか?” — 手作業でのバリ取りは一貫性がなく、振動研磨は大量生産のための業界標準です。
-
“あなたのAQL(許容品質限度)は何ですか?” — 重要な欠陥に対してAQL 1.0、主要な欠陥に対して2.5はアクセサリーの標準です。AQL 4.0を提示する供給元は低い基準を示しています。
-
“アノダイzing厚み試験報告書を提供できますか?” — 提供できない場合は、全く試験を行っていない可能性があります。
-
再加工プロセスを見せてください。 — どんな工場でも欠陥があります。問題はそれが出荷前に見つかるかどうかです。品質検査率を請求してください。
プロトタイピングとサンプリング
プレプロダクションサンプル(「ゴールデンサンプル」)は基準です。しかし、ゴールデンサンプルは生産基準ではありません — 理想です。サンプルと3D CADファイルを比較した寸法報告書を請求してください。これが提供できない場合は、工場が自らの生産を測定していない可能性があります。
ドロップテストを依頼してください:1.5メートルから充電されたウォレットをコンクリートに20回落とします。エjection機構がまだ機能しているかどうか、および仕上がりが粉を飛ばしているかどうかを確認してください。
警告シグナル
-
“どんな価格も対応できます” — どこかを切り詰めない限り、どんな価格も対応できる工場はありません。素材グレード、仕上がり品質、またはQCが犠牲になります。
-
エンジニアリングチームがいません — あなたのコンタクトがDFM(製造設計)を議論できない場合は、生産中に問題が発見されることになります。
-
テスト報告書を共有する気配がない — 試験データがない証明書は何の意味もありません。
-
カスタムデザインに対するMOQが非常に低い — 新しいツールの設計にはコストがかかります。完全にカスタムのアルミウォレットに対して100ユニットを提示する工場は、ツールの設計について嘘をついているか、切り詰めを計画している可能性があります。
ミニマリストウォレット購入者のための主要品質指標
生産品質を評価する際には、これらの測定可能な指標に注目してください:
| 品質指標 | 確認方法 | 許容基準 |
|---|---|---|
| アノダイズ厚み | 検査報告書(エddy current method) | タイプII: ≥ 5ミクロン;タイプIII: ≥ 25ミクロン |
| 加工公差 | 10個のランダムサンプルの測尺計による測定 | ±0.05mmまたはそれ以上 |
| カードエjection力 | 力計テスト | 3–5ニュートン(一貫性があり、緩いまたは硬くない) |
| 表面仕上 | 2x倍率での視覚検査 | ツールの跡がなく、凹凸がなく、均一なテクスチャー |
| 色の一致性 | 分光光度計の読み取り(ΔE値) | アノダイズ色の間でΔE < 1.5 |
| ネジの締め付け抵抗 | トルクレンチテスト | 0.3 Nm以上で剥離 |
| RFID遮断 | 13.56 MHzでのISO 14443テスト | 全カード位置での完全な信号遮断 |
関連する業界基準と認定
ミニマリストの財布は一般消費財規制に該当します。関連する基準はあなたのターゲット市場によって異なります:
-
CE (ヨーロッパ) — 一般製品安全指令
-
FCC (アメリカ) — 豪華な財布に電子部品が含まれている場合に必要
-
REACH (EU) — 材料の化学安全規制
-
RoHS (EU) — 危険物質の制限
-
Proposition 65 (カリフォルニア) — 化学物質の開示要件
RFIDに関する具体的な主張については、近接カード用に ISO 14443 に従ったテストが必要です。RFIDブロッキングを主張する場合は、証明書だけでなく、テスト証拠が必要です。テストは13.56 MHzで行われなければなりません – 非接触式決済カードで使用される周波数です。
証明書に関する注意点:多くの工場は実際のテストを行わずに証明書を購入しています。テスト報告書 – 実際の実験室データ – だけでなく、証明書文書を請求してください。信頼できる工場は迷わずこれを共有します。
財布の理解:購入者向けの重要概念
製造性設計(DFM)
DFMは、製品を効率的に製造しつつ品質の低下を避けるようにデザインする手法です。ミニマリストの財布の場合、DFMの考慮事項には以下が含まれます:
-
内部角半径 — CNC加工での鋭い内部角(90度)は応力ポイントを生み出し、より遅い切削速度が必要です。0.5mm以上の半径は、より速い生産と強い部品を可能にします。
-
壁厚 — アルミニウムの壁厚が1.2mm未満では、加工やアノダイジング中に歪みが生じるリスクがあります。
-
ボルト穴位置 — 枠に近い穴は、ドリル加工中に割れることがあります。
-
公差積み重ね — 6~8つの部品が各々±0.05mmの公差を持つ財布では、合計で0.4mmの変化が蓄積できます。これは、エjection機構のフィットやパネル間の隙間に影響を与えます。
良い製造業者はサンプル段階で積極的にDFMの変更を提案します。もしCADファイルをフィードバックなしで盲目的に見積もる供給元があれば、それは工学技術ではなく、金属を切り取るだけです。
パッケージと開封
ミニマリストの財布カテゴリでは、他のアクセサリーよりも開封体験が重要です。なぜなら、製品が小さく、ブランドの認識は見た目の品質に依存しているからです。40ドルの財布が0.20ドルのポリ袋に入っていると、10ドルの製品のように感じられます。カスタムインサート、磁気キャップ、リサイクル素材は、各ユニットあたり0.50~2.00ドルの追加コストがかかりますが、高い小売価格を正当化します。
財布の素材と構造:品質に影響を与える要因
アルミウォレットの製造プロセス
-
CNC加工 — アルミブロックがウォレットパネルにカットされます。パネルあたりのサイクル時間:複雑さに応じて3〜8分。
-
毛刈り — 振動仕上げで鋭いエッジが取り除かれます。期間:2〜4時間。
-
表面処理 — パネルが清掃され、アノダイジングの準備をするためにエッチングされます。
-
アノダイジング — パネルが電解浴に沈められます。色はこのプロセス中に注入されます。
-
密封 — アノダイジング層の孔が密封され、腐食を防ぎます。
-
組み立て — 規定、スプリング、および内部部品が取り付けられます。
-
品質管理検査 — 各ユニットが仕上がり不良、機構機能、および整列の確認を受けます。
レザー製ウォレットの製造
-
カット — レザーはダイカットまたはレーザーカットされます。レーザーカットは精度が高く、エッジが焼けることがありますが、ダイカットは大量生産には速くて済みます。
-
スキービング — レザーが折り曲がる場所や縫い目になるエッジが薄められます。
-
縫製 — 縫製ウォレットの場合、糸の緊張が調整されます。緩い縫製は解けやすく、緊張が高すぎるとレザーが皺になります。
-
エッジ塗装 — 粉々した塗料を塗層間にサンドペーパーで磨きながら複数層塗ります。質の高いエッジ塗装には3〜5層が必要です。
-
組み立て — 部品が接着剤および/または縫製で組み立てられます。
-
押印/エッチング — ブランドロゴは熱押し印またはレーザーで適用されます。
ウォレットの品質評価方法:主要仕様
寸法チェック
ウォレットの厚みを複数のポイントで測定します。品質の高いCNC加工ウォレットは、すべてのパネルで一貫した厚みを持つべきです — 変化は0.1mm以下でなければなりません。もし2つのパネル間で0.3mmの差を測定した場合、加工またはアノダイジングプロセスが制御外です。
機能テスト
-
カードの挿入と取り出し — 各スロットはカードを過度な力を使わずに受け入れ、きれいに解放するべきです。標準のクレジットカード(0.76mm厚)でテストしてください。
-
機構のサイクリング — エジェクトボタンやスライド機構を持つ財布で、機構を50回サイクリングします。一貫性のある感触であるべきです — 粗い部分や粘着がありません。
-
負荷耐久性 — 財布を最大容量に満たし、腰の高さから10回落とします。パネルの分離やネジの緩みを確認してください。
視覚検査
-
色の均一性 — 自然光の下で、アノダイズパネルは表面全体やパネル間で色の変化を示さないべきです。
-
表面欠陥 — 汚染されたアノダイジングバスからのボウル、取扱いが悪いから起きたキズ、または使用済みのCNCビットからのツールマークを探してください。
-
整列 — パネルは組み立てられたときに完璧に整列するべきです。ギャップは均一であるべきです。
ウォレットのテスト基準と認証
規制遵守に加えて、性能テストを検討してください:
-
摩耗抵抗 — アノダイズ表面用タベラーアブラージョンテスト(ASTM D4060)。品質のType IIアノダイズは500~1000サイクルを生き延びます;Type IIIは3000以上です。
-
塩水噴霧試験 — ASTM B117は腐食抵抗をテストします。アノダイズアルミニウムは100時間以上で明らかな腐食が発生しないことが期待されます。
-
引張試験 — レザー財布の場合、製品を10,000回引張り、割れや脱層がないか確認します。
-
温度サイクリング — 財布を−20 °Cから60°Cのサイクルにさらし、材料の膨張問題がないか確認します。
サプライヤーにどのテストを行っているか、自社内で行っているか、外部委託しているかを尋ねてください。自社内のテスト能力を持つ工場は開発中により迅速に反復することができます。
ウォレット製造業者に求めるもの
コミュニケーションとエンジニアリングの深さ
工場とのコミュニケーションの質は製品の質を予測します。チームが許容範囲、アノダイズの厚み、DFMを技術用語で議論できる供給元は、生産に到達する前に問題を解決します。価格とMOQのみを議論するチームの供給元は、生産中に問題を発見します。
業界標準の応答時間:24時間。サンプル中に技術的な質問に対して供給元が3日間かかる場合、生産中に問題が発生した場合の遅延を想像してみてください。
MOQとリードタイムの現実
ミニマリストウォレットの市場は進化しました。カスタムメタルウォレットの伝統的なMOQは500~1000ユニットでした。今日、柔軟な供給元は、カスタムカラーの既存デザインの初期試験用に200~300ユニットのMOQを提供しています。新しいツールが必要な完全にカスタムデザインは、1000ユニット以上が必要です。
リードタイム基準(輸送を除く):
| 生産タイプ | 典型的なリードタイム |
|---|---|
| CNCアルミニウム(標準デザイン) | 15~20日 |
| CNCアルミニウム(カスタムデザイン) | 25~35日(ツール/フィックスを含む) |
| レザー(標準デザイン) | 10~15日 |
| インジェクションモolding(トラッカーワレット) | 25~30日 |
支払い条件と物流
標準条件:30%のデポジット、出荷前に70%。大規模な注文では信用状が一般的です。Incoterms:FOB(深セン)はほとんどの購入者にとって標準です;DDPは一貫した解決策を望む人々にとって利用可能ですが、供給元にとってリスクが高くなります。
私たちのウォレット製造アプローチ
技術基準について理解した今、それらをどのように達成するかをお伝えします。
契約製造業者として、私たちは上記で話した品質要因に基づいて生産プロセスを構築しました。深センの工場では、6061-T6アルミニウムに対してインハウスCNC加工を行っており、このステップをアウトソースしていません。これにより、私たちは許容範囲(±0.05mm)、エッジ仕上げ、振動脱脂プロセスに対する直接の管理ができます。すべてのパネルはType IIまたはType IIIのアノダイジングで仕上げられ、スペクトロフォトメータテストを使用してΔEを1.5以下に保つために、バッチ間の色の確認を行います。
月間生産能力300,000台以上を持つ私たちの生産は、先ほど述べたQCプロトコルを損なわずに大量注文を処理することができます。私たちはAQL 1.0/2.5の検査基準に従って運営し、すべての生産バッチが機能テスト(機構サイクリング、カード挿入力のチェック、寸法測定)を受けます。
ウォレットとアクセサリーカテゴリで14年の経験を持つ私たちのエンジニアリングチームは、見積もりを行う前に、すべてのCADファイルの製造性を確認します。デザインの問題点(内部角が鋭すぎる、壁が薄すぎる、許容範囲の積み重ねリスク)をツールに決定する前に指摘します。このDFMレビューは、私たちのOEMサービスの一部であり、アップセルではありません。
私たちはOEM(お客様の仕様に基づく製造)およびODM(お客様の要望に基づいてデザイン)のソリューションを提供します。市場をテストするスタートアップ向けには、カスタムカラーとレーザー彫刻の標準デザインで柔軟なMOQを提供します。お客様の量が増えるにつれて、私たちは一緒に成長します。一つのクライアントは300台の試作品注文から始め、今では生産ラインを通じて四半期に20,000台を生産しています。
私たちは深センに位置しており、これは世界の製造ハブであり、部品サプライヤー(スプリング、ボルト、RFID素材)や主要な物流パートナーの密なネットワークにアクセスを得ることを可能にします。私たちはFOBおよびDDPの配送オプションを提供し、プロジェクトの各ステージに対して透明なタイムラインを提供します。
ミニマリストウォレットラインの製造業者を選定している場合、プロトタイプ注文で私たちの能力を試してみてください。CADファイルや製品の概要を送ってください、私たちのエンジニアリングチームはDFMレビューと詳細な見積もりで応答します。
決定ガイド
以下の条件を満たす場合、アルミ製カードホルダー製造業者を選択してください:主流のミニマリスト市場(都市のプロフェッショナル、テクノロジー愛好家)をターゲットにし、自然にRFIDをブロックする製品で、カラーや仕上げ、エンgraveなどの深いカスタマイズオプションが欲しい場合。
プレミアムギフトセグメントをターゲットにし、クラシックな美学と現代的な保護を組み合わせた製品を求める場合は、ハイブリッドレザー+金属製造業者を選択してください。 これには、複数の素材の組み立て能力を持つサプライヤーが必要であり、すべての工場がこれをうまく行うわけではありません。
低価格ポイントで参入するか、4枚未満のカードを持ち歩く超ミニマリストをターゲットにする場合は、マネークリップ/ストラップ製造業者を選択してください。製造はシンプルですが、差別化は難しい。
電子機器の統合と認証(FCC、無線機器のためのCE)を管理するエンジニアリングリソースがある場合に限り、トラッカーワレット製造業者を選択してください。これは資格のあるサプライヤーが少ないハイバリアーセグメントです。
B2B購入者にとって、「最も良い」ミニマリストウォレットはデザイン賞を取ったものではないです。すべての生産ロットで一貫して品質基準を満たすものです。これは製造業者の機能であり、デザインではありません。
参考文献
-
ISO 14443: 認証カード — 非接触型集積回路カード。国際標準化機構。 https://www.iso.org/standard/73598.html
-
ASTM B117: 食塩スプレー(霧)装置の操作に関する標準実験法。ASTM International。 https://www.astm.org/b0117-19.html
-
ASTM D4060: 有機塗料の摩耗抵抗をタバー摩耗試験機で測定する標準試験法。ASTM International。 https://www.astm.org/d4060-19.html
-
REACH規則(EC)第1907/2006号。欧州化学庁。 https://echa.europa.eu/regulations/reach/understanding-reach
-
RoHS指令 2011/65/EU。欧州委員会。 https://environment.ec.europa.eu/topics/waste-and-recycling/rohs-directive_en
-
カリフォルニア Proposition 65。環境健康リスク評価局。 https://oehha.ca.gov/proposition-65