11 min read
Un manager dell’acquisto una volta si è chiesto perché due portafogli in alluminio con un aspetto identico avessero una differenza di prezzo del 40%. Il più economico ci voleva sei settimane per la consegna, mentre il più costoso tre. Entrambi provenivano dalla Cina. La differenza non era nei costi della manodopera o nella qualità dei materiali. Era nel modo in cui il design era stato revisionato prima di tagliare anche un singolo pezzo di metallo.
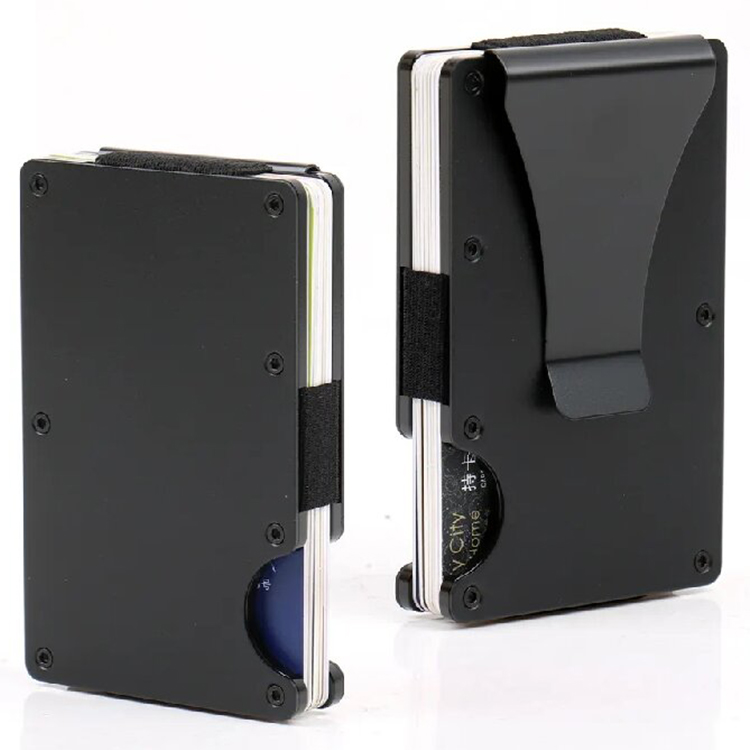
La progettazione per la produzione (DFM) è il processo che separa un file di concetto da un prodotto pronto per la produzione. Nell’industria dei portafogli, dove un prodotto può combinare alluminio lavorato con macchine CNC, strati RFID bloccanti e array magnetici entro un profilo di 10mm, la DFM non è opzionale. È la differenza tra un lancio senza intoppi e un riattrezzaggio costoso.
—
1. Cos’è la DFM per i portafogli e perché è importante?
La DFM per i portafogli è la pratica ingegneristica di analizzare un disegno di prodotto per assicurarsi che possa essere prodotto in modo affidabile, economico e con tolleranza prima dell’inizio della produzione.
Per i portafogli rigidi, la DFM copre quattro aree interdipendenti: selezione dei materiali, vincoli dimensionali, fattibilità dell’assemblaggio e finitura superficiale. Un disegno che sembra perfetto in una visualizzazione può fallire nella produzione se lo spessore delle pareti è troppo sottile per l’alluminio, se non c’è un angolo di scarto per la plastica iniezione o se lo schermo RFID non può essere montato senza strappare la fodera in pelle.
Il principio cardine è semplice: trovare e correggere i problemi di produzione nel modello digitale, non nella fabbrica. Ogni problema individuato durante la DFM costa ore. Lo stesso problema individuato dopo l’inizio degli utensili costa settimane.
1.1 Prototipazione vs. DFM: Non sono la stessa cosa
Un prototipo stampato in 3D dimostra il concetto. Mostra che la fessura per le carte si adatta a una carta di credito standard e che il pulsante di espulsione si trova dove il pollice si aspetta. Ma la stampa in resina non riproduce le sollecitazioni termiche dell’iniezione di plastica o i vincoli del percorso utensile di una macchina CNC.
Un disegno che funziona con la resina potrebbe fallire con l’alluminio. Le pareti con uno spessore inferiore a 0,8mm su un portafoglio lavorato con macchine CNC rischiano di piegarsi sotto la pressione normale delle tasche. In plastica, una parete verticale senza angolo di scarto si attaccherà al模具 e graffierà durante l’espulsione. La DFM è la seconda revisione che si chiede: “Come uscirà questo pezzo reale dalla macchina reale?”
1.2 La Lista di Controllo DFM Specifica per le Borse
I produttori esperti valutano i progetti delle borse rispetto a un insieme specifico di criteri:
-
Conteggio delle parti: Meno parti significa meno passaggi di assemblaggio e tassi di fallimento più bassi. Un pusher per carte e un ritenitore a molla possono spesso essere combinati in un unico componente in plastica.
-
Spessore delle pareti: Per l’alluminio, 0.8mm–1.2mm è l’intervallo pratico per l’integrità strutturale. Sotto questa misura, il metallo potrebbe deformati durante l’anodizzazione.
-
Radii interni: Angoli interni affilati creano fratture di stress. Un raggio minimo di 0.5mm è lo standard per le parti metalliche lavorate.
-
Angoli di scarto: Per le borse in plastica iniettata, le pareti verticali necessitano di 1–2 gradi di scarto per un’eiezione pulita.
-
Impilamento tolleranze: Le parti mobili—sliders, pulsanti di espulsione, pin delle cerniere—richiedono tolleranze più strette rispetto alle superfici cosmetiche. Specificare tolleranze eccessive per l’intera parte aumenta i costi esponenzialmente.
-
Accesso all’assemblaggio: Può uno scatto o un prensile robotico raggiungere i fissaggi? Se non è così, il design necessita di fori di accesso o bulloni auto-adesivi.
—
2. Come Funziona il Processo DFM per le Borse Passo per Passo
Il flusso di lavoro DFM segue una sequenza strutturata che trasforma un progetto da file CAD grezzo a specifiche pronte per la produzione.
Passo 1: Revisione del Design e Analisi CAD
Il produttore riceve il file CAD 3D (formato STEP o IGES) e i disegni 2D con chiamate GD&T. Gli ingegneri eseguono un mockup digitale per verificare la presenza di interferenze, spessori di pareti incoerenti e caratteristiche che non possono essere lavorate con utensili standard.
Questo stadio risponde a domande di base: Può il tagliatore raggiungere la base di quella fessura per le carte? È sufficientemente profonda la tasca per lo scudo RFID? La fodera in pelle si adatterà entro le dimensioni interne specificate dopo l’anodizzazione della scocca metallica?
Passo 2: Selezione del Processo di Produzione
Il ingegnere DFM determina il metodo di produzione più economico:
-
Meccanizzazione CNC: Adatto per lotti di piccola e media entità (500–5,000 unità) e geometrie complesse. L’ingegnere valuta l’accesso agli strumenti e il numero di configurazioni necessarie.
-
Formatura ad iniezione: Economica per volumi elevati (10,000+ unità). L’ingegnere verifica lo spessore delle pareti per prevenire segni di cedimento e deformazioni.
-
Metodo di assemblaggio: I magneti possono essere press-fitting o sovrainiettati. Il press-fitting è più veloce ma richiede tolleranze più strette sulle dimensioni della tasca.
Passo 3: Progettazione degli Strumenti e dei Fixturing
Il rapporto DFM detta il disegno del模具 o la disposizione del fixture CNC. La metrica chiave qui è il tempo di ciclo—the time to produce one complete part. A good DFM reduces the number of operations per part.
Per esempio, una fessura per le carte meccanizzata sia dalla parte superiore che dalla parte inferiore richiede due configurazioni. Un approccio di fresatura laterale potrebbe raggiungere lo stesso risultato in una configurazione, dimezzando il tempo di lavorazione e il costo per unità.
Passo 4: Il Rapporto DFM e il Ciclo di Feedback
Il produttore emette un rapporto DFM formale che evidenzia i rischi. Questo documento elenca ogni preoccupazione con una valutazione di gravità e una soluzione raccomandata. Un esempio tipico potrebbe leggere: “Spessore delle pareti alla posizione A è di 0.6mm. Rischio di deformazione durante l’anodizzazione. Si raccomanda di aumentare a 0.9mm o accettare variazioni estetiche.”
L’acquirente e l’ingegnere collaborano sulle revisioni. L’output finale è un file “pronto per la produzione” che entra negli strumenti senza sorprese.
—
3. DFM per Portafogli RFID Blocking e MagSafe
Il mercato attuale per i portafogli rigidi si concentra su due funzionalità: blocco RFID e attacchi magnetici. Entrambi introducono sfide DFM uniche.
3.1 Il Problema di Assemblaggio a Strati
Un portafoglio RFID bloccante tipico è un torta a strati: scocca metallica, schermo RFID, rivestimento in pelle o plastica, e forse un array magnetico. Ogni strato ha uno spessore funzionale minimo.
-
La bloccatura RFID richiede uno strato conduttivo (carta d’alluminio o foglio di ferrite) abbastanza spesso da attenuare segnali a 13.56 MHz.
-
I magneti MagSafe richiedono un volume sufficiente per generare una forza di trazione di 400–600 grammi.
-
Il totale dello strato deve rimanere abbastanza sottile per essere portato in tasca — tipicamente sotto i 10mm.
La DFM garantisce che questi strati si adattino nel budget dimensionale. Se l’array magnetico è troppo spesso di 1mm, il portafoglio non si attaccherà saldamente all’iPhone. Se lo schermo RFID è troppo sottile, il portafoglio non supererà il test di bloccatura.
3.2 Mantenimento del Magnete e Espansione Termica
La posizione dei magneti è un problema comune della DFM. Incollare i magneti in una tasca metallica è veloce ma può fallire sotto stress di taglio. Un approccio più robusto è un telaio portante in plastica che si innesta a incastro nella piastra metallica posteriore. Questo aggiunge una parte ma migliora la durabilità.
L’alluminio si espande con il calore. La revisione DFM deve tener conto dello spazio tra il magnete e la scocca. Troppo stretto, e l’assemblaggio si rompe in ambienti caldi. Troppo largo, e i magneti tremano.
3.3 Finitura Superficiale e Limitazioni dell’Anodizzazione
La DFM detta anche la finitura metallica. Le estremità affilate dei pezzi in alluminio possono causare al bagno di anodizzazione a “bruciare”, creando una finitura macchiata o ruvida. La revisione DFM segnerà le estremità che necessitano di una piccola smussatura o raggio prima che il pezzo possa essere anodizzato uniformemente.
Dal punto di vista dell’acquirente, un buon processo DFM produce una finitura uniforme che resiste agli graffi e alloggiamento. Un cattivo processo produce colori inconsistenti e usura prematura — rifiuti che ritardano la consegna.
—
4. Come la DFM Influisce sul Costo, il Tempo di Consegna e il MOQ
La DFM non è un esercizio di ingegneria. È uno strumento aziendale che influisce direttamente sui tre numeri che ogni acquirente si interessa.
4.1 Riduzione dei Costi Attraverso la Semplificazione del Design
Ogni parte aggiuntiva aggiunge circa il 15–20% al costo di assemblaggio. La DFM individua dove le parti possono essere combinate o eliminate. Un portafoglio con un pulsante card in un pezzo invece di un meccanismo a tre pezzi risparmia materiale, lavoro e tempo di ispezione di controllo qualità.
4.2 Riduzione del Tempo di Anteriore
Una parte CNC progettata male potrebbe richiedere quattro configurazioni e 20 minuti di tempo di lavorazione per unità. Una versione ottimizzata per DFM richiede due configurazioni e 10 minuti. Per un ordine di 2.000 unità, questa differenza è superiore ai 300 ore di tempo macchina.
I tempi di anteriore degli utensili si riducono anche. Il DFM previene il rimodellamento degli stampi, che è la principale causa di ritardi nei tempi di produzione nei portafogli iniettati a pressione.
4.3 Flessibilità MOQ
-
Portafogli iniettati a pressione: MOQ di 5.000 unità o più a causa dei costi degli stampi.
-
Portafogli lavorati a CNC: MOQ di 500–1.000 unità, poiché non è necessario uno stampo.
—
5. Errori Comuni di DFM nella Produzione di Portafogli
5.1 Ignorare gli Angoli di Scartamento per i Portafogli in Plastica
5.2 Specificare Troppo le Tolleranze
5.3 Progettare per Aspetto Invece di Assemblaggio
—
6. Domande sui Portafogli MagSafe e RFID Che Ogni Acquirente Si Pone
Qual è lo scopo di un portafoglio MagSafe?
Cosa sono i svantaggi dei portafogli MagSafe?
Il difetto più comune è l’interferenza con la ricarica wireless. Se l’array magnetico è mal allineato, blocca il segnale del bobina di ricarica. La DFM la mitigazione di questo problema allineando i magneti con la disposizione interna dell’iPhone. Alcuni utenti segnalano anche che i portafogli possono staccarsi se la forza magnetica è troppo bassa—tipicamente al di sotto dei 400 grammi.
Porta un portafoglio MagSafe a scaricare la batteria?
No. I magneti sono passivi e non consumano energia. Tuttavia, un portafoglio progettato male con una piastra metallica spessa può interrompere la ricarica wireless Qi, causando che il telefono si surriscaldi e si ricarichi lentamente. La DFM garantisce che lo spessore del metallo permetta la ricarica pass-through.
Come si utilizza un portafoglio MagSafe?
Lo si incolla sul retro del telefono. La forza di attrazione magnetica—normalmente specificata tra 400–600 grammi—deve essere abbastanza forte per mantenere il portafoglio durante la gestione quotidiana ma non così forte da rendere difficile la rimozione.
Quanto dura il processo DFM?
Un portafoglio di carta d’alluminio semplice può essere revisionato in 2–3 giorni lavorativi. Design complessi con schermatura RFID e array magnetici possono richiedere 1–2 settimane, inclusi le revisioni dei campioni.
Quali formati di file sono necessari per una revisione DFM?
Invia file STEP (.step) o IGES (.igs) per i dati 3D e disegni PDF con chiamate GD&T. Questi formati permettono agli ingegneri di eseguire controlli di interferenza e analisi di tolleranza.
—
7. Come valutare le capacità DFM dei produttori di portafogli
Non tutti i fornitori offrono un supporto DFM autentico. Alcuni confermano semplicemente di poter produrre il design senza esaminarlo criticamente. Gli acquirenti dovrebbero valutare i fornitori rispetto a criteri chiari.
Cerca di avere ingegneri interni
Una fabbrica con ingegneri in forza—non solo personale di vendita—può fornire feedback DFM più rapido e accurato. L’ingegnere può andare direttamente in produzione, verificare le capacità delle macchine e rispondere alle domande immediatamente.
Chiedi un rapporto DFM scritto
Un fornitore professionale fornisce un documento formale che elenca i rischi del design, i livelli di gravità e le correzioni raccomandate. Un “OK, possiamo farlo” verbale non è DFM. È una supposizione.
Verifica la capacità di both CNC e iniezione di formatura
Una fabbrica che opera sia il fresaggio CNC che l’iniezione di formatura può raccomandare il processo più economico senza pregiudizi. Un fornitore con solo una capacità vi indirizzerà verso quel processo indipendentemente dal fatto che sia la scelta giusta.
Segni di Allarme da Evitare
-
Fornitori che offrono quotazioni senza richiedere i tuoi file CAD.
-
Fornitori che promettono un stato di produzione pronta senza una revisione DFM.
-
Fornitori che non possono spiegare perché una funzione di design potrebbe fallire in produzione.
-
Fornitori che addebitano una tariffa per DFM ma consegnano una lista di controllo di una pagina senza dettagli tecnici.
Scegli A Se… Scegli B Se…
Scegli un produttore focalizzato sulla CNC se il tuo ordine è tra 500 e 5.000 unità e il tuo design ha una geometria complessa. Scegli un produttore di iniezione di塑 if la tua quantità supera le 5.000 unità e il tuo design è stato semplificato per la produzione di模具. Un’azienda ibrida che fa entrambe le cose ti offre la flessibilità di adattarsi man mano che le quantità aumentano.
—
8. Collaborare con un Produttore che Maste Wallet DFM
Ecco come funziona l’industria: DFM è il ponte tra un concetto e un prodotto vendibile. Un design che salta questo passaggio è un gioco d’azzardo—ogni lotto di produzione diventa un test, e ogni test costa tempo e denaro.
Ecco come raggiungiamo questi standard. presso Gstar Technology (Shenzhen) Co., Ltd. (GSTAR), il nostro team di ingegneria applica principi DFM a ogni portafoglio RFID, custodia metallica e accessorio MagSafe che produciamo. Con 14 anni di esperienza nella produzione, abbiamo affinato le nostre liste di controllo DFM per evitare gli errori comuni nelle portafogli in pelle—pareti sottili, magneti malallineati e problemi di accesso all’assemblaggio.
Le nostre capacità di fresatura CNC interna e iniezione di塑 significano che possiamo adattare il design per la macchina reale, non solo per il software. Quando una revisione DFM segna un rischio, i nostri ingegneri propongono una soluzione basata su ciò che la nostra attrezzatura può produrre in modo affidabile. Questo non è un consiglio teorico; è una prospettiva del pavimento di produzione.
La nostra capacità di produzione mensile di oltre 300.000 unità garantisce che le modifiche DFM non ritardino il lancio del tuo prodotto. Quando il design è finalizzato, scaliamo per soddisfare le tue esigenze di volume senza sacrificare i controlli di qualità integrati nel nostro processo.
Invitiamo a inviarci il tuo design attuale per una revisione DFM gratuita. Contatta il nostro Team e forniremo feedback pratici su come ridurre i costi, migliorare la durabilità e portare il tuo prodotto dal concetto alla produzione.
—
Conclusione
Wallet DFM non si tratta di produrre un pezzo. Si tratta di produrre un pezzo in modo profittevole. Per gli acquirenti B2B, comprendere come funziona il DFM è la differenza tra un lancio di prodotto senza intoppi e un ritardo di produzione costoso. Il processo individua i rischi prima che diventino difetti, seleziona il metodo di produzione più economico e garantisce che il prodotto finale soddisfi sia gli standard di qualità che le aspettative di mercato.
Il piano di produzione è intransigente. I progetti che saltano il DFM non falliscono elegantemente—they falliscono costosamente. Lavora con un partner che considera il DFM come una fase standard, non un servizio opzionale. La tua margine ti ringrazierà.
Ottieni un Preventivo Gratuito
—
Riferimenti
-
Linee Guida per il Design per la Produzione, Protolabs. https://www.protolabs.com/services/design-for-manufacturing/
-
Basics di GD&T, Standard ASME Y14.5. https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing
-
Guida al Design per la Macinazione CNC, Xometry. https://xometry.com/resources/cnc-machining-design-guide/
-
Linee Guida per il Design per la Formazione a Iniezione, Fictiv. https://www.fictiv.com/articles/injection-molding-design-guide
-
Anodizzazione all’Alumino: Considerazioni sul Processo e sul Design. https://www.aacd.com/