14 min read
Lorsqu’un développeur de produit esquisse un nouveau concept d’organisateur de clés, la première question posée est rarement concernant les clés elles-mêmes. Elle porte plutôt sur ce que ce châssis métallique fin peut également transporter. Un organisateur de clés qui ne contient que des clés concurrence sur le prix. Un organisateur de clés qui contient des clés, une barre de démontage, un tournevis à embout hexagonal et un écran de protection RFID concurrence sur la valeur. Pour les acheteurs B2B, cette différence détermine le bénéfice.
Ce guide couvre l’ensemble des options d’intégration d’outils, les contraintes en matière de matériaux et de fraisage qui déterminent ce qui est réellement réalisable, ainsi que le cadre d’approvisionnement pour évaluer les fournisseurs capables d’exécuter ces conceptions.
Comprendre les options d’intégration d’outils : Qu’est-ce qui peut réellement être intégré ?
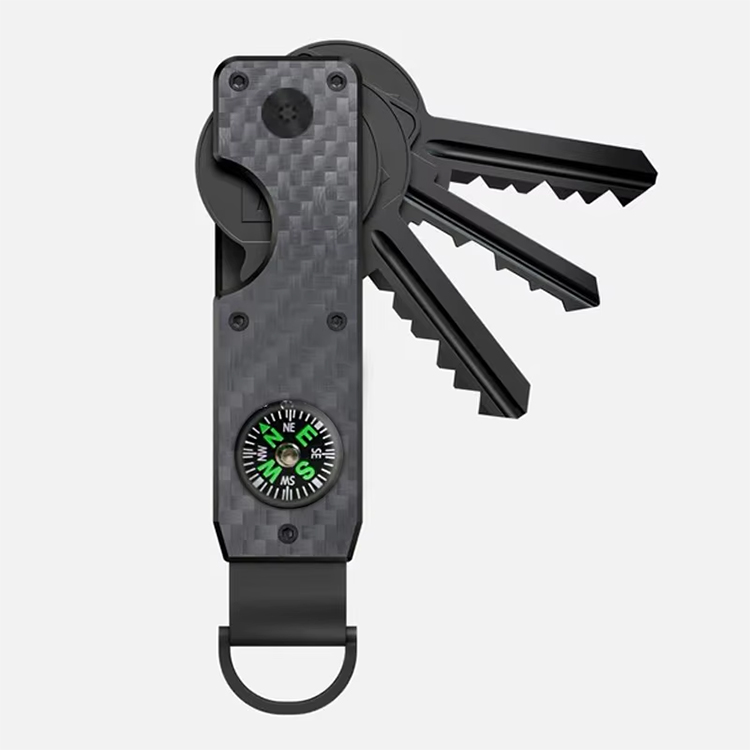
Un organisateur de clés peut intégrer des outils de trois manières : des outils fixes usinés directement dans le corps, des outils remplaçables maintenus par des vis ou des clips, et des outils modulaires qui glissent dans des emplacements standards. Chaque approche comporte des implications différentes en termes de coût, de durabilité et d’expérience utilisateur.
Outils fixes — comme un ouvre-bouteille usiné sur la plaque de fin — sont les moins chers à produire. La géométrie de l’outil fait partie du programme CNC, donc aucun assemblage secondaire n’est nécessaire. Le compromis est que l’usure endommage l’ensemble du corps, et non seulement un insert remplaçable.
Outils remplaçables — tels que les embouts hexagonaux standards de 1/4 pouce — nécessitent un alésage ou une rainure usinée avec des tolérances serrées. Le corps dure plus longtemps, mais le coût d’assemblage est plus élevé, et l’ajustement doit accueillir les légères variations des dimensions des embouts provenant de différents fabricants.
Systèmes modulaires — où l’organisateur agit comme un châssis pour des outils tiers — constituent la tendance émergente. L’organisateur fournit la structure ; l’utilisateur fournit les outils. C’est l’approche utilisée par des marques comme Keyport et Orbitkey, et elle transfère la complexité de fabrication des outils vers le fraisage précis des emplacements.
Outils de fixation et structurels essentiels
Les intégrations d’outils les plus courantes sont celles qui résolvent les problèmes du quotidien sans ajouter de volume.
Clés à molette et clés Allen. Les tailles standard sont de 1,5 mm, 2 mm et 2,5 mm — les tailles trouvées sur la plupart des meubles, vélos et électroniques. Ces outils sont soit usinés comme des bras pliables, soit maintenus comme des bits d’acier séparés dans une rainure dédiée. Les outils pliables nécessitent un axe de pivot et un mécanisme de ressort, ce qui ajoute des pièces mobiles et des étapes d’assemblage. Les bits fixes sont plus simples, mais nécessitent que l’utilisateur emporte l’ensemble de la collection.
Ouvertures de bouteilles et barres de démontage. Il s’agit de l’intégration classique de la « barre plate ». La géométrie est plus importante que la plupart des acheteurs ne le réalisent. Un ouvre-bouteille nécessite un angle spécifique de lèvre — généralement entre 20 et 25 degrés — pour attraper le bord du bouchon sans glisser. Une barre de démontage nécessite une arête débordante avec suffisamment de matériau derrière elle pour résister au couple sans se plier. Sur un corps en aluminium de 4 mm d’épaisseur, une barre de démontage peut gérer un démontage léger mais se déformer sous une charge lourde. Le titane gère la même géométrie avec une résistance environ deux fois supérieure.
L’insight imparfait : Une barre de démontage intégrée à un organisateur de clés n’est pas une vraie barre de démontage. C’est un outil de commodité à faible charge. Les acheteurs qui le commercialisent comme un outil à charge lourde affronteront des retours de garantie. La géométrie qui rend une barre de démontage efficace crée également un point de concentration de contrainte à la rainure — le lieu de défaillance le plus courant dans les corps d’organisateurs de clés.
Outils de découpage et de tranchage
L’intégration de lame nécessite une ingénierie plus soigneuse que toute autre catégorie d’outils.
Ciseaux à carton et lames de utility. La lame standard de 18 mm à rupture est la plus courante. La lame se trouve dans une rainure avec un mécanisme de verrouillage pour empêcher le déploiement accidentel. Le verrou doit être robuste — une lame qui se déploie dans une poche est un problème de responsabilité, pas seulement un défaut de conception. Les fabricants devraient tester les mécanismes de verrouillage à au moins 5 000 cycles pour vérifier la rétention.
Les normes de sécurité sont importantes ici. Dans l’UE, les produits avec des lames exposées peuvent tomber sous le règlement général sur la sécurité des produits. Aux États-Unis, il n’y a pas de norme fédérale spécifique pour les lames de poche, mais l’exposition à la responsabilité est réelle. Les acheteurs devraient vérifier que le mécanisme de verrouillage a été testé et documenté.
Ciseaux miniatures et lime à ongles. Ces outils sont généralement intégrés comme des éléments pliables. La qualité de l’acier est importante — le 420J2 inoxydable est suffisant pour les limes à ongles, tandis que les ciseaux nécessitent du 5Cr15MoV ou équivalent pour la tenue de la lame. La résistance à la corrosion est critique, car ces outils vivent dans des poches où l’humidité et la sueur sont constantes.
Intégration d’outils numériques et intelligents
La tendance « intelligente » dans le quotidien a créé une nouvelle catégorie d’intégration qui n’a rien à voir avec les outils mécaniques.
Blocage RFID. Un corps en métal solide — aluminium ou titane — agit comme une cage de Faraday, bloquant les signaux de 13,56 MHz utilisés par les cartes de paiement sans contact et les badges d’accès. Ce n’est pas un composant séparé ; c’est une propriété du matériau. La considération de conception est que toute ouverture ou rainure dans le corps crée un espace dans le blindage. Pour une protection complète, la carte RFID doit se trouver entre deux couches métalliques solides.
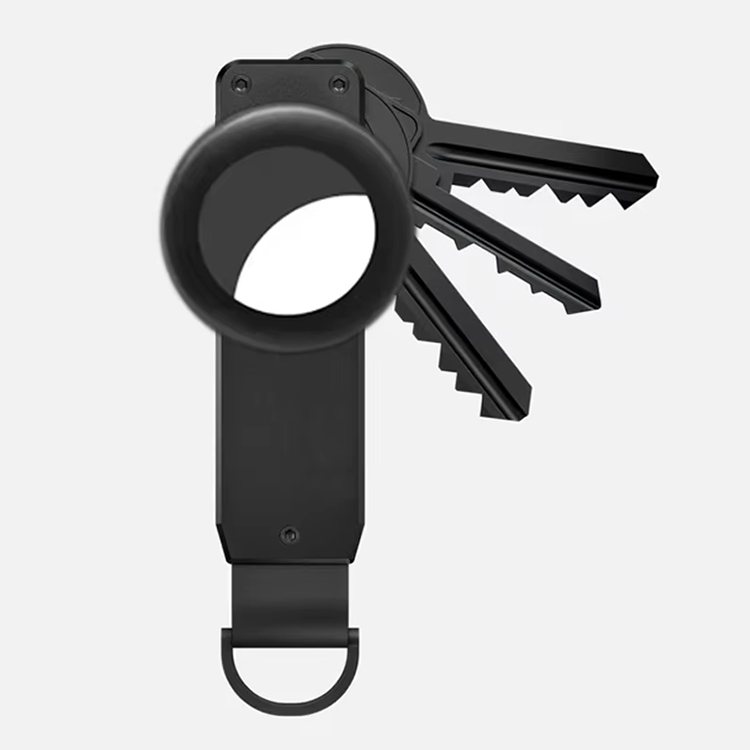
Trackers Bluetooth. L’intégration d’une rainure pour les trackeurs Apple AirTag ou Tile a devenu un point de vente pour les organisateurs de clés modernes. La exigence de fabrication est serrée : la rainure doit maintenir le tracker suffisamment serré pour éviter les bruits mais suffisamment lâche pour que l’utilisateur puisse le retirer pour remplacer la batterie. La tolérance typique est de ±0,1 mm.
C’est ici que les acheteurs B2B devraient prêter attention à la capacité de fabrication. Une rainure découpée à +0,15 mm produira des bruits. Une rainure découpée à -0,05 mm sera impossible à assembler. La différence est invisible dans un rendu 3D mais détermine la qualité perçue du produit.
Outils de survie et d’extérieur
Les marques d’équipement de plein air ont poussé l’intégration des organisateurs de clés vers le territoire de la survie.
Barres à friction et sifflets. Une barre à friction peut être intégrée le long du bord extérieur de l’organisateur ou à l’intérieur d’une compartiment creux. Le matériau du corps doit être non-réactif — l’aluminium et le titane fonctionnent tous les deux. La barre est maintenue par frottement ou par un petit boulon de serrage. Les sifflets sont plus simples : une fente taillée avec précision qui crée une chambre d’air lorsque l’utilisateur souffle dessus.
Mini-clés à molette et outils à embouts. Le logement hexagonal de 1/4 de pouce est l’intégration la plus versatile disponible. Il transforme l’organisateur de clés en châssis qui accepte tout embout standard — cruciforme, plat, Torx, hexagonal. Le logement doit être usiné pour accepter des embouts de plusieurs fabricants, ce qui signifie maintenir une tolérance de ±0,05 mm sur la géométrie hexagonale interne.
Mécanismes de fixation : La décision critique de conception
Le choix entre vis et rivets détermine si l’utilisateur final peut entretenir le produit.
Vis permettent le démontage. L’utilisateur peut remplacer les embouts usés, nettoyer les débris ou échanger les outils. Cela correspond à la tendance de réparation et de réutilisation et réduit les réclamations de garantie pour les pièces usées. La tête de la vis peut elle-même être un outil — une vis à empreinte monnaie permet le serrage à la main sans outil.
Rivets sont moins chers et inaltérables mais créent un produit jetable. Lorsqu’un outil s’use, tout l’organisateur est remplacé. Pour les organisateurs peu coûteux, c’est acceptable. Pour les produits de luxe, c’est un défaut de conception.
Les acheteurs devraient privilégier la serviceabilité. Un organisateur de clés démontable a une durée de vie utile plus longue et une valeur perçue plus élevée. La différence de coût est une vis contre un rivet — environ deux cents en matériau et quelques secondes en temps d’assemblage.
Choix des matériaux : La base de l’intégration des outils
Le choix du matériau détermine ce qui est physiquement possible en termes d’outils.
L’aluminium 6061-T6 est le standard de l’industrie. Il est léger, résistant à la corrosion et économique à usiner. Pour les outils à faible couple — ouvre-bouteilles, lime à ongles, fentes de sifflet — il est entièrement adapté. Pour les barres de démontage et les applications à haut couple, il est marginal.
Titane de grade 5 (Ti-6Al-4V) offre environ deux fois la résistance du 6061-T6 au même poids. C’est le matériau de choix pour les barres de démontage et tout outil qui subira une force réelle. Le coût est 5 à 8 fois plus élevé par kilogramme, et l’usinage est plus lent en raison de l’écrouissage. Le titane a également une propriété unique : il n’est pas magnétique et hypoallergénique, ce qui compte pour certains utilisateurs finaux.
L’acier inoxydable est plus lourd mais permet au corps de l’organisateur lui-même de fonctionner comme un outil. Une barre de démontage intégrée dans un corps en acier est plus forte qu’une barre en titane de même épaisseur — mais le pénalisation de poids est significative. Pour l’utilisation sur une chaîne de clés, la plupart des utilisateurs trouvent le poids supplémentaire inacceptable.
Les matériaux plastiques et composites sont limités aux applications à faible couple. Ils permettent des géométries complexes — supports d’outils à emboîtement, clips intégrés — impossibles en métal. Cependant, les sections minces en plastique s’usent et se fissurent sous l’utilisation répétée des outils. L’isolement RFID est la seule intégration fonctionnelle qui fonctionne bien en plastique, réalisée par une couche d’écran intégrée.
Tableau de comparaison des matériaux
| Matériau | Rapport force-poids | Adaptation aux outils | Coût | Usinabilité |
|---|---|---|---|---|
| Aluminium 6061-T6 | Moyen | Outils légers | Faible | Excellent |
| Titane grade 5 | Élevé | Outils lourds | Élevé | Lent (écrouissage) |
| Acier inoxydable 420J2 | Moyen | Lames, limes | Moyen | Bon |
| Acier inoxydable 5Cr15MoV | Élevé | Ciseaux, bords coupants | Moyen | Bon |
| Composite ABS/PC | Faible | Seulement outils non à couple | Faible | Injection |
Réalité de la fabrication : Usinage CNC vs. Coulage sous pression
La méthode de production détermine ce qui est possible en termes d’intégration d’outils.
Usinage CNC permet des géométries complexes, des tolérances précises et des pièces mobiles. Un ouvre-bouteille repliable avec un pivot à ressort nécessite un usinage CNC — il est impossible de couler un charnière fonctionnelle. L’usinage permet également une construction en matériaux mixtes : une insertion d’outil en acier pressée dans un corps en aluminium.
Coulage sous pression est moins cher en grande quantité mais limité en géométrie. Les parties en surplomb et les canaux internes sont difficiles ou impossibles. L’épaisseur des parois doit être uniforme pour éviter les marques de coulure. Pour des organisateurs simples sans pièces mobiles, le coulage sous pression peut réduire le coût unitaire de 30 à 40 % à partir de volumes supérieurs à 50 000 unités.
Le finissage de surface affecte la fonction des outils. L’anodisation de l’aluminium ajoute une couche dure et résistante à l’usure mais modifie le coefficient de friction des pièces mobiles. Un outil repliable qui se déplace librement avant l’anodisation peut s’enrayer après. C’est un problème courant de production qui nécessite soit de masquer les surfaces de friction soit de les usiner après l’anodisation.
Comment évaluer les fournisseurs de organisateurs de clés : un cadre d’approvisionnement
Lorsque vous faites appel à un organisateur de clés intégrant des outils, les acheteurs doivent auditer la capacité du fournisseur à gérer l’assemblage multi-matériaux. Le cadre d’évaluation comporte quatre piliers.
Capacité de tolérance. L’usine peut-elle maintenir des tolérances de ±0,05 mm sur les pièces mobiles ? Demandez leurs données Cpk (indice de capacité du processus) sur les produits existants. Un Cpk supérieur à 1,33 indique un processus contrôlé. En dessous de 1,0, vous risquez de voir des pièces hors spécifications.
Approvisionnement des matériaux. Le fournisseur dispose-t-il de canaux établis pour les bits en acier durci ? L’acier S2 pour les bits hexagonaux et le 440C pour les lames nécessitent un traitement thermique spécifique que toutes les usines ne peuvent pas spécifier correctement. Demandez les certificats de matériaux et les dossiers de traitement thermique.
Complexité de l’assemblage. Les petits ressorts et les pignons nécessitent un travail manuel. Un organisateur de clés avec quatre pièces mobiles a un temps d’assemblage de 3 à 5 minutes par unité. La structure des coûts de main-d’œuvre du fournisseur et le processus d’inspection de qualité à l’étape d’assemblage déterminent votre taux de défaut.
Certifications. La conformité REACH et RoHS sont des exigences de base pour les marchés européens et américains. Pour les produits avec lames, vérifiez que le mécanisme de verrouillage a été testé selon une norme reconnue. Pour les affirmations de blocage RFID, demandez des données de test à 13,56 MHz.
Signes de danger à éviter
Évitez les fournisseurs qui ne peuvent pas montrer leurs machines CNC. Une usine qui sous-traite le fraisage ne peut pas contrôler les tolérances ou les délais. Ce sont des entreprises de commerce, pas des fabricants.
Évitez les fournisseurs qui donnent un prix sans demander votre marché cible. Les exigences d’intégration d’outils diffèrent entre l’UE (normes de sécurité) et les États-Unis (exposition à la responsabilité). Un fournisseur qui ne pose pas de questions ne pense pas à la conformité.
Évitez les fournisseurs qui affirment « nous pouvons faire tout ». L’intégration d’outils a des contraintes réelles. Un fournisseur qui reconnaît ses limites — « nous ne pouvons pas maintenir cette tolérance en titane à ce prix » — est plus crédible qu’un fournisseur qui promet tout.
Questions à poser avant de passer commande
-
Quel est votre Cpk sur les dimensions critiques du logement de l’outil ?
-
Pouvez-vous fournir des certificats de matériaux pour les inserts en acier de l’outil ?
-
Combien d’étapes d’assemblage sont nécessaires par unité, et quel est votre taux de rendement au premier passage ?
-
Quels tests effectuez-vous sur les mécanismes de verrouillage pour les lames ?
-
Avez-vous des documents de conformité REACH et RoHS pour tous les matériaux ?
Processus de production : de la matière première à l’organisateur de clés fini
Comprendre la séquence de production permet aux acheteurs d’identifier où les problèmes de qualité surviennent.
Préparation des matières premières. L’aluminium et le titane arrivent sous forme de barres ou de plaques extrudées. Le certificat de matériau vérifie l’alliage et le tempérage. Pour le 6061-T6, le certificat doit montrer que le traitement thermique T6 a été appliqué.
Fraisage CNC. Le profil du corps est découpé, puis les emplacements d’outils, les encoches et les trous de fixation sont usinés. Pour les pièces avec des outils mobiles, les trous de pivot sont percés et reçus jusqu’à la tolérance finale. C’est l’opération la plus longue — un organisateur complexe peut prendre 8 à 12 minutes de temps machine par unité.
Débordure et préparation de surface. Toutes les arêtes sont débordées pour éliminer les angles tranchants. La pièce est ensuite préparée pour le finissage — masquée là où les surfaces de friction doivent rester nues.
Finissage de surface. Anodisation pour l’aluminium, sablage de perles pour le titane, ou revêtement pour l’acier. Cette étape modifie l’apparence de la pièce et sa résistance à l’usure.
Assemblage. Les ressorts, pignons, vis et inserts d’outils sont assemblés à la main. Le couple des vis de pivot est critique — trop serré, l’outil est bloqué ; trop lâche, il vibre.
Inspection finale. Chaque unité est vérifiée pour le déploiement de l’outil, la fonction du verrou et l’ajustement global. Un échantillon de chaque lot est testé pour la conformité dimensionnelle.
Personnalisation et options OEM/ODM
L’intégration d’outils ouvre des opportunités de personnalisation importantes pour les marques.
Géométrie d’outil propriétaires. Une marque qui vend des vélos peut intégrer une taille spécifique de clé à molette pour ses produits. Une marque de meubles peut intégrer une clé hexagonale qui s’adapte à son matériel d’assemblage. Cela crée un produit utile pour l’utilisateur final et impossible à reproduire par les concurrents.
Matériaux et finitions spécifiques à la marque. Du titane avec un revêtement PVD en bronze, de l’aluminium avec une anodisation d’une couleur spécifique correspondant à votre palette de couleurs, de l’acier avec un revêtement noir oxydé — ces options différencient votre produit sur les étagères.
Le compromis : Les outils personnalisés nécessitent des programmes de fraisage personnalisés. Les coûts d’installation sont plus élevés, et les MOQ sont plus importants. Un organisateur standard avec un ouvre-bouteille standard peut être produit avec un MOQ plus bas qu’un barreau de démontage personnalisé avec votre logo gravé dans l’acier.
Processus de commande : MOQ, délai de livraison et expédition
Les termes commerciaux varient considérablement en fonction de la complexité de l’intégration des outils.
Conceptions simples — un corps unique avec un ouvre-bouteille et aucun élément mobile — peuvent avoir des MOQ aussi bas que 500 unités. Le délai de livraison est de 15 à 20 jours après confirmation.
Conceptions complexes — des corps multi-pièces avec des outils dépliables, des ressorts et des bits remplaçables — nécessitent des MOQ de 2 000 à 5 000 unités. Les coûts d’outillage et de programmation doivent être amortis sur le lot. Le délai de livraison s’étend à 25 à 35 jours.
Considérations d’expédition : Les organisateurs de clés sont petits et légers. L’expédition aérienne est souvent économique même pour de grandes commandes. Une commande de 10 000 unités pèse environ 100 à 150 kg, ce qui tient sur un seul palette. L’expédition maritime ne vaut la peine d’être considérée que pour des commandes très importantes où la différence de coût justifie le délai de transit de 30 jours.
Certifications et normes de l’industrie
Les certifications pertinentes dépendent de votre marché cible.
REACH et RoHS sont obligatoires pour le marché européen. REACH couvre les substances chimiques dans le produit lui-même ; RoHS couvre les substances dangereuses restreintes dans l’équipement électrique. L’aluminium et le titane sont généralement conformes, mais les traitements de surface — particulièrement certains colorants anodisés et revêtements PVD — doivent être vérifiés.
Prop 65 s’applique à la Californie. Il exige des étiquettes d’avertissement pour les produits contenant des substances chimiques listées. La plupart des organisateurs de clés en métal sont conformes, mais la documentation de certification doit être demandée au fournisseur.
Marquage CE est requis pour les produits vendus en Europe. Pour les organisateurs de clés, la directive applicable dépend des outils intégrés. Un produit avec une lame peut tomber sous la directive générale sur la sécurité des produits. Un produit avec une fente pour traceur Bluetooth peut nécessiter la conformité avec la directive sur l’équipement radio.
Normes ASTM s’appliquent à certaines fonctions d’outil. Une barre de levier intégrée à un organisateur de clés peut être testée selon l’ASTM F1743 pour la performance de la barre de levier, bien que ce ne soit pas obligatoire. Un ouvre-bouteille n’a pas de norme ASTM spécifique.
Comment nous répondons à ces normes chez GSTAR
Le marché exige précision et durabilité dans l’intégration des outils. En tant que fabricant, notre approche est simple : nous contrôlons l’ensemble du processus de production en interne.
Avec 14 ans d’expérience de fabrication et un usinage CNC en interne, notre ligne de production supporte les tolérances serrées nécessaires aux pièces mobiles des outils. La tolérance de ±0,05 mm qui distingue une fente de suivi branlante d’une fente serrée est atteignable car nous opérons les machines nous-mêmes — nous ne sous-traitons pas l’usinage à des tiers qui ne peuvent garantir la cohérence.
Notre capacité de production mensuelle de 300 000 unités nous permet d’adapter la production de prototype à la production en masse sans compromettre l’intégrité mécanique des outils intégrés. Pour les assemblages multi-outils complexes, notre équipe d’assemblage est formée pour gérer les étapes manuelles — insertion de ressort, réglage de l’axe de pivot, serrage des vis — qui déterminent si un outil dépliable fonctionne en douceur ou s’enraye.
Nous proposons des solutions OEM et ODM, vous permettant de spécifier exactement le grade d’acier pour vos outils et le matériau du corps — qu’il s’agisse d’aluminium ou de titane — en fonction des besoins de votre marché cible. Si vous avez besoin d’une taille de clé personnalisée pour vos produits de hardware, nous pouvons l’usiner. Si vous avez besoin d’une couleur anodisée spécifique pour correspondre à votre palette de couleurs de marque, nous pouvons la reproduire.
Pour les acheteurs évaluant des fournisseurs, le test pratique est simple : demandez des rapports d’inspection dimensionnelle sur les caractéristiques critiques et des certificats de matériaux pour les insertions en acier. Une usine qui fournit ces documents sans hésitation n’a rien à cacher.
Une note sur ce que nous ne pouvons pas faire : nous ne pouvons pas intégrer une barre de fer fonctionnelle dans un corps en plastique, et nous ne pouvons pas fabriquer une barre de levier en titane au prix de l’aluminium. L’intégration d’outils a des contraintes réelles en matière de matériaux. Un fournisseur qui vous dit le contraire n’est pas honnête avec vous.
—
Choisissez un fournisseur d’usinage CNC si votre conception inclut des pièces mobiles, des tolérances serrées sur les emplacements d’outils ou une construction en matériaux mixtes.
Choisissez un fournisseur de fonderie par injection si votre conception est simple, votre volume dépasse 50 000 unités et l’intégration d’outils est limitée à une géométrie fixe.
Choisissez un fabricant complet en interne si vous avez besoin de contrôler l’ensemble du processus, de la source des matériaux à l’assemblage final, et si vous souhaitez un seul point de responsabilité pour la qualité.
—
Commencez votre projet d’organisateur de clés personnalisé avec une spécification claire. Connaissez votre marché cible, vos exigences d’intégration d’outils et vos attentes en matière de tolérances. Le bon partenaire de fabrication vous posera des questions avant de soumettre un devis — et c’est un bon signe.
Prêt à discuter de vos spécifications ? Notre équipe d’ingénierie est disponible pour examiner vos dessins et fournir une analyse de faisabilité.
—
Références
-
ASTM International. « Standard Specification for Wrought Titanium-6Aluminum-4Vanadium Alloy. » https://www.astm.org/b265-20.html
-
European Chemicals Agency. « Règlement REACH. » https://echa.europa.eu/regulations/reach/understanding-reach
-
European Commission. « Directive générale sur la sécurité des produits. » https://single-market-economy.ec.europa.eu/sectors/consumer-products/general-product-safety-directive_en
-
California Office of Environmental Health Hazard Assessment. « Proposition 65. » https://oehha.ca.gov/proposition-65
-
Apple Inc. « Spécifications des AirTag. » https://www.apple.com/airtag/specs/