9 min de lecture
Un responsable des achats pour une chaîne de distribution européenne m’a une fois dit que leur plus grande crainte n’était pas de trouver un fournisseur. C’était de recevoir un conteneur de 10 000 porte-cartes où la couleur anodisée variait de trois nuances entre les lots. Ce seul problème — la cohérence à l’échelle — sépare les fabricants sérieux des ateliers qui possèdent par hasard des machines.
Ce guide couvre ce que les acheteurs B2B doivent savoir avant d’envoyer une demande de devis pour des porte-cartes pour hommes en vrac : sciences des matériaux, méthodes de fabrication, points de contrôle de la qualité, et les informations exactes qui vous permettent d’obtenir un prix précis rapidement.
Comprendre les Porte-cartes pour Hommes : Types et Applications
Les porte-cartes pour hommes en vrac se divisent en trois catégories de matériaux primaires, chacune ayant des processus de fabrication distincts, des structures de coûts et des positions sur le marché. Les acheteurs sous-estiment souvent l’impact du choix du matériau sur le MOQ, le délai de livraison et les taux de défauts.
Porte-cartes en Aluminium et en Métal
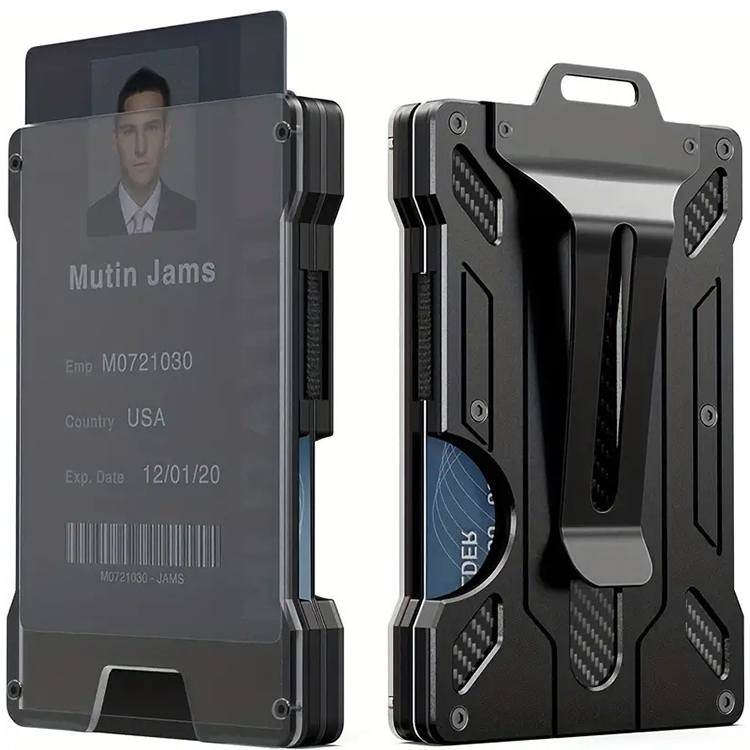
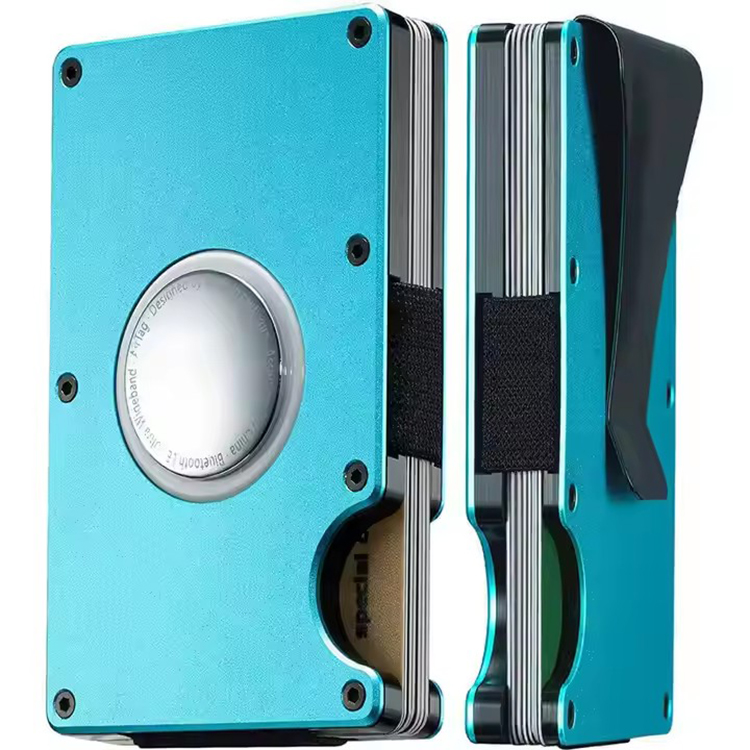
Les porte-cartes en aluminium usinés au CNC dominent le segment de luxe. Le processus commence par une barre d’aluminium extrudé, généralement de grade 6061 ou 7075, qui est coupée, fraisée et finie avec précision. L’usinage au CNC produit des bords plus nets et une précision dimensionnelle supérieure à la moulage sous pression, c’est pourquoi la plupart des produits de milieu de gamme à haut de gamme utilisent cette méthode.
La finition de surface est aussi importante que la coupe. L’anodisation crée une couche d’oxyde durable qui accepte la teinture, produisant des couleurs mates ou brillantes. Le sablage avant l’anodisation donne une texture uniforme qui cache les empreintes digitales. L’épaisseur de la couche anodisée varie généralement de 8 à 15 microns — en dessous de 8 microns, la couleur s’estompe rapidement avec un usage quotidien.
Les Variétés en Cuir et en Cuir Vegan
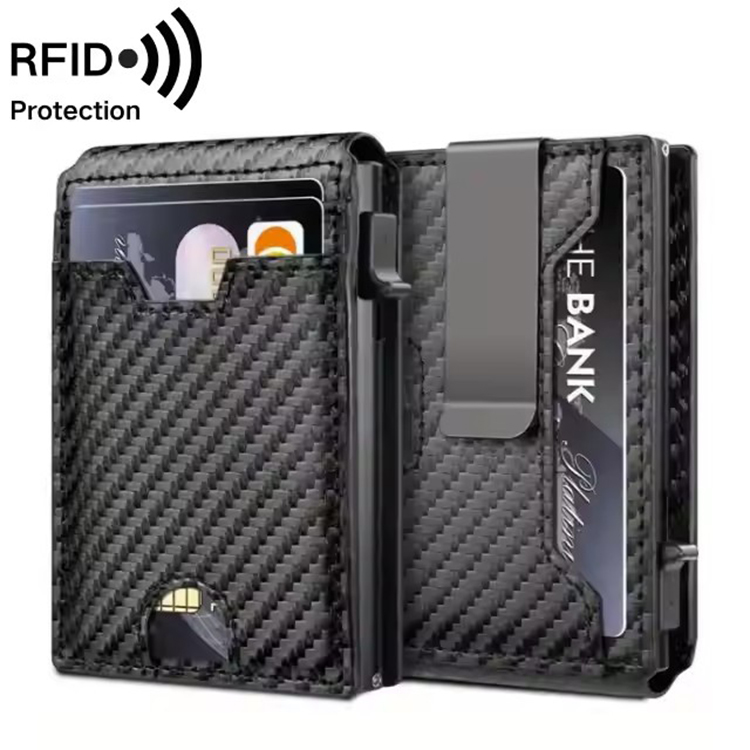
Les porte-cartes en cuir séduisent les acheteurs à la recherche d’une esthétique de vente au détail classique. La qualité du matériau détermine à la fois le coût et la durabilité. Le cuir pleine fleur conserve la texture naturelle de la surface et se patine au fil du temps. Le cuir de première qualité est abrasé pour supprimer les imperfections, le rendant plus fin mais plus uniforme. Le cuir PU offre le coût le plus bas, mais il dure généralement 12-18 mois d’utilisation quotidienne avant de s’exfolier.
La méthode de couture distingue les produits de qualité des copies bon marché. La couture à la selle, où deux aiguilles passent à travers chaque trou dans des directions opposées, crée un verrou de fil qui résiste à l’usure. La couture mécanique, bien que plus rapide, casse à un point et s’effiloche. La peinture des bords, où les bords de cuir coupés reçoivent plusieurs couches de peinture flexible, prévient la délayer de l’extrémité.
Options Hybrides et Moulées par Injection
Les porte-cartes en plastique servent au marché promotionnel et des cadeaux. La moulage par injection nécessite des outils – généralement de 3 000 à 15 000 dollars en fonction du nombre de cavités – mais assure des coûts unitaires inférieurs à 0,50 dollar à la quantité. Le ABS et le polycarbonate offrent une résistance aux chocs; le polycarbonate résiste à la flexion sans se fissurer.
Facteurs de Qualité et de Performance pour les Porte-Cards
La qualité des porte-cartes n’est pas subjective. Elle est mesurable sur quatre dimensions : précision dimensionnelle, intégrité de surface, fonction mécanique et cohérence du matériau.
Précision dimensionnelle fait référence à ce que chaque unité correspond à la spécification dans les tolérances. Pour les porte-cartes en aluminium, les dimensions critiques incluent la largeur du logement de carte (généralement un jeu de 0,8mm pour des cartes de crédit standard mesurant 85,60mm × 53,98mm) et l’épaisseur totale. Un logement de 0,2mm trop étroit rend la suppression des cartes difficile ; 0,2mm trop large et les cartes claquent.
Intégrité de surface couvre les rayures, les crevasses et les défauts d’anodisation. La mécanisation CNC crée des marques d’outils fines qui doivent être supprimées par broyage ou polissage avant la finition. Les défauts d’anodisation se manifestent sous forme de variations de couleur, de taches nues ou d’une apparence poudrée.
Fonction mécanique teste la conservation et la libération des cartes. Un porte-cartes de qualité tient fermement les cartes pendant le port dans la poche mais permet une extraction en un seul geste. Cela nécessite une tension précise – uniquement réalisable par des dimensions de logement et des mécanismes de ressort cohérents.
Cohérence du matériau au cours d’une série de production est la plus importante pour le cuir. L’épaisseur de la peau varie naturellement ; les fabricants réputés divisent les peaux en épaisseurs uniformes avant de les couper. Pour l’aluminium, la composition de l’alliage doit rester cohérente dans le lot pour assurer une réponse d’anodisation uniforme.
Comment évaluer les fournisseurs de portefeuilles en lots pour hommes
Non tous les fournisseurs opèrent au même niveau. Utilisez ce cadre pour séparer les fabricants capables des entreprises commerciales ou des ateliers.
Vérifiez les capacités de l’usine par rapport à votre produit. Si vous avez besoin d’aluminium usiné CNC, confirmez que le fournisseur possède du matériel CNC plutôt que de sous-traiter. La fabrication en interne signifie un contrôle de la qualité plus strict et des délais de livraison plus courts. Demandez-leur le nombre de machines et la capacité de production quotidienne.
Demandez un échantillon pré-production avant de vous engager. Un fournisseur qui hésite à envoyer des échantillons manque de confiance dans leur produit ou manque de capacité de fabrication réelle. Comptez sur le paiement pour les échantillons personnalisés — 30 $ à 100 $ plus les frais de livraison sont standards. Les échantillons de stock devraient être gratuits ou à un prix minimal.

Vérifiez les processus de contrôle de la qualité. Demandez comment ils effectuent les inspections en ligne pendant la production et l’inspection aléatoire finale avant l’expédition. Les usines réputées suivent les normes AQL (Limite de Qualité Acceptable) — généralement AQL 1.0 pour les défauts critiques, 2.5 pour les défauts majeurs et 4.0 pour les défauts mineurs.
Signaux d’alarme à éviter :
-
Fournisseurs qui citent immédiatement sans demander des spécifications
-
Réponses vagues sur les grades de matériaux ou les processus de finition
-
Réticence à partager des photos ou des vidéos de l’usine
-
Prix nettement inférieur à la moyenne du marché — cela signifie que des compromis sont faits quelque part
Indicateurs Clés de Qualité pour les Acheteurs
Lors de l’évaluation des porte-cartes hommes en vrac, inspectez ces indicateurs de qualité spécifiques :
| Indicateur | Aluminium | Cuir | Plastique |
|---|---|---|---|
| Tolérance dimensionnelle | ±0.1mm | ±0.5mm | ±0.3mm |
| Finissage de surface | Anodisé 8-15 microns | Complet/peau de première qualité, teint uniforme | Pas de marques de fond, ouverture lisse |
| Tolérance du taux de défaut | <2% | <3% | <1% |
| Mode de défaillance des clés | Démoulage des bords, rupture des coutures | Usure des outils causant des éclats | |
| Blocage RFID | Inné (cage de Faraday) | Requiert un insert en maille métallique | Requiert un insert en maille métallique |
Blocage RFID mérite une attention particulière. Les cartes de paiement sans contact fonctionnent à 13.56 MHz. Les porte-cartes en aluminium bloquent naturellement l’RFID car le corps métallique crée un effet de cage de Faraday. Les porte-cartes en cuir et en plastique nécessitent une maille métallique ou un revêtement en aluminium inséré dans la construction — ce qui ajoute des coûts et nécessite des contrôles de qualité supplémentaires.
Normes et Certifications Industrielles Pertinentes
Les porte-cartes hommes en vrac tombent généralement sous les réglementations des biens de consommation généraux plutôt que sous des normes spécifiques aux produits. Les domaines de conformité clés incluent :
-
REACH (UE) : Restreint les substances dangereuses dans les produits manufacturés
-
RoHS (UE) : Limite le plomb, le mercure, le cadmium et d’autres substances
-
Proposition 65 (Californie) : Exige des avertissements pour les produits contenant des produits chimiques listés
-
CPSIA (États-Unis) : S’applique aux produits destinés aux enfants de moins de 12 ans
Pour les produits en cuir, les acheteurs devraient demander des documents sur les tests de chrome VI, car c’est un point de non-conformité commun. Pour les produits métalliques, veuillez confirmer que les processus d’anodisation utilisent des colorants et des colles conformes.
Un fabricant de renom devrait fournir des rapports de test de laboratoires accrédités tels que SGS, TÜV ou Bureau Veritas sur demande.
Nos Capacités de Fabrication de Portefeuilles de Cartes
Quand vous passez de l’évaluation des fournisseurs à la commande en vrac de portefeuilles de cartes pour hommes, vous avez besoin d’une usine avec l’infrastructure pour livrer une cohérence à l’échelle. Voici comment notre opération de fabrication répond aux normes discutées ci-dessus.
Avec 14 ans d’expérience, Gstar Technology exploite des installations de fraisage CNC internes qui maintiennent des tolérances strictes sur les portefeuilles de cartes en aluminium. Chaque unité de votre lot est fraisée et finie pour correspondre à l’échantillon d’or approuvé. Notre capacité de production mensuelle dépasse les 300 000 unités, nous permettant de gérer les restocks en grande quantité pour le commerce de détail sans compromettre les calendriers de livraison.
Pour les marques nécessitant des logos ou des emballages personnalisés, nos services OEM/ODM couvrent l’ensemble du spectre : sélection de matériaux, ajustement de couleurs personnalisé, gravure et conception d’emballage. Nous offrons la gravure CNC et l’etching laser pour les supports métalliques, et l’estampage en feuille ou le repoussage pour les variantes en cuir.
Compréhension que tester le marché nécessite de la flexibilité. Notre structure de MOQ est conçue pour vous aider à évoluer, de commandes pilotes initiales aux expéditions en conteneurs complets. Contactez notre équipe pour discuter de vos besoins et recevoir une offre dans les 24 heures.
Processus de production : Du matière brute aux portefeuilles de cartes finis
Comprendre le calendrier de production vous aide à planifier votre inventaire et à fixer des attentes réalistes.
Production de portefeuilles de cartes en aluminium (CNC) :
-
Matière brute : Les barres en aluminium 6061 ou 7075 sont vérifiées pour la composition de l’alliage
-
Usinage CNC : Les barres sont coupées et fraîsées selon les spécifications (tolérance ±0.1mm)
-
Ébarbage et polissage : Retrait des marques d’outils et des bords tranchants
-
Préparation de surface : Nettoyage et gravure avant l’anodisation
-
Anodisation : Processus électrochimique créant la couche d’oxyde (8-15 microns)
-
Teinture et scellement : Application de couleur et scellement des pores
-
Assemblage : Insertion des mécanismes internes (ressorts, poussoirs de carte)
-
Inspection finale : Vérification des dimensions et de la qualité de surface
Production de portefeuilles de cartes en cuir :
-
Choix du cuir : Les peaux sont inspectées pour les défauts et découpées pour une épaisseur uniforme
-
Coupe : Découpe par presse ou laser des pièces de modèle
-
Préparation des bords : Rabotage et sablage pour la peinture des bords
-
Soudure : Soudure à cheval pour la durabilité
-
Peinture des bords : Plusieurs couches de peinture flexible des bords
-
Assemblage : Attache des accessoires et inserts bloquant RFID
-
Inspection finale : Consistance des coutures, qualité des bords et vérification de la fonctionnalité
Le cycle de production en aluminium complet prend généralement 15-20 jours après l’approbation du échantillon. La production en cuir prend 20-30 jours selon le volume de commande et la complexité du finissage.
Contrôle de qualité : Notre processus d’inspection en plusieurs étapes
Les échecs de qualité dans les commandes en vrac sont rarement aléatoires. Ils remontent à des lacunes dans le processus. Notre système d’inspection s’attaque à cela par trois points de contrôle :
Inspection des matériaux entrants : Chaque lot de barres d’aluminium ou de peau de cuir est vérifié par rapport aux spécifications avant le début de la production. L’aluminium est vérifié pour certification d’alliage ; le cuir est inspecté pour la cohérence de l’épaisseur et les défauts de surface.
Inspection en ligne : Le personnel de contrôle qualité vérifie les dimensions et la qualité de surface à des intervalles définis pendant la production. Pour la mécanique CNC, cela signifie vérifier la largeur des rainures et la finition des bords à chaque 50-100 unités. Pour le cuir, les couturières vérifient la tension des fils et l’état de la aiguille toutes les heures.
Inspection aléatoire finale : Avant l’emballage, les unités sont prises en échantillonnage selon les normes AQL. Pour une commande de 10 000 unités, cela signifie inspecter environ 200 unités en utilisant un plan d’échantillonnage aléatoire. Les défauts critiques (mécanismes cassés, égratignures importantes) déclenchent un tri à 100 % si trouvés.
Personnalisation et options OEM/ODM
La personnalisation va au-delà de l’ajout d’un logo. Voici les décisions que vous prendrez avec votre fabricant :
Sélection de matériaux : Grades d’aluminium, types de cuir, ou composés plastiques — chacun affecte le coût et la durabilité.
Finition et couleur : Colors d’anodisation pour le métal (le matching des codes Pantone est possible), teintures de cuir ou couleurs de plastique moulé.
Application du logo : Gravure CNC, gravure au laser, impression en relief, embossage ou sérigraphie. Chaque méthode convient à différents matériaux et résultats esthétiques.
Emballage : Emballage prêt à la vente, sac en polyéthylène avec carte d’en-tête ou boîtes cadeaux personnalisées. La conception d’emballage affecte le coût de transport et la présentation en rayon.
Conception de mécanisme : Ejecteurs de cartes à poussoir, rainures pour doigt ou rainures à ajustement simple par friction. Chacun change l’expérience utilisateur et la complexité de production.
Un point crucial : les décisions de personnalisation doivent être finalisées avant le début de la production en série. Changer la finition ou la méthode de logo au milieu de la production crée des retards et augmente les coûts.
Processus de commande : MOQ, Délai de fabrication et Livraison
Les MOQ standard pour les porte-cartes hommes en vrac varient selon le matériau :
| Type de commande | Aluminium (CNC) | Cuir | Plastique (Injection) |
|---|---|---|---|
| Modèle en stock | 100-300 unités | 200-500 unités | 500-1 000 unités |
| Personnalisé (OEM) | 500-1 000 unités | 500-1 000 unités | 2 000-5 000 unités |
| Délai de fabrication | 15-20 jours | 20-30 jours | 25-35 jours |
| Outillage nécessaire | Aucun | Aucun | Oui (3 000 $-15 000 $) |
Pour les réapprovisionnements urgents de modèles en stock, le fret aérien est souvent justifié par le supplément. Pour les commandes initiales où vous testez le marché, le fret maritime minimise les coûts initiaux.
Certifications et Conformité aux Normes Industrielles
Gstar Technology est conforme aux exigences réglementaires applicables aux porte-cartes de hommes en vrac. Nous fournissons la documentation pour la conformité REACH, RoHS et Proposition 65 sur demande. Pour les produits en cuir, nous offrons des rapports de tests sur le chrome VI provenant de laboratoires accrédités.
Choisissez un fabricant d’aluminium CNC si vous ciblez le segment des cadres supérieurs, avez besoin d’un blocage RFID en tant que fonction standard, et nécessitez une qualité constante sur de grandes quantités.
Choisissez un spécialiste du cuir si vos clients de détail s’attendent à une esthétique classique, et que vous êtes prêt à gérer les variations des matériaux naturels.
Choisissez un fournisseur de moulage par injection si vous avez besoin d’articles promotionnels au coût unitaire le plus bas et pouvez vous engager dans l’investissement en outillage.
Évitez les fournisseurs qui ne peuvent pas expliquer clairement leurs spécifications de matériaux, leur processus de contrôle qualité ou leur documentation de conformité.
Références
-
ISO 2859-1 : Procédures d’échantillonnage pour l’inspection par des attributs. Organisation internationale de normalisation. https://www.iso.org/standard/1141.html
-
Règlement REACH (CE) n° 1907/2006. Agence européenne des produits chimiques. https://echa.europa.eu/regulations/reach/understanding-reach
-
Directive RoHS 2011/65/EU. Commission européenne. https://environment.ec.europa.eu/topics/waste-and-recycling/rohs-directive_en
-
Proposition 65 de Californie. Bureau de l’évaluation des risques environnementaux de Californie. https://oehha.ca.gov/proposition-65
-
ASTM D3577 : Spécification standard pour les joints toriques en caoutchouc (référence pour les protocoles de test des matériaux). ASTM International. https://www.astm.org/d3577-19.html