13 min read
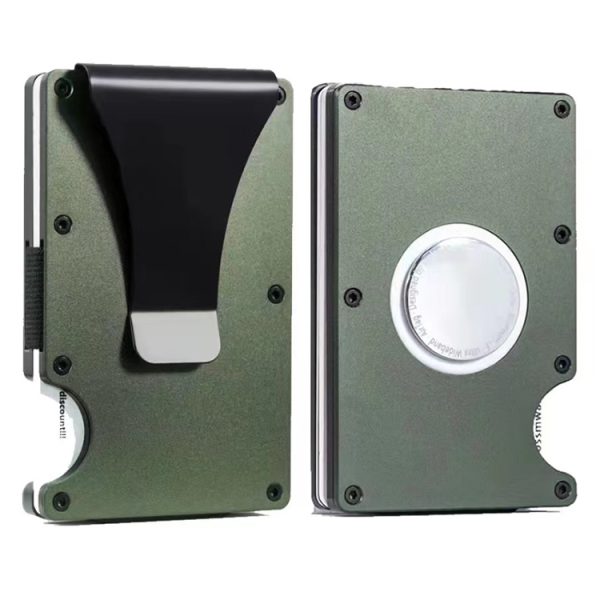
Um gerente de aquisições perguntou uma vez por que um design simples de cartão de alumínio carregava uma taxa de ferramenta de US$ 4.000. O próprio carteiro seria comercializado por US$ 39. A matemática parecia absurda até que desmontamos o programação CNC, o projeto de fixação e a inspeção de primeira peça necessários para manter uma tolerância de ±0,05mm em 10.000 unidades. Esse US$ 4.000, distribuído pelo pedido, adicionava US$ 0,40 por unidade. O comprador parou de negociar e começou a planejar a produção em série.
Ferramentas são o maior custo fixo em qualquer projeto personalizado de carteiro. Elas determinam sua quantidade mínima de pedido, seu tempo de espera e seu preço por unidade. Compreender como funciona separa compradores que orçam com precisão dos que são surpreendidos a metade do desenvolvimento.
O Que é Ferramenta na Fabricação de Carteiro Personalizado?
Ferramentas referem-se às moldes, matrizes e fixações físicas usadas para moldar o design do seu carteiro durante a produção em massa. É um custo fixo, uma vez, que permite a fabricação de milhares de unidades idênticas.
Tipos de Ferramentas por Processo de Fabricação
Diferentes materiais de carteiro exigem abordagens diferentes de ferramentas:
-
Moldes de injeção — Usados para carteiros de plástico (PC, ABS, nylon). Um molde de aço com a forma da cavidade do seu carteiro é machinado, depois o plástico é injetado sob pressão.
-
Matrizes de corte a laser — Usados para couro e tecido. Uma matriz de aço-régua atua como uma grande forma de biscoito, estampando a forma do couro de uma folha.
-
Fixações e ferramentas CNC — Usados para carteiros de metal. Em vez de um molde, prensas de precisão seguram chapas de alumínio ou aço inoxidável enquanto uma fresadora CNC remove o material.
-
Matrizes de relevo e estampagem — Usados para logotipos e padrões decorativos em couro, plástico ou metal. Essas são geralmente blocos de cobre ou aço com arte levantada ou retraída.
Custo Fixo vs. Custo Variável
Ferramentas são um custo fixo — não mudam com a quantidade de unidades que você produz. Materiais, mão de obra e acabamento são custos variáveis — eles escalam com o volume.
Compradores frequentemente confundem os dois. Uma cotação que diz “US$ 8,50 por unidade” geralmente exclui a ferramenta. A economia real por unidade deve considerar a taxa de ferramenta dividida pelo seu total de pedido.
O Processo de Desenvolvimento de Ferramentas
Um projeto típico de ferramentas segue cinco etapas:
-
Revisão de design e análise DFM — O fabricante avalia seus arquivos CAD para fabricabilidade, identificando características que serão caras ou impossíveis de produzir.
-
Programação CAD/CAM — Para ferramentas CNC, os caminhos da máquina são programados. Para moldes, a cavidade é projetada em software 3D.
-
Ferramentas de protótipo ou ferramentas suaves — Ferramentas temporárias de baixo custo (moldes de silicone, fixações 3D impressas) produzem amostras para validação antes de comprometer com ferramentas de produção.
-
Amostragem e aprovação — Amostras de pré-produção são feitas com as ferramentas de produção reais para sua aprovação.
-
Produção em massa — As ferramentas aprovadas são montadas na linha de produção.
Cada etapa adiciona custo e tempo. Pular a análise DFM para economizar uma semana quase sempre custa mais em rework posterior.
Como o Custo de Ferramentas Varia por Material do Carteiro
O material que você escolher define o tipo de ferramenta, o que impulsiona a faixa de custo.
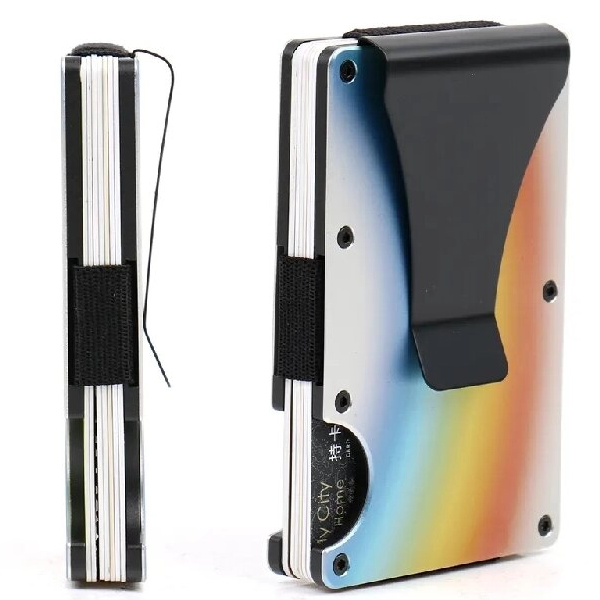
Carteiros de Metal: Alumínio, Aço Inoxidável, Titânio
Carteiros de metal são moldados, não moldados — exceto para designs complexos de fundição. A usinagem CNC exige projeto de fixação e configuração do programa em vez de um molde tradicional.
Custos de ferramentas CNC: US$ 1.500–US$ 5.000+ por design.
O custo depende do número de operações de usinagem, requisitos de tolerância e acabamento superficial. A anodização (alumínio) ou o britagem adiciona etapas de acabamento, mas não muda a ferramenta em si.
Para formas complexas — superfícies curvas, cavidades internas — a fundição torna-se viável. O custo da moldagem é US$ 3.000–US$ 8.000, mas o custo por unidade cai significativamente em volumes altos porque peças fundidas exigem mínima usinagem secundária.
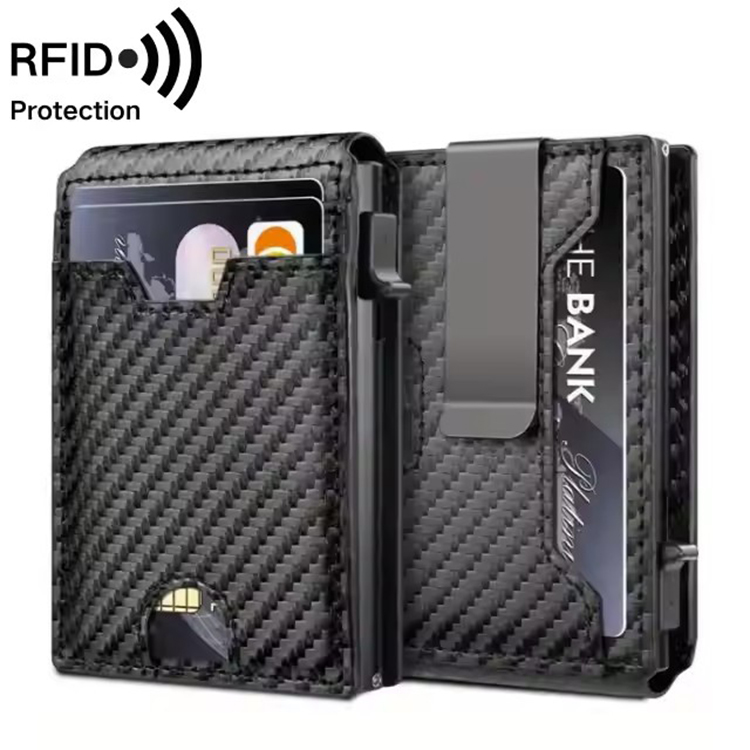
Carteiros de Couro: Couro Autêntico, PU, Bloqueio RFID
Carteiros de couro usam corte a laser em vez de moldagem. Uma matriz de aço-régua corta a forma do couro, e uma matriz de relevo separada estampa o logotipo.
Matrizes de corte a laser: US$ 200–US$ 800 por forma.
Matrizes de relevo: US$ 100–US$ 500 por logotipo.
Camadas de bloqueio RFID são geralmente laminadas no couro antes do corte, o que pode exigir configurações adicionais de matriz se o material de bloqueio tiver espessura ou flexibilidade diferentes.
Costura e costura requerem nenhuma ferramenta — são custos de mão de obra que afetam o preço por unidade, não taxas iniciais. Isso é por que carteiros de couro têm custos de entrada mais baixos de ferramenta, mas preços por unidade mais altos do que plástico.
Carteiros de Plástico: PC, ABS, Nílon
A moldagem por injeção é o processo dominante para carteiros de plástico. O molde é o custo total da ferramenta.
Molde simples de cavidade única: US$ 1.000–US$ 3.000.
Moldes multicavidade ou complexos: US$ 3.000–US$ 10.000+.
A vida útil do molde é de 100.000 a 500.000 ciclos, dependendo do grau de aço e do plástico usado. Nílon com fibra de vidro desgasta moldes mais rapidamente do que polietileno de alta densidade sem fibra. Para produção em larga escala, um molde de aço endurecido custa mais no início, mas oferece um custo por unidade mais baixo ao longo da vida útil.
Comparação de Custos de Ferramentaria por Material
| Material | Intervalo de Ferramentaria | Duração da Ferramentaria | Melhor para Volume |
|---|---|---|---|
| PU Leather | $200–$800 | 50k–100k cortes | Low–Medium |
| Genuine Leather | $300–$1,000 | 30k–80k cortes | Low–Medium |
| Plástico (Injeção) | $1,000–$10,000 | 100k–500k ciclos | Medium–High |
| Alumínio (CNC) | $1,500–$5,000 | Baseado em programa | Low–High (flexível) |
| Aço Inoxidável (CNC) | $2,000–$6,000 | Baseado em programa | Medium–High |
Fatores que Movem os Custos de Ferramentaria que Você Deve Saber
Quatro fatores movem os custos de ferramentaria mais do que qualquer outro. Aborde esses na fase de design e você controla o orçamento.
Complexidade do Design
Cada componente da carteira precisa de ferramentaria separada. Um cartão de crédito de alumínio em um único peça requer um único setup de fixture. Uma carteira multi-peça com um separador de dinheiro, uma bandeja de cartões e uma capa externa requer múltiplos fixtures, moldes ou ferramentas—cada um com seu próprio custo.
Curvas e sobrecarregamentos intricados complicam a ferramentaria. Um sobrecarregamento requer um molde com núcleos deslizantes ou uma máquina CNC com capacidade multi-eixo. Ambos adicionam custo. Designs simétricos reduzem o tempo de programação e as operações de usinagem.
Tolerância e Precisão
Tolerâncias mais apertadas custam mais. Uma tolerância de ±0,05mm requer máquinas CNC de maior grau, mais etapas de inspeção e monitoramento mais frequente do desgaste das ferramentas. Uma tolerância de ±0,2mm funciona em equipamentos padrão com processos padrão.
A diferença pode ser de 30–50% no custo da ferramentaria. Pergunte-se se seu design realmente exige tolerâncias de precisão ou se você está especificando-as por hábito.
Acabamento e Textura da Superfície
Acabamentos polidos, riscados, arejados e anodizados cada um requerem diferentes setups de ferramentaria. Um acabamento riscado em alumínio requer um processo específico de abrasivo—o fixture deve segurar a peça firmemente sem marcar a superfície. A anodização requer fixtures de racking que seguram as peças durante o processo eletroquímico.
Para moldes de plástico, padrões de textura são gravados na cavidade do molde. Essa gravura adiciona $300–$800 ao custo do molde, dependendo da complexidade da textura.
Integração do Logo e Branding
O seu logo não é grátis. Dies de empressão, programas de gravação a laser e inlays metálicos todos carregam custos de ferramentaria separados. Branding em múltiplas posições—logo na frente, verso e dentro—multiplica a necessidade de ferramentaria.
Um simples programa de gravação a laser custa $50–$200. Um die de empressão em bronze custa $100–$500. Um inlay metálico requer um bolso a ser usinado no corpo da carteira, adicionando programação e tempo de usinagem CNC.
Quantidade de Conjuntos de Ferramentaria
Um molde de cavidade única produz uma peça por ciclo. Um molde de múltiplas cavidades produz duas, quatro ou oito peças por ciclo, aumentando o custo do molde proporcionalmente, mas reduzindo o tempo por ciclo por unidade.
Para produção em grande volume, conjuntos de ferramentaria duplicados são, às vezes, justificados—dois moldes idênticos rodando em duas máquinas reduzem o tempo de espera e fornecem redundância se um molde precisar de manutenção.
Quebrando o Custo Real: Ferramentaria vs. Preço Unitário
A relação entre ferramentaria e preço unitário é direta uma vez que você entenda a amortização.
A Fórmula de Amortização
Preço unitário = (Custo de ferramentaria ÷ Quantidade total de pedido) + Custo de material + Trabalho + Margem
Um custo de ferramentaria de $3,000 distribuído em 3,000 unidades adiciona $1,00 por unidade. O mesmo custo de ferramentaria em 10,000 unidades adiciona $0,30 por unidade. Em 30,000 unidades, adiciona $0,10 por unidade.
Isso é por que fabricantes citam preços unitários mais baixos para pedidos maiores—o custo da ferramentaria é diluído em mais unidades.
O Que Está Incluído no Custo de Ferramentaria
Um orçamento adequado de ferramentaria inclui:
-
Design de molde ou ferramenta
-
Aço ou material para a ferramentaria
-
Usinagem ou fabricação da ferramentaria
-
Testes e inspeção de primeira peça
-
Tratamento básico da superfície da ferramentaria
O que não inclui:
-
Custo de amostragem (geralmente cobrado separadamente, $100–$500 para protótipos)
-
Modificações de design após aprovação
-
Envio da ferramentaria para seu local
-
Manutenção e reparo da ferramentaria
Expectativas de Custo de Exemplo
Amostras de protótipo usando impressão 3D ou ferramentaria maciça custam $100–$500 por design. Essas validam o fator de forma, mas não o processo de produção.
Amostras de pré-produção usando ferramentaria real de produção custam $200–$1,000. Essas são as amostras que importam—elas provam que a ferramentaria funciona. Muitos fabricantes creditam o custo da amostra contra seu pedido em volume.
Seja cético com “amostras gratuitas”. Ou o custo está escondido no preço unitário, ou a amostra foi feita com um processo que não reflete a realidade da produção.
OEM vs. ODM: Comparação de Custo
OEM (seu design): Você paga o custo total da ferramentaria e possui a ferramentaria. Isso lhe dá exclusividade—nenhum outro comprador pode usar seus moldes.
ODM (design do fabricante): O fabricante possui a ferramentaria. Você beneficia de um custo de ferramentaria amortizado ou compartilhado, mas não tem exclusividade. Outros compradores podem vender a mesma carteira em design.
Existe uma abordagem híbrida: o fabricante modifica um design existente (adiciona seu logo, muda uma dimensão) e você compartilha o custo da nova ferramentaria. Isso reduz o investimento inicial enquanto lhe dá um produto parcialmente exclusivo.
Como Reduzir Custos de Ferramentaria Sem Sacrificar a Qualidade
Custos de ferramentaria são negociáveis—mas apenas dentro dos limites da física e da engenharia. Aqui está como compradores inteligentes os reduzem.
Princípios de Fabricação de Design (DFM)
Simplifique a geometria. Menos curvas, espessura uniforme da parede e raios padrão reduzem o tempo de usinagem e a complexidade da moldagem. Um carteiro com 20 características usinadas custa mais para ferramenta do que um com 8.
Use espessuras padrão de material. Se você especificar 1.2mm de alumínio, o fabricante pode precisar de um tamanho de folha personalizado. Folhas padrão de 1.5mm ou 1.0mm são cortadas sem ferramentas personalizadas.
Reduza o número de peças. Um carteiro de duas peças requer dois conjuntos de ferramentas. Um design de uma peça com uma dobradiça viva requer um. O compromisso de engenharia é a durabilidade, mas a economia de custo é significativa.
Otimize a Quantidade do Seu Pedido
Calcule o ponto de equilíbrio antes de comprometer-se com ferramentas personalizadas. Se sua previsão de primeiro pedido for 500 unidades, um custo de ferramenta de $3.000 adiciona $6,00 por unidade. Isso pode tornar seu produto pouco competitivo.
Grupos múltiplos designs em uma corrida de ferramentas. Se você planeja três modelos de carteiro, pergunte se eles podem compartilhar um corpo comum com diferentes configurações de ranhuras para cartões. Ferramentas compartilhadas reduzem o custo total.
Trabalhe com o Parceiro de Fabricação Adequado
Alertas vermelhos:
-
Cotações de ferramentas dramaticamente abaixo dos padrões da indústria. Ferramentas baratas geralmente significam aço mole, tolerâncias ruins ou um fabricante que cortará canto para recuperar margem.
-
Não há feedback de DFM. Um fabricante que aceita seu design sem questionar a fabricabilidade não está protegendo seus interesses.
-
Termos de propriedade da ferramenta não claros. Obtenha isso por escrito.
Alertas verdes:
-
Transparência na quebra de ferramentas. Uma cotação por item mostrando design, aço, usinagem e testes.
-
Feedback de DFM antes da cotação. O fabricante identifica possíveis problemas e sugere alternativas.
-
Acordos claros sobre armazenamento e propriedade da ferramenta.
Planeje para Iterações Futuras
Ferramentas que permitem pequenas modificações economizam dinheiro em futuras linhas de produtos. Inserções intercambiáveis em uma moldagem permitem que você mude a posição de uma ranhura para cartão sem construir uma nova moldagem. Um programa CNC pode ser ajustado para uma forma de carteiro ligeiramente diferente sem novos fixadores.
Isso é um ponto legítimo de negociação. Pergunte ao seu fabricante quais componentes da ferramenta são modulares e quais modificações custam.
Como a Indústria Aplica Esses Princípios na Prática
Os princípios de ferramentas acima não são abstratos — eles moldam cada decisão na produção de carteiros. Aqui está como eles se manifestam em perguntas comuns de compradores.
Qual Material é Melhor para um Carteiro?
Não há uma resposta única. Carteiros metálicos oferecem durabilidade e proteção inherentemente contra RFID, mas exigem a maior investimento em ferramentas. Carteiros de couro oferecem estética clássica e o menor custo de entrada para ferramentas, mas têm custos de mão de obra por unidade mais altos. Carteiros plásticos são leves e baratos, mas podem parecer menos premium.
A “melhor” matéria-prima depende do seu ponto de preço alvo, posicionamento da marca e volume do pedido. Um carteiro metálico de venda em $49 justifica uma ferramenta de $4.000. Um carteiro de couro PU de venda em $19 não.
Quanto Deve Custar um Carteiro Bom?
Carteiros de qualidade são vendidos entre $20 e $100. Preços de atacado geralmente variam entre 30–50% do preço de varejo, o que significa $6–$50 por unidade.
A amortização da ferramenta afeta diretamente se seu preço de atacado deixa espaço para margem. Uma ferramenta de $3.000 em um pedido de 1.000 unidades adiciona $3,00 por unidade — significativo no extremo de $6 de atacado, insignificante no extremo de $50.
Quais 6 Coisas Você Não Deveria Carregar no Seu Carteiro?
Essa pergunta do consumidor tem um ângulo de fabricação. Moedas, cartões em excesso e recibos de papel adicionam espessura e tensão na construção do carteiro. Um carteiro projetado para conter 12 cartões requer dimensões internas e reforço de costura diferentes do que um projetado para 6.
A consequência do design: a ferramenta deve considerar a capacidade intencionada do carteiro. Uma ranhura para cartão muito apertada esticará e desgastará. Uma que for muito folgada deixará os cartões cair. Isso é um problema de tolerância, e começa com o desenho da matriz ou moldagem.
Qual Cor de Carteiro Não é Boa?
A psicologia da cor é subjetiva, mas o ângulo de fabricação é claro: certos acabamentos custam mais. Alumínio anodizado em uma cor Pantone personalizada requer um lote de tingimento dedicado. Carteiros multicoloridos exigem máscaras ou corridas de anodização secundárias. Ambos adicionam custo.
Se a cor for uma exigência da marca, orce para isso. Se for uma preferência, considere cores padrão que os fabricantes mantêm em estoque.
Parceria com um Fabricante que Entende a Economia das Ferramentas
A indústria tem um modo padrão de lidar com ferramentas. Fabricantes reputados cotam de forma transparente, fornecem feedback de DFM e documentam a propriedade da ferramenta. A questão é qual fabricante você escolhe.
Como Nossa Abordagem de Fabricação se Alinha a Esses Padrões
Como fabricante, nossa abordagem para economia de ferramentas começa com a revisão do design. Com 14 anos de experiência produzindo carteiras RFID, organizadores de chaves, suportes de cartões graduados e proteções de bico, vimos quais designs são ferramentados de forma eficiente e quais desperdiçam dinheiro. Aplicamos princípios de DFM desde o início, identificando problemas de fabricabilidade antes que se tornem seu custo.
Nossa capacidade de usinagem CNC interna significa que ferramentas e fixadores de carteira metálica são desenvolvidos e testados internamente. Não há atrasos de coordenação externa, nenhum marupado em ferramentas terceirizadas e nenhuma lacuna de comunicação entre o designer de ferramentas e a equipe de produção. Os mesmos engenheiros que programam as ferramentas supervisionam a produção em série.
Com uma capacidade de produção de 300.000 unidades por mês, amortizamos os custos de ferramentas de forma eficiente em grandes lotes. Um investimento de $3.000 em ferramentas para uma encomenda de 30.000 unidades adiciona $0,10 por unidade — um número que funciona para a maioria dos modelos de precificação de atacado. Para compradores testando um novo mercado, oferecemos quantidades mínimas de encomenda flexíveis, permitindo que você valide o design com um menor lote inicial antes de escalar.
O Que Você Pode Esperar Ao Trabalhar Conosco
-
Cotação transparente de ferramentas com um desglose claro de itens
-
Revisão gratuita de DFM antes do início das ferramentas
-
Propriedade e opções de armazenamento das ferramentas documentadas no seu contrato
-
Tempo de resposta rápido do aprovação das ferramentas para produção em massa
-
Resposta à sua consulta dentro de 24 horas
O processo de ferramentas não é um mistério. É engenharia, aço e horas de usinagem. Podemos mostrar exatamente o que seu dólar em ferramentas compra.
Perguntas Frequentes
Quanto custa a ferramenta para uma carteira metálica personalizada?
Para uma carteira de alumínio usinada CNC, espera-se $1.500–$5.000 por design. A faixa depende do número de operações de usinagem, requisitos de tolerância e se o design requer fixadores complexos. Carteiras metálicas de moldagem por injeção custam mais — $3.000–$8.000 para o molde — mas podem ser mais econômicas em volumes altos.
Posso ter meu custo de ferramenta reembolsado com uma grande encomenda?
Alguns fabricantes oferecem créditos de ferramenta — o custo da ferramenta é reembolsado ou descontado após você atingir um volume de encomenda acumulado. Isso é negociável, mas não é padrão. Peça explicitamente e obtenha os termos por escrito. Um fabricante que oferece créditos de ferramenta tem confiança em seu relacionamento a longo prazo.
Quem possui a ferramenta após a produção?
Se você pagar pela ferramenta, você a possui — desde que o contrato diga isso. Esclareça os termos de propriedade antes do início da produção. Também esclareça o armazenamento: o fabricante armazena a ferramenta gratuitamente e por quanto tempo? O que acontece se você quiser que a ferramenta seja enviada para você? Esses detalhes devem estar no contrato.
Quanto tempo leva para produzir a ferramenta?
Molde de corte simples leva 2–4 semanas. Moldes de injeção e fixadores CNC complexos levam 4–8 semanas. Adicione 1–2 semanas para amostragem e aprovação de pré-produção. Um prazo realista do início da ferramenta para o início da produção em massa é de 6–10 semanas.
Posso usar a mesma ferramenta para vários designs de carteira?
Sim, se os designs compartilharem dimensões comuns. Um molde modular com inserções intercambiáveis permite que você mude a posição das ranhuras de cartão ou a colocação do logotipo sem um novo molde. Programas CNC podem ser modificados para variações do mesmo design base. Isso é por que a padronização do design compensa em várias linhas de produtos.
O que acontece se eu precisar modificar meu design após a ferramenta ser feita?
Modificações incorrem em custo adicional. Pequenas mudanças, como ajuste do tamanho do logotipo, podem custar $100–$300. Mudanças maiores, como um layout diferente das ranhuras de cartão, podem exigir novas ferramentas totalmente. Finalize seu design antes do início das ferramentas. Isso é o passo mais importante para controlar os custos de ferramentas.
Os custos de ferramenta são os mesmos para projetos OEM e ODM?
Não. Projetos OEM usam seu design, exigindo novas ferramentas que você paga e possui. Projetos ODM usam os designs existentes do fabricante, onde as ferramentas já estão amortizadas ou compartilhadas entre múltiplos compradores. ODM tem custos iniciais mais baixos, mas limita a exclusividade.
Escolhendo Seu Parceiro de Fabricação
A escolha de um fabricante para seu projeto personalizado de carteira depende de três perguntas:
Entendem seu material? Um especialista em couro pode não ter a expertise em CNC para carteiras metálicas. Um especialista em metal pode não ter a capacidade de costura para couro.
São transparentes sobre ferramentas? O fabricante deve fornecer um desglose de itens dos custos de ferramentas antes que você comprometa. Uma cotação vaga como “ferramentas incluídas no preço unitário” é um sinal de alerta.
Podem escalar com você? Sua primeira encomenda pode ser 1.000 unidades. Sua segunda pode ser 20.000. A capacidade de produção do fabricante determina se você pode crescer sem mudar de fornecedor.
Escolha um fabricante que trate a ferramenta como um problema de engenharia, não como um centro de lucro. Escolha um que mostre a você a matemática, não um que a esconda.
Pronto para iniciar seu projeto personalizado de carteira? Obtenha uma análise detalhada dos custos de ferramentas e unidades, adaptada ao seu design.
Referências
-
Princípios de Design for Manufacturing (DFM) — Society of Manufacturing Engineers: https://www.sme.org/technologies/articles/2021/design-for-manufacturing-dfm/
-
Estimação de Custo de Moldes de Injeção — Plastics Technology: https://www.ptonline.com/articles/mold-cost-estimation
-
Tolerâncias de Fresagem CNC — American Society of Mechanical Engineers: https://www.asme.org/codes-standards
-
Processos de Corte a Matriz em Couro — Leather Working Group: https://www.leatherworkinggroup.com/
-
Padrões de Anodização — Especificação MIL-A-8625F: https://www.mil-spec.org/anodizing/mil-a-8625f.html