12 min read
調達マネージャーはかつて、マットブラックの仕上げのアルミニウムカードホルダー5,000個を注文しました。サンプルは完璧に見えましたが、最初の生産ロットが届いたとき、エッジ部分にツヤのある斑点がありました — これはパッケージング中にボール磨きによるものです。そのロットは再加工が必要でした。これは表面仕上げの現実です:仕様書ではシンプルに見えるものが、生産ラインでは複雑になります。
ブラシ仕上げとマット仕上げの金属ウォレットの選択は、製造コスト、良品率、リードタイム、そして顧客のポケットでの製品の老化に影響を与えます。このガイドでは、技術的な違い、コーティングプロセス、そして購入者がRFQで指定すべき点を詳しく説明します。
1. ブラシ仕上げとマット仕上げの金属ウォレット仕上げの理解:種類と用途
直接的な答え: ブラシ仕上げは機械的研磨によって単方向の線状の粒が形成され、マット仕上げは爆風によって生成される拡散的な非反射的な質感です。どちらも金属ウォレットにおいて異なる美観と機能的な目的を果たします。
B2Bの購入者にとって、それぞれの仕上げの製造現実を理解することは、コストのかかる仕様ミスを防ぐために重要です。
1.1 基材がすべてを決定します
ウォレット製造における3つの一般的な金属はそれぞれ異なる性質を持っています:
| 素材 | 重量 | 仕上げの互換性 | 一般的な用途 |
|---|---|---|---|
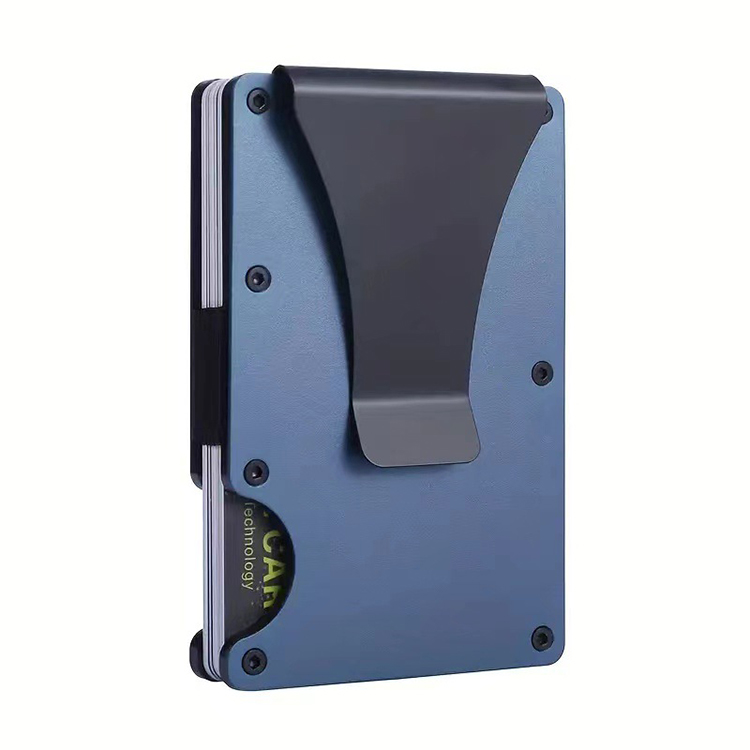
| アルミニウム | 軽量 | 陽極酸化(ブラシ仕上げまたはマット仕上げ) | 日常的なカードホルダー、RFIDブロッキングウォレット |
| ステンレス鋼 | 重い | PVDコーティング、電気めっき | プレミアムウォレット、ラグジュアリーカードケース |
| チタン | 最も軽量 | PVDコーティング | ハイエンドミニマリズムカードホルダー |
アルミニウムは最も一般的な選択肢です。なぜなら、軽量で陽極酸化に良く応じるからです。ステンレス鋼はより耐久性がありますが、重量が大幅に増加します。チタンは軽量で強度がありますが、価格が高く、加工が難しいです。
1.2 CNC加工の品質が仕上げに与える影響
仕上げは悪い加工を隠すのではなく、明らかにします。CNC切断は微細な傷や工具の跡を残します。これらは表面処理の前に除去する必要があります。悪い加工された表面にブラシ仕上げを施すと、粒の深さが不均一になります。マット仕上げは一部の小さな欠陥を隠すことができますが、深い工具の跡は陰影として現れます。
事前処理のステップには:
-
振動処理(セラミック媒体でのボール磨き)でエッジを研磨
-
ベルト研磨またはポリッシュで均一なベースを作成
-
機械加工油を除去するデグリーザー処理
これらのステップをスキップすると、受け入れられないロットになります。購入者は供給元の事前処理プロセスについて尋ねるべきです。最終的なコーティングだけでなく。
2. ブラシ仕上げ:購入者が知っておくべきこと
直接的な答え: ブラシ仕上げの金属ウォレットは、表面を1方向に走らせる研磨ベルトまたはパッドによって、微細な線状の溝を形成し、特定の角度で光を反射します。これは小さな傷を隠すのに優れていますが、マット仕上げよりも指紋が目立ちます。
ブラシ仕上げはエグゼクティブウォレットセグメントで主流です。方向性の粒は精度と工業的職人技を示唆します。
2.1 生産ラインでのブラシ仕上げの仕組み
ブラシ仕上げは以下のいずれかを使用します:
-
線形ブラシング機械に装備された研磨ベルト(Scotch-Briteや類似品)
-
小ロットや補修作業用に手動ブラシングホイール
大量生産の課題は一貫性です。ブラシングベルトは時間とともに摩耗し、生産ロット全体で粒の深さが変化します。品質の高い供給元はベルトの寿命を監視し、定期的に交換します。
アルミニウムウォレットの場合、ブラシ仕上げは常に陽極酸化に続きます。これはブラシ仕上げのテクスチャを固定し、保護的な酸化層を追加します。
2.2 ブラシ仕上げの利点と欠点
利点:
-
微細な傷を隠すのに非常に優れています(粒が傷の経路を中断します)
-
高品位な「エグゼクティブ」な見た目で撮影に適しています
-
製品ライン全体で一貫した見た目
欠点:
-
指紋が目立ちます、特に明るい色調の場合
-
クリアコートまたは陽極酸化がアルミニウムには必須です。酸化を防ぐため
2.3 ブラシ仕上げの性能データ
ブラシされたアルミニウム表面の摩耗試験では、同じ摩耗条件下でマット仕上げよりも長期間にわたって見た目を保持します。これは新しい傷が既存のテクスチャパターンに溶け込むためです。しかし、ブラシされた表面は1方向で摩擦係数が高く、ウォレットを狭いポケットにスライドするときに若干「グリップ」感があります。
3. マット仕上げ:低反射性と実用的な利点
直接的な答え: マット仕上げの金属ウォレットは、ビーズブラストまたは化学エッチングによって非反射性でマイクロポーラスな表面を作り出し、指紋を防ぎ、より良いグリップを提供します。これは磨いた表面よりも傷が目立ちにくいですが、時間が経つにつれてツヤのある摩耗部分が発生します。
マット仕上げはミニマリズムデザイントレンドに合致し、テクノロジーアクセサリーの市場を支配しています。
3.1 マット仕上げの製造方法
最も一般的な工業プロセスはビーズブラストです:
-
ガラスビーズが制御された空圧で表面に吹き付けられます
-
衝撃によって微細なくぼみが形成され、光を散乱させます
-
表面粗さ(Ra値)は通常0.4から1.2マイクロメートルの範囲です
より細かなマット仕上げは小さなビーズまたは低い圧力を使うことで実現します。より粗いマット仕上げは大きな媒体または高い圧力を使うことで実現します。ブラスト処理は正確に制御する必要があります — 太分に強すぎると表面に汚れがたまり、弱すぎると仕上げが不均一になります。
3.2 マット表面の密封
マット表面は微細なレベルで多孔質です。セラーエンスがなければ、油、汚れ、湿気を吸収します。アルミニウムの場合、陽極酸化が標準的なセラーエンスです。鋼の場合、クリアコートまたはPVD層が保護を提供します。
これは安価なマット財布の一般的な故障点です:仕上げは2週間ほど綺麗に見えるが、その後油がポーラスに浸透して暗い斑点が現れます。
3.3 マット仕上げの利点と欠点
利点:
-
どの仕上げよりも指紋に強い
-
現代的でミニマリストなデザイン
-
より良いグリップ — 微細なテクスチャが摩擦を増加させます
欠点:
-
摩耗が異なるように見える — 磨耗接触によって光る「ポリッシュ」スポットができます
-
ポーラスに汚れがたまると、清掃が難しい
-
マットブラック仕上げはブラシ加工や研磨された表面よりもスクラッチが目立ちやすい
3.4 摩耗パターンの問題
マット仕上げはブラシ仕上げとは異なりながら老化します。数ヶ月の使用後、エッジとコーナーは接触によって表面が研磨されてやや光沢を帯びます。これは欠陥ではなく、物理的な現象です。しかし、購入者は1年後には仕上げが「工場新品」のように見えないことを知っておくべきです。
4. 陽極酸化とPVDコーティング:色と保護層
直接的な答え: 陽極酸化はアルミニウム表面を電気化学的に変換し、耐久性のある酸化層を形成するプロセスです。一方、PVD(物理蒸着)は真空コーティングプロセスで、薄い金属膜を表面に堆積させます。PVDはより硬く、陽極酸化はアルミニウムに限られます。
仕上げがテクスチャを決定し、コーティングが色と保護を決定します。これらは別々の決定です。
4.1 陽極酸化の説明
陽極酸化はアルミニウム部品を酸性電解質浴に浸し、電気的電流によって表面を酸化し、アルミニウム酸化物の層を形成する電気化学的変換プロセスです。
調達における主要なパラメータ:
-
タイプII(硫酸陽極酸化): 標準的な装飾仕上げ、厚さは5〜25マイクロメートル
-
タイプIII(ハードコート)陽極酸化: 厚く、25〜150マイクロメートル、摩耗に強くても色の見え方が変わります
-
染色: ポーラスな酸化層が密封前に染料を吸収することで、Space Gray、Silver、Goldなどの一貫した色が可能です
陽極酸化は下層のテクスチャを保持します。酸化層は金属に統合されており、通常の使用では剥がれたり剥がれたりしません。
4.2 PVDコーティングの説明
物理蒸着(PVD)は真空コーティングプロセスで、ターゲット材料(金系はチタンニトリド、銀系はクロムなど)が蒸発し、表面に薄い膜として堆積します。
PVDの利点:
-
非常に硬い(陽極酸化の300〜500 HVに対して2,000〜3,000 HV)
-
正しく適用すれば優れた接着性
-
リアルな金やプラチナのように見える金属色が利用可能
財布用のPVDの欠点:
-
高コスト(真空チャンバー処理は高額)
-
バッチ間の色一致は難しい
-
高温(〜400〜500°C)を必要とするため、アルミニウムへの適用が制限される
4.3 主な比較:財布用のPVDと陽極酸化
| 要因 | 陽極酸化 | PVDコーティング |
|---|---|---|
| 基材 | アルミニウムのみ | 鋼、チタン、一部のアルミニウム |
| 硬度 | 300-500 HV | 2,000-3,000 HV |
| 色オプション | 幅広(染料ベース) | 金属色(金、ガンメタルなど) |
| バッチ一貫性 | 優れた | 中程度(変動あり得る) |
| コスト | 低い | 高い |
| 厚さ | 5-150マイクロメートル | 1-5マイクロメートル |
4.4 完璧な洞察の欠如
PVDは常に優れた選択ではありません。アルミニウム財布の場合、柔らかい基材に硬いコーティングを施すと、落下や曲げによって剥がれやすくなります。アルミニウムには陽極酸化が適しています。鋼やチタンにはPVDが適しています。基材を考慮せずにコーティングの硬度だけで選ぶと、現場での故障が発生します。
5. 耐久性と摩耗:仕上げが実際の使用でどのように老化するか
直接的な答え: ブラシ仕上げは同じ基材でマット仕上げよりも傷を隠すことができます。マット仕上げは指紋に強いですが、時間が経つにつれて光る摩耗スポットが発生します。コーティングが腐食に対する耐性を決定します。
5.1 スクラッチ耐性と摩耗試験
業界標準の試験には以下が含まれます:
-
タバー摩耗試験(ASTM D4060): 磨耗用ホイールが表面を回転させた後の重量減少と視覚的な変化を測定します。
-
鉛筆硬度試験: 硬度が増す鉛筆でスクラッチすることで被膜の硬度を測定します。
アルミニウムのウォレットでは、アノダイズされた表面は通常6H-8Hの鉛筆硬度を満たしますが、被膜が施されていないアルミニウムは1H-2Hで失敗します。鋼製のウォレットでは、PVD被膜は通常9Hの鉛筆硬度を満たしますが、鋭い衝撃は被膜を剥がす原因となり、変形するのではなく剥がれることになります。
5.2 腐食および酸化耐性
被膜が施されていないアルミニウムは空気の曝露後数時間で酸化し、白い、chalkyな「白錆」を形成します。アノダイズはこの現象を防ぐために、制御された均一な酸化層を形成します。鋼製のPVD被膜は表面を湿気から遮断することにより腐食を防ぎます。
5.3 指紋の目立ちやすさ
マットな仕上げは指紋耐性において勝っています — 微細な多孔質表面は光を散乱させ、指紋オイルが視覚的なコントラストを形成しないようにします。ブラシ仕上げは中間です — 指紋は見えますが、磨き上げられた表面よりは明らかではありません。
エグゼクティブギフト市場では、この選択がしばしば以下のようになります:ブラシ仕上げは製品撮影においてより良く見え、マット仕上げは日常的な持ち運びにおいてより良く見えます。
6. コスト、最小注文数量、および納期に関する考慮事項
直接的な答え: ブラシ仕上げは最低コスト(単純な機械的プロセス)です。マット仕上げは噴射媒体と時間の追加によりコストが増加します。マットまたはブラシ仕上げにPVD被膜を施すものは、真空チャンバー処理により最も高コストになります。
| 仕上げ+被膜の組み合わせ | 相対的なコスト | 典型的な納期への影響 |
|---|---|---|
| ブラシ+アノダイズ(アルミニウム) | 低 | 最小限 |
| マット+アノダイズ(アルミニウム) | 中 | 噴射処理で+2〜3日 |
| ブラシ+PVD(鋼) | 高 | PVD処理で+5〜7日 |
| マット+PVD(鋼) | 最高 | 両方の処理で+7〜10日 |
6.1 品質率および不良品
マット仕上げには隠された利点があります:CNC加工による微細な表面欠陥を隠すことができ、ブラシ仕上げに比べて品質率を3〜5%向上させることができます。ブラシ仕上げはクリーンなベースを必要とし、供給元はブラシ処理前の取り扱いや検査により注意を払う必要があります。
ブラシとマットのコスト差はプロセスだけではなく、不良率にも起因します。
6.2 総コストの所有権
欠陥を隠すマット仕上げは単位あたりのコストが高くなるかもしれませんが、不良品が少なくなるため実質的なコストは低くなります。一方、ブラシ仕上げは単位あたりのコストが低くても、より丁寧な品質検査が必要となり、納期が長くなる可能性があります。
10,000単位の注文において、3%の品質率の違いは300単位に当たります。購入者は各仕上げの供給元の歴史的な品質率データを尋ねるべきです。
7. 金属ウォレット仕上げ供給元を評価する方法
直接的な答え: 供給元を評価する際には、自社での仕上げ能力、事前仕上げプロセス、品質管理手順を確認してください。生産ラインからの物理的なサンプルと、プロトタイプだけでなく、それらを尋ねるべきです。
7.1 注文前に尋ねるべき質問
-
仕上げは自社で行っていますか?それとも外部委託ですか? 外部委託の仕上げは品質管理のギャップを生みます。
-
事前仕上げプロセスはどのようなものですか? これはベースの品質を決定します。
-
生産ラインからのサンプルを提供できますか?それともプロトタイプだけですか? プロトタイプは手仕上げで、生産サンプルは1,000単位が実際にどう見えるかを示します。
-
ブラシとマット仕上げの品質率はどのくらいですか? 数値を知っている供給元は現実的なコスト予測を提供できます。
-
色合いをバッチごとに一致させますか? アノダイズの染色バッチは変化します。
7.2 避けたい供給元
-
摩耗や噴射パラメータを説明できない。 グリットサイズや噴射圧力が分からない場合は、推測している可能性があります。
-
密封工程を施さずにマット仕上げを提供。 無密封のマットアルミニウムは酸化し、汚れやすくなります。
-
すべての仕上げに同じ価格を提示。 ブラシとマットのコスト差は現実的です。
-
複数の仕上げの物理サンプルを提供できない。 注文前にその違いを感じられるべきです。
7.3 「無限」な仕上げオプションを掲げる供給元の赤信号
一部の供給元は、どんな仕上げでも行えると主張しますが、それぞれの仕上げには特定の機械と専門知識が必要です。すべての仕上げが可能だと主張する供給元は、ほとんどの仕上げを外部委託している可能性があります。専門性は重要です — ブラシとマットの両方の仕上げに専用ラインを持つ供給元は、能力への投資を示しています。
8. 仕上げ購入者向けの品質指標
直接的な答え: 品質指標には表面粗さ(Ra値)、被膜厚さ、接着試験結果、およびバッチごとの色合いの一致が含まれます。仕様シートにこれらのパラメータを要求してください。
8.1 要求する技術仕様
| パラメータ | ブラシ仕上げ | マット仕上げ | 試験方法 |
|---|---|---|---|
| 表面粗さ(Ra) | 0.2-0.4 µm | 0.4-1.2 µm | プロフィロメーター |
| 陽極酸化膜厚 | 10-25 µm | 10-25 µm | エディ電流ゲージ |
| PVD膜厚 | 1-3 µm | 1-3 µm | カロテス |
| 鉛筆硬度 | 6H-8H | 6H-8H | ASTM D3363 |
| 塩水噴霧耐性 | 96+時間 | 96+時間 | ASTM B117 |
8.2 物理サンプル試験
大規模生産前に、「ゴールデンサンプル」をリクエストしてください — これは受け入れ可能な外観と感触を定義する参照サンプルです。ゴールデンサンプルを以下の方法でテストしてください:
-
鍵でこする — ブラシ仕上げとマット仕上げでの傷の見え方を観察してください
-
5分間保持する — 指紋の見え方を確認してください
-
硬い表面に落とす — コーティングの剥がれを確認してください
-
マイクロファイバークロスでこする — 仕上げが変化するか確認してください
これらの基本的なテストに失敗した仕上げは、現場でも失敗します。
9. 業界基準と認証
直接的な答え: 関連する基準には、塩水噴霧試験用のASTM B117、鉛筆硬度試験用のASTM D3363、品質管理システム用のISO 9001が含まれます。EU市場ではRoHSおよびREACHの適合性が求められます。
9.1 適用される基準
-
ISO 9001: 品質管理システム — 一貫した生産プロセスを保証します
-
ASTM B117: 塩水噴霧試験 — 腐食抵抗性を検証します
-
ASTM D3363: 鉛筆硬度試験 — コーティングの硬度を検証します
-
RoHS指令: 電子機器における有害物質の制限
-
REACH規則: EU市場における化学物質の管理
9.2 要求する認証
-
ISO 9001認証(単に「ISO基準に従っています」というだけでは不可)
-
RoHSおよびREACHの適合性文書
-
コーティング厚さおよび接着性の第三者検査機関による試験レポート
10. 決定ガイド:ブランドに合ったブラシ仕上げかマット仕上げか
ブラシ仕上げを選択する場合:
-
ターゲット顧客がクラシックでエグゼクティブな見た目を重視しています
-
製品が頻繁に撮影される場合(ブラシ仕上げは撮影に適しています)
-
アルミニウムと陽極酸化で色を出しています
-
製品ラインには複数のアクセサリーがあり、これらが一致する必要があります
マット仕上げを選択する場合:
-
ターゲット顧客がミニマリズムとモダンなデザインを重視しています
-
日常使用において指紋耐性が優先されます
-
機械加工による軽微な表面欠陥を隠したい場合
-
鋼またはチタンにPVDコーティングを使用しています
ブラシ仕上げ+PVD(鋼)を選択する場合:
-
豪華な金属の見た目(ゴールド、ガンメタル)と高耐久性を求める場合
-
コストよりもプレミアムな見た目が重要である場合
マット仕上げ+陽極酸化(アルミニウム)を選択する場合:
-
コスト、重量、指紋耐性のバランスが最適な場合
-
テクノロジーアクセサリーマーケットをターゲットにしている場合
11. 業界がこれらの基準を満たす方法
最終的な質問は:誰がこれらの仕上げを大規模に一貫して提供できるのか?
11.1 プロトタイピングから大規模生産への移行
手仕上げのサンプルは簡単です。大規模生産は困難です。プロトタイプと10,000単位の生産ラインの間には、ほとんどの仕上げ品質の問題が生じます。
業界標準は、手仕上げのサンプルから自動化されたCNC加工に移行し、制御された仕上げラインに進むことです。仕上げを自社内で行うサプライヤーは、外部委託よりも厳密な公差を維持できます。
GSTARでは、アルミニウムRFIDウォレットとキーホルダーのブラシ仕上げとマット仕上げのCNC加工および仕上げラインを自社で運用しています。これにより、受け取るバッチは承認したサンプルと一致します。
11.2 OEM/ODM仕上げ要件を満たす方法
14年間の金属ウォレット製造経験により、仕上げ仕様の幅広い範囲を経験してきました。月間30万以上の生産能力により、異なる仕上げに特化したラインを運用し、クロスコンタミネーションを防げます。
クライアントが特定のテクスチャを持つマット仕上げをリクエストした場合、まず物理サンプルを提供します。アルミニウムにブラシ仕上げをリクエストした場合、陽極酸化プロセスがグレインを保持することを確認します。金属ウォレットの仕上げを次のプロジェクトで検討している場合、弊社チームにご連絡ください、ご希望の表面処理要件についてご相談ください。
参考文献
[1] ASTM International. 「有機被覆の摩耗抵抗性を測定するためのタバー摩耗試験法」。ASTM D4060。 https://www.astm.org/d4060-19.html
[2] ASTM International. 「鉛筆試験によるフィルム硬度の測定試験法」。ASTM D3363。 https://www.astm.org/d3363-20.html
[3] ASTM International. 「塩霧(霧)装置の運用に関する標準実施規程」。ASTM B117。 https://www.astm.org/b0117-19.html
[4] 国際標準化機構。 「ISO 9001:2015 質量管理システム」。 https://www.iso.org/standard/62085.html
[5] 欧州化学会。 「REACH規則」。 https://echa.europa.eu/regulations/reach/understanding-reach
[6] 欧州委員会。 「RoHS指令」。 https://environment.ec.europa.eu/topics/waste-and-recycling/rohs-directive_en
—
OEMプロジェクトを今すぐ開始
金属の財布を仕様に合わせてご提供いたします。 24時間以内に見積もりをご提供。