13 min read
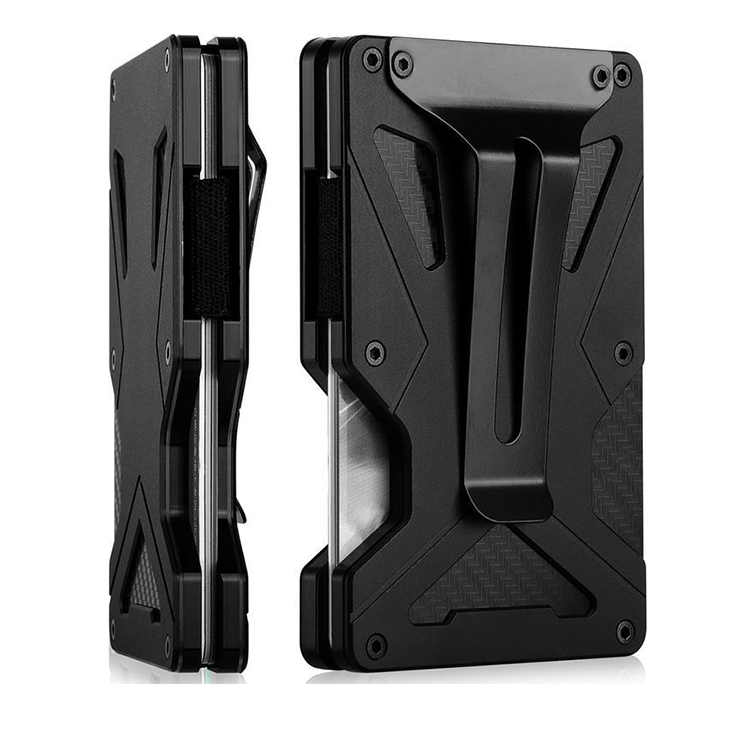
調達マネージャーが一度、なぜシンプルなアルミニウムカードホルダーのデザインが4,000ドルの工具費用を必要とするのかと尋ねたことがあります。そのウォレット自体は39ドルで販売されます。この数字は最初は不思議に思えたのですが、CNCプログラミング、フィクスチャ設計、および10,000単位を±0.05mmの許容誤差で製造するためのファーストアーティクル検査を分解してみたところ、その意味が分かったのです。この4,000ドルは注文全体にわたって分散されるため、1単位あたりに0.40ドルの追加費用が発生しました。その結果、買主は交渉をやめ、生産計画を始めることになりました。
工具は、カスタムウォレットプロジェクトにおいて最も大きな固定費用です。これはあなたの最小注文数量、リードタイム、および単位あたりの価格を決定します。工具の仕組みを理解しているか否かが、正確に予算を立てられる買主と、開発途中で驚く買主を分けるのです。
カスタムウォレット製造における「工具」とは?
工具とは、大量生産中にあなたのウォレットデザインを成形するために使用される物理的な型、ダイ、およびフィクスチャを指します。これは一度の固定費用であり、数千単位の同一製品を製造するためのものです。
製造プロセスによる工具の種類
異なるウォレット素材には異なる工具アプローチが必要です:
-
インジェクションモールド — プラスチックウォレット(PC、ABS、ナイロン)に使用されます。ウォレットの成形形状を持つ鋼製のモールドが機械加工され、その後、プラスチックが圧力をかけてインジェクションされます。
-
ダイカットダイ — 皮革と繊維に使用されます。鋼製のルールダイは、巨大なクッキークッターのように、シートから皮革の形状をスタンプします。
-
CNCフィクスチャおよびジグ — 金属ウォレットに使用されます。モールドではなく、精密なクランプでアルミニウムまたはステンレス鋼のブランクを保持し、CNCミルで材料を削ります。
-
エンボス加工およびスタンプダイ — 皮革、プラスチック、または金属のロゴや装飾パターンに使用されます。これらは通常、レッドまたは鋼製のブロックで、浮き出たまたは凹んだアートワークを持っています。
固定費用対変動費用
工具は固定費用です—生産する単位数にかかわらず変化しません。素材、労働、および仕上げは変動費用です—生産量に比例して変化します。
買主はしばしばこの2つを混同します。価格が「1単位あたり8.50ドル」と表示されているクォーティングは、通常、工具費用を含んでいません。実際の単位経済学には、工具費用を注文総数で割った金額を考慮する必要があります。
工具の開発プロセス
典型的な工具プロジェクトは以下の5段階で進行します:
-
設計レビューおよびDFM分析 — 製造業者は、あなたのCADファイルを製造可能かどうかを評価し、高コストまたは製造不可能な特徴を特定します。
-
CAD/CAMプログラミング — CNC工具の場合、機械の経路がプログラミングされ、モールドの場合、3Dソフトウェアで成形部が設計されます。
-
プロトタイプ工具またはソフト工具 — 低コストの一時的な工具(シリコンモールド、3Dプリントフィクスチャ)がサンプルを生成し、生産工具へのコミットメント前に検証を行います。
-
サンプリングおよび承認 — 事前生産サンプルが実際の生産工具で作成され、あなたの承認を得るために作られます。
-
大規模生産 — 承認された工具が生産ラインに設置されます。
各段階にはコストと時間が追加されます。DFM分析を省略して1週間を節約しようとすると、後で再作業のコストがほぼ常に高くなります。
ウォレット素材によって工具費用がどのように変化するか
選ぶ素材によって工具の種類が決まり、それによって費用範囲が決まります。
金属ウォレット:アルミニウム、ステンレス鋼、チタン
金属ウォレットは成形ではなく、マシンで加工されます—複雑なダイカストデザインを除きます。CNC加工にはフィクスチャ設計とプログラム設定が必要であり、伝統的なモールドとは異なります。
CNC工具費用:1設計あたり1,500ドル~5,000ドル以上。
費用は加工工程の数、許容誤差の要件、表面仕上げに依存します。陽極酸化(アルミニウム)やスプレッドブラストは仕上げ工程を追加しますが、工具自体には影響を与えません。
複雑な形状—曲面、内部の穴—にはダイカストが有効です。モールド費用は3,000ドル~8,000ドルですが、高量生産では単位あたりの費用が大幅に低下します。これは、鋳造部品は二次加工を必要としないためです。
皮革ウォレット:本革、PU、RFIDブロッキング
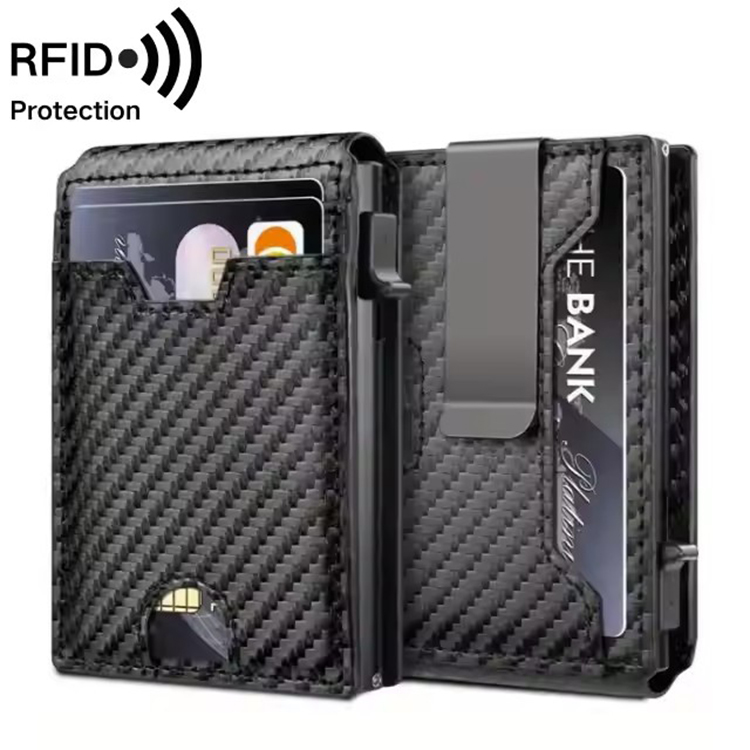
皮革ウォレットはダイカットを使用し、モールドではなく成形します。鋼製のルールダイが皮革の形状を切り、別のエンボスダイがロゴを押します。
ダイカットダイ:1形状あたり200ドル~800ドル。
エンボスダイ:1ロゴあたり100ドル~500ドル。
RFIDブロッキング層は通常、皮革を切り出す前にレザーにラミネートされ、ブロッキング材料が異なる厚さや柔軟性を持つ場合、追加のダイ構成が必要になることがあります。
縫製やステッチングには工具は必要ありません—これらは労働コストであり、単位価格に影響を与えますが、初期費用にはなりません。これがなぜ皮革ウォレットはプラスチックよりも低い工具初期費用を持つが、単位価格が高いのかです。
プラスチックウォレット:PC、ABS、ナイロン
プラスチックウォレットの主流プロセスはインジェクションモールドです。モールドがすべての工具費用です。
シンプルな単一成形モールド:1,000ドル~3,000ドル。
複数成形または複雑なモールド:3,000ドル~10,000ドル以上。
モールドの寿命は、鋼のグレードと使用するプラスチックによって100,000~500,000回のサイクルです。ガラス充填ナイロンはモールドを早く摩耗させますが、未充填ポリカーボネートはそれほどではありません。長期の生産には、硬化鋼モールドは初期費用が高くなりますが、寿命を通して単位あたりのコストが低くなります。
素材別の金型費用比較
| 素材 | 金型費用範囲 | 金型寿命 | 生産量に適した |
|---|---|---|---|
| PUレザー | $200–$800 | 50k–100k回切り | 低–中 |
| 本革 | $300–$1,000 | 30k–80k回切り | 低–中 |
| プラスチック(インジェクション) | $1,000–$10,000 | 100k–500kサイクル | 中–高 |
| アルミニウム(CNC) | $1,500–$5,000 | プログラムベース | 低–高(柔軟) |
| ステンレス鋼(CNC) | $2,000–$6,000 | プログラムベース | 中–高 |
必須知識の金型費用の主要要因
4つの要因が金型費用を最も大きく動かします。設計段階でこれらを考慮することで予算をコントロールできます。
設計複雑度
あなたの財布のすべての部品には別個の金型が必要です。1ピースのアルミニウムカードホルダーは1つのフィクスチャー設定で済みます。一方、複数ピースの財布で、別個のマネークリップ、カードトレイ、外装シェルがある場合は、複数のフィクスチャー、ダイ、モールドが必要になり、それぞれに独自の費用が発生します。
複雑な曲線や逆面(undercut)は金型を複雑にします。逆面にはスライディングコアを持つモールドまたはマルチアックスのCNC機械が必要で、どちらも費用を増やします。対称的なデザインはプログラミング時間と加工工程を減らします。
公差と精度
より厳しい公差は費用を増やします。±0.05mmの公差には高精度のCNC機械、より多くの検査工程、そして頻繁な工具摩耗監視が必要です。±0.2mmの公差は標準的な機械とプロセスで実現可能です。
金型費用の差は30–50%にもなります。あなたの設計が本当に高精度公差を必要としているのか、それとも習慣的に指定しているのかを自分自身に尋ねてください。
表面仕上げと質感
磨き上げ、ブラシ加工、サンドブラスト、陽極酸化などの仕上げにはそれぞれ異なる金型設定が必要です。ブラシ加工されたアルミニウムには特定の研磨プロセスが必要で、フィクスチャーは部品をしっかり固定しつつ傷をつけない必要があります。陽極酸化には電気化学プロセス中に部品を保持するラックフィクスチャーが必要です。
プラスチックのモールドでは、質感パターンがモールドの成形部に刻まれます。この刻印はモールド費用に$300–$800を追加します。
ロゴとブランド統合
あなたのロゴは無料ではありません。押出ダイ、レーザー刻印プログラム、金属インレイはすべて別個の金型費用を伴います。ロゴが前面、裏面、内側に複数位置にある場合、金型の必要性が倍増します。
シンプルなレーザー刻印プログラムは$50–$200、ブロンズ押出ダイは$100–$500です。金属インレイには財布本体にポケットを machining する必要があり、CNCプログラミングと加工時間を追加します。
金型セットの数量
単一成形モールドは1サイクルで1つの部品を製造します。複数成形モールドは2、4、または8つの部品を1サイクルで製造し、モールド費用は比例して増加しますが、単位サイクル時間は減少します。
高生産量では、複数の金型セットが正当化されることがあります。2つの同一のモールドが2台の機械で動作することで、リードタイムを短縮し、1つのモールドがメンテナンスが必要な場合の冗長性を提供します。
実際の費用分解:金型 vs. 単価
金型と単価の関係は、償還(amortization)を理解すれば単純です。
償還式
単価 = (金型費用 ÷ 総注文数量)+ 材料費用+労働+マージン
$3,000の金型費用を3,000単位に広げると、1単位あたり$1.00になります。同じ金型を10,000単位に広げると、1単位あたり$0.30になります。30,000単位に広げると、1単位あたり$0.10になります。
これがなぜメーカーが大規模な注文に対して低い単価を提示するのかです—金型費用はより多くの単位に広がり、費用が薄まります。
金型費用に含まれる項目
適切な金型見積もりには以下が含まれます:
-
モールドまたはダイの設計
-
金型の鋼材または素材
-
金型の加工または製造
-
試験およびファーストアーティクル検査
-
金型の基本的な表面処理
含まれない項目:
-
サンプリング費用(通常別途請求、プロトタイプには$100–$500)
-
承認後の設計変更
-
金型のあなたの場所への輸送
-
金型のメンテナンスおよび修理
サンプル費用の予想
3Dプリンティングまたはソフト金型を用いたプロトタイプサンプルは1デザインあたり$100–$500です。これらはフォームファクターを検証しますが、生産プロセスを検証しません。
実際の生産金型を用いたプレプロダクションサンプルは$200–$1,000です。これらは重要なサンプルです—これらが金型が機能するかを証明します。多くのメーカーはサンプル費用をあなたのバルク注文に還元します。
「無料サンプル」に懐疑的であるべきです。費用は単価に隠されているか、または生産現実を反映していないプロセスで作られたサンプルかもしれません。
OEM vs. ODM:費用比較
OEM(あなたのデザイン): あなたは金型費用を全額支払い、金型を所有します。これにより独占性が得られ、他の買い手はあなたのモールドを使用できません。
ODM(メーカーのデザイン): メーカーが金型を所有します。あなたは金型費用を償還または共有することで利益を得ますが、独占性はありません。他の買い手が同じ財布デザインを販売する可能性があります。
ハイブリッドのアプローチもあります:メーカーが既存のデザインを修正(ロゴを追加、寸法を変更)し、あなたが新しい金型の費用を分担します。これにより初期投資を減らしながら、あなたは一部の独占性を持つ製品を得られます。
品質を犠牲にせずに金型費用を削減する方法
金型費用は交渉可能ですが、物理法則と工学の範囲内でです。賢明な買い手がどのように費用を削減するかを以下に示します。
製造に最適な設計(DFM)の原則
幾何学を簡略化してください。曲線が少なく、壁厚が均一で、標準的な半径を使用することで、加工時間と金型の複雑さが削減されます。20個の加工部品を持つ財布は、8個の部品を持つ財布よりも工具の費用が高くなります。
標準的な材料厚みを使用してください。1.2mmのアルミニウムを指定すると、製造業者はカスタムシートサイズが必要になるかもしれません。標準の1.5mmまたは1.0mmのシートは、カスタム工具を必要とせずカットできます。
部品の数を減らしてください。2ピースの財布は2セットの工具が必要ですが、1ピースの設計で生じる折り曲げジョイントを使用する場合は1セットで済みます。エンジニアリングのトレードオフは耐久性ですが、コスト削減は大幅です。
注文数量を最適化してください
カスタム工具にコミットする前に、損益分岐点を計算してください。予想される最初の注文が500単位の場合、$3,000の工具費用は1単位あたり$6.00を追加します。これは製品の競争力を低下させる可能性があります。
複数のデザインを1回の工具製造にまとめることを検討してください。3つの財布モデルを計画している場合、それらが共通のボディと異なるカードスロット構成を持つことで共有できるか尋ねてください。共有工具は総コストを削減します。
適切な製造パートナーと協力してください
赤信号:
-
工具の見積もりが業界基準に大幅に下回っています。安価な工具は通常、軟鋼、精度の悪い仕様、またはマージンを取り戻すために仕様を妥協する製造業者を意味します。
-
DFMフィードバックがない。製造業者が製造可能性を検討せずにあなたのデザインを受け入れる場合、あなたの利益を守ってくれていません。
-
工具の所有権に関する条項が不明確です。書面で明記してください。
緑信号:
-
透明な工具分解見積もり。設計、鋼材、加工、検査の項目別見積もり。
-
見積もり前のDFMフィードバック。製造業者が潜在的な問題を特定し、代替案を提案します。
-
明確な工具保管および所有権契約。
今後の改善に備えて計画してください
微細な修正が可能な工具は、今後の製品ラインにコストを節約します。金型内の交換可能なインサートを使用することで、カードスロットの位置を変更するだけで新しい金型を建設する必要がなくなります。CNCプログラムは、わずかに異なる財布形状に合わせて調整するだけで新しいフィクスチャを建設する必要がありません。
これは正当な交渉ポイントです。製造業者にどの工具部品がモジュール化可能で、どの修正が費用をどれくらいかかるか尋ねてください。
業界がこれらの原則を実際の製造でどのように適用しているか
上記の工具の原則は抽象的ではありません。それらは財布製造のすべての決定を形成しています。ここでは、それらが一般的な購入者質問でどのように現れるかを紹介します。
財布にはどの素材が最も適していますか?
1つの答えはありません。金属財布は耐久性と内蔵のRFID保護を提供しますが、最も高い工具投資を必要とします。レザー財布はクラシックな美しさと最低コストの工具導入を提供しますが、単位あたりの労働コストが高くなります。プラスチック財布は軽量で安価ですが、より低コストの印象を与える可能性が低くなります。
「最も良い」素材は、あなたのターゲット価格、ブランドポジショニング、および注文量に依存します。$49の小売価格の金属財布は$4,000の工具費用を正当化しますが、$19の小売価格のPUレザー財布はそうではありません。
品質の高い財布はどのくらいの価格が適切ですか?
品質の高い財布は$20から$100の間で小売されます。小売価格の通常は30〜50%で、これは$6〜$50の単価になります。
工具の償却は、あなたの小売価格がマージンを残すかどうかに直接影響します。$3,000の工具費用が1,000単位の注文にかかると、単価に$3.00を追加します。これは$6の小売価格では大きな影響ですが、$50の価格ではほぼ無視できます。
財布には6つのものを入れてはいけません
この消費者の質問には製造業の側面があります。コイン、過剰なカード、紙のレシートは財布の構造に厚みと負担を加えます。12枚のカードを収容するための設計は、6枚のカードを収容するための設計とは異なる内部寸法と縫製の強化を必要とします。
設計の結果:工具は財布の予定された容量を考慮する必要があります。カードスロットが狭すぎると伸びて摩耗します。広すぎるとカードが落ちます。これは許容誤差の問題であり、最初にダイや金型の設計で始まります。
どの色の財布は良くありませんか?
色彩心理は主観的ですが、製造業の側面は明確です:特定の仕上げはコストが高くなります。カスタムパントーン色の陽極酸化アルミニウムは専用の染色ロットを必要とします。複数色の財布はマスキングや二次陽極酸化工程を必要とします。どちらもコストを追加します。
色がブランドの要件である場合は、予算を確保してください。色が好みである場合は、製造業者が在庫している標準のカラーバリエーションを検討してください。
工具経済学を理解している製造業者とパートナーシップを築くこと
業界には標準的な工具の取り扱い方法があります。信頼できる製造業者は透明な見積もりを提供し、DFMフィードバックを提供し、工具の所有権を文書化します。疑問はどの製造業者を選ぶかです。
私たちの製造アプローチがこれらの基準とどのように一致しているか
製造業者として、我々のツール経済学のアプローチは設計レビューから始まります。RFIDウォレット、キーローカル、グレードされたカードホルダー、バッパーガードの製造経験が14年あるため、どの設計が効率的にツールでき、どの設計がお金の無駄になるかを理解しています。我々はDFM(Design for Manufacturing)の原則を最初から適用し、問題が発生する前にあなたのコストを考慮します。
我々の内部CNC加工能力により、金属ウォレットのツールとフィクスチャは内部で開発されテストされます。外部の調整遅延はありません、外部委託ツールにはマージンがありません、ツール設計者と生産チームの間のコミュニケーションギャップもありません。ツールをプログラミングする同じエンジニアが生産を監督します。
月間300,000以上の生産能力を有しており、我々は大規模な生産を効率的にツールコストを償還します。30,000単位の注文に対して3,000ドルのツール投資は、1単位あたり0.10ドルのコストに相当します—これはほとんどの卸価格モデルで成立します。新市場をテストする購入者には、初期の小規模な生産で設計を検証できる柔軟な最小注文数量を提供します。
我々と仕事をする際の期待されるもの
-
透明性のあるツール見積もりと明確な項目別明細
-
ツール開始前の無料DFMレビュー
-
ツール所有権と保管オプションが契約に明記されています
-
ツール承認から大規模生産への迅速な turnaround
-
24時間以内の問い合わせへの応答
ツールプロセスは謎ではありません。それはエンジニアリング、鋼材、加工時間です。我々はあなたのツールドルが何を購入するかを正確に示せます。
よくある質問
カスタム金属ウォレットのツールコストはどれくらいですか?
CNC加工されたアルミニウムウォレットの場合、設計ごとに1,500ドル〜5,000ドルを予想してください。この範囲は加工工程の数、公差要件、設計が複雑なフィクスチャを必要とするかどうかに依存します。ダイカスト金属ウォレットはより高額で、型の費用は3,000ドル〜8,000ドルですが、高生産量ではより経済的かもしれません。
大規模な注文でツールコストを返金できますか?
一部のメーカーはツールクレジットを提供します—注文総量に達した後、ツールコストが返金または割引されます。これは交渉可能ですが標準ではありません。明確に要求し、条件を書面で確認してください。ツールクレジットを提供するメーカーは、あなたの長期的な関係に自信を持っています。
生産後、ツールは誰が所有しますか?
ツールの費用を支払った場合、契約にそう明記されている限り、あなたが所有します。生産開始前に所有権の条件を明確にしてください。また、保管についても確認してください:メーカーが無料でツールを保管し、どのくらいの期間ですか?あなたがツールを自宅に配送したい場合、どうなりますか?これらの詳細は契約に含まれるべきです。
ツールの製造にはどれくらい時間がかかりますか?
シンプルなダイカット型は2〜4週間かかります。インジェクションモールドと複雑なCNCフィクスチャは4〜8週間かかります。生産サンプルと承認にはさらに1〜2週間かかります。ツールの開始から大規模生産開始までの現実的なタイムラインは6〜10週間です。
同じツールで複数のウォレットデザインを使用できますか?
はい、デザインが共通の寸法を共有している場合です。モジュール型の型で交換可能なインサートを使用すれば、カードスロットの位置やロゴの配置を変更するだけで新しい型を必要としません。CNCプログラムは同じベースデザインの変種に対して修正可能です。これがなぜデザインの標準化が製品ライン全体でコスト効果をもたらすのかです。
ツールが作成された後でデザインを変更する必要がありますか?
変更には追加の費用がかかります。ロゴのサイズ調整などの小さな変更は100ドル〜300ドル程度かかります。カードスロットのレイアウトが異なるなどの大きな変更は、完全に新しいツールを必要とする場合があります。ツール開始前にデザインを確定してください。これはツールコストを制御するための最も重要なステップです。
OEMとODMプロジェクトのツールコストは同じですか?
いいえ。OEMプロジェクトはあなたのデザインを使用し、新しいツールを必要とし、その費用をあなたが支払い所有します。ODMプロジェクトはメーカーの既存デザインを使用し、ツールはすでに償還済みまたは複数の購入者間で共有されています。ODMは初期コストが低く、限定性がありません。
あなたの製造パートナーを選ぶこと
あなたのカスタムウォレットプロジェクトの製造業者を選ぶことは、以下の3つの質問に帰着します:
彼らがあなたの材料を理解していますか? 皮革専門家は金属ウォレットのCNC技術を持たないかもしれません。金属専門家は皮革のステッチング能力を持たないかもしれません。
彼らがツールについて透明性を持っていますか? メーカーはあなたがコミットする前にツールコストの項目別明細を提供すべきです。「単価に含まれるツール」の見積もりは警告サインです。
彼らがあなたの成長に合わせてスケールできますか? あなたの最初の注文は1,000単位かもしれません。あなたの次の注文は20,000単位かもしれません。メーカーの生産能力が、サプライヤーを変えることなく成長できるかどうかを決定します。
ツールをエンジニアリングの問題として扱い、利益中心として扱わないメーカーを選んでください。数学を示してくれるメーカーを選んでください、それを隠すメーカーを選ばないでください。
カスタムウォレットプロジェクトを始める準備はできましたか?あなたのデザインに合わせた詳細なツールと単価の明細を取得してください。
参考文献
-
製造設計(DFM)の原則 — 制造工学協会: https://www.sme.org/technologies/articles/2021/design-for-manufacturing-dfm/
-
インジェクションモールド製造費用見積もり — プラスチック技術: https://www.ptonline.com/articles/mold-cost-estimation
-
CNC加工の許容偏差 — 米国機械工学会: https://www.asme.org/codes-standards
-
レザーのダイカット製造プロセス — レザー作業グループ: https://www.leatherworkinggroup.com/
-
陽極酸化基準 — MIL-A-8625F仕様: https://www.mil-spec.org/anodizing/mil-a-8625f.html