13 min read
Quando un brand owner invia una foto di un prodotto di riferimento e chiede, “Possiamo realizzare qualcosa di simile?” il primo aspetto che un ingegnere di una fabbrica verifica non è il logo. È lo spessore del telaio. È la tolleranza del meccanismo di scorrimento. È la profondità dell’anodizzazione. Il mercato per gli holder di carte in alluminio premium—popolarizzato da brand come Ekster—ha cresciuto rapidamente, e i buyer B2B ora riconoscono che “stesso di Ekster” significa un insieme specifico di standard di ingegneria, non un’idea vaga di aspetto.
Questo guide spiega cosa siano questi standard, come valutare fornitori che affermano di rispettarli, e cosa comporta il processo di acquisto da prima richiesta a carico di contenitori.
1. Capire l’holder di carte in alluminio dello stile Ekster: Tipi e Applicazioni
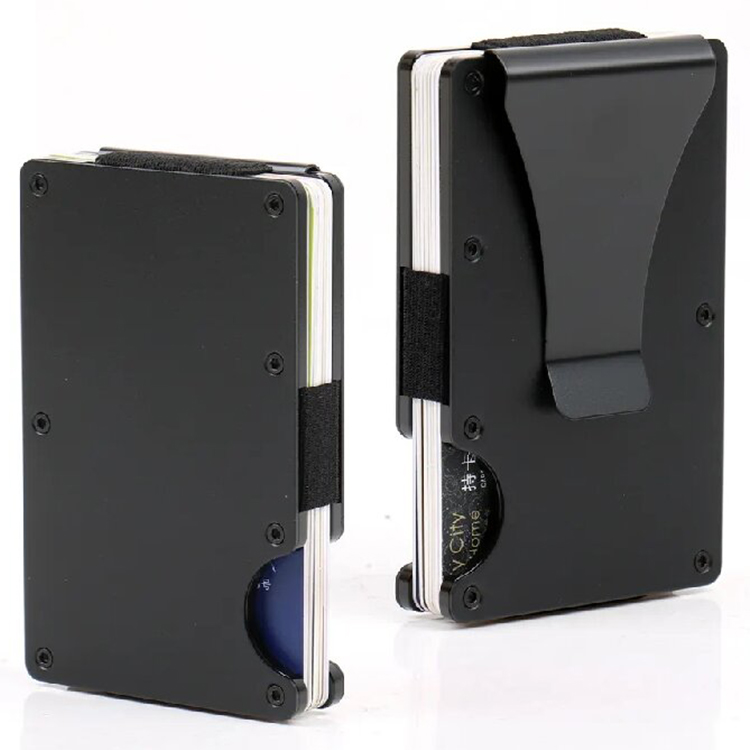
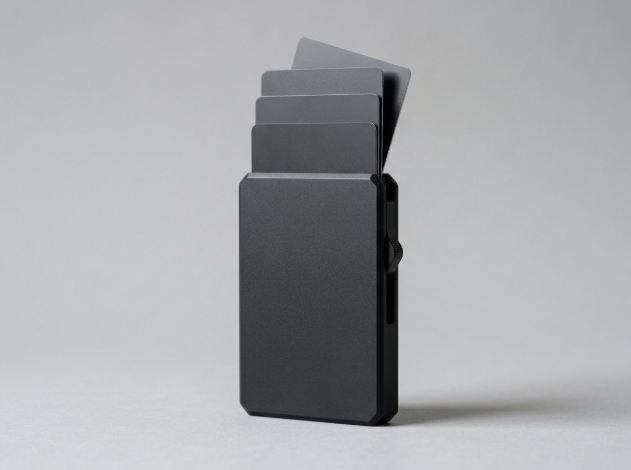
Un “holder di carte dello stile Ekster” è un portafoglio sottile e rigido, solitamente realizzato in un’lega di alluminio, progettato per contenere 6–12 carte con un sistema di accesso rapido meccanico. La categoria si è espansa al di là della semplice conservazione delle carte, entrando nel settore degli accessori per la quotidiana carry (EDC) per professionisti, viaggiatori e appassionati di tecnologia.
L’appeal principale è triplo: durata (l’alluminio resiste alle pieghe e alle fessure), sottilezza (tipicamente sotto i 12 mm di spessore) e protezione RFID (bloccando gli scansioni non autorizzate di carte di credito e identità). I buyer che acquistano questi prodotti devono distinguere tra due tipi principali: meccanismi a molla assistita e tray scorrevoli. Il design a molla utilizza un pulsante o un lever per spostare le carte verso l’esterno; il design scorrevole utilizza una placca metallica operata con il pollice.
Per i buyer B2B, l’applicazione è importante. Un holder di carte destinato a regali aziendali potrebbe privilegiare superfici per incisione laser. Uno destinato a rivenditori outdoor ha bisogno di resistenza alla corrosione da sale. Capire questi requisiti finali prima di acquistare evita errori di specifica costosi in seguito.
1.1 Standard di Grado del Materiale e Finestra Superficiale
La lega di alluminio più comunemente specificata per i holder di carte premium è 6061-T6, talvolta aggiornata a 7075 per un rapporto resistenza-peso più elevato. Il temperamento T6 indica trattamento termico e raffreddamento artificiale—ottenendo una resistenza a snervamento intorno ai 240 MPa per il 6061, sufficiente per la pressione quotidiana in tasca senza deformazione.
La finitura superficiale è dove i prodotti economici si rivelano. I holder di carte premium utilizzano anodizzazione dura tipo III (spessore tra 40–60 micrometri) per la resistenza alle graffiature, o tipo II (tra 8–12 micrometri) per applicazioni di colore standard. La sabbia fina prima dell’anodizzazione crea il texture opaca associata ai prodotti EDC di alto livello. Le tolleranze sono cruciali: la cavità per le carte deve contenere le carte in modo stretto senza attrito, tipicamente richiedendo precisione di ±0.1 mm sulle dimensioni interne. Chiedi ai fornitori le specifiche delle tolleranze per iscritto—risposte vaghe segnalano una produzione imprecisa.
1.2 Tecnologia di Blocco RFID e Protocolli di Test
Il blocco RFID non è una singola tecnologia. È un standard di prestazione. Il corpo in alluminio stesso blocca alcune frequenze RFID, ma la maggior parte dei holder di carte premium aggiunge una strata di schermatura dedicata—sia un foglio di alluminio o rame, o un tessuto specializzato per blocco RFID—per garantire una attenuazione costante.
I protocolli di test sono importanti: un fornitore legittimo dovrebbe fornire report di test che mostrino un’attenuazione di almeno 80 dB a 13,56 MHz (la frequenza utilizzata dalle carte di credito contactless) e idealmente anche a 125 kHz (carte ID a bassa frequenza). I buyer dovrebbero richiedere questi report prima di procedere alla produzione. Un holder di carte che blocca i segnali RFID in modo inconsistente—che funziona in un angolo ma fallisce in un altro—è peggiore di nessuna protezione perché l’utente crede di essere sicuro.
1.3 Dimensioni, Capacità e Tipi di Meccanismo
Le dimensioni standard degli holder di carte in alluminio cadono in un range: circa 100–110 mm di lunghezza, 65–70 mm di larghezza e 8–12 mm di spessore. Il peso tipicamente si aggira tra 50–80 grammi—abbastanza pesante per sentire la sostanza, leggero per essere portato in tasca.
La capacità varia da 6 a 12 carte. Il meccanismo a pop-up aggiunge complessità: un lever a molla o un pulsante che spinge le carte verso l’alto per un accesso facile. La durata del meccanismo è il metrico principale di qualità. Un buon meccanismo a molla dovrebbe sopravvivere a 50.000+ cicli di attivazione senza perdere tensione. I buyer dovrebbero chiedere ai fornitori come testano la durata del meccanismo—una fabbrica che non riesce a spiegare il proprio protocollo di test probabilmente non ne ha uno.
2. Come Valutare i Fornitori di Holder di Carte in Alluminio
La differenza tra un campione e la produzione di massa è dove la qualità del fornitore si rivela. Un campione lucido da un showroom ti dice poco sulla capacità della fabbrica di replicare quel finissaggio su 10.000 unità. Questa sezione offre un framework per valutare i fornitori prima di impegnarsi.
2.1 Elementi Essenziali dell’Audit della Fabbrica
Comincia con la capacità produttiva. Un fornitore che afferma di gestire il tuo ordine di 50.000 unità dovrebbe essere in grado di indicare la sua produzione mensile in unità—non in termini vaghi come “grande capacità”. Per i holder di carte in alluminio, la domanda cruciale è se la tornitura CNC sia interna o esterna. La tornitura interna dà al fornitore il controllo sulle tolleranze e sui tempi di consegna; l’esternalizzazione introduce il rischio di coordinamento.
Le certificazioni forniscono una base: ISO 9001 per la gestione della qualità, BSCI o SEDEX per la compliance sociale. Queste non garantiscono la qualità del prodotto, ma la loro assenza è un segnale rosso. Chiedi i numeri delle certificazioni e verifica con i corpi emittenti. Un fornitore che esita a condividere questa informazione è probabilmente nascosto qualcosa.
2.2 Checklist per Valutazione dei Campioni
Quando i campioni arrivano, non testarli come un consumatore. Testarli come un ingegnere.
Verifica dimensionale: Misura lunghezza, larghezza, spessore e profondità della tasca per carte rispetto alla scheda tecnica. Deviazioni superiori a ±0.2mm indicano instabilità del processo.
Test dello stress del meccanismo: Operare il meccanismo a slitta o a pop-up 50–100 volte in una seduta. Ascoltare per rumori di strisciamento—un segno di lubrificazione insufficiente o finitura superficiale scarsa sui componenti interni.
Qualità dell’anodizzazione: Esamina la superficie sotto una luce intensa. Variazioni di colore, pitting o un aspetto “nuvoloso” indicano un controllo insufficiente del bagno di anodizzazione. Gratta la superficie con una moneta; se si graffia facilmente, l’anodizzazione è troppo sottile.
Efficacia RFID: Usa un lettore effettivo a 13.56 MHz. Testa a diverse angolazioni e distanze. Nota ogni posizione in cui la carta viene letta correttamente attraverso il portacarte—questo è un’apertura di schermatura.
Test di caduta: Lascia cadere il portacarte (carico con carte) da altezza alla vita su cemento. Controlla per graffi, crepe o allineamento del meccanismo errato. Ripeti tre volte.
2.3 Domande da Porre Prima dell’Ordine
-
“Qual è la tua specifica di tolleranza per le dimensioni interne della cavità per carte?”
-
“Puoi fornire il certificato mill per l’alluminio che utilizzi?”
-
“Come testi la durata del meccanismo e puoi condividere i dati del test?”
-
“Qual è il tuo tasso di rifiuto per unità finiture e come gestisci i difetti?”
-
“Hai l’anodizzazione in-house o è esterna?”
Evita fornitori che: non possono indicare la loro classe di alluminio, affermano “capacità illimitata” senza specifiche, rifiutano di fornire report dei test o citano prezzi drasticamente al di sotto dei tassi di mercato senza spiegare la differenza di costo.
3. Indicazioni di Qualità e Standard dell’Industria
La qualità nei portacarte in alluminio non è soggettiva. È misurabile in diversi ambiti. I buyer che riescono a specificare queste indicazioni nei loro RFQ riceveranno quote più accurate e migliori risultati produttivi.
| Indicatore di Qualità | Metodo di Test | Standard Accettabile |
|---|---|---|
| Precisione dimensionale | Misurazione con calibro | ±0.1–0.2mm sulle superfici critiche |
| Spessore dell’anodizzazione | Misurazione dello spessore del rivestimento | Tipo II: 8–12μm; Tipo III: 40–60μm |
| Durezza dell’anodizzazione | Test di durezza con matita | Minimo 9H per Tipo III |
| Resistenza alla corrosione | Test di salinità (ASTM B117) | 24–72 ore senza pitting |
| Attenuazione RFID | Misurazione della forza del campo | ≥80 dB a 13.56 MHz |
| Durata del meccanismo | Test di cicli | 50.000+ cicli senza guasto |
| Uniformità della finitura superficiale | Controllo visivo sotto 500 lux | Nessuna variazione di colore su superfici |
Standard industriali rilevanti includono ASTM B117 per il test di corrosione a salinità e ISO 9227 per la nebbia salina neutra. Per le prestazioni RFID, consulta ISO 14443 (lo standard per le carte di pagamento a distanza) per definire i tuoi requisiti di attenuazione.

Un’onestà dovuta: non ogni standard si applica a ogni prodotto. Un portacarte destinato a un scaffale di un negozio di regali non ha bisogno di resistenza alla corrosione militare. Specificare in modo eccessivo aumenta i costi senza aggiungere valore di mercato. Abbinare lo standard all’uso previsto del prodotto.
4. Fattori di Costo e Benchmark dei Prezzi
Comprendere cosa determina il costo aiuta i buyer a negoziare in modo intelligente e a evitare aspettative irreali. I prezzi dei portacarte in alluminio seguono una struttura prevedibile.
4.1 Cosa Determina il Prezzo Unitario?
Costo dei materiali è la base: l’alluminio 6061-T6 al prezzo attuale rappresenta circa il 15–20% del costo totale unitario. Complessità del taglio è la variabile principale—ogni operazione CNC aggiunge tempo, e tolleranze più strette richiedono velocità di motore più lente e ulteriori controlli. Finitura superficiale aggiunge 10–25% a seconda di se scegli standard anodizzazione o rivestimento PVD premium. Materiali per il liner RFID contribuiscono una piccola ma non trascurabile quantità. Volume dell’ordine determina economie di scala nei costi di setup e ammortamento degli strumenti.
4.2 Range di Prezzo Tipici per la Pianificazione
Per scopi di pianificazione, i range attuali del mercato (FOB Shenzhen) si presentano circa così:
-
Entry-level (anodizzazione base, nessun liner RFID, meccanismo semplice a slitta): $4–8 per unità a 500–1.000 pezzi
-
Mid-range (taglio CNC, liner RFID, anodizzazione Tipo II): $8–15 per unità
-
Premium (meccanismo complesso a pop-up, anodizzazione Tipo III, confezionamento personalizzato): $15–25+ per unità
Questi sono indicativi. Il prezzo finale dipende dalle tue specifiche esatte. Un acquirente che comprende questi range può riconoscere outlier—un’offerta a $3 per unità per un design complesso a pop-up dovrebbe sollevare dubbi, non entusiasmo.
4.3 Considerazioni sul MOQ per i Primi Ordini
Più della metà dei forni per portafogli metallici stabiliscono MOQ tra 300 e 1.000 unità per progetti OEM/ODM. Se il tuo primo ordine necessita di essere più piccolo, considera di iniziare con un modello “blank” standard – un design che la fabbrica produce già – e privataziolarlo. Questo riduce i costi di tooling e ti permette di validare la domanda prima di impegnarti in un design personalizzato.
Le leve di negoziazione che funzionano davvero: ordini multi-SKU (combinando diversi varianti del prodotto in un unico ciclo produttivo), impegni di volume annuale e termini di pagamento anticipati. I fornitori offrono sconti per la previsione, non per il potenziale.
5. Processo di Produzione: Dalla Materiale Grezzo al Portafoglio Finale
Comprendere il processo di produzione aiuta i compratori a comunicare con i fornitori e a identificare da dove originano i problemi di qualità. Il processo per un portafoglio in alluminio CNC-machined segue una sequenza coerente.
Materiale grezzo: Barre o lamiere di alluminio vengono acquistate con certificazione della mill che conferma la composizione dell’alloy.
Taglio CNC: Il corpo principale viene tagliato da un blocco di alluminio. Questo è il passo produttivo più lungo – un design complesso a pop-up potrebbe richiedere 15–30 minuti di tempo macchina per unità. Le cavità interne per il meccanismo vengono tagliate con tolleranze di precisione.
Deburring e preparazione superficiale: I bordi tagliati vengono deburred. La superficie viene sabbiate per creare un aspetto uniforme e matto che migliora l’adesione all’anodizzazione.
Anodizzazione: Le parti vengono disposte e immerse in un bagno elettrolitico. Il processo di anodizzazione crea uno strato di ossido di alluminio duro e resistente alla corrosione. Il colore può essere aggiunto con un tintore prima del passo di sigillatura.
Assemblaggio del meccanismo: Molla, leve e piastrine scorrevoli vengono assemblate nel corpo tagliato. Questo passo richiede condizioni pulite – polvere o particolari metallici possono causare il fallimento del meccanismo.
Installazione del liner RFID: Lo strato di schermatura viene tagliato alle dimensioni richieste e posizionato all’interno della cavità delle carte.
Ispezione finale: Verifica dimensionale, test funzionali del meccanismo e ispezione visiva della superficie. Le unità rifiutate vengono scartate o ricondizionate.
Packaging: Le unità vengono avvolte e confezionate in base alle specifiche del compratore.
La qualità di un portafoglio è determinata nei passaggi di taglio e anodizzazione. Un fornitore che ha il controllo interno su questi processi può mantenere la consistenza; uno che li subappalta introduce variabilità a ogni passaggio.
6. Personalizzazione e Opzioni OEM/ODM
La personalizzazione va molto oltre il semplice posizionamento del logo su un prodotto esistente. Il livello di personalizzazione che scegli determina sia il tuo tempo di sviluppo che la tua differenziazione sul mercato.
OEM (Original Equipment Manufacturing): Tu fornisci il design – file CAD, specifiche materiali, richieste di finitura. La fabbrica produce in base alle tue specifiche. Questo ti dà un pieno controllo sul prodotto finale ma richiede di avere capacità di design o di collaborare con un designer prodotto.
ODM (Original Design Manufacturing): La fabbrica fornisce un design di base, e tu personalizzi il branding, la finitura e la confezione. Questo è più veloce e a minor rischio per i primi compratori. Il compromesso è che il tuo prodotto condividerà il design di base con altri prodotti di altri compratori.
Private label: Tu selezioni un prodotto esistente dal catalogo della fabbrica e lo metti con il tuo brand. L’ingresso più economico, ma con la minima differenziazione.
Le aree di personalizzazione che contano oltre al logo: colori di anodizzazione a Pantone, capacità personalizzata delle carte, modifiche del meccanismo (tensione della molla, posizione del thumb-slide), design della confezione (scatole pronte per il retail, materiali ecologici) e anche profondità di incisione personalizzata per un’esperienza di marca più tattile.
Scegli OEM se: hai un design proprietario che differenzia il tuo brand e sei pronto per un tempo di sviluppo più lungo.
Scegli ODM se: vuoi lanciare rapidamente con meccanismi provati e sei a tuo agio con un design che altri brand potrebbero usare.
Scegli private label se: stai testando un mercato o hai bisogno di un prodotto a basso costo d’ingresso.
7. Capacità di Produzione per Portafogli in Alluminio
Questo è dove gli standard dell’industria che abbiamo discusso si incontrano con la nostra linea di produzione. Gstar Technology (Shenzhen) Co., Ltd. opera come produttore di portafogli in metallo, pelle e plastica, tra cui portafogli in alluminio progettati agli stessi standard materiali e prestazioni che brand come Ekster hanno reso popolari.
La nostra approccio alla produzione di “portafogli Ekster-style” è diretto: non repliciamo design o loghi trademarkati, ma produciamo in base a specifiche tecniche equivalenti. Quando un compratore ci invia un prodotto di riferimento e dice “stesso come portafoglio in alluminio Ekster, ma con il nostro branding”, interpretiamo questa richiesta attraverso la lente della qualità del materiale, della affidabilità del meccanismo e della finitura.
7.1 Taglio CNC e Finishing In-House
Operiamo linee di taglio CNC in-house, il che ci permette un controllo diretto sulle tolleranze che determinano la fluidità del meccanismo – tipicamente ±0.1mm sulle superfici critiche. Il nostro dipartimento di finitura gestisce l’anodizzazione (entrambi i tipi II e III) e l’incisione laser internamente. Questa integrazione verticale significa che il tuo ordine non passa attraverso diversi subfornitori, ciascuno aggiungendo tempo di consegna e variabilità qualitativa.
7.2 Controllo Qualità e Test
Ogni lotto di produzione subisce un controllo in più fasi: verifica dimensionale con strumenti calibrati, test del ciclo del meccanismo, ispezione visiva della superficie sotto illuminazione controllata e test della attenuazione RFID. Forniamo la documentazione dei test con ogni lotto—report sull’attenuazione RFID, risultati del test di nebbia salina e dati del test di caduta—così il tuo team di qualità può verificare la conformità senza dover dipendere solo dalle nostre parole.
7.3 Capacità e Tempi di Consegna
Con una capacità produttiva mensile di 300.000+ unità lungo le nostre linee di portafogli, possiamo supportare ordini di prova partendo da 300 unità e produzioni di massa di 50.000+ unità. Il tempo di consegna per i campioni è di 7–10 giorni dopo la conferma delle specifiche; il tempo di consegna per la produzione è di 15–30 giorni a seconda del volume e della complessità del finissaggio. Il nostro tempo medio per la richiesta di preventivo è di 24 ore.
7.4 Un’Nota sul Lavorare con Noi
Abbiamo fornito brand, grossisti e rivenditori online in Nord America, Europa e Asia per 14 anni. I nostri clienti vanno da startup che lanciano il loro primo prodotto a retailer stabili che espandono la categoria EDC. Trattiamo la richiesta “stesso di Ekster” come un problema di specifiche, non come un modo per risparmiare—il che significa che ci riserviamo di opporci quando le tue richieste non sono chiare e ti diremo quando un approccio a costo più basso raggiunge lo stesso risultato.
Avvia il Tuo Progetto per Portafoglio in Alluminio Oggi
Se stai cercando un partner di produzione che produce portafogli in alluminio premium ai standard discussi in questo documento—con flessibilità OEM/ODM, controllo qualità documentato e capacità produttiva affidabile—siamo pronti a discutere il tuo progetto.
Richiedi un Preventivo Gratuito
Oppure contatta il nostro team direttamente: Jerry Lee — sales@gstartec.com
**
Domande Frequenti**
Qual è il miglior portafoglio in alluminio?
Il “migliore” portafoglio in alluminio dipende dalle tue priorità: sottigliezza, capacità di carte, tipo di meccanismo o protezione RFID. Per i buyer B2B, il miglior portafoglio in alluminio è quello che corrisponde ai bisogni del tuo mercato target a un prezzo che mantenga i tuoi margini. Confronta la qualità del materiale, la durata del meccanismo e la finitura—non i nomi dei brand.
Qual è meglio, Ridge o Ekster?
Questi due brand premium utilizzano meccanismi diversi: Ridge utilizza un design a piattaforma serrata con viti che tiene le carte in una pila, mentre Ekster utilizza uno slider a scorrimento per un accesso rapido alle carte. Per i produttori, la domanda è quale meccanismo preferiscono i tuoi clienti. Entrambi i modelli sono produttibili; la scelta dipende dalla tua posizione di marca e dal tuo target demografico.
Qual è il miglior portafoglio in metallo?
Il miglior portafoglio in metallo combina un materiale costruttivo duraturo (alluminio o titanio), una protezione efficace contro l’RFID e un meccanismo che resiste all’uso quotidiano. Per la sourcing B2B, “migliore” significa anche trovare un fornitore che possa replicare in modo consistente quella qualità su larga scala—un campione che funziona bene è inutile se il produttore non riesce a riprodurlo.
Qual è la differenza tra il Cardholder Ekster e il Cardholder Pro?
Il Cardholder Pro offre tipicamente una capacità maggiore di carte e un meccanismo più robusto rispetto alla versione standard. Quando si cerca un equivalente, specifica la capacità e il tipo di meccanismo che hai bisogno. Produciamo sia la versione standard che le configurazioni “Pro”, quindi la scelta è una specifica, non un mistero.
Qual è la quantità minima d’ordine per portafogli in alluminio personalizzati?
La QMO varia a seconda del fornitore. La nostra QMO standard per portafogli in alluminio OEM/ODM inizia da 300 unità. Per i nuovi acquirenti, ti consigliamo di iniziare con un ordine più piccolo per validare la concordanza prodotto-m mercato prima di scalare la produzione. Un ordine pilota di 300 unità è un rischio ragionevole; un impegno di 50.000 unità senza validazione del mercato non lo è.
Quanto tempo ci vuole per ricevere i campioni e la produzione di massa?
I campioni richiedono tipicamente 7–10 giorni dopo la conferma delle specifiche. La produzione di massa richiede 15–30 giorni a seconda del volume dell’ordine e della complessità del finissaggio. La consegna aggiunge 5–15 giorni per la spedizione aerea o 20–40 giorni per la spedizione in mare, a seconda della destinazione.
Referenze
-
ASTM International. “ASTM B117 – Standard Practice for Operating Salt Spray (Fog) Apparatus.” https://www.astm.org/b0117-19.html
-
ISO. “ISO 9227:2022 Corrosion tests in artificial atmospheres — Salt spray tests.” https://www.iso.org/standard/82942.html
-
ISO. “ISO 14443 Identification cards — Contactless integrated circuit cards.” https://www.iso.org/standard/73598.html
-
The Aluminum Association. “6061-T6 Aluminum Properties.” https://www.aluminum.org/
-
International Organization for Standardization. “ISO 9001:2015 Quality management systems.” https://www.iso.org/standard/62085.html