13 min read
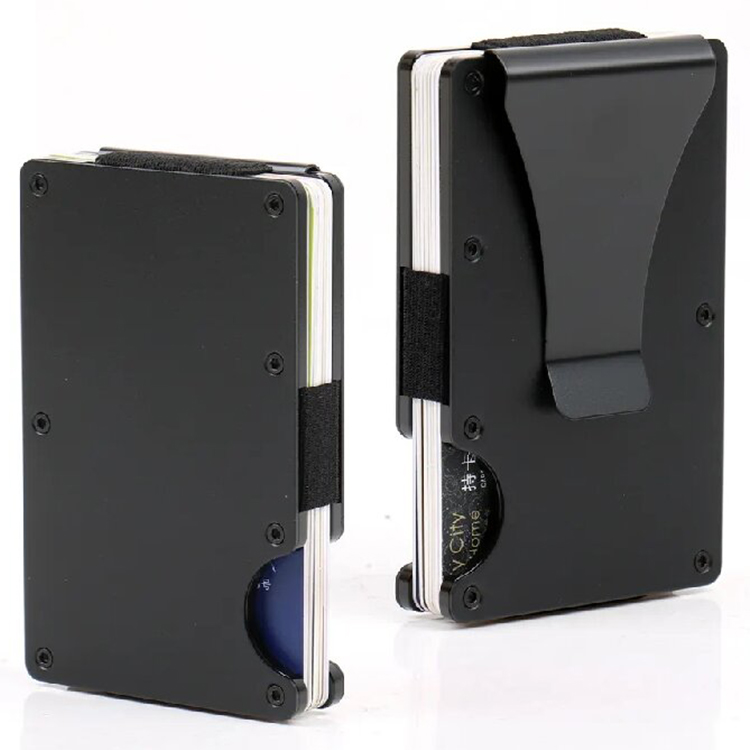
Un manager acquisti una volta ci ha chiesto perché un semplice design di portacarte in alluminio avesse un costo di tooling di $4.000. Il portafoglio stesso sarebbe stato venduto a $39. La matematica sembrava assurda finché non abbiamo scomposto la programmazione CNC, il design degli attrezzi e l’ispezione del primo articolo richiesti per mantenere una tolleranza di ±0.05mm su 10.000 unità. Quei $4.000, distribuiti sull’ordine, aggiungevano $0.40 per unità. L’acquirente ha smesso di negoziare e ha iniziato a pianificare la produzione.
Il tooling è il costo fisso più elevato in qualsiasi progetto di portafoglio personalizzato. Determina la tua quantità minima d’ordine, il tuo tempo di consegna e il prezzo per unità. Capire come funziona distingue gli acquirenti che budgetano in modo preciso da quelli che si sorprendono a metà del processo di sviluppo.
Cos’è il tooling nella produzione di portafogli personalizzati?
Il tooling si riferisce ai modelli fisici, alle matrici e agli attrezzi utilizzati per dare forma al design del portafoglio durante la produzione di massa. È un costo fisso, una tantum, che permette la produzione di migliaia di unità identiche.
Tipi di tooling in base al processo di produzione
Diversi materiali per portafogli richiedono approcci diversi per il tooling:
-
Matrici a iniezione — Utilizzate per portafogli in plastica (PC, ABS, nylon). Una matrice in acciaio con la forma del cavità del portafoglio viene realizzata, poi la plastica viene iniettata sotto pressione.
-
Matrici a taglio — Utilizzate per pelle e tessuti. Una matrice a regola d’arte in acciaio agisce come un gigantesco tagliacake, stampando la forma della pelle da un foglio.
-
Attrezzi e jig CNC — Utilizzati per portafogli in metallo. Invece di una matrice, sono utilizzati appositi ferri di precisione per tenere i pezzi in alluminio o acciaio inossidabile mentre un tornio CNC rimuove il materiale.
-
Matrici per incisione e stampaggio — Utilizzate per loghi e pattern decorativi su pelle, plastica o metallo. Queste sono tipicamente blocchi in ottone o acciaio con arte rialzata o incavata.
Costo fisso vs. costo variabile
Il tooling è un costo fisso—non cambia in base al numero di unità che produci. Materiali, manodopera e finiture sono costi variabili—si adattano al volume.
Gli acquirenti spesso confondono i due. Un preventivo che dice “$8,50 per unità” esclude di solito il tooling. L’economia reale per unità deve tenere conto del costo del tooling diviso per la tua quantità totale d’ordine.
Processo di sviluppo del tooling
Un progetto tipico di tooling segue cinque fasi:
-
Revisione del design e analisi DFM — Il produttore valuta i tuoi file CAD per la fattibilità di produzione, identificando caratteristiche che saranno costose o impossibili da produrre.
-
Programmazione CAD/CAM — Per il tooling CNC, si programmano i percorsi della macchina. Per le matrici, si progetta la cavità in software 3D.
-
Tooling prototipale o soft tooling — Tooling temporaneo a basso costo (matrici in silicone, attrezzi stampati in 3D) produce campioni per la validazione prima di impegnarsi nel tooling produttivo.
-
Prova e approvazione — Si producono campioni pre-produzione utilizzando il tooling produttivo per il tuo approvazione.
-
Produzione di massa — Il tooling approvato viene montato sulla linea di produzione.
Ogni fase aggiunge costi e tempo. Saltare l’analisi DFM per risparmiare una settimana quasi sempre costa di più in riconversione successiva.
In che modo il costo del tooling varia in base al materiale del portafoglio
Il materiale che scegli determina il tipo di tooling, che a sua volta determina la gamma di costi.
Portafogli in metallo: alluminio, acciaio inossidabile, titanio
I portafogli in metallo sono torniti, non modellati—tranne per progetti complessi a iniezione. La tornitura CNC richiede il design degli attrezzi e la configurazione del programma piuttosto che una tradizionale matrice.
Costi del tooling CNC: $1.500–$5.000+ per design.
Il costo dipende dal numero di operazioni di tornitura, dai requisiti di tolleranza e dalla finitura superficiale. L’anodizzazione (alluminio) o lo smerigliamento aggiungono passaggi di finitura ma non modificano il tooling stesso.
Per forme complesse—superfici curve, cavità interne—l’iniezione a getto diventa fattibile. Il costo della matrice è $3.000–$8.000, ma il costo per unità si riduce significativamente a grandi volumi perché i pezzi iniettati richiedono minima tornitura secondaria.
Portafogli in pelle: pelle vera, PU, RFID-Blocking
I portafogli in pelle utilizzano il taglio a matrice piuttosto che la modellazione. Una matrice a regola d’arte in acciaio taglia la forma della pelle, e una matrice a incisione separata stampa il logo.
Matrici a taglio: $200–$800 per forma.
Matrici a incisione: $100–$500 per logo.
Le strati RFID-blocking sono tipicamente laminati nella pelle prima del taglio, il che potrebbe richiedere configurazioni di matrice aggiuntive se il materiale di blocco ha spessore o flessibilità diversi.
La cucitura e il punto richiedono nessun tooling—sono costi manodopera che influenzano il prezzo per unità, non costi iniziali. Questo è il motivo per cui i portafogli in pelle hanno costi di accesso al tooling più bassi ma prezzi per unità più elevati rispetto alla plastica.
Portafogli in plastica: PC, ABS, Nylon
L’iniezione a getto è il processo dominante per i portafogli in plastica. La matrice è l’intero costo del tooling.
Matrice a singola cavità semplice: $1.000–$3.000.
Matrici a multi-cavità o complesse: $3.000–$10.000+.
La vita utile della matrice è di 100.000–500.000 cicli, a seconda del grado di acciaio e della plastica utilizzata. Il nylon a base di vetro consuma le matrici più velocemente del poli-carbonato non rinchiuso. Per produzioni di lungo periodo, una matrice in acciaio rafforzato costa di più all’inizio ma offre un costo per unità inferiore nel lungo periodo.
Confronto dei Costi di Strumentazione per Materiale
| Materiale | Intervallo di Costo Strumentazione | Durata della Strumentazione | Meglio per Volume |
|---|---|---|---|
| Pelle PU | $200–$800 | 50k–100k tagli | Basso–Medio |
| Pelle Vera | $300–$1,000 | 30k–80k tagli | Basso–Medio |
| Plastica (Iniezione) | $1,000–$10,000 | 100k–500k cicli | Medio–Alto |
| Alluminio (CNC) | $1,500–$5,000 | Basato sul programma | Basso–Alto (flessibile) |
| Acciaio Inox (CNC) | $2,000–$6,000 | Basato sul programma | Medio–Alto |
Fattori Chiave che Determinano i Costi di Strumentazione che Devi Sapere
Quattro fattori influenzano i costi di strumentazione più di qualsiasi altro. Affrontali durante la fase di progettazione e avrai controllo del budget.
Complessità del Progetto
Ogni componente del tuo portafoglio richiede strumentazione separata. Un portafoglio in un pezzo in alluminio richiede un’unica configurazione di fissaggio. Un portafoglio a più pezzi con un separatore per monete, un vano per carte e una copertura esterna richiede diversi fissaggi, dies o stampi—ognuno con un costo proprio.
Curve intricate e undercut complicano la strumentazione. Un undercut richiede uno stampo con core scorrevoli o una macchina CNC con capacità multi-assiale. Entrambi aumentano i costi. I progetti simmetrici riducono il tempo di programmazione e le operazioni di fresatura.
Tolleranza e Precisione
Le tolleranze più strette costano di più. Una tolleranza di ±0.05mm richiede macchine CNC di qualità superiore, più passaggi di ispezione e un monitoraggio più frequente dell’usura degli strumenti. Una tolleranza di ±0.2mm funziona su attrezzature standard con processi standard.
La differenza può essere del 30–50% sui costi di strumentazione. Chiediti se il tuo progetto richiede realmente tolleranze di precisione o se le stai specificando abitudinariamente.
Finestra e Texture della Superficie
Le finiture lucide, lucidate, sabbiate e anodizzate richiedono ciascuna una configurazione diversa di strumentazione. Una finitura lucidata in alluminio richiede un processo abrasivo specifico—il fissaggio deve tenere saldamente il pezzo senza graffiarlo. L’anodizzazione richiede fissaggi a rastrello che tengono i pezzi durante il processo elettrochimico.
Per gli stampi in plastica, i pattern di texture sono incisi nella cavità dello stampo. Questa incisione aggiunge $300–$800 al costo dello stampo, a seconda della complessità della texture.
Integrazione del Logo e della Branding
Il tuo logo non è gratuito. Gli stampi per incisione, i programmi per laser e gli inserti metallici richiedono tutti costi di strumentazione separati. La branding a più posizioni—logo sul davanti, sul retro e all’interno—moltiplica le richieste di strumentazione.
Un semplice programma per incisione laser costa $50–$200. Un die per incisione in ottone costa $100–$500. Un inserto metallico richiede un pozzetto da fresare nel corpo del portafoglio, aggiungendo tempo di programmazione e fresatura CNC.
Quantità di Set di Strumentazione
Uno stampo a singolo cavità produce un pezzo per ciclo. Uno stampo a multi-cavità produce due, quattro o otto pezzi per ciclo, aumentando il costo dello stampo in proporzione ma riducendo il tempo per ciclo per unità.
Per la produzione ad alto volume, i set di strumentazione duplicati sono talvolta giustificati—due stampi identici che funzionano su due macchine riducono il tempo di attesa e offrono ridondanza se uno stampo necessita di manutenzione.
Analisi dei Costi Reali: Strumentazione vs. Prezzo per Unità
La relazione tra strumentazione e prezzo per unità è diretta una volta che comprendi l’amortizzamento.
La Formula dell’Amortizzamento
Prezzo per unità = (Costo di strumentazione ÷ Quantità totale dell’ordine) + Costo materiale + Manodopera + Margine
Un costo di strumentazione di $3,000 distribuito su 3,000 unità aggiunge $1.00 per unità. Lo stesso costo di strumentazione su 10,000 unità aggiunge $0.30 per unità. Su 30,000 unità, aggiunge $0.10 per unità.
Questo è il motivo per cui i produttori offrono prezzo per unità più bassi per ordini più grandi—il costo di strumentazione è diluito su più unità.
Cosa Include il Prezzo di Strumentazione
Un preventivo corretto di strumentazione include:
-
Progettazione dello stampo o del die
-
Acciaio o materiale per lo strumento
-
Fabbricazione o fresatura dello strumento
-
Test e ispezione del primo campione
-
Trattamento di base della superficie dello strumento
Cosa non include:
-
Costo di campionamento (spesso fatturato separatamente, $100–$500 per prototipi)
-
Modifiche al design dopo l’approvazione
-
Spedizione dello strumento al tuo sito
-
Manutenzione e riparazione dello strumento
Aspettative di Costo di Esempio
I campioni prototipi utilizzando stampi 3D o soft tooling costano $100–$500 per progettazione. Questi validano la forma ma non il processo produttivo.
I campioni pre-produzione da strumentazione produttiva reale costano $200–$1,000. Questi sono i campioni che contano—dimostrano che lo strumento funziona. Molti produttori creditano il costo del campione contro il tuo ordine di massa.
Sii scettico nei confronti dei “campioni gratuiti”. Oppure il costo è nascosto nel prezzo per unità, oppure il campione è stato prodotto con un processo che non riflette la realtà produttiva.
OEM vs. ODM: Confronto dei Costi
OEM (il tuo design): Tu paghi il costo totale dello strumento e possiedi lo strumento. Questo ti dà esclusività—nessun altro acquirente può utilizzare i tuoi stampi.
ODM (design del produttore): Il produttore possiede lo strumento. Tu benefici da un costo di strumentazione ammortizzato o condiviso, ma non hai esclusività. Altri acquirenti potrebbero vendere lo stesso design di portafoglio.
Esiste un approccio ibrido: il produttore modifica un design esistente (aggiunge il tuo logo, modifica una dimensione) e tu condividi il costo dello strumento nuovo. Questo riduce l’investimento iniziale mentre ti dà un prodotto parzialmente esclusivo.
Come Ridurre i Costi di Strumentazione Senza Sacrificare la Qualità
I costi di strumentazione sono negoziabili—ma solo entro i limiti della fisica e dell’ingegneria. Ecco come i compratori intelligenti li riducono.
Principi del Design per la Produzione (DFM)
Semplifica la geometria. Meno curve, spessore parete uniforme e raggio standard riducono il tempo di lavorazione e la complessità del telaio. Un portafoglio con 20 caratteristiche meccanizzate costa di più per lo strumento rispetto a uno con 8.
Usa spessori di materiale standard. Se specifici 1.2mm di alluminio, il produttore potrebbe aver bisogno di una dimensione foglio personalizzata. Fogli standard di 1.5mm o 1.0mm si tagliano senza strumenti personalizzati.
Riduci il numero di componenti. Un portafoglio a due pezzi richiede due set di strumenti. Un design a un pezzo con un incastro vivente richiede uno. L’equilibrio ingegneristico è la durata, ma il risparmio di costo è significativo.
Ottimizza la Quantità dell’Ordine
Calcola il punto di break-even prima di impegnarti per lo strumento personalizzato. Se il tuo ordine previsto è di 500 unità, un costo di strumento di $3,000 aggiunge $6.00 per unità. Questo potrebbe rendere il tuo prodotto non competitivo.
Gruppa diversi design in un unico run di strumenti. Se pianifichi tre modelli di portafogli, chiedi se possono condividere un corpo comune con configurazioni diverse delle slot per carte. Lo strumento condiviso riduce il costo totale.
Lavora con il Partner di Produzione Giusto
Segnali rossi:
-
Quote per lo strumento drasticamente al di sotto delle norme dell’industria. Lo strumento economico di solito significa acciaio morbido, tolleranze povere o un produttore che taglierà spese per recuperare il margine.
-
Nessun feedback DFM. Un produttore che accetta il tuo design senza interrogare la fattibilità di produzione non protegge i tuoi interessi.
-
Termini di proprietà dello strumento non chiari. Ottieni un documento scritto.
Segnali verdi:
-
Trasparenza nel breakdown dello strumento. Una quotazione a voce d’attore mostrando design, acciaio, lavorazione e test.
-
Feedback DFM prima di quotare. Il produttore identifica potenziali problemi e suggerisce alternative.
-
Accordi chiari sulla conservazione e proprietà dello strumento.
Pianifica per le Future Iterazioni
Lo strumento che permette modifiche minori risparmia soldi su future linee di prodotto. Inserimenti intercambiabili in un telaio permettono di modificare la posizione di una slot per carte senza costruire un nuovo telaio. Un programma CNC può essere modificato per una forma di portafoglio leggermente diversa senza nuovi fissaggi.
Questo è un punto legittimo di negoziazione. Chiedi al produttore quali componenti dello strumento sono modulari e quali modifiche costano.
Come l’Industria Applica Questi Principi in Pratica
I principi dello strumento sopra non sono astratti – plasmano ogni decisione nella produzione di portafogli. Ecco come si svolgono in comuni domande dei clienti.
Qual è il Materiale Migliore per un Portafoglio?
Non esiste una risposta unica. I portafogli metallici offrono durata e protezione RFID intrinseca, ma richiedono l’investimento di strumento più alto. I portafogli in pelle offrono un’etica classica e il costo di entrata dello strumento più basso, ma hanno costi di lavoro per unità più elevati. I portafogli in plastica sono leggeri e economici ma possono sembrare meno premium.
Il “migliore” materiale dipende dal tuo punto di prezzo target, posizionamento del brand e volume dell’ordine. Un portafoglio metallico in vendita al dettaglio a $49 giustifica un costo di strumento di $4,000. Un portafoglio in pelle PU in vendita al dettaglio a $19 non lo giustifica.
Quanto Deve Costare un Buon Portafoglio?
I portafogli di qualità si vendono tra $20 e $100. I prezzi di acquisto al dettaglio tipicamente oscillano tra il 30-50% del prezzo al dettaglio, il che significa $6-$50 per unità.
L’amortizzamento dello strumento influisce direttamente sul fatto che il tuo prezzo di acquisto al dettaglio lasci spazio per il margine. Un costo di strumento di $3,000 su un ordine di 1,000 unità aggiunge $3.00 per unità – significativo al livello di $6 di acquisto al dettaglio, trascurabile al livello di $50.
Che 6 Cose Non Dovresti Portare nel Portafoglio?
Questa domanda del consumatore ha un aspetto produttivo. Monete, carte in eccesso e ricevute di carta aggiungono spessore e stress alla costruzione del portafoglio. Un portafoglio progettato per contenere 12 carte richiede dimensioni interne e rinforzo di cucitura diversi rispetto a uno progettato per 6.
La conseguenza del design: lo strumento deve tenere conto della capacità intesa del portafoglio. Una slot per carte troppo stretta si allunga e si consuma. Una troppo larga farà cadere le carte. Questo è un problema di tolleranza, e inizia con il design del die o del telaio.
Quale Colore del Portafoglio Non è Buono?
La psicologia del colore è soggettiva, ma l’angolo produttivo è chiaro: certi finimenti costano di più. L’alluminio anodizzato in un colore Pantone personalizzato richiede un lotto di colorazione dedicato. I portafogli a più colori richiedono mascheratura o corsi di anodizzazione secondari. Entrambi aggiungono costi.
Se il colore è una richiesta del brand, budgetalo. Se è una preferenza, considera colori standard che i produttori mantengono in magazzino.
Collaborare con un Produttore che Capisce l’Economia dello Strumento
L’industria ha un modo standardizzato per gestire lo strumento. I produttori di buona reputazione quotano in modo trasparente, forniscono feedback DFM e documentano la proprietà dello strumento. La domanda è quale produttore scegli.
Il nostro approccio alla produzione si allinea con questi standard
Da produttore, il nostro approccio alle economie degli strumenti inizia con la revisione del design. Con 14 anni di esperienza nella produzione di portafogli RFID, organizer chiavi, portacarte graduati e protezioni per borse, abbiamo visto quali design si producono in modo efficiente e quali sprechino denaro. Applichiamo i principi DFM fin dal primo giorno, identificando i problemi di fattibilità di produzione prima che diventino il tuo costo.
La nostra capacità di taglio CNC interna significa che gli strumenti per portafogli metallici e i dispositivi di fissaggio vengono sviluppati e testati internamente. Non ci sono ritardi di coordinamento esterno, nessun margine di profitto sugli strumenti esterni e nessuna differenza di comunicazione tra il progettista degli strumenti e il team di produzione. Gli stessi ingegneri che programmano gli strumenti supervisionano la produzione.
Con una capacità produttiva di 300.000 unità al mese, ammortizziamo i costi degli strumenti in modo efficiente su grandi quantità. Un investimento di $3.000 per gli strumenti su un ordine di 30.000 unità aggiunge $0,10 per unità – un numero che funziona per la maggior parte dei modelli di prezzo a magazzino. Per i buyer che testano un nuovo mercato, offriamo quantità minime ordinarie flessibili, permettendoti di validare il design con un piccolo ordine iniziale prima di scalare.
Cosa puoi aspettarti lavorando con noi
-
Quotazione trasparente degli strumenti con un breakdown chiaro degli elementi
-
Revisione gratuita DFM prima dell’inizio degli strumenti
-
Proprietà e opzioni di conservazione degli strumenti documentate nel tuo contratto
-
Turnaround rapido dall’approvazione degli strumenti alla produzione di massa
-
Risposta alla tua richiesta entro 24 ore
Il processo degli strumenti non è un mistero. È ingegneria, acciaio e ore di taglio. Possiamo mostrarti esattamente cosa comprano i tuoi dollari per gli strumenti.
Domande Frequenti
Quanto costa la produzione degli strumenti per un portafoglio metallico personalizzato?
Per un portafoglio in alluminio tagliato CNC, aspettati $1.500–$5.000 per design. La gamma dipende dal numero di operazioni di taglio, dai requisiti di tolleranza e dal fatto che il design richieda fissaggi complessi. I portafogli in metallo a iniezione costano di più – $3.000–$8.000 per il modello – ma potrebbero essere più economici a grandi volumi.
Posso ottenere un rimborso del costo degli strumenti con un ordine di grandi dimensioni?
Alcuni produttori offrono crediti per gli strumenti – il costo degli strumenti è rimborsato o scontato dopo che raggiungi un volume totale di ordini. Questo è negoziabile ma non standard. Chiedilo esplicitamente e ottieni i termini per iscritto. Un produttore che offre crediti per gli strumenti è sicuro del tuo rapporto a lungo termine.
Chi possiede gli strumenti dopo la produzione?
Se paghi per gli strumenti, li possiedi – purché il contratto lo dica. Chiara le condizioni di proprietà prima dell’inizio della produzione. Clarifica anche la conservazione: il produttore conserva gli strumenti gratuitamente e per quanto tempo? Cosa succede se vuoi che gli strumenti ti vengano spediti? Questi dettagli appartengono al contratto.
Quanto tempo ci vuole per produrre gli strumenti?
Le semplici matrici a taglio die richiedono 2–4 settimane. Le iniezioni e i fissaggi CNC complessi richiedono 4–8 settimane. Aggiungi 1–2 settimane per la campionatura e l’approvazione pre-produzione. Un tempo reale realistico dall’inizio degli strumenti alla produzione di massa è 6–10 settimane.
Posso usare gli stessi strumenti per diversi design di portafogli?
Sì, se i design condividono le stesse dimensioni. Una matrice modulare con inserti intercambiabili ti permette di modificare la posizione delle tasche per carte o la posizione del logo senza un nuovo modello. I programmi CNC possono essere modificati per le varianti dello stesso design base. Questo è il motivo per cui la standardizzazione del design rende i costi degli strumenti più efficienti su diverse linee di prodotto.
Cosa succede se devo modificare il mio design dopo che gli strumenti sono stati fatti?
Le modifiche comportano un costo aggiuntivo. Piccole modifiche, come l’aggiustamento della dimensione di un logo, potrebbero costare $100–$300. Modifiche maggiori, come un layout diverso delle tasche per carte, potrebbero richiedere nuovi strumenti completamente. Finalizza il tuo design prima di iniziare la produzione degli strumenti. Questo è il passo più importante per controllare i costi degli strumenti.
I costi degli strumenti sono gli stessi per i progetti OEM e ODM?
No. I progetti OEM usano il tuo design, richiedendo nuovi strumenti che tu paghi e possiedi. I progetti ODM usano i design esistenti del produttore, dove gli strumenti sono già ammortizzati o condivisi tra diversi acquirenti. L’ODM ha costi iniziali più bassi ma limitata esclusività.
Scelta del tuo partner di produzione
La scelta di un produttore per il tuo progetto personalizzato di portafogli si riduce a tre domande:
Capiscono il tuo materiale? Un esperto di pelle potrebbe non avere l’esperienza CNC necessaria per portafogli metallici. Un esperto di metalli potrebbe non avere la capacità di cucitura per pelle.
Sono trasparenti riguardo agli strumenti? Il produttore dovrebbe fornire un breakdown chiaro dei costi degli strumenti prima che tu ti impegni. Una citazione vaga come “strumenti inclusi nel prezzo unitario” è un segnale di allarme.
Possono scalare con te? Il tuo primo ordine potrebbe essere 1.000 unità. Il tuo secondo potrebbe essere 20.000. La capacità produttiva del produttore determina se puoi crescere senza cambiare fornitori.
Scegli un produttore che tratta gli strumenti come un problema di ingegneria, non come un centro di profitto. Scegli uno che ti mostra i calcoli, non uno che li nasconde.
Pronto a iniziare il tuo progetto personalizzato di portafogli? Ottieni un breakdown dettagliato dei costi degli strumenti e unitari personalizzato per il tuo design.
Ottieni un Preventivo Gratuito
Riferimenti
-
Principi del Design for Manufacturing (DFM) — Society of Manufacturing Engineers: https://www.sme.org/technologies/articles/2021/design-for-manufacturing-dfm/
-
Stima dei Costi per la Produzione in Iniezione — Plastics Technology: https://www.ptonline.com/articles/mold-cost-estimation
-
Tolleranze per la Machining CNC — American Society of Mechanical Engineers: https://www.asme.org/codes-standards
-
Processi di Taglio a Caldo del Cuoio — Leather Working Group: https://www.leatherworkinggroup.com/
-
Standard per l’Anodizzazione — Specifica MIL-A-8625F: https://www.mil-spec.org/anodizing/mil-a-8625f.html