13 min read
Quand un propriétaire de marque envoie une photo de produit de référence et demande, « Pouvez-vous faire quelque chose comme cela ? », la première chose qu’un ingénieur de usine vérifie n’est pas le logo. C’est l’épaisseur de la paroi. C’est la précision des tolérances du mécanisme de glissière. C’est la profondeur de l’anodisation. Le marché des portefeuilles en aluminium premium—popularisé par des marques comme Ekster—a connu une croissance rapide, et les acheteurs B2B reconnaissent maintenant que « pareil que Ekster » signifie un ensemble spécifique de normes techniques, pas une simple esthétique vague.
Ce guide décompose ce que sont ces normes, comment évaluer des fournisseurs qui prétendent les respecter, et ce que ressemble le processus d’approvisionnement depuis la première demande jusqu’au chargement de conteneur.
1. Comprendre le portefeuille en aluminium style Ekster : Types et Applications
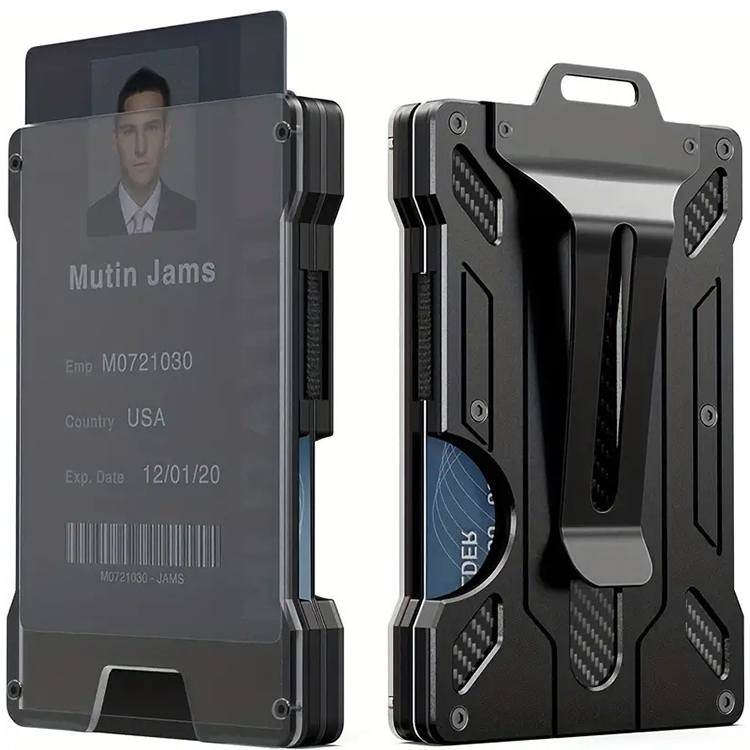
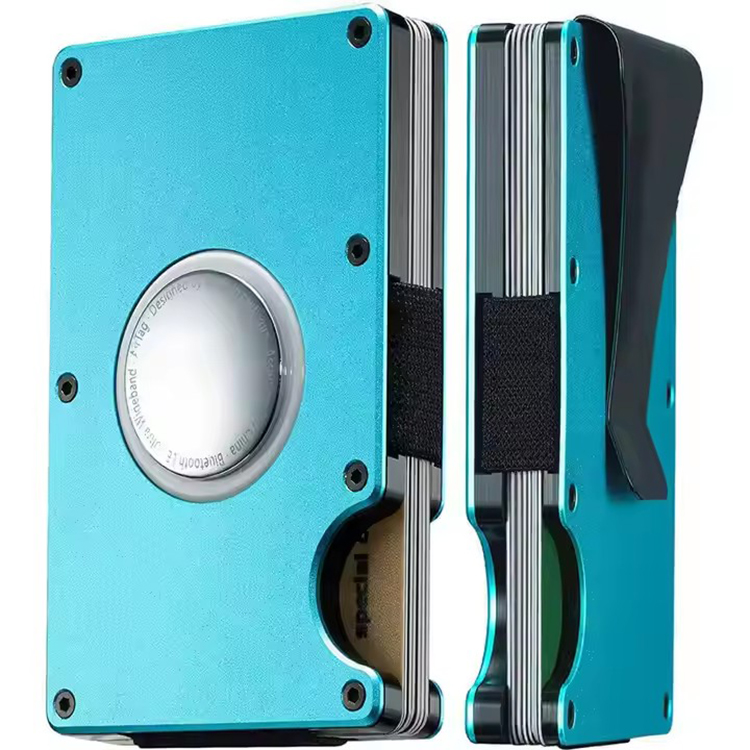
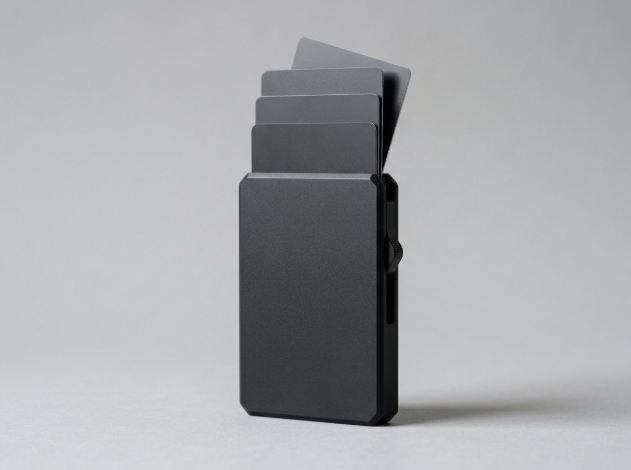
Un « portefeuille en aluminium style Ekster » est un portefeuille fin et rigide, généralement usiné à partir d’un alliage d’aluminium, conçu pour contenir 6 à 12 cartes avec un système d’accès rapide mécanique. Cette catégorie a évolué au-delà du stockage de cartes pour inclure des accessoires de portefeuille quotidien (EDC) pour les professionnels, les voyageurs et les amateurs de technologie.
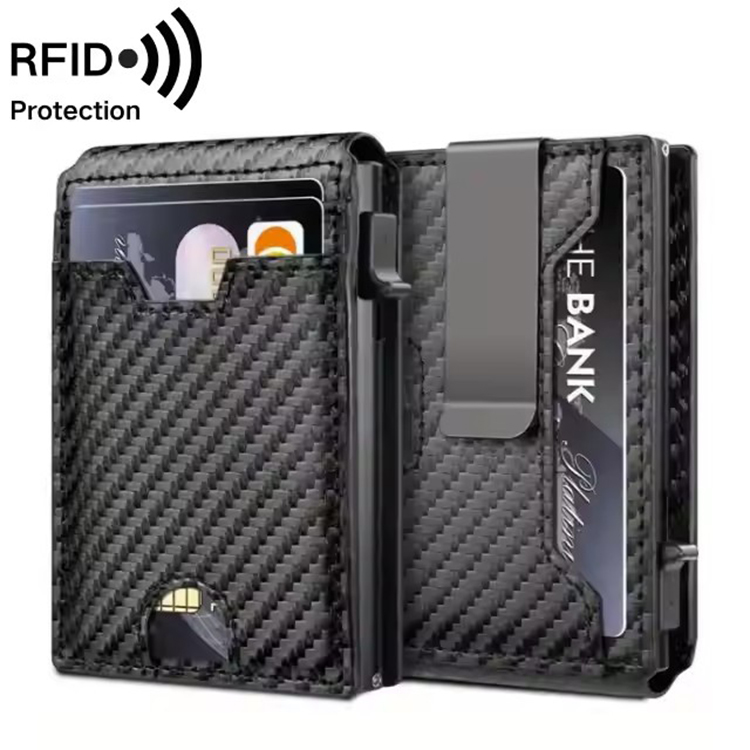
L’attrait principal est tripartite : la durabilité (l’aluminium résiste à la déformation et aux fissures), la finesse (généralement sous 12 mm d’épaisseur), et la protection RFID (bloquant les scans non autorisés des cartes de paiement et des identifiants). Les acheteurs qui souhaitent commander ces produits doivent distinguer entre deux types principaux : mécanismes à assistance de ressort et trays à glisser. Le design à ouverture rapide utilise un bouton ou une manivelle pour faire sortir les cartes ; le design à glissière utilise une plaque métallique actionnée par le pouce.
Pour les acheteurs B2B, l’application est cruciale. Un portefeuille destiné à des cadeaux d’entreprise peut privilégier des surfaces gravées à laser. Un portefeuille destiné aux vendeurs de produits en extérieur a besoin de résistance à la corrosion par sel. Comprendre ces besoins d’utilisation finale avant de commander permet d’éviter des coûts élevés liés à des spécifications incompatibles plus tard.
1.1 Normes de Grade de Matériau et de Finition de Surface
L’alliage d’aluminium le plus couramment spécifié pour les portefeuilles en aluminium premium est 6061-T6, parfois amélioré à 7075 pour un rapport force/poids plus élevé. Le tempérage T6 indique un traitement thermique de solution et un vieillissement artificiel—ce qui donne une résistance à la déformation d’environ 240 MPa pour le 6061, suffisante pour la pression quotidienne dans la poche sans déformation.
La finition de surface est là où les produits bon marché se révèlent. Les portefeuilles premium utilisent l’anodisation dure de type III (épaisseur de 40 à 60 microns) pour la résistance aux rayures, ou du type II (8 à 12 microns) pour les applications de couleur standard. Le sablage avant l’anodisation crée le texture mate associée aux produits haut de gamme EDC. Les tolérances sont critiques : la cavité pour les cartes doit les contenir sans friction, généralement exigeant une précision de ±0.1mm sur les dimensions internes. Demandez aux fournisseurs leurs spécifications de tolérance par écrit—des réponses vagues signalent une fabrication imprecise.
1.2 Technologie de Blocage RFID et Protocoles de Test
Le blocage RFID n’est pas une seule technologie. C’est une norme de performance. Le corps en aluminium bloque déjà certaines fréquences RFID, mais la plupart des portefeuilles premium ajoutent une couche de blindage dédiée—soit une feuille de cuivre ou d’aluminium, soit un tissu spécial de blocage RFID—pour garantir une atténuation constante.
Les protocoles de test sont importants : un fournisseur légitime devrait fournir des rapports de test montrant une atténuation d’au moins 80 dB à 13,56 MHz (la fréquence utilisée par les cartes de paiement sans contact) et idéalement aussi à 125 kHz (cartes d’identité à basse fréquence). Les acheteurs devraient demander ces rapports avant de se lancer en production. Un portefeuille qui bloque les signaux RFID de manière incohérente—fonctionnant à un angle mais échouant à un autre—est pire que pas de protection du tout, car l’utilisateur croit être sécurisé.
1.3 Dimensions, Capacité et Types de Mécanismes
Les dimensions standard des portefeuilles en aluminium se situent dans une gamme : environ 100 à 110 mm de longueur, 65 à 70 mm de largeur, et 8 à 12 mm d’épaisseur. Le poids se situe généralement entre 50 et 80 grammes—suffisamment lourd pour se sentir solide, suffisamment léger pour être porté dans la poche avant.
La capacité varie de 6 à 12 cartes. Le mécanisme à ouverture rapide ajoute de la complexité : un levier ou un bouton à ressort qui pousse les cartes vers le haut pour un accès facile. La durabilité du mécanisme est la principale mesure de qualité. Un mécanisme bien conçu devrait survivre à plus de 50 000 cycles d’activation sans perdre de tension. Les acheteurs devraient demander aux fournisseurs comment ils testent la durée de vie d’un mécanisme—une usine qui ne peut pas expliquer son protocole de test a probablement aucun.
2. Comment évaluer les fournisseurs de portefeuilles en aluminium
Le point de divergence entre un échantillon et la production en masse est là que la qualité du fournisseur devient visible. Un échantillon poli d’une vitrine ne vous dit rien sur la capacité de la usine à reproduire cette finition sur 10 000 unités. Cette section propose un cadre pour évaluer les fournisseurs avant de s’engager.
2.1 Essentiels d’audit de la usine
Commencez par la capacité de production. Un fournisseur qui prétend gérer votre commande de 50 000 unités devrait pouvoir indiquer sa production mensuelle en unités—pas en termes vagues comme « grande capacité ». Pour les portefeuilles en aluminium, la question cruciale est de savoir si la usine usinage CNC est interne ou externe. Un usinage interne donne au fournisseur le contrôle des tolérances et des délais de livraison ; l’externalisation introduit un risque de coordination.
Les certifications donnent une base : ISO 9001 pour la gestion de la qualité, BSCI ou SEDEX pour la conformité sociale. Ces certifications ne garantissent pas la qualité du produit, mais leur absence est un drapeau rouge. Demandez les numéros de certification et vérifiez-les auprès des organismes émetteurs. Un fournisseur qui hésite à partager ces informations cache probablement quelque chose.
2.2 Liste de vérification pour l’évaluation des échantillons
Lorsque les échantillons arrivent, ne les testez pas comme un consommateur. Testez-les comme un ingénieur.
Vérification dimensionnelle : Mesurez la longueur, la largeur, l’épaisseur et la profondeur de la fente pour carte par rapport au feuillet technique. Les écarts au-delà de ±0.2mm indiquent une instabilité du processus.
Test de contrainte du mécanisme : Utilisez le mécanisme de levage ou de glissière 50 à 100 fois en une seule séance. Écoutez pour des bruits de frottement – signe d’une lubrification insuffisante ou d’une finition de surface défectueuse sur les composants internes.
Qualité de l’anodisation : Examinez la surface sous une lumière forte. Une variation de couleur, des points ou une apparence « nuageuse » indique un contrôle insuffisant de la bain d’anodisation. Frottez la surface avec une pièce de monnaie ; si elle s’effrite facilement, l’anodisation est trop fine.
Efficacité RFID : Utilisez un lecteur de carte réel à 13.56 MHz. Testez à plusieurs angles et distances. Notez toute position où la carte est lue correctement à travers le support – c’est une zone de blindage.
Test de chute : Lâchez le support (chargé de cartes) depuis une hauteur de taille sur du béton. Inspectez pour des bosses, des fissures ou une déviation du mécanisme. Répétez trois fois.
2.3 Questions à poser avant la commande
-
« Quelle est votre spécification de tolérance pour les dimensions internes de la cavité pour carte ? »
-
« Pouvez-vous fournir le certificat de mètre du alliage d’aluminium que vous utilisez ? »
-
« Comment testez-vous la durabilité du mécanisme, et pouvez-vous partager les données de test ? »
-
« Quel est votre taux de rejet des unités finies, et comment gérez-vous les défauts ? »
-
« Avez-vous une anodisation en interne, ou est-ce que cela est externalisé ? »
Évitez les fournisseurs qui : ne peuvent pas nommer leur grade d’alliage d’aluminium, affirment avoir une « capacité illimitée » sans précisions, refusent de fournir des rapports de test, ou citent des prix nettement en dessous des taux de marché sans expliquer la différence de coût.
3. Indicateurs de qualité et normes de l’industrie
La qualité des supports de carte en aluminium n’est pas subjective. Elle est mesurable à travers plusieurs dimensions. Les acheteurs qui peuvent spécifier ces indicateurs dans leurs RFQs recevront des devis plus précis et des résultats de production meilleurs.
| Indicateur de qualité | Méthode de test | Norme acceptable |
|---|---|---|
| Précision dimensionnelle | Mesure avec un pied à coulisse | ±0.1–0.2mm sur les surfaces critiques |
| Épaisseur de l’anodisation | Mesure de l’épaisseur de la couche | Type II : 8–12μm ; Type III : 40–60μm |
| Durabilité de l’anodisation | Test de dureté au crayon | 9H minimum pour le Type III |
| Résistance à la corrosion | Test de salissure saline (ASTM B117) | 24–72 heures sans pitting |
| Atténuation RFID | Mesure de la force du champ | ≥80 dB à 13.56 MHz |
| Durabilité du mécanisme | Test de cycles | 50 000+ cycles sans défaillance |
| Uniformité de la finition de surface | Inspection visuelle sous 500 lux | Aucune variation de couleur sur les surfaces |
Les normes industrielles pertinentes incluent ASTM B117 pour le test de corrosion par salissure saline et ISO 9227 pour la salissure saline neutre. Pour la performance RFID, référencez ISO 14443 (la norme pour les cartes de paiement à proximité) pour encadrer vos exigences d’atténuation.

Une précision honnête : toutes les normes ne s’appliquent pas à chaque produit. Un support de carte destiné à une étagère d’un magasin de souvenirs n’a pas besoin d’une résistance à la corrosion militaire. Sur-spesifier augmente les coûts sans ajouter de valeur sur le marché. Adaptez la norme au but du produit.
4. Facteurs de coût et Benchmarks de prix
Comprendre ce qui détermine le coût aide les acheteurs à négocier intelligemment et à éviter des attentes irréalistes. Le prix des supports de carte en aluminium suit une structure prévisible.
4.1 Quels facteurs déterminent le prix unitaire ?
Coût des matériaux est la base : l’aluminium 6061-T6 aux tarifs du marché représente environ 15–20 % du coût unitaire total. Complexité de la mise en forme est la variable la plus importante – chaque opération CNC ajoute du temps, et des tolérances plus serrées nécessitent des vitesses de broche plus lentes et des inspections supplémentaires. Finition de surface ajoute 10–25 % selon que vous choisissez une anodisation standard ou une couche PVD premium. Matériau de la couche RFID contribue à une petite quantité mais non négligeable. Volume de commande influence les économies d’échelle dans la mise en place et l’amortissement des outils.
4.2 Plages de prix typiques pour la planification
Pour des raisons de planification uniquement, les plages de marché actuelles (FOB Shenzhen) ressemblent approximativement à ceci :
-
Bas de gamme (anodisation de base, pas de couche RFID, mécanisme simple de glissière) : 4–8 $ par unité pour 500–1 000 pièces
-
Moyen (usinage CNC, couche RFID, anodisation Type II) : 8–15 $ par unité
-
Premium (mécanisme complexe de levage, anodisation Type III, emballage personnalisé) : 15–25+ $ par unité
Ces chiffres sont indicatifs. Le prix final dépend de vos spécifications exactes. Un acheteur qui comprend ces plages peut détecter les anomalies – un devis à 3 $ par unité pour un design complexe de levage devrait susciter des questions, pas de l’enthousiasme.
4.3 Considérations MOQ pour les Premières Commandes
La plupart des usines de portefeuilles en métal fixent des MOQ entre 300 et 1 000 unités pour les projets OEM/ODM. Si votre première commande doit être plus petite, envisagez de commencer avec un modèle « standard » — une conception que l’usine produit déjà — et de le privilégier avec votre propre marquage. Cela réduit les coûts d’outillage et vous permet de valider la demande avant d’engager un design personnalisé.
Les leviers de négociation qui fonctionnent vraiment : les commandes multi-SKU (combinaison de plusieurs variantes de produit en une seule production), les engagements de volume annuel et les termes de paiement anticipé. Les fournisseurs accordent des remises pour la prévisibilité, pas pour le potentiel.
5. Processus de Production : De la Matière Première au Portefeuille Carte Terminé
Comprendre le processus de fabrication aide les acheteurs à communiquer avec les fournisseurs et à identifier d’où proviennent les problèmes de qualité. Le processus pour un portefeuille cartes usiné CNC suit une séquence cohérente.
Matière première : Une barre ou plaque d’aluminium est obtenue avec une certification d’usine confirmant la composition de l’alliage.
Usinage CNC : Le corps principal est usiné à partir d’aluminium brut. C’est la plus longue étape de production — un design complexe de type pop-up peut nécessiter 15 à 30 minutes de temps machine par unité. Les cavités internes pour le mécanisme sont usinées avec des tolérances de précision.
Déburring et préparation de surface : Les bords usinés sont débarrassés de leurs arêtes. La surface est pulvérisée à la sable pour créer un texture uniforme mate qui améliore l’adhésion de l’anodisation.
Anodisation : Les pièces sont placées sur des crochets et immergées dans un bain électrolytique. Le processus d’anodisation crée une couche d’oxyde d’aluminium dur et résistant à la corrosion. La couleur peut être ajoutée via un colorant avant l’étape de séchage.
Assemblage du mécanisme : Les ressorts, leviers et plaques de glissière sont assemblés dans le corps usiné. Cette étape exige des conditions propres — la poussière ou les particules métalliques peuvent provoquer un dysfonctionnement du mécanisme.
Installation de la couche d’anti-RFID : La couche d’isolement est coupée à la taille et placée à l’intérieur de la cavité de carte.
Contrôle final : Vérification des dimensions, tests de fonctionnement du mécanisme et inspection visuelle de la surface. Les unités rejetées sont détruites ou réparées.
Emballage : Les unités sont enveloppées et emballées selon les spécifications du client.
La qualité d’un portefeuille est déterminée aux étapes d’usinage et d’anodisation. Un fournisseur qui contrôle ces étapes en interne peut maintenir la cohérence ; celui qui les externalise introduit de la variabilité à chaque transfert.
6. Personnalisation et Options OEM/ODM
La personnalisation va bien au-delà de l’ajout de votre logo sur un produit existant. Le niveau de personnalisation que vous choisissez détermine à la fois votre calendrier de développement et votre différenciation sur le marché.
OEM (Original Equipment Manufacturing) : Vous fournissez le design — fichiers CAD, spécifications de matériau, exigences de finition. L’usine produit selon vos spécifications. Cela vous donne un contrôle complet sur le produit final, mais nécessite que vous ayez une capacité de conception ou que vous travailliez avec un designer de produit.
ODM (Original Design Manufacturing) : L’usine fournit un design de base, et vous personnalisez la marque, la finition et l’emballage. C’est plus rapide et moins risqué pour les premiers acheteurs. Le compromis est que votre produit partagera son design de base avec d’autres produits d’autres acheteurs.
Marquage privé : Vous sélectionnez un produit existant dans la catalogue de l’usine et y ajoutez votre marque. C’est le point d’entrée le plus économique, mais avec la moindre différenciation.
Points de personnalisation importants au-delà du logo : couleurs d’anodisation correspondant à la teinte Pantone, capacité personnalisée de carte, modifications du mécanisme (tension des ressorts, position de la glissière), design d’emballage (boîtes prêtes à la vente, matériaux écologiques), et même la profondeur d’gravure personnalisée pour une expérience de marque plus tactile.
Choisissez OEM si : vous avez un design propriétaire qui différencie votre marque, et vous êtes prêt à un calendrier de développement plus long.
Choisissez ODM si : vous souhaitez lancer rapidement avec des mécanismes éprouvés, et vous êtes à l’aise avec un design que d’autres marques pourraient également utiliser.
Choisissez le marquage privé si : vous testez un marché ou avez besoin d’un produit d’entrée à faible coût.
7. Nos Capacités de Fabrication pour les Portefeuilles Cartes en Aluminium
C’est là où les normes de l’industrie que nous avons discutées se rencontrent sur notre ligne de production. Gstar Technology (Shenzhen) Co., Ltd. opère comme fabricant de portefeuilles en métal, cuir et plastique, y compris des portefeuilles cartes en aluminium conçus aux mêmes normes de matériau et de performance que les marques comme Ekster ont popularisées.
Notre approche de la production de « portefeuilles cartes Ekster » est simple : nous ne reproduisons pas les designs ou logos déposés, mais nous produisons selon des spécifications techniques équivalentes. Lorsqu’un acheteur nous envoie un produit de référence et dit « même que le portefeuille cartes Ekster, mais avec notre marque », nous interprétons cette demande à travers le prisme de la qualité du matériau, de la fiabilité du mécanisme et de la qualité de finition.
7.1 Usinage CNC et Finitions en Interne
Nous opérons des lignes d’usinage CNC en interne, ce qui nous donne un contrôle direct sur les tolérances qui déterminent la fluidité du mécanisme — généralement ±0.1mm sur les surfaces critiques. Notre département de finition gère l’anodisation (types II et III) et la gravure laser en interne. Cette intégration verticale signifie que votre commande ne passe pas par plusieurs sous-traitants, chacun ajoutant un délai et une variabilité de qualité.
7.2 Contrôle de Qualité et Tests
Tout lot de production subit un contrôle en plusieurs étapes : vérification dimensionnelle avec des instruments calibrés, test des cycles du mécanisme, inspection visuelle de la surface sous une lumière contrôlée, et test d’atténuation RFID. Nous fournissons un document de test avec chaque lot—rapports d’atténuation RFID, résultats de corrosion au sel et données des tests de chute—afin que votre équipe de qualité puisse vérifier la conformité sans dépendre de notre parole seule.
7.3 Capacité et Temps de Réactivité
Avec une capacité de production mensuelle de 300 000 unités et plus sur nos lignes de portefeuilles, nous pouvons soutenir à la fois des commandes pilotes à partir de 300 unités et des productions en masse de 50 000 unités et plus. Le délai pour les échantillons est de 7 à 10 jours après confirmation des spécifications ; le délai de production est de 15 à 30 jours selon le volume et la complexité de la finition. Notre délai typique de réponse est de 24 heures.
7.4 Une Remarque sur le Travail avec Nous
Nous avons fourni des marques, des distributeurs et des vendeurs en ligne dans l’Amérique du Nord, en Europe et en Asie pendant 14 ans. Nos clients vont des startups lançant leur premier produit aux grandes enseignes développant leur catégorie EDC. Nous traitons la demande « pareil que Ekster » comme un défi de spécification, pas comme un raccourci—ce qui signifie que nous nous opposerons lorsque vos exigences sont floues, et nous vous le dirons lorsque une approche moins coûteuse obtient le même résultat.
Démarrez Votre Projet de Portefeuille en Aluminium Aujourd’hui
Si vous cherchez un partenaire de fabrication qui produit des portefeuilles en aluminium premium aux normes discutées dans ce guide—with flexibilité OEM/ODM, contrôle de qualité documenté et capacité de production fiable—nous sommes prêts à discuter de votre projet.
Obtenez une Demande de Devis Gratuite
OU contactez notre équipe directement : Jerry Lee — sales@gstartec.com
**
Questions Fréquentes**
Quel est le meilleur portefeuille en aluminium ?
Le « meilleur » portefeuille en aluminium dépend de vos priorités : finesse, capacité de carte, type de mécanisme ou protection contre les RFI. Pour les acheteurs B2B, le meilleur portefeuille en aluminium est celui qui correspond aux besoins de votre marché cible à un prix qui maintient vos marges. Comparez la qualité du matériau, la durabilité du mécanisme et la finition—pas les noms de marque.
Quel est le meilleur entre Ridge et Ekster ?
Ces deux marques premium utilisent des mécanismes différents : Ridge utilise un design de plaque serrée à vis qui maintient les cartes en pile, tandis qu’Ekster utilise un glissière de type pop-up pour un accès rapide aux cartes. Pour les fabricants, la question est de savoir quel mécanisme vos clients préfèrent. Les deux styles sont producibles ; le choix dépend de votre positionnement de marque et de votre public cible.
Quel est le meilleur portefeuille en métal ?
Le meilleur portefeuille en métal combine une construction durable (aluminium ou titane), une protection efficace contre les RFI et un mécanisme qui résiste à l’usage quotidien. Pour le sourcing B2B, « meilleur » signifie aussi trouver un fournisseur qui peut reproduire constamment cette qualité à grande échelle—un échantillon qui performe bien est inutile si l’usine ne peut pas le reproduire.
Quelle est la différence entre le portefeuille Ekster et le portefeuille Pro ?
Le portefeuille Pro offre généralement une capacité de carte plus élevée et un mécanisme plus robuste par rapport à la version standard. Lorsque vous sourcez un équivalent, spécifiez la capacité et le type de mécanisme dont vous avez besoin. Nous fabriquons à la fois les versions standard et les configurations « Pro », donc le choix est une spécification, pas un mystère.
Quel est le volume minimum de commande pour les portefeuilles en aluminium personnalisés ?
Le volume minimum de commande varie selon le fournisseur. Notre volume minimum standard pour les portefeuilles en aluminium OEM/ODM commence à 300 unités. Pour les acheteurs pour la première fois, nous recommandons de commencer avec une commande plus petite pour valider la pertinence du produit avant d’augmenter la production. Une commande pilote de 300 unités est un risque raisonnable ; une commande de 50 000 unités sans validation du marché n’est pas.
Combien de temps faut-il pour recevoir des échantillons et la production en masse ?
Les échantillons prennent généralement 7 à 10 jours après confirmation des spécifications. La production en masse prend 15 à 30 jours selon le volume de commande et la complexité de la finition. Le transport ajoute 5 à 15 jours pour le fret aérien ou 20 à 40 jours pour le fret maritime, selon la destination.
Références
-
ASTM International. « ASTM B117 – Standard Practice for Operating Salt Spray (Fog) Apparatus. » https://www.astm.org/b0117-19.html
-
ISO. « ISO 9227:2022 Corrosion tests in artificial atmospheres — Salt spray tests. » https://www.iso.org/standard/82942.html
-
ISO. « ISO 14443 Identification cards — Contactless integrated circuit cards. » https://www.iso.org/standard/73598.html
-
The Aluminum Association. « 6061-T6 Aluminum Properties. » https://www.aluminum.org/
-
International Organization for Standardization. « ISO 9001:2015 Quality management systems. » https://www.iso.org/standard/62085.html