12 minuten lesen
CNC-Wallet vs. Spritzguss-Wallet: Welcher Fertigungsprozess passt zu Ihrem Markenimage?
Das Wallet hat sich weit über ein einfaches Lederaccessoire hinaus entwickelt. Der heutige Markt verlangt technikintegrierte EDC (Everyday Carry)-Artikel, die RFID-Signale schützen, täglichen Gebrauch überstehen und einen Stilstatement machen. Für Marken und Großhändler, die ihre nächste Produktvorstellung planen, wird der Fertigungsprozess, den Sie wählen—CNC-Fertigung oder Spritzguss—das Identität, den Preis und die Marktpositionierung Ihres Produkts definieren.
Falsch wählen, und Sie haben hohe Stückkosten, die Ihre Gewinne schmälern. Falsch wählen, und Ihr „Premium“-Metall-Wallet bricht unter normaler Nutzung. Falsch wählen, und Ihr Massenmarkt-Plastik-Wallet kann den Preis auf dem Regal nicht rechtfertigen.
Bei GSTAR haben wir 14 Jahre lang sowohl Metall- als auch Plastik-Wallets aus unserer Fabrik in China hergestellt. Wir betreiben in-house CNC-Fertigungszentren neben Spritzgusslinien, also haben wir keinen „Pferd im Rennen“—wir wissen einfach, welcher Prozess welche Ergebnisse liefert. Dieser Leitfaden erklärt die technischen und kommerziellen Unterschiede zwischen CNC-Wallets und Spritzguss-Wallets, damit Sie Ihre Wahl mit Ihrer Markenstrategie abstimmen können.
—
Grundlegende Fertigungsprozesse verstehen
Bevor Sie Kosten und Haltbarkeit vergleichen, müssen Sie verstehen, wie jedes Produkt physisch entsteht. Beide Methoden produzieren Wallets, beginnen aber von völlig unterschiedlichen Rohstoffen und folgen entgegengesetzten Fertigungslogiken.
Was ist CNC-Fertigung (abtragende Fertigung)?
CNC (Computer Numerical Control)-Fertigung schneidet einen soliden Block aus Aluminium, Titan oder rostfreiem Stahl in ein fertiges Wallet. Der Prozess entfernt Material—daher „abtragend“—mit präzisen Schneidwerkzeugen, die von Computerprogrammen gesteuert werden.
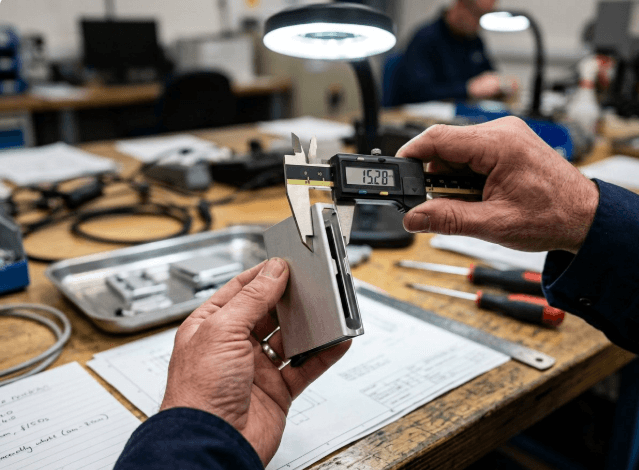
Ein typisches CNC-Wallet beginnt als rechteckiges Rohling aus Luftfahrt-Grade-Aluminium. Unsere Fertigungszentren entfernen dann überschüssiges Material, um die Kartensteckplätze, die äußere Hülle und alle Aussparungen für schnelle Zugriffsmechanismen zu erstellen. Das Ergebnis ist eine einstückige Konstruktion ohne Nähte, ohne schwache Verbindungen und Toleranzen, die in Tausendstel Millimeter gemessen werden.
Unser Team betreibt in-house CNC-Fertigungskapazitäten über unsere gesamte Produktionsfläche. Diese vertikale Integration bedeutet, dass wir auf jedem Metall-Kartenhalter und RFID-Blockierfall, den wir herstellen, enge Toleranzen und konsistente Oberflächenbehandlungen aufrechterhalten. Wir outsourcen diesen Schritt nicht—unsere Maschinenbauer kontrollieren den gesamten Prozess von dem Rohling bis zum fertigen Komponenten.
Was ist Spritzguss (formgebende Fertigung)?
Spritzguss verfolgt den entgegengesetzten Ansatz. Wir schmelzen Kunststoffpellets (typischerweise ABS, PC oder Nylon-Mischungen) und injizieren das geschmolzene Material unter hohem Druck in eine präzise gefertigte Stahlform. Sobald der Kunststoff abgekühlt und verfestigt ist, öffnet sich die Form und stößt das fertige Teil aus.
Dies ist ein „formgebender“ Prozess—das Material nimmt die Form der Hohlraum, die es füllt. Spritzguss ist hervorragend für die Herstellung komplexer Geometrien: Kurven, lebende Kniehebel, Klickverschlüsse und interne Rippen, die unmöglich aus einem festen Block gefertigt werden könnten.
Für Kunden, die leichte, kosteneffiziente Lösungen suchen, verwenden unsere Kunststoff-Wallet-Linien diesen Ansatz. Die vorab Investition in Werkzeuge ist erheblich, aber sobald die Form genehmigt ist, kostet jeder zusätzliche Einheit nur Pennys an Rohmaterial.
Der Materialunterschied: Metall vs. Polymer
Die Materialwahl treibt alles nach unten—taktile Empfindung, Haltbarkeit, Fertigungskosten und wahrgenommener Wert.
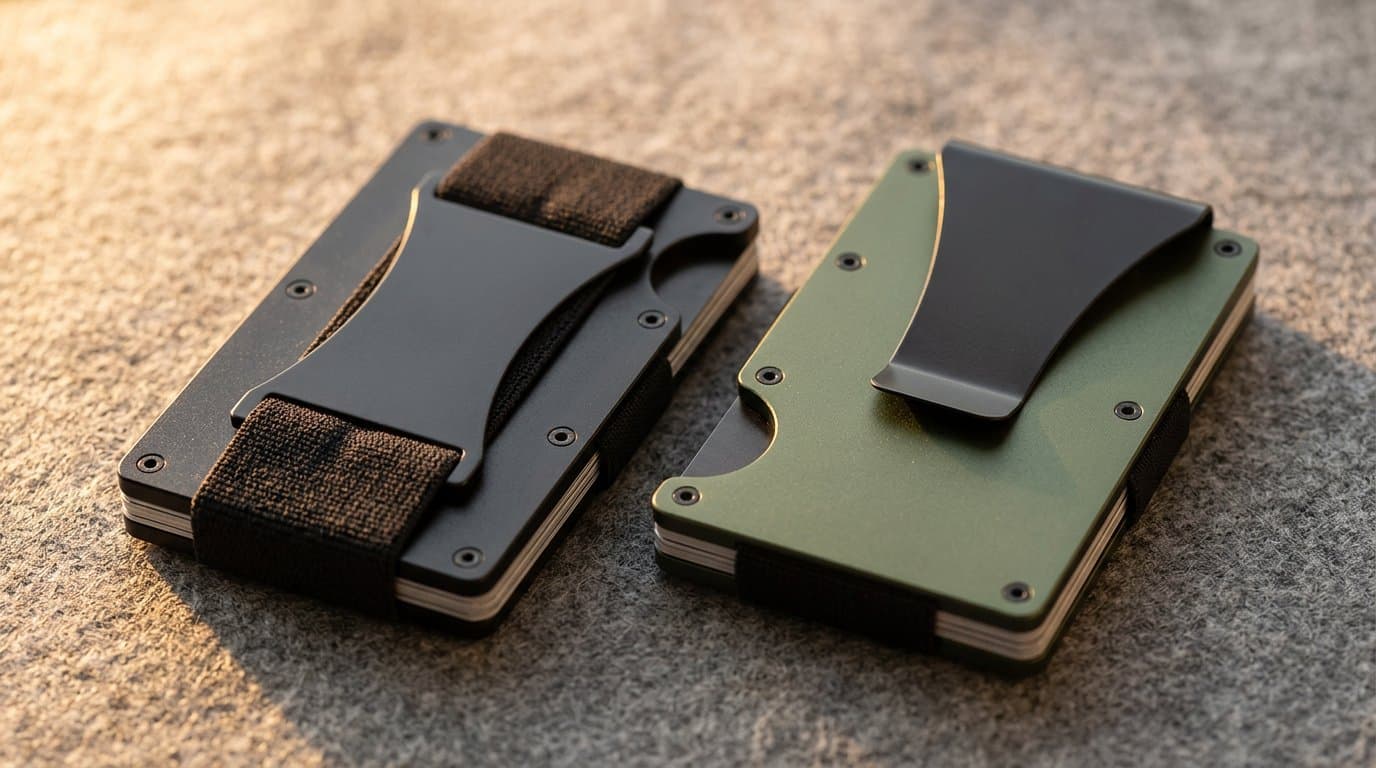
Metall (CNC): Aluminium- und Titanlegierungen bieten eine dichte, beruhigende Gewicht. Die Oberfläche fühlt sich kalt an und entwickelt mit der Zeit eine subtile Patina. Anodisierte Oberflächen bieten Kratzfestigkeit und lebendige Farboptionen. Metall-Wallets signalisieren „Premium“ in der EDC-Gemeinschaft—denken Sie an Titan-Kartenhalter, die im Einzelhandel zwischen $80–$150 verkaufen.
Polymere (Spritzguss): ABS- und Polycarbonat-Kunststoffe sind leicht, flexibel und billig. Sie können durch Formtexturierung Texturen wie Kohlefaser oder Lederstruktur nachahmen. Kunststoff-Wallets verkaufen sich typischerweise zwischen $15–$40 und richten sich an Massenmarkt-Konsumenten, die Affordability gegenüber taktilem Luxus priorisieren.
—
Beständigkeit und Lebensdauer: Welche hält länger?
Beständigkeit ist ein zentraler Verkaufsargument für jede Geldbörsenmarke. Wenn Sie ein Produkt mit der Aussage „lebenslange Garantie“ bewerben, muss die Herstellungsmethode diese Aussage unterstützen. Wir haben beide Verfahren umfassend in unserer Fabrik getestet, und die Ergebnisse sind eindeutig.
Strukturelle Integrität bei CNC-Geldbörsen
CNC-Metallgeldbörsen sind von Natur aus stärker als ihre Kunststoffkonkurrenten. Ein massiver Aluminiumblock wehrt sich gegen Biegen, Zerquetschen und Stöße, die injiziert gegossene Teile zerbrechen würden. Die Materialdichte bedeutet, dass die Karten im Inneren auch unter erheblichem Druck geschützt bleiben – sagen wir, wenn jemand stundenlang auf der Tasche sitzt.
Die einstückige Konstruktion beseitigt Schwachstellen. Es gibt keine geklebten Nähte, keine Ultraschallverbindungen, keine Klickverriegelungen, die ausfallen könnten. Unsere Metallgeldbörsen unterliegen Qualitätskontrollen auf Schärfen, Kanten und strukturelle Schwachstellen, bevor sie die Fabrik verlassen.
Flexibilität und Widerstandsfähigkeit bei injiziert gegossenen Geldbörsen
Kunststoffgeldbörsen haben ein anderes Haltbarkeitsprofil. Sie biegen sich, anstatt sich dauerhaft zu verbiegen – werfen Sie eine Kunststoffgeldbörse, springt sie; werfen Sie eine Metallgeldbörse, kann sie sich verbiegen. Allerdings können Kunststoffe unter extremen Kälte (unter −20 °C) oder wiederholtem Schlag an Stresspunkten Risse aufweisen.
Wir verwenden hochwertige Polymere, die UV-Zerfallung widerstehen und die strukturelle Integrität über Jahre hinweg beibehalten. Unsere injiziert gegossenen Geldbörsen verfärben sich nicht in der Sonne oder werden mit der Zeit spröde, was die Markenreputation schützt, wenn Kunden das Produkt täglich über 3–5 Jahre nutzen.
Oberflächenfinish und Ästhetik im Laufe der Zeit
Anodisiertes Aluminium wehrt sich viel besser gegen Kratzer als bemalter Kunststoff. Das Finish einer CNC-Geldbörse verschleißt elegant – leichte Kratzer verschmelzen in die natürliche Textur des Metalls. Kunststoffgeldbörsen mit bemalten Oberflächen zeigen innerhalb von Monaten des täglichen Gebrauchs Verschleiß an Kanten und Ecken.
Dabei behalten Kunststoffgeldbörsen mit eingearbeiteter Farbe (nicht bemalt) ihre Erscheinung gut bei. Die Farbe durchzieht das gesamte Material, sodass Kratzer keine andere Farbe unter der Oberfläche zeigen.
—
Designflexibilität und Anpassung (OEM/ODM)
Für B2B-Käufer ist Anpassung unverzichtbar. Ihr Logo, Ihre Maße, Ihre einzigartigen Merkmale – diese unterscheiden Ihr Produkt von den Wettbewerbern. Hier ist, wie jede Herstellungsmethode Anpassung bewältigt.
Die Grenzen des CNC-Designs
CNC ist subtraktiv, was bedeutet, dass Unterbrechungen und komplexe interne Hohlräume schwer oder unmöglich zu bearbeiten sind. Sie können keine lebenden Kappen oder Klickverriegelungen aus einem festen Block Aluminium herstellen. Allerdings excelt CNC bei scharfen Winkeln, Schrägen, abgerundeten Kanten und schlanken, minimalistischen Silhouetten.
Wir bieten individuelle Größen und Designs für CNC-Geldbörsen an. Unser Ingenieurteam arbeitet mit Ihren Spezifikationen zusammen, um ein einzigartiges Profil zu erstellen, das sich im überfüllten EDC-Markt hervorhebt. Ob Sie eine schlanke 4-Karten-Design oder eine robuste Multifunktionsgeldbörse wünschen, CNC bietet Präzision, die Gießen nicht erreichen kann.
Die Komplexität des injiziert gegossenen Designs
Injiziertes Gießen eröffnet Designfreiheit, die CNC einfach nicht erreichen kann. Kurvenflächen, interne Rippen, lebende Kappen, Klickverschlüsse und komplexe Kartenhaltestrukturen – alles möglich mit einem gut entworfenen Formwerkzeug.
Der Nachteil ist die anfängliche Investition in das Werkzeug. Ein Produktionsgrad Stahlformwerkzeug für eine Geldbörse kann je nach Komplexität 5.000–20.000 USD kosten. Unser Ingenieurteam unterstützt mit Design for Manufacturing (DFM), um Ihr Kunststoffgeldbörsen-Design für die Massenproduktion zu optimieren, wodurch gängige Fehler wie Einsinkstellen, Schweißlinien und Verzug vor der Stahlherstellung eliminiert werden.
Markenpräsenz und Ästhetik (Logos und Texturen)
CNC ermöglicht tiefes Logo-Gravieren, das nicht abnutzt – wir können Ihr Markenzeichen direkt in die Metallfläche gravieren, was einen dauerhaften, Premium-Look erzeugt. Wir können auch Lasergravur für feinere Details oder anodisierte Farbfüllungen für Kontrast anwenden.
Injiziertes Gießen ermöglicht Oberflächentexturen wie Kohlefaser-Muster, Lederstruktur oder geometrische Grifftexturen, die direkt in das Teil eingearbeitet werden. In-Mold-Labeling (IML) kann gedruckte Grafiken dauerhaft in die Kunststoffoberfläche einbetten.
—
Kostenanalyse und MOQ (Mindestbestellmenge)
Dies ist der wichtigste kommerzielle Faktor für Großhändler und Online-Verkäufer. Lassen Sie uns ehrlich über die Zahlen sein.
Anfangsinvestition: Werkzeug vs. Materialkosten
Injiziertes Gießen erfordert eine hohe Anfangsinvestition für das Stahlwerkzeug (Werkzeug). Sie zahlen diese Kosten unabhängig davon, wie viele Einheiten Sie produzieren. Allerdings, sobald das Werkzeug vorhanden ist, kostet jede zusätzliche Einheit sehr wenig – nur den Kunststoffharz, die Energie und die Arbeit.
CNC hat geringere Anfangskosten – kein Werkzeug zu bauen – aber höhere Einzelkosten aufgrund von Materialverschwendung und Bearbeitungszeit. Wir entfernen 60–80 % des ursprünglichen Aluminiumblocks, um eine Geldbörse herzustellen, und dieser Abfall stellt echte Kosten dar.
Preis pro Einheit (Der Break-Even-Punkt)
Hier ist die praktische Mathematik:
-
1.000 Einheiten: CNC ist deutlich günstiger. Keine Werkzeugkosten bedeutet, dass Ihre Gesamtinvestition niedrig bleibt.
-
10.000 Einheiten: Der Break-Even-Punkt nähert sich. Die Einzelkosten von CNC bleiben flach, während die Einzelkosten des injizierten Gießens dramatisch sinken, sobald die Werkzeugkosten abgeschrieben sind.
-
50.000+ Einheiten: Injiziertes Gießen gewinnt klar. Die Einzelkosten können auf 2–4 USD für Kunststoffgeldbörsen sinken, während CNC-Metallgeldbörsen bei 8–15 USD pro Einheit bleiben.
Wir bieten transparente Kostenanalysen an, um unseren Kunden bei der genauen Vorhersage von Gewinnmargen zu helfen. Wenn Sie ein Angebot anfordern, zeigen wir Ihnen beide Optionen nebeneinander – CNC vs. injiziertes Gießen – mit Werkzeugkosten, Einzelpreisen bei verschiedenen Mengen und empfohlenen MOQs.
Lieferzeiten und Logistik
CNC-Lieferzeiten sind am Anfang schneller, da kein Werkzeug hergestellt werden muss. Wir können die Produktion innerhalb von Tagen nach der Genehmigung des Designs starten. Die Spritzgussfertigung benötigt 15–30 Tage für die Werkzeugherstellung bevor die Produktion beginnt.
Mit unserer Produktionskapazität von über 300.000 Einheiten pro Monat stellen wir sicher, dass wir nach Genehmigung Ihres Werkzeugs große Mengen für Supermärkte und Top-Online-Händler ohne Verzögerungen liefern. Unsere Produktionsplanungsteam koordiniert den Materialkauf und die Fertigungspläne, um Ihre Einführungsdaten zu erreichen.
—
RFID-Blockierung: Ein technischer Vergleich
Da wir uns auf RFID-Portemonnaies spezialisieren, ist dieser Vergleich entscheidend. Die Materialwahl beeinflusst direkt, ob und wie Ihr Produkt RFID-Signale blockiert.
Metall als natürlicher Faraday-Käfig
Metall-Portemonnaies blocken RFID-Signale natürlicherweise. Die Aluminium- oder Titanhülle fungiert als Faraday-Käfig und verhindert, dass elektromagnetische Signale die Karten im Inneren erreichen. Keine zusätzlichen Materialien, keine zusätzlichen Schichten, keine zusätzliche Dicke.
Dies ist ein großer Verkaufsargument für sichere Verbraucher. Sie können ein CNC-Metall-Portemonnaie als „durch das Design RFID-geblockt“ bewerben, ohne besondere Ingenieursleistungen.
Kunststoff und der Bedarf an eingebauter Technologie
Kunststoff blockt keine RFID-Signale. Ein spritzgussgeformtes Portemonnaie benötigt eine zusätzliche RFID-Blockierschicht – typischerweise ein Metallgitter oder eine Folien-Einschicht – die entweder in das Werkzeug eingebaut oder während der Montage als separate Zwischenschicht hinzugefügt wird.
Wir integrieren RFID-Blockiermaterialien nahtlos in unsere Kunststoff-Portemonnaies. Unser Team hat eigene Methoden entwickelt, um Schutzschichten einzubauen, ohne sichtbare Dicke hinzuzufügen oder die Flexibilität des Portemonnaies zu beeinträchtigen. Das Ergebnis ist ein Kunststoff-Portemonnaie, das RFID-Blockierstandards erfüllt, während es eine schlanke Form behält.
—
Nachhaltigkeit und Umweltwirkung
Moderne B2B-Käufer bewerten zunehmend Lieferanten anhand ihrer Umweltpraktiken. Hier ist, wie sich die Prozesse vergleichen.
Abfälle bei der CNC-Fertigung
CNC entfernt Material und erzeugt Metallschneidspäne als Abfall. Allerdings ist Aluminium hochrecycelbar – wir sammeln unsere Fertigungsabfälle und senden sie an Recyclinganlagen. Der Energieverbrauch ist groß (die Fertigung benötigt viel Strom), aber der Materialabfall ist vollständig wiederherstellbar.
Energie- und Materialverbrauch bei der Spritzgussfertigung
Die Spritzgussfertigung erzeugt minimale Materialabfälle – Spritzgusskanäle und Laufbahnen können gemahlen und erneut in der Produktion verwendet werden. Allerdings erfordern die Werkzeuge selbst viel Energie (Stahlbearbeitung und Wärmebehandlung). Der Prozess verbraucht auch Energie für das Schmelzen und Spritzen des Kunststoffs.
Wir verwalten unsere Fertigungsabfälle verantwortungsvoll und optimieren unsere Spritzgussprozesse, um den Energieverbrauch und den Materialabfall zu minimieren. Unsere Fabrik folgt den Prinzipien der Lean-Produktion, um den Umweltimpact entlang beider Produktionslinien zu reduzieren.
—
CNC-Portemonnaie vs. Spritzguss-Portemonnaie: Vergleich
| Faktor | CNC-gefertigtes Portemonnaie | Spritzguss-Portemonnaie |
|---|---|---|
| Material | Aluminium, Titan, rostfreier Stahl | ABS, PC, Nylon-Verbunde |
| Beständigkeit | Hoch – widersteht Biegen, Zerquetschen, Aufprall | Mittel – biegt sich, kann unter extremen Bedingungen reißen |
| Gewicht | Schwerer (60–120 g) | Leicht (20–50 g) |
| Taktiler Eindruck | Premium, kühle Berührung, dicht | Leicht, flexibel, unterschiedliche Texturen |
| Designkomplexität | Eingeschränkt durch den abträglichen Prozess – keine Unterbrechungen | Hoch – Kurven, lebende Kappen, Klickverbindungen möglich |
| Oberflächenfinish | Anodisiert, gebürstet, poliert | Gefertigte Texturen, bemalt, IML |
| RFID-Blockierung | Natürlich (Metall fungiert als Faraday-Käfig) | Erfordert eingebaute Schutzschicht |
| Anfängliche Werkzeugkosten | Keine | 5.000–20.000 USD für Stahlwerkzeug |
| Kosten pro Einheit (kleine Mengen) | 8–15 USD | 15–30 USD (Werkzeugkosten verteilt) |
| Kosten pro Einheit (große Mengen) | 8–15 USD (flach) | 2–4 USD (Werkzeugkosten verteilt) |
| MOQ-Flexibilität | Niedrig (100–200 Einheiten möglich) | Hoch (1.000+ Einheiten zur Rechtfertigung des Werkzeugs) |
| Anfängliche Lieferzeit | 7–15 Tage | 15–30 Tage (Werkzeugherstellung) |
| Logoanpassung | Tiefe Gravur, Lasergravur | Gefertigte Texturen, In-Mold-Labeling |
| Beste für | Premium EDC-Marken, kleine Einführungen | Massenmarktprodukte, hohe Verkaufszahlen |
—
Wie man wählt: Entscheidungshilfe für Ihre Marke
Wählen Sie CNC-Fertigung, wenn:
-
Sie Ihre Marke als Premium- oder Luxusmarke positionieren
-
Sie eine Metallkonstruktion (Aluminium, Titan) wünschen
-
Ihr Zielmarkt Wert auf Haltbarkeit und Taktile Qualität legt
-
Sie einen Testlauf mit geringer Stückzahl (100–1.000 Stücke) starten
-
Sie eine schnelle erste Umsetzung ohne Investition in Werkzeuge wünschen
-
Die natürliche RFID-Blockierung ein zentrales Verkaufsargument ist
Wählen Sie Spritzguss, wenn:
-
Sie Massenmarkt-Konsumenten mit preisbewussten Produkten ansprechen
-
Ihr Design komplexe Geometrie (Lebende Kappen, Kurven, Klickverbindungen) erfordert
-
Sie planen, 10.000+ Stücke zu verkaufen und aggressive Einzelkostenpreise benötigen
-
Sie leichte Geldbörsen für den Alltag benötigen
-
Sie eine langfristige Produktlinie aufbauen, die die Investition in Werkzeuge rechtfertigt
-
Sie geformte Texturen oder In-Mold-Markenoptionen wünschen
Wählen Sie einen hybriden Ansatz, wenn:
-
Sie eine Metallrahmen mit einem Kunststoffkern für Kostenoptimierung wünschen
-
Sie bestimmte Funktionen aus beiden Verfahren benötigen
-
Sie ein Premiumprodukt starten, aber einen mittleren Preispunkt erreichen müssen
Wir verfügen über die Maschinen und Expertise, um beides durchzuführen – und sie zu kombinieren. Unsere Ingenieurteam kann Ihnen helfen, zu bewerten, welcher Ansatz – oder Kombination – Ihrem Budget, Zeitplan und Marktpositionierung entspricht. Senden Sie uns Ihren Produktkonzept, und wir stellen Ihnen eine detaillierte Vergleich mit Preisen für beide Fertigungswege bereit.
—
Häufig gestellte Fragen
F: Ist eine CNC-Geldbörse wert des höheren Preises?
A: Für Kunden, die Haltbarkeit und Premiumästhetik schätzen, ja. Die Materialkosten sind höher, aber die Produktlanglebigkeit rechtfertigt dies. Eine CNC-Metallgeldbörse kann mit ordnungsgemäßer Pflege 10+ Jahre halten, während eine Kunststoffgeldbörse typischerweise innerhalb von 2–3 Jahren Verschleiß zeigt. Wir bieten OEM-Dienstleistungen an, um Ihnen zu helfen, diesen Wertvorteil an Ihre Endnutzer durch Verpackung, Marketingtexte und Produktgeschichten zu vermitteln.
F: Können Sie eine RFID-Blockfunktion in eine Spritzguss-Geldbörse einbauen?
A: Selbstverständlich. Bei GSTAR fügen wir während des Spritzgussprozesses RFID-Schutzmaterialien ein oder verwenden eine separate Linierung während der Montage. Unser Team stellt sicher, dass der Schutz in allen 360 Grad den branchenüblichen Teststandards entspricht. Wir haben Methoden entwickelt, um den Schutz zu integrieren, ohne sichtbare Volumen oder die Flexibilität der Geldbörse zu beeinträchtigen.
F: Welche typische Mindestbestellmenge (MOQ) Unterschiede gibt es zwischen CNC und Spritzguss?
A: CNC erlaubt deutlich niedrigere MOQs – wir können bereits ab 100–200 Stück produzieren, da es keine Kosten für Formen gibt, die amortisiert werden müssten. Spritzguss erfordert höhere MOQs (typischerweise 1.000+ Stücke), um die Investition in Formen zu rechtfertigen. Wir bieten flexible MOQ-Optionen an, um sowohl Start-up-Marken, die den Markt testen, als auch etablierte Unternehmen, die große Produktionszyklen durchführen, zu bedienen.
F: Welcher Prozess ist besser für ein benutzerdefiniertes Logo?
A: Für ein dauerhaftes, hochwertiges Aussehen ist CNC-Gravur überlegen – wir gravieren Ihr Logo direkt in die Metallfläche, und es wird nicht durch tägliche Nutzung abgenutzt. Für ein farbiges oder geprägtes Logo auf Kunststoff ist Spritzguss besser – wir können das Logo in die Form integrieren oder In-Mold-Labeling für gedruckte Grafiken verwenden. Wir können auch Prozesse kombinieren für einen hybriden Ansatz, z. B. eine Kunststoffgeldbörse mit einem CNC-gefertigten Metallabzeichen.
F: Kann GSTAR mir bei der Gestaltung eines Produkts helfen, das sowohl Metall als auch Kunststoff verwendet?
A: Ja, wir arbeiten regelmäßig an hybriden Designs – z. B. einem Kunststoffkern mit einem Metallrahmen oder einer CNC-gefertigten Vorderplatte mit einer Spritzguss-Rückseite. Unser Ingenieurteam bietet OEM- & ODM-Lösungen an, um diese Materialien effektiv zu kombinieren, wodurch eine ordnungsgemäße Passform, Oberfläche und Haltbarkeit gewährleistet wird. Wir übernehmen die Komplexität der Mehrmaterialmontage intern.
F: Wie lange dauert ein typisches OEM-Projekt von der Konzeption bis zur Lieferung?
A: Bei CNC-Geldbörsen können wir innerhalb von 7–15 Tagen von der Genehmigung des Designs zur Produktion übergehen. Bei Spritzguss-Geldbörsen kommen 15–30 Tage für die Formenherstellung hinzu. Die Gesamtzeit hängt von der Designkomplexität, den Fertigungsanforderungen und der Bestellmenge ab. Kontaktieren Sie unser Team mit den Details Ihres Projekts, und wir stellen Ihnen einen präzisen Zeitplan mit Meilensteinen bereit.
F: Welche Fertigungsoptionen bieten Sie für Metallgeldbörsen an?
A: Wir bieten Anodisierungen in einer breiten Palette von Farben (schwarz, silber, Gunmetal, gold, rose gold, blau, rot), gebürstete oder polierte Oberflächen, Sandstrahltexturen und lasergravierte Logos an. Unsere in-house Fertigungsoptionen gewährleisten eine konsistente Qualität über Ihre gesamte Bestellung hinweg.
—
Referenzen
-
GSTAR Manufacturing Capabilities Overview — https://www.gstartec.com
-
CNC-Fräsen vs. Spritzguss: Eine vergleichende Analyse — https://www.protolabs.com/resources/blog/cnc-machining-vs-injection-molding/
-
Materialien und Methoden zur RFID-Blockierung — https://www.rfidjournal.com
-
Aluminiumanodisierungsstandards und Praktiken — https://www.aac.af.mil
-
Entwurfshinweise für Spritzguss — https://www.xometry.com/resources/injection-molding/injection-molding-design-guide/
—
Bereit, Ihr Geldbeutelprodukt zu starten? Egal, ob Sie sich für CNC-Fräsen, Spritzguss oder einen hybriden Ansatz entscheiden, unser Team verfügt über die Erfahrung und Produktionskapazität, um Ihre Vision Wirklichkeit werden zu lassen. Erhalten Sie innerhalb von 24 Stunden ein Angebot und starten Sie Ihr OEM-Projekt mit einem Partner, der beide Fertigungsprozesse von innen und außen versteht.