11 min lesen
Wenn ein Käufer eine Probenlieferung öffnet und einen Fingernagel entlang der Kante eines gefrästen Aluminium-Wallets führt, ist das Erste, was er prüft, nicht die Farbe. Es ist der Schräglauf. Wenn die Kante den Nagel festhält, folgen Rücksendungen. Wenn sie glatt ist, besteht das Produkt das erste von einer Dutzend stillen Tests, die Kunden durchführen, bevor sie entscheiden, ob sie es behalten.
Die Materialauswahl bestimmt die meisten dieser Ergebnisse, noch bevor ein Einheit zusammengebaut wird. Der falsche Legierung, der falsche Finish oder der falsche Toleranzspezifikation erzeugen Fehler, die kein Marketingbudget beheben kann. Dieser Leitfaden führt durch die Materialentscheidungen hinter Premium EDC-Produkten — Wallets, Schlüsselorganisatoren, Kartenhalter, Telefonständer — aus der Sicht eines Herstellers, mit den technischen Parametern, die Käufer benötigen, um Lieferanten richtig zu bewerten.
Was sind die Kernkategorien von Premium EDC-Produkten?
Das EDC-Ökosystem umfasst mehrere Produktkategorien, jede mit unterschiedlichen Materialanforderungen:
-
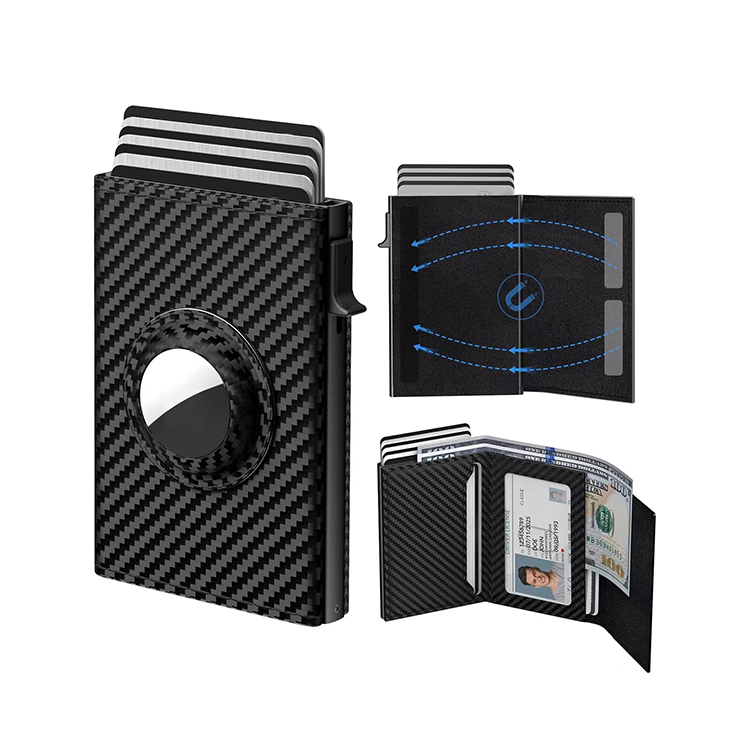
RFID-Wallets & Kartenhalter — schlanke Profil, tägliche Flexion und ständiger Kontakt mit der Tasche verlangen Materialien, die Biegeermüdung widerstehen und eine dünne Querschnittsfläche beibehalten
-
Schlüsselorganisatoren & Multifunktionswerkzeuge — strukturelle Integrität unter wiederholter Drehmomentbelastung, mit Hardware, die nicht ausläuft oder locker wird
-
Telefonständer & mobile Accessoires — Oberflächenfinish und Griff sind genauso wichtig wie Stärke; Portabilität bestimmt Gewichtsgrenzen
-
Graduierte Kartenhalter — UV-Widerstand und archivgradige Schutz für Sammler, wo Materialausgasung den Inhalt beschädigen kann
Diese Kategorien teilen sich keine einzige ideale Material. Eine 6061-T6-Aluminiumplatte, die perfekt für ein Wallet funktioniert, kratzt die Oberfläche eines Telefonständers innerhalb von Wochen. Ein rostfreier Stahl-Schlüsselorganisator mit 80 Gramm fühlt sich Premium in der Hand an, aber er belastet eine Tasche auf eine Weise, die negative Bewertungen erzeugt.
Der praktische Ansatz ist eine Materialauswahl-Matrix: Liste jeden Produkt’s Stresspunkte, Umweltexposition und Gewichtsbudget, dann kartiere Kandidatenmaterialien gegen diese Parameter vor dem Prototypen.
Welche mechanischen Eigenschaften sind für EDC-Materialien wichtig?
Stärke und Härte
Zugfestigkeit bestimmt, wie dünn ein Wallet oder Kartenhalter sein kann, ohne sich dauerhaft zu verbiegen. Bei 6061-T6-Aluminium liegt die Zugfestigkeit ungefähr bei 310 MPa; bei Grade 5 Titan (Ti-6Al-4V) erreicht sie etwa 1.000 MPa. Deshalb können Titan-Wallets dünner sein als Aluminium-Wallets bei gleichwertiger struktureller Integrität.
Härte — gemessen auf der Rockwell- oder Vickers-Skala — übersetzt sich in Kratzfestigkeit bei täglicher Verwendung. Hartanodisiertes Aluminium (Typ III) erreicht eine Oberflächenhärte um 60–70 Rockwell C Äquivalent, was der Kratzfestigkeit von unbehandeltem rostfreiem Stahl nahekommt. Dies spielt eine Rolle, weil der Kunde das Produkt auf Schreibtischen plaziert, es auf Beton fallen lässt und es neben Schlüsseln trägt.
Abnutzung und Reibungswiderstand
Reibungswiderstand trennt Produkte, die ein Jahr halten, von denen, die fünf Jahre halten. Bei CNC-gearbeitetem Aluminium bietet die Anodierungsschicht (typischerweise 10–25 Mikrometer für Typ II, 25–50 Mikrometer für Typ III) die tatsächliche Abnutzungsfläche. Sobald die anodisierte Schicht abgenutzt ist, ist die Grundaluminiumschicht weich und kratzt leicht.
Rostfreier Stahl bietet besseren inhärenten Reibungswiderstand, aber mit einem Gewichtspreis. Für einen Schlüsselorganisator, der ständigen Reibung gegen Schlüssel und Taschenhardware ausgesetzt ist, ist 304 rostfreier Stahl mit einer PVD-Beschichtung eine gängige Balance. Für einen Kartenhalter, der in der Tasche sitzt und gegen Karten gleitet, ist hartanodisiertes Aluminium in der Regel ausreichend.
Wie beeinflusst das Gewicht das „Taschengefühl“?
Gewichtswahrnehmung ist ein reales Faktor in der Zufriedenheit mit EDC-Produkten. Produkte im Bereich 40–80 Gramm fühlen sich substanziell an, ohne belastend zu sein. Über 120 Gramm beschweren sich viele Nutzer über „Taschenzug.“
-
Aluminium (6061-T6) — ~2,7 g/cm³; leicht, gute Stärke, kosteneffizient
-
Rostfreier Stahl (304) — ~8,0 g/cm³; schwer, sehr stark, Premium-Gewicht, aber spürbar in der Tasche
-
Titan (Grade 5) — ~4,4 g/cm³; ungefähr halb so schwer wie Stahl mit vergleichbarer Stärke
Für ein schlankes RFID-Wallet ist Aluminium die Standardwahl, weil das Produkt groß genug ist, dass Stahl das Gewicht über komfortable Schwellen pushen würde. Für einen kompakten Schlüsselorganisator ist das Gewicht von Stahl weniger ein Problem und seine Haltbarkeit ein Vorteil. Titan belegt den Premium-Nischenmarkt, wo sowohl Stärke als auch geringes Gewicht einen höheren Preis rechtfertigen.
Was ist mit Korrosion und Umweltwiderstand?
EDC-Produkte stehen Schweiß, Regen, Salzwasser und Taschenstaub gegenüber. Reines Aluminium korrodiert schnell — deshalb ist Anodisierung für Aluminium EDC-Produkte nicht optional. Typ II Anodisierung bietet ausreichenden Schutz für Innen- und leichte Außenverwendung; Typ III (hartanodisiert) wird für Produkte empfohlen, die härteren Bedingungen ausgesetzt sind.
Die rostfreien Stahlgrade sind für Küstenregionen wichtig. 304 rostfreier Stahl widersteht der meisten Korrosion, kann aber in Salzwasser Pitting zeigen. 316 rostfreier Stahl enthält Molybdän für verbesserten Chloridwiderstand — wertvoll der Preisprämie für Kunden in Küstenregionen.
Titan korrodiert nicht in normaler Verwendung. Seine Oxidschicht ist selbstheilend; Kratzer führen nicht zu fortschreitender Korrosion. Für graduierte Kartenhalter, die Jahrzehnte überdauern sollen, ist Titan die archivgradige Wahl.
Welche Oberflächenfinish-Optionen und ihre Kompromisse gibt es?
Elodisieren (Aluminium)
Die Typ II Elodisierung bietet eine breite Farbpalette und eine Dicke von 5–25 Mikron. Die Typ III (harte Elodisierung) erreicht 25–50 Mikron mit deutlich besserer Verschleißfestigkeit, aber die Farbpalette ist auf dunklere Töne begrenzt.
PVD-Beschichtung (Edelstahl, Titan)
Physical Vapor Deposition erzeugt eine dünn, harte keramische Beschichtung auf der Oberfläche. Sie bietet hervorragende Kratzfestigkeit und eine Premium-Matte oder Glanzoberfläche. Der Nachteil: PVD erhöht die Kosten und erfordert sorgfältige Handhabung während der Montage, um die Beschichtung zu vermeiden, die beschädigt wird.
Kugelstrahlen und Bürsten
Dies sind Oberflächenstrukturbehandlungen, keine Schutzschichten. Kugelstrahlen erzeugen eine gleichmäßige matte Oberfläche, die Fingerabdrücke verbergen. Bürsten erzeugen eine Richtungsglanz, der premium aussieht, aber Kratzer leichter sichtbar macht. Beide beeinflussen den Griff – kugelgestrahlte Oberflächen sind weniger rutschig als polierte.
Keramische Beschichtung
Angewendet auf Edelstahlkomponenten, bietet die keramische Beschichtung eine hohe Haltbarkeit und ein charakteristisches Gefühl. Sie ist brüchiger als PVD und kann bei Aufprall beschädigt werden.
Welcher Stahl ist am besten für EDC-Messer und Schneidwerkzeuge?
Die Auswahl des Schneidstahls folgt einer anderen Logik als die Körpermaterialien, da die Kantenhaltung und Zähigkeit dominieren:
-
Einstiegsniveau: 8Cr13MoV oder AUS-8 — leicht zu schärfen, ausreichende Kantenhaltung, preiswert
-
Mittleres Niveau: D2 oder 14C28N — D2 bietet eine hohe Verschleißfestigkeit, aber geringere Korrosionsbeständigkeit; 14C28N bietet ein Gleichgewicht zwischen Zähigkeit und Schärfe
-
Premium: S35VN — gutes Gleichgewicht zwischen Zähigkeit, Kantenhaltung und Korrosionsbeständigkeit
-
Ultra-Premium: CPM−20 °CV oder M390 — Spitzenklasse Kantenhaltung und Korrosionsbeständigkeit, schwerer zu schärfen, höherer Preis
Die Qualität der Wärmebehandlung ist wichtiger als die Stahlklasse selbst. Ein gut gewärmte D2-Blatt übertrifft ein schlecht behandeltes M390. Käufer sollten Härteprüfberichte (typischerweise 58–61 HRC für EDC-Messer) anfordern und, soweit möglich, CATRA Kantenhaltungstestdaten.
Wie beeinflussen Fertigungsprozesse die Materialleistung?
CNC-Fräsen vs. Gießen vs. Spritzguss
CNC-Fräsen entfernt Material von einem festen Blank, wodurch die engsten Toleranzen und die beste Oberflächenqualität erzeugt werden. Es ist der Standard für Premium-Aluminium- und Titan-Teile. Arbeitshärtung während des Fräsens kann die Oberflächeneigenschaften verbessern, erfordert aber sorgfältige Parameterkontrolle.
Gießen ist bei hohen Stückzahlen kosteneffizient, aber auf bestimmte Legierungen (typischerweise Zink oder Aluminium) begrenzt und erzeugt Teile mit mehr innerer Poren und lockereren Toleranzen. Gießteile benötigen in der Regel zusätzliche Bearbeitung.
Spritzguss ist der schnellste und billigste Weg für Polymer-Teile. Der Nachteil: Die Forminvestition beträgt typischerweise 5.000–50.000 USD, und die Erreichung von Premium-Oberflächenqualitäten erfordert eine höhere Formpolqualität und präzise Temperaturkontrolle während des Spritzgusses.
Toleranzen und Passgenauigkeit
Toleranzspezifikationen — typischerweise ±0,05 mm für CNC-gemachte EDC-Komponenten — bestimmen, ob eine Karte sauber eingeschoben wird, ein Schlüssel glatt dreht oder ein Schlossmechanismus ohne Schwingung einrastet. Lose Toleranzen erzeugen das „billige Gefühl“, das Kunden erkennen, auch wenn sie nicht erklären können, warum.
Die In-House-CNC-Fähigkeit ist wichtig, weil sie es dem Hersteller ermöglicht, die Toleranzkonsistenz über die Produktionsläufe zu kontrollieren. Ausgelagerte Bearbeitung führt zu Kommunikationsverzögerungen und Qualitätsschwankungen zwischen den Chargen.
Welche Zertifizierungen und Standards gelten für EDC-Materialien?
Käufer sollten diese Konformitätsdokumente von Lieferanten anfordern:
-
RoHS — beschränkt gefährliche Stoffe (Blei, Quecksilber, Cadmium usw.) in elektrischen und elektronischen Produkten
-
REACH — EU-Regelung zu Chemikalien; relevant für Produkte, die in Europa verkauft werden
-
Proposition 65 — Kalifornische Chemikalienoffenlegungsvorschrift
-
Stahlzeugnisse — dokumentieren die Legierungszusammensetzung und Wärmebehandlung von Rohmaterialchargen
-
ASTM-Standards — z. B. ASTM B221 für Aluminium- und Aluminiumlegierungsprofile, ASTM A240 für Edelstahlplatten
Ein Lieferant, der keine nachvollziehbaren Materialdokumente bereitstellen kann, ist ein roter Faden. Das Risiko von Fälschungen oder nicht konformen Legierungen in der Lieferkette ist real, und die Kosten eines Rückrufs übersteigen jede Materialkosteneinsparung.
Wie sollten B2B-Käufer EDC-Materiallieferanten bewerten?
Schritt 1: Definieren Sie Ihre Produktstufe und Preisklasse
Karten Sie Materialien auf Preisklassen ab:
| Produktstufe | Verkaufspreis | Typische Materialien | Materialkosten % der COGS |
|---|---|---|---|
| Einstiegsniveau | 20–40 USD | PC/ABS-Polymer, Zinklegierung | 10–15% |
| Mittleres Niveau | 40–80 USD | 6061-T6-Aluminium, 304-Edelstahl | 15–25% |
| Premium | 80+ USD | Grade 5-Titan, 316-Edelstahl | 20–30% |
Schritt 2: Materialdokumentation anfordern
Fordern Sie Stahlzeugnisse, RoHS/REACH-Konformitätserklärungen und ASTM-Testberichte an. Stellen Sie sicher, dass die Legierungsgrade auf den Zeugnissen Ihren Spezifikationen entsprechen.
Schritt 3: Fertigungsfähigkeiten bewerten
Hat der Lieferant eine In-House-CNC-Fertigung? Was ist ihre monatliche Kapazität? Können sie gemischte Materialmontagen (Metall + Leder + Polymer) bearbeiten? Ein Lieferant, der die Bearbeitung auslagert, erhöht Kosten, Lieferzeit und Qualitätsschwankungen.
Schritt 4: Prototyp erstellen und testen, bevor mit der Massenproduktion begonnen wird
Führen Sie eine Mindesttest-Checkliste durch: Falltest (Beton, 1 Meter), Kratztest (Schlüsselreibung), Korrosionsaussetzung (Salznebel) und einen Verschleißtest mit 10.000 Zyklen für bewegliche Teile.
Schritt 5: Planen Sie mit Lieferzeiten und MOQ-Flexibilität
Exotische Legierungen wie Titan der Klasse 5 können die Materialbeschaffung um 2–4 Wochen verlängern. Lieferanten, die gängige Materialien (6061-T6, 304 SS) vorrätig haben, reduzieren die Lieferzeiten erheblich. Flexibler MOQs ist für die Liquidität wichtig — ein Lieferant, der Aufträge ab 300 Stück bearbeiten kann und bei steigender Nachfrage auf 3.000+ Stück skaliert, ist wertvoller als einer mit starren Mindestmengen.
Häufige Beschaffungsfehler, die vermieden werden sollten
Material ausschließlich aufgrund des Preises wählen. Eine günstigere Legierung, die im Feld versagt, kostet mehr an Rückgaben, Gewährleistungsansprüchen und Schäden des Markenimages als die Materialkostenersparnis.
Toleranzen und Passgenauigkeit ignorieren. Ein „günstigeres“ Material mit lockeren Toleranzen führt zu Kundenbeschwerden über wackelige Mechanismen und schlechte Passgenauigkeit.
Materialien übermäßig spezifizieren. Titan ist nicht immer die richtige Wahl. Für einen Telefonhalter, der auf einem Schreibtisch steht, liefert 6061-T6-Aluminium zu halbem Preis die gleiche Benutzererfahrung. Reservieren Sie Titan für Produkte, bei denen Gewicht und Korrosionsbeständigkeit echte Differenzierer sind.
Lieferanten-Zertifizierungen nicht überprüfen. Falsche Legierungen in der Lieferkette sind ein dokumentiertes Problem. Wenn ein Lieferant keine Mill-Zertifikate vorweisen kann, nehmen Sie an, dass das Material nicht das ist, was er behauptet.
Wählen Sie A, wenn… Wählen Sie B, wenn…
Wählen Sie 6061-T6-Aluminium, wenn Ihr Produkt eine große Oberfläche hat, das Gewicht wichtig ist und Sie eine kosteneffiziente CNC-Fertigung mit guter Korrosionsbeständigkeit durch Anodisierung benötigen.
Wählen Sie 304/316-Edelstahl, wenn Ihr Produkt kompakt ist, maximale Kratzbeständigkeit benötigt und das Gewichtplus akzeptabel ist.
Wählen Sie Titan der Klasse 5, wenn Sie den Premium-Markt anvisieren, die beste Gewichts-zu-Stärke-Verhältnis benötigen und Ihre Kunden für hypoallergene, korrosionsbeständige Materialien bereit sind zu zahlen.
Wählen Sie PC/ABS-Polymer, wenn Sie den Markt mit einem Budgetprodukt betreten und Designflexibilität bei geringen Werkzeugkosten benötigen — aber verstehen Sie, dass der wahrgenommene Wert niedriger sein wird.
—
So funktioniert die Branche — und wie wir diese Standards erfüllen
Die meisten Marken fertigen EDC-Produkte nicht selbst. Sie arbeiten mit einem Hersteller zusammen, der den Prozess vom Rohmaterialkauf bis zur Oberflächenbehandlung kontrolliert. Der Branchenstandard ist, mit einem Lieferanten zusammenzuarbeiten, der Nachverfolgbarkeit der Materialien, konsistente Toleranzen und dokumentierte Konformität nachweisen kann — denn diese drei Faktoren bestimmen, ob Ihr Produkt den Kundenkontakt überlebt.
Als Hersteller basiert unser Ansatz bei GSTAR auf den oben diskutierten Materialaspekten. Wir führen CNC-Fertigung in-house für Aluminium-, Edelstahl- und Titankomponenten, was uns ermöglicht, ±0,05 mm Toleranzen konsistent über die gesamte Produktionslauf zu halten. Wir lagern 6061-T6-Aluminium und 304-Edelstahl, um Lieferzeiten zu verkürzen, und wir verfügen über eine monatliche Produktionskapazität von 300.000+ Einheiten, um das Wachstum von Marken zu unterstützen.
Unsere 14 Jahre Erfahrung in RFID-Portemonnaies, Schlüsselorganisatoren, bewerteten Kartenhaltern und Stoßschutzschienen bedeuten, dass wir bereits die Material- und Oberflächenprobleme gelöst haben, die neue Produktlinien typischerweise treffen. Wir bieten OEM- und ODM-Lösungen an, einschließlich maßgeschneiderten Designs und Privatlabel-Dienstleistungen, mit flexiblen MOQs für aufstrebende Marken und etablierte Händler.
Wenn Sie Materialien für eine neue EDC-Produktlinie bewerten, kontaktieren Sie unser Team — wir können Ihre Anforderungen auf das richtige Material, Finish und Produktionsplan abbilden.
Erhalten Sie ein kostenloses Angebot
—
Was ist der „Heilige Gral“ der Taschenmesser?
Für Sammler und Enthusiasten ist der „heilige Gral“ eine Kombination aus Premium-Blattstahl (M390 oder S35VN), perfekter Ergonomie und perfektem Passgenauigkeit und Finish. Für Hersteller bedeutet es, engen Toleranzen und konsistenter Wärmebehandlung über die Produktionslauf zu erreichen — das technische Problem hinter dem Produkt. Der heilige Gral ist weniger ein spezifisches Modell und mehr der Punkt, an dem Materialqualität und Fertigungsgenauigkeit sich treffen.
Welche EDC-Elemente sind am nützlichsten?
Die nützlichsten EDC-Elemente umfassen konsistent ein RFID-sperrendes Portemonnaie, einen Schlüsselorganizer, ein Multitool oder Taschenmesser, einen Telefonhalter und eine Taschenlampe. Für B2B-Käufer repräsentieren diese Kategorien die Produktsegmente mit der höchsten Absatzmenge und bewiesenen Wiederkaufverhalten. Der gemeinsame Faden: Jedes Item muss haltbar, in die Tasche passend und zuverlässig unter täglicher Nutzung sein.
Welche Faktoren sind bei der Wahl eines EDC-Messers entscheidend?
Die Zusammensetzung des Blattstahls, die Qualität der Wärmebehandlung, das Material des Griffs, die Zuverlässigkeit des Schließmechanismus und das Gesamtgewicht sind die primären Faktoren. Für Hersteller sind die kritischen Variablen die Nachverfolgbarkeit der Materialien, die Konsistenz der Wärmebehandlung und die Toleranzen der Blattgeometrie. Ein Messer mit hervorragendem Stahl, aber schlechter Wärmebehandlung leistet sich schlechter als ein mittlerer Stahl mit ordnungsgemäßer Wärmebehandlung.
Welche MOQs sind für maßgeschneiderte EDC-Produkte angemessen?
MOQs variieren je nach Produktkomplexität und Material. Bei CNC-geschmiedeten Aluminiumprodukten liegen MOQs typischerweise zwischen 300 und 1.000 Einheiten. Bei Spritzguss-Polymerprodukten können aufgrund der Werkzeuginvestition 1.000–3.000 Einheiten erforderlich sein. Flexiblere Lieferanten bieten niedrigere MOQs für Standarddesigns oder gemischte SKU an, was neuen Marken hilft, das Lagerungsrisiko zu managen.
Referenzen
-
ASTM International. „ASTM B221 – Standard Specification for Aluminum and Aluminum-Alloy Extruded Bars, Rods, Wire, Profiles, and Tubes.“ https://www.astm.org/b0221-21.html
-
ASTM International. „ASTM A240 – Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet, and Strip for Pressure Vessels and for General Applications.“ https://www.astm.org/a0240-a0240m-22.html
-
ASTM International. „ASTM B348 – Standard Specification for Titanium and Titanium-Alloy Bars and Billets.“ https://www.astm.org/b0348-b0348m-19.html
-
European Chemicals Agency. „REACH Regulation.“ https://echa.europa.eu/regulations/reach/understanding-reach
-
RoHS Guide. „RoHS Compliance Guide.“ https://www.rohsguide.com/