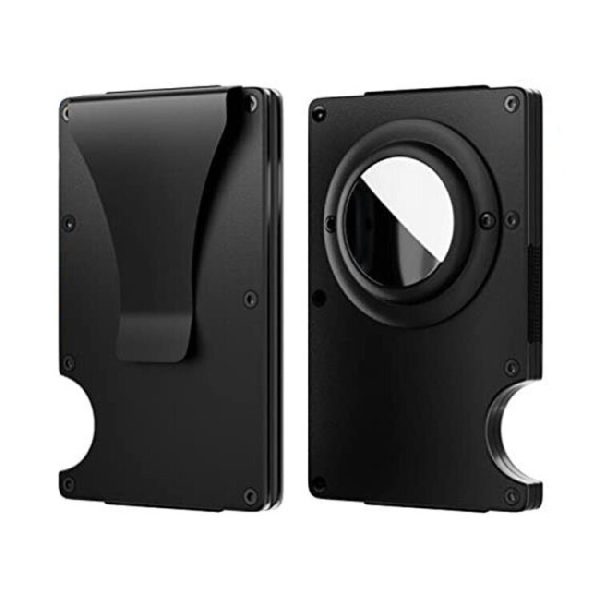
Pour les marques mondiales et les labels indépendants, le chemin de la première esquisse à la création d’une poche en cuir terminée est une entreprise à haut risque. Chez Gstartec Co., Ltd., nous avons vu de première main que la différence entre un produit de leader du marché et un échec de production coûteux réside dans la précision du processus OEM. De nombreux designers se concentrent uniquement sur l’esthétique, mais l’intégrité structurelle, l’exactitude des échantillons et la subtilité technique de la conception des moules sont les éléments où les produits sont véritablement réussis ou échouent.
Ce guide plonge profondément dans le paysage technique de la fabrication du cuir, offrant des stratégies concrètes pour éviter les pièges courants avant de vous engager dans une production en grande série.
1. Les Fondements : Pourquoi la Structure du Design Importe Plus que l’Esthétique
Une poche n’est pas simplement un accessoire de mode ; c’est une assemblée mécanique. Un design qui semble parfait sur un écran 2D souvent échoue sous l’effet de la réalité physique du pliage, du couture et de l’usure quotidienne.
* L’Anatomie de l’Échec : La plupart des échecs structurels proviennent de trois principaux oublis fondamentaux :
* Négligence de l’Épaisseur du Matériau : Les designers traitent souvent le cuir comme une surface bidimensionnelle. En réalité, chaque pli, poche et couture ajoute de l’épaisseur. Ne pas tenir compte de « l’accumulation de cuir » conduit à une poche qui ne peut pas se fermer correctement ou qui est impossibly volumineuse.
* Permet de couture Inapproprié : Si vos tolérances de couture sont trop fines, les fibres du cuir se déchirent sous la tension de l’aiguille de la machine à coudre.
* Mauvaise Calcul des Points de Stress : Les coins et les points où les emplacements des cartes se rejoignent avec le corps principal sont sensibles à la délamination.
* Stratégie : Design pour la Fabrication (DFM) :
Avant de finaliser tout fichier, adoptez une mentalité DFM. Assurez-vous que vos dessins techniques incluent une vue en coupe transversale qui prend en compte chaque couche de cuir, de ruban de renforcement et de matière de doublure. Simplifier votre design—réduire les courbes inutiles ou les plis multi-couches—n’only abaisse les coûts de production mais augmente exponentiellement la fiabilité structurelle du produit final.
2. L’Importance du Processus de Prélèvement d’échantillons : Test de la Feasibilité
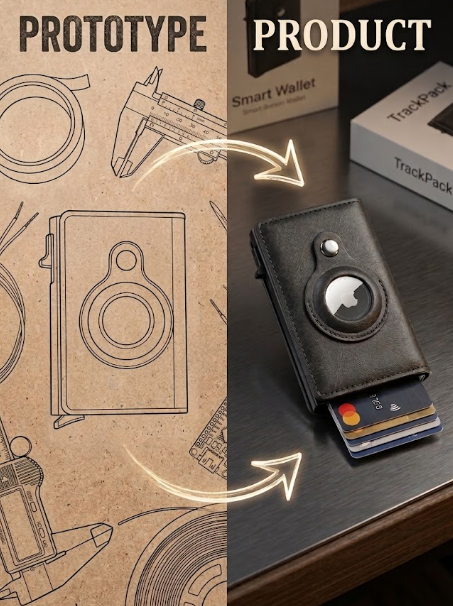
Le prélèvement d’échantillons est la dernière barrière entre un prototype et une gamme de produits rentable. Ce n’est pas simplement un « contrôle de l’apparence »—c’est un test forensique de la viabilité de votre conception.
| Étape d’échantillonnage | Objectif Clé | Risque en Cas d’Absence |
|---|---|---|
| Premier Prototype | Concept et Proportion | Impossibilité d’identifier des défauts ergonomiques majeurs dès le début |
| Deuxième/Échantillon de Refinancement | Fonctionnalité et Conformité | Échec de résoudre des problèmes de « tension » ou de profondeur de poche |
| Échantillon d’Or | Norme de Production | La production en masse dévie de la qualité convenue |
* Protocole de l’Échantillon d’Or : L’Échantillon d’Or est le document le plus critique dans votre contrat de production. Il doit être produit sur le véritable site de fabrication, en utilisant les réglages exacts des machines et les matières premières qui seront utilisées pour votre commande en vrac. Si l’usine ne peut pas produire un « Échantillon d’Or » qui est réplicable, vous n’avez pas de point de départ pour le contrôle de la qualité.
* Test de Stress : Pendant la phase de prélèvement d’échantillons, nous encourageons les clients à soumettre le produit à des agissements « réels ». Ne vous contentez pas de regarder le portefeuille ; remplit-le de cartes, le pliez plusieurs fois et exposez-le à différents niveaux d’humidité pour observer comment les bords et les coutures réagissent.
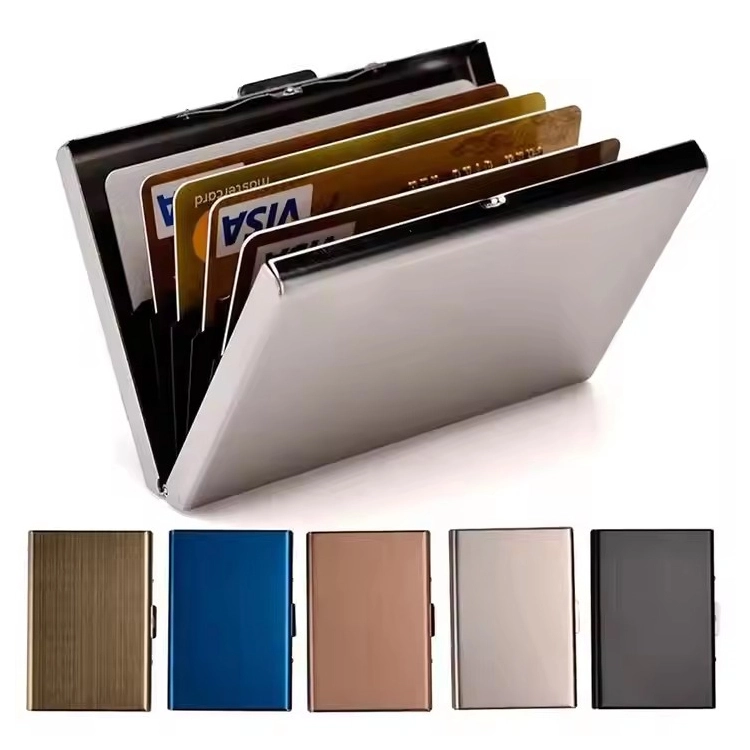
3. Maîtriser la Conception de Moulage et la Précision des Outils
Pour les articles en cuir moulé haut de gamme, la conception de moule est le cœur de la cohérence. Lorsque la forme d’un portefeuille dépend du moulage sous pression, même une variance de 0.5mm dans le moule peut entraîner un étirement inégal du cuir, ce qui donne une apparence « déséquilibrée » .
* Défis Techniques:
* Usure des Matériaux: Les moules fabriqués à partir de matériaux de basse qualité se détériorent après des centaines de cycles. À mesure que le moule se dégrade, la silhouette de votre produit change, ce qui entraîne une « drift » de qualité dans de grandes séries .
* Expansion Thermique: Si votre processus de moulage implique un durcissement thermique, le moule doit être conçu en tenant compte des coefficients d’expansion thermique.
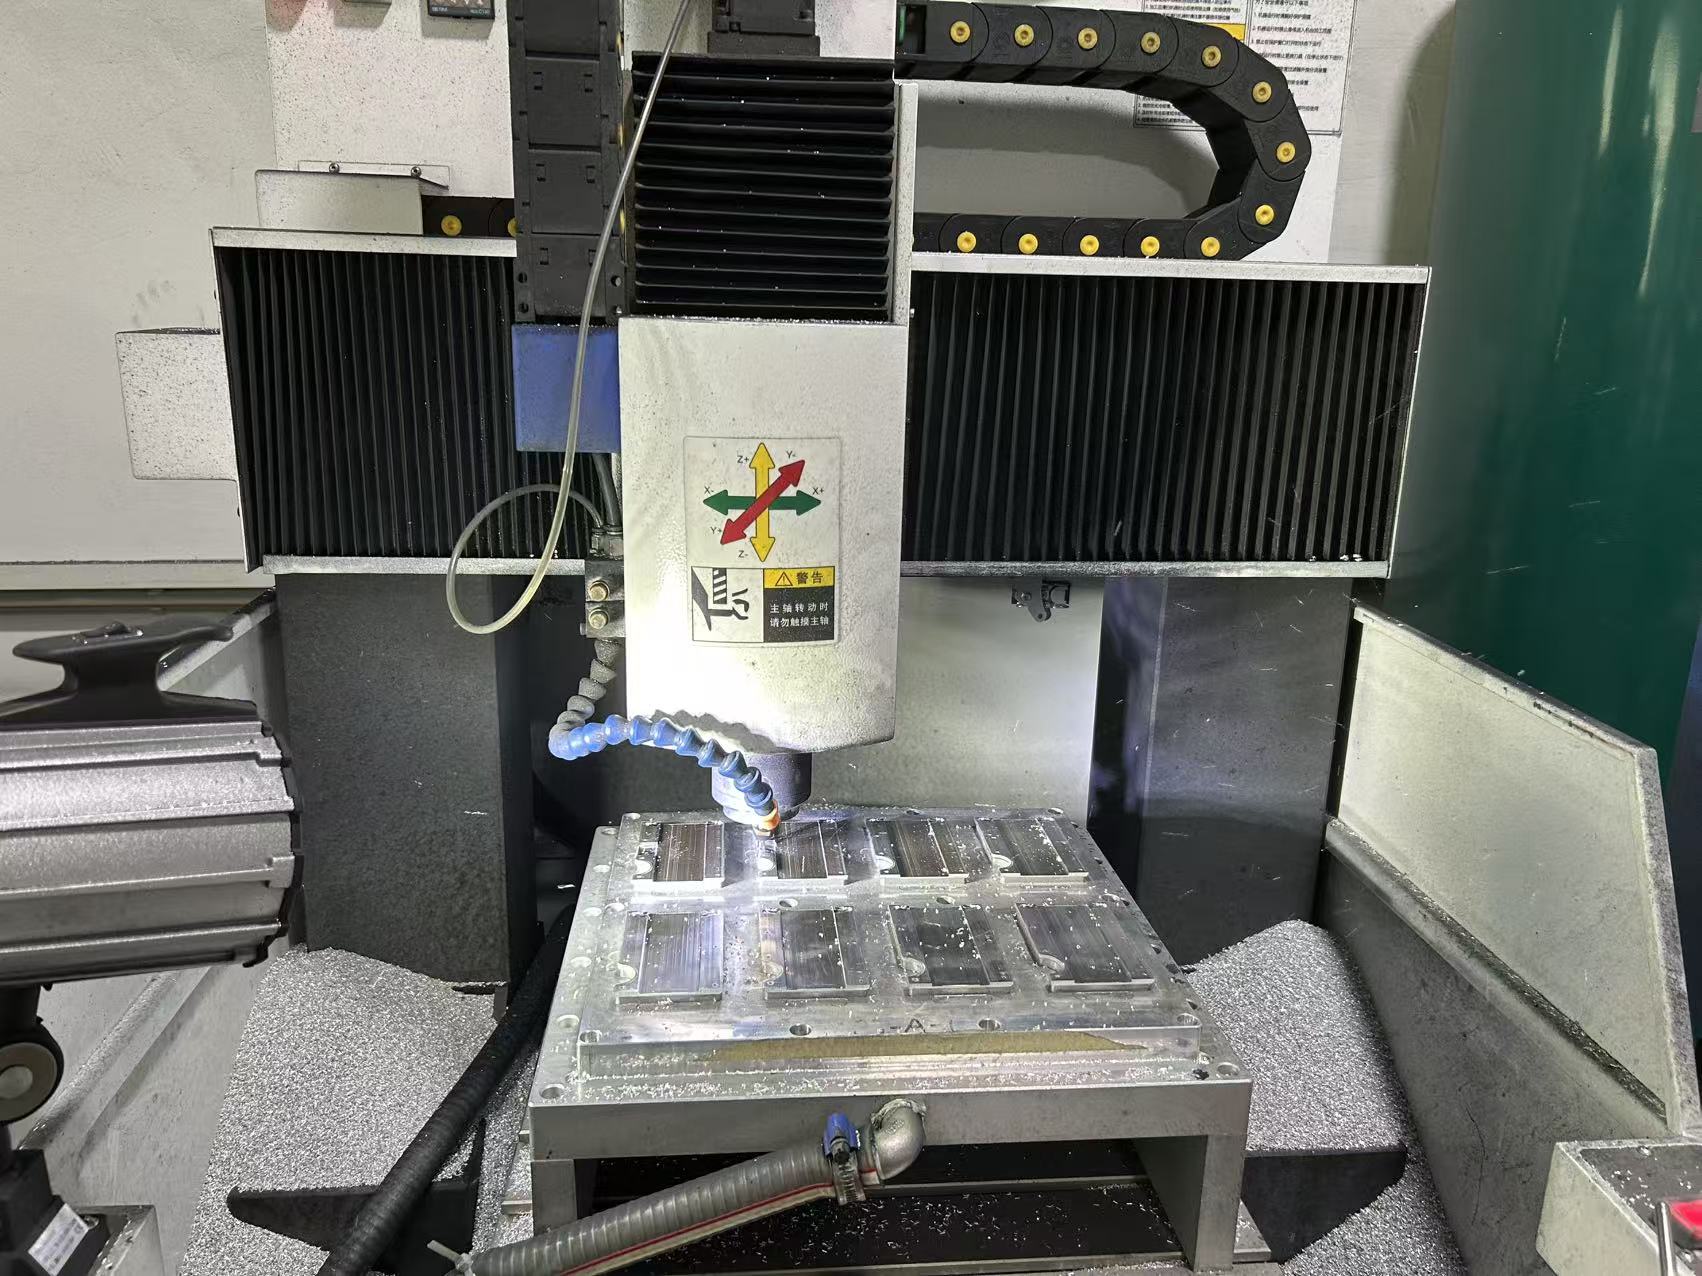
* La Solution: Chez Gstartec, nous utilisons des moules en acier usiné CNC ou en aluminium à haute densité pour assurer une longue durée de vie. Nous conseillons à tous nos partenaires de demander un « Rapport d’Inspection des Outils », qui détaille les niveaux de tolérance des moules utilisés pour leur production .
4. Prévention des Défaillances : Une Stratégie d’Assurance Qualité (QA) Proactive
La qualité n’est pas une étape d’inspection ; c’est un processus de fabrication. Compter sur une inspection à la fin de la ligne est le moyen le plus rapide de perdre de l’argent, car vous avez probablement déjà investi dans la main-d’œuvre et les matériaux pour des unités defectueuses.
* Cadre d’Inspection hiérarchisée :
* Pré-Production (PREP) : Vérifiez les peaux de cuir brutes pour les défauts (égratignures, marques de puce, variation de grain) avant le début du découpage. Un petit oubli ici gaspille toute la peau.
* Pendant la Production (DUPRO) : Inspectez les composants après le découpage et après le couture. C’est à ce stade que 80% des défauts prévisibles sont capturés – tels que les fils lâches, la peinture des bords inégale ou les poches mal alignées.
* Inspection Aléatoire Finale (FRI) : Utilisez le standard AQL (Limiter de Qualité Acceptable) pour déterminer si le lot répond à votre seuil de qualité.
* Contrôle Environnemental : Le cuir est un matériau organique. L’humidité est son plus grand ennemi silencieux. Un stockage inadéquat pendant la saison des pluies peut entraîner la moisissure, même dans les cuirs traités. Assurez-vous que votre fabricant dispose de stockages climatisés pour protéger votre investissement.
5. Perspectives Avancées de l’Industrie : Comblant le Décalage de Communication
La plus courante erreur « humaine » dans le processus OEM est une mauvaise communication concernant les spécifications. Des termes vagues comme « cuir doux » ou « qualité standard » peuvent mener à des désastres.
* Fiche Technique (Tech Pack) : Votre Tech Pack devrait être une bible. Il doit inclure :
* Spécifications du Cuir : Tanneries, type de finition (aniline, semi-aniline, etc.), et épaisseur (en mm).
* Spécifications des Matérielles : Composition du matériau (laiton vs. alliage de zinc) et durabilité du revêtement (heures de test de pulvérisation de sel).
* Spécifications de Couture : SPI (Points de Couture par Pouce) et type de fil (nylon lié vs. polyester).
* Recommandation d’Expert : Fournissez toujours un « échantillon limite » pour les qualités subjectives – c’est un petit échantillon qui montre l’*exigence absolue* minimale de qualité acceptable pour la variation de couleur ou la texture de surface. Cela élimine l’ambiguïté et donne à la fois au fabricant et à la marque un point de référence clair.
Conclusion
Le succès dans la fabrication de portefeuilles en cuir n’est pas une question de chance ; c’est le résultat d’une planification méticuleuse et d’une gestion proactive des risques. En intégrant les principes de DFM à la phase de conception, en traitant les échantillons comme une étude de faisabilité essentielle, et en maintenant un contrôle rigoureux de vos outils et protocoles de QC, vous pouvez transformer votre vision créative en une réalité durable et rentable.
Gstartec Co., Ltd. est engagé à ce niveau de transparence et de rigueur technique. êtes-vous prêt à élèvez vos normes de production ? Contactez notre équipe d’experts aujourd’hui pour discuter de votre prochain projet et recevoir un audit de conception professionnel.
Références
- [1] [Leather Crafts International – Processus OEM & Marque Privée](https://www.leathercraftsinternational.com/oem-private-label)
- [2] [Singyoung Leather – De l’échantillon parfait à la production en vrac imparfaite](https://www.singyoungbag.com/from-perfect-sample-to-flawed-bulk-what-went-wrong/)
- [3] [APEX Leather Goods – L’importance du contrôle qualité dans la fabrication](https://apexleathergoods.com/the-importance-of-quality-control-in-leather-goods-manufacturing-for-b2b-buyers)
- [4] [First Source Worldwide – Gestion des défauts sur le cuir](https://www.fsw.cc/managing-defects-on-leather-to-maximize-yield-and-reduce-rejects/)
- [5] [Miller Fabrication Solutions – 2 façons de prévenir les retards de production de pièces defectueuses](https://millerfabricationsolutions.com/blog/2-essential-ways-an-oem-supplier-prevents-defective-part-setbacks/)
- [7] [Mold Technology – 5 grands défis dans la fabrication des moules](https://moldtechnologyeg.com/5-major-challenges-in-mold-manufacturing/)
—
FAQ
1. Quelle est la cause la plus fréquente de l’échec dans la fabrication OEM de portefeuilles en cuir ?
Ignorer la fabricabilité à l’étape du design. Les designs échouent souvent parce qu’ils ne tiennent pas compte de l’épaisseur du cuir, ce qui cause de la volumineux ou des fissures de stress.
2. Est-ce que sauter l’échantillon « Golden Sample » vaut le temps économisé ?
Non. Sauter l’échantillon « Golden Sample » est l’action la plus risquée en fabrication. C’est la seule manière de prouver que le produit peut être fabriqué de manière cohérente à grande échelle [leathercraftsinternational](https://www.leathercraftsinternational.com/oem-private-label).
3. Comment puis-je assurer une cohérence des couleurs sur mes portefeuilles en cuir ?
Demander un « Lot de Cuir Standardisé » à la tannerie et utiliser des « Échantillons Limités » pour définir la gamme de déviation de couleur acceptable pour votre série de production [v-trust](https://www.v-trust.com/en/industries/softline-product/leather-goods-quality-control).
4. À quelle fréquence les moules doivent-ils être calibrés en production à grande échelle ?
Les moules doivent être inspectés pour l’usure toutes les 500-1 000 unités pour s’assurer que l’exactitude dimensionnelle n’a pas dévié en raison de l’épuisement du matériau.
5. Pourquoi devrais-je m’intéresser aux inspections « Pendant la Production » (DUPRO) ?
Elles vous permettent de corriger les problèmes (par exemple, la tension des coutures) pendant que la ligne de production est active, en prévenant qu’une série entière de milliers d’unités ait besoin d’être jetée ou refaite [maharya](https://www.maharya.com/insight/how-to-ensure-quality-leather-accessories-manufacturing).