11 min read
Lorsqu’un acheteur ouvre une expédition de échantillons et passe un ongle le long de l’extrémité d’un porte-monnaie en aluminium usiné, la première chose qu’il vérifie n’est pas la couleur. C’est l’angle. Si l’extrémité attrape l’ongle, les retours suivront. Si elle est lisse, le produit passe le premier d’une douzaine de tests silencieux que les clients feront avant de décider de le garder.
La sélection des matériaux détermine la plupart de ces résultats avant l’assemblage d’un seul unité. La mauvaise alliage, la mauvaise finition ou la mauvaise spécification de tolérance crée des échecs que aucun budget marketing ne peut corriger. Ce guide traverse les décisions de matériaux derrière les produits EDC premium — porte-monnaie, organisateurs de clés, porte-cartes, supports téléphoniques — d’un point de vue fabricant, avec les paramètres techniques que les acheteurs ont besoin d’évaluer correctement les fournisseurs.
Quelles sont les catégories centrales des produits EDC premium ?
L’écosystème EDC couvre plusieurs catégories de produits, chacune ayant des exigences de matériaux distinctes :
-
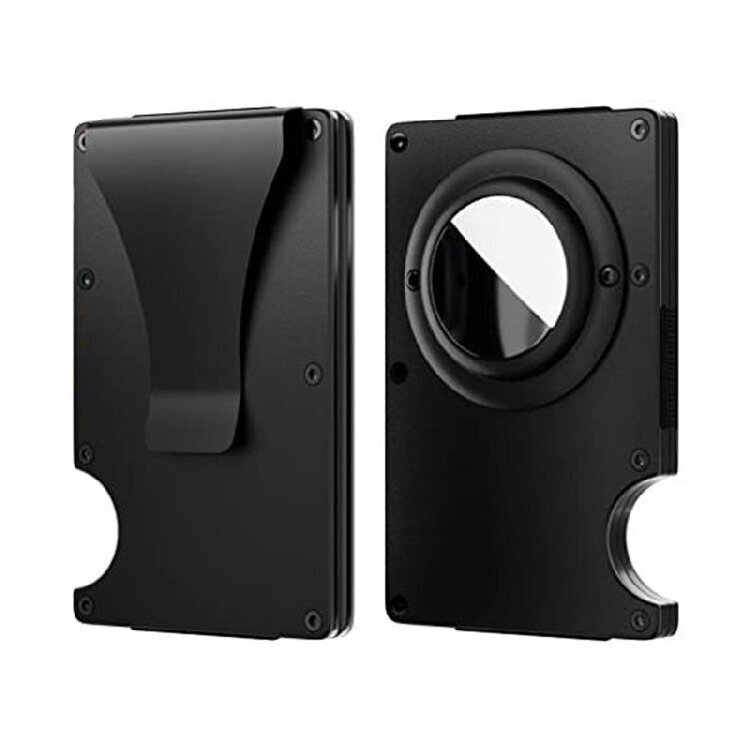
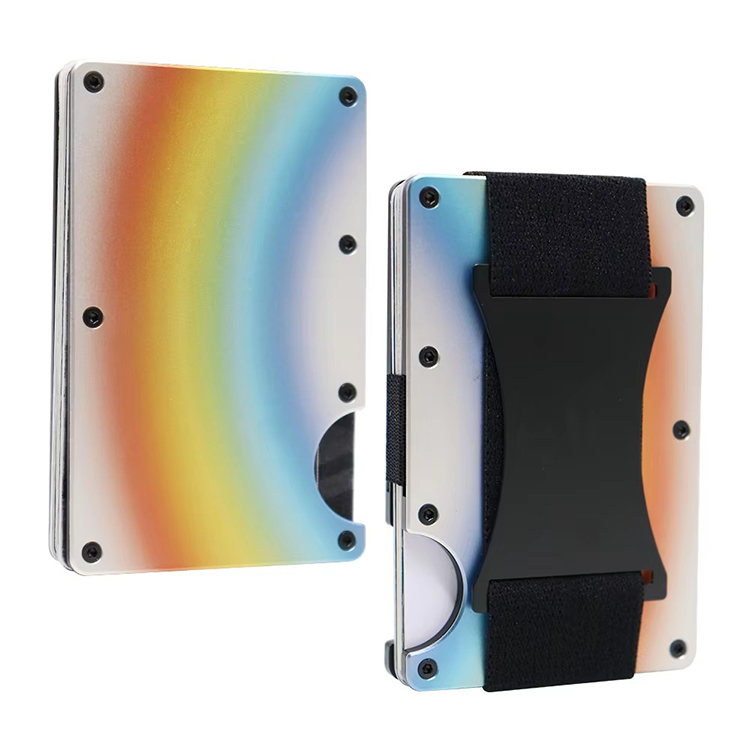
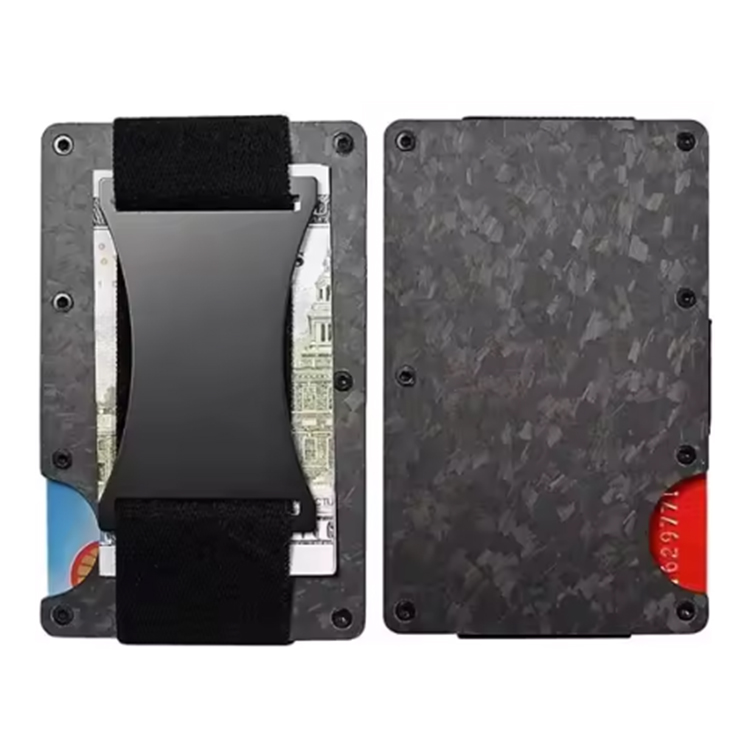
Porte-monnaie RFID & porte-cartes — profil fin, flexibilité quotidienne et contact constant dans la poche exigent des matériaux qui résistent à la fatigue par flexion et maintiennent une section transversale fine
-
Organisateurs de clés & outils multiples — intégrité structurelle sous une stress de couple répété, avec des équipements qui ne se desserrent pas ou ne se desserrent pas
-
Supports téléphoniques & accessoires mobiles — la finition de surface et le grip sont aussi importants que la force ; la portabilité impose des limites de poids
-
Porte-cartes classés — résistance aux UV et protection de niveau archivistique pour les collections, où l’émission de gaz des matériaux peut endommager le contenu
Ces catégories ne partagent pas un seul matériau idéal. Une plaque en aluminium 6061-T6 qui fonctionne parfaitement pour un porte-monnaie gratte la surface d’un support téléphonique en quelques semaines. Un organisateur de clés en acier inoxydable de 80 grammes semble premium à la main mais tire sur la poche d’une manière qui génère des avis négatifs.
L’approche pratique est une matrice de sélection de matériaux : lister les points de stress de chaque produit, l’exposition environnementale et le budget de poids, puis cartographier les matériaux candidats par rapport à ces paramètres avant de créer des prototypes.
Quelles propriétés mécaniques sont importantes pour les matériaux EDC ?
Résistance et Dureté
La résistance à la traction détermine comment fin un portefeuille ou un porte-cartes peut être sans se plier définitivement. Pour l’aluminium 6061-T6, la résistance à la traction est d’environ 310 MPa ; pour le titane de grade 5 (Ti-6Al-4V), elle atteint environ 1 000 MPa. C’est pourquoi les portefeuilles en titane peuvent être plus fins que ceux en aluminium tout en ayant une intégrité structurale équivalente.
La dureté — mesurée sur l’échelle de Rockwell ou Vickers — se traduit par la résistance aux égratignures dans l’utilisation quotidienne. L’aluminium anodisé durci (Type III) atteint une dureté de surface d’environ 60–70 Rockwell C équivalent, ce qui approche la résistance aux égratignures de l’acier inoxydable non traité. Cela compte parce que le client placera le produit sur des bureaux, le jettera sur du béton et le portera avec des clés.
Résistance à l’usure et à l’abrasion
La résistance à l’abrasion sépare les produits qui durent un an de ceux qui durent cinq. Pour l’aluminium usiné CNC, la couche d’anodisation (généralement 10–25 microns pour le Type II, 25–50 microns pour le Type III) fournit la surface d’usure réelle. Une fois que la couche d’anodisation est usée, l’aluminium de base est doux et facile à égratigner.
L’acier inoxydable offre une meilleure résistance à l’usure intrinsèque mais à un poids supérieur. Pour un organisateur de clés qui voit une friction constante contre les clés et les accessoires de poche, l’inox 304 avec un revêtement PVD est un équilibre commun. Pour un porte-cartes qui reste dans une poche et glisse contre des cartes, l’aluminium anodisé durci est généralement suffisant.
Comment le poids affecte-t-il le « sentiment de poche » ?
La perception du poids est un facteur réel dans la satisfaction des utilisateurs de produits EDC. Les produits dans la gamme de 40–80 grammes se sentent solides sans être encombrants. Au-delà de 120 grammes, de nombreux utilisateurs se plaignent de « traînage de poche ».
-
Aluminium (6061-T6) — ~2.7 g/cm³ ; léger, bon en résistance, économique
-
Acier inoxydable (304) — ~8.0 g/cm³ ; lourd, très résistant, poids de premium mais perceptible dans la poche
-
Titanium (Grade 5) — ~4.4 g/cm³ ; environ la moitié du poids de l’acier avec une résistance comparable
Pour un portefeuille RFID mince, l’aluminium est le choix par défaut car le produit est suffisamment grand pour que l’acier pousserait le poids au-delà des seuils confortables. Pour un organisateur de clés compact, le poids de l’acier est moins un problème et sa durabilité est un avantage. Le titane occupe le segment de niche premium où à la fois la résistance et le poids léger justifient un point de prix plus élevé.
Qu’en est-il de la corrosion et de la résistance aux environnements extérieurs ?
Les produits EDC sont confrontés à la sueur, à la pluie, à l’air salé et à la poussière de poche. L’aluminium nu corrodé rapidement — c’est pourquoi l’anodisation n’est pas optionnelle pour les produits EDC en aluminium. L’anodisation de type II offre une protection adéquate pour une utilisation en intérieur et en extérieur léger ; l’anodisation de type III (anodisation dure) est recommandée pour les produits qui seront soumis à des conditions plus sévères.
Les grades d’acier inoxydable sont importants pour les environnements côtiers. L’acier inoxydable 304 résiste à la plupart de la corrosion mais peut montrer des crevasses dans l’air salé. L’acier inoxydable 316 inclut du molybdène pour une résistance aux chlorures améliorée — ce qui justifie le surcoût pour les clients des régions côtières.
Le titane ne corrodé pas sous utilisation normale. Sa couche d’oxyde est auto-réparatrice ; les égratignures ne conduisent pas à une corrosion progressive. Pour les porte-cartes de grade conçus pour durer des décennies, le titane est le choix de grade archivique.
Quelles sont les options de finition de surface et leurs compromis ?
Anodisation (Aluminium)
L’anodisation de type II offre une large gamme de couleurs et une épaisseur de 5 à 25 microns. L’anodisation de type III (anodisation dure) atteint 25 à 50 microns avec une résistance à l’usure dramatiquement meilleure, mais la gamme de couleurs est limitée aux tons foncés.
Revêtement PVD (Acier inoxydable, Titane)
La Déposition de Vapor Physique crée un revêtement céramique fin et dur sur la surface. Il offre une excellente résistance aux égratignures et une finition mate ou brillante de haute qualité. Le compromis : le PVD ajoute au coût et nécessite un traitement prudent pendant l’assemblage pour éviter l’écaillage du revêtement.
Ébavurage et Brossage
Ce sont des traitements de texture de surface, pas des couches protectrices. L’ébavurage crée une finition mate uniforme qui cache les empreintes digitales. Le brossage crée un grain directionnel qui a l’air premium mais montre les égratignures plus facilement. Les deux affectent le grip — les surfaces ébavurées sont moins glissantes que les surfaces polies.
Couche Céramique
Appliquée aux composants en acier inoxydable, la couche céramique offre une haute durabilité et une sensation distinctive. Elle est plus fragile que le PVD et peut écailler en cas de choc.
Quelle est la meilleure acier pour les couteaux EDC et les outils de coupe?
La sélection de l’acier pour les lames suit une logique différente que les matériaux de corps, car la conservation de l’extrémité et la solidité dominent :
-
Niveau d’entrée : 8Cr13MoV ou AUS-8 — facile à affûter, conservation adéquate de l’extrémité, économique
-
Niveau intermédiaire : D2 ou 14C28N — le D2 offre une résistance à l’usure élevée mais une résistance à la corrosion inférieure ; le 14C28N équilibre la solidité et la facilité d’affûtage
-
Prémium : S35VN — bon équilibre de solidité, conservation de l’extrémité et résistance à la corrosion
-
Ultra-prémium : CPM−20 °CV ou M390 — conservation de l’extrémité et résistance à la corrosion de premier plan, plus difficile à affûter, coût plus élevé
La qualité du traitement thermique est plus importante que la catégorie de l’acier lui-même. Une lame D2 bien traitée thermiquement surperforme une M390 mal traitée. Les acheteurs devraient demander des rapports de tests de dureté (généralement 58–61 HRC pour les couteaux EDC) et, si possible, des données de tests de conservation de l’extrémité CATRA.
Comment les processus de fabrication affectent-ils les performances des matériaux?
Usinage CNC vs. Moulage sous pression vs. Moulage par injection
L’usinage CNC retire du matériel d’un lingot solide, produisant les tolérances les plus strictes et la meilleure finition de surface. C’est la norme pour les pièces en aluminium et titane de prestige. Le durcissement par usinage peut améliorer les propriétés de surface mais nécessite un contrôle des paramètres soigneux.
Le moulage sous pression est économique à grandes volumes mais limité à des alliages spécifiques (généralement zinc ou aluminium) et produit des pièces avec une porosité interne plus élevée et des tolérances plus larges. Les pièces moulées sous pression nécessitent généralement un traitement de finition supplémentaire.
Le moulage par injection est le moyen le plus rapide et le moins cher pour les pièces en polymère. Le compromis : l’investissement dans le moule coûte généralement de 5 000 à 50 000 dollars, et l’obtention de finitions de surface de prestige nécessite une qualité de polissage du moule supérieure et un contrôle précis de la température pendant le moulage.
Tolérances et montage
Spécifications de tolérance — généralement ±0.05 mm pour les composants EDC usinés CNC — déterminent si une carte glisse proprement, une clé tourne sans effort ou si le mécanisme de verrouillage s’engage sans balancement. Des tolérances trop larges créent un « sentiment de basse qualité » que les clients détectent même s’ils ne peuvent pas expliquer pourquoi.
La capacité CNC en interne est importante car elle permet au fabricant de contrôler la cohérence des tolérances au cours des séries de production. L’usinage externalisé introduit des délais de communication et une variabilité de la qualité entre les lots.
Quelles certifications et normes s’appliquent aux matériaux EDC ?
Les acheteurs devraient demander ces documents de conformité aux fournisseurs :
-
RoHS — restreint les substances dangereuses (plomb, mercure, cadmium, etc.) dans les produits électriques et électroniques
-
REACH — réglementation européenne sur les produits chimiques ; applicable aux produits vendus en Europe
-
Proposition 65 — exigence de divulgation chimique de la Californie
-
Certificats de fonderie — documentent la composition de l’alliage et le traitement thermique des lots de matières premières
-
Normes ASTM — par exemple, ASTM B221 pour les barres extrudées d’aluminium et d’alliages d’aluminium, ASTM A240 pour les tôles en acier inoxydable
Un fournisseur qui ne peut pas fournir des documents de traçabilité des matériaux est un signe d’alerte. Le risque de présence d’alliages de contrefaçon ou hors spécification dans la chaîne d’approvisionnement est réel, et le coût d’un rappel dépasse de loin tout gain matériel.
Comment les acheteurs B2B doivent-ils évaluer les fournisseurs de matériaux EDC ?
Étape 1 : Définir votre niveau de produit et votre point de prix
Association des matériaux aux fourchettes de prix de détail :
| Niveau de produit | Prix de vente | Matériaux typiques | Coût des matériaux % des coûts des ventes |
|---|---|---|---|
| Entrée | $20–$40 | Polymère PC/ABS, alliage de zinc | 10–15% |
| Intermédiaire | $40–$80 | Aluminium 6061-T6, acier inoxydable 304 | 15–25% |
| Prémium | $80+ | Titanium de grade 5, acier inoxydable 316 | 20–30% |
Étape 2 : Demander des documents de matière
Demandez des certificats de fonderie, des déclarations de conformité RoHS/REACH et des rapports d’essais ASTM. Vérifiez que les grades d’alliage sur les certificats correspondent à vos spécifications.
Étape 3 : Évaluer les Capacités de Fabrication
Le fournisseur dispose-t-il de machines-outils CNC en interne ? Quelle est leur capacité mensuelle ? Peuvent-ils gérer des assemblages de matériaux mélangés (métaux + cuir + polymère) ? Un fournisseur qui externalise la mécanisation ajoute des coûts, des délais de livraison et une variabilité de la qualité.
Étape 4 : Créer un Prototype et le Tester Avant d’Échaler
Lancez une liste de contrôle minimale de tests : essai de chute (concret, 1 mètre), essai de rayure (abrasion des clés), exposition à la corrosion (brouillard salin) et un test de résistance à l’usure de 10 000 cycles pour les pièces mobiles.
Étape 5 : Planifier les Délais de Livraison et la Flexibilité du MOQ
Les alliages exotiques comme le titane de grade 5 peuvent ajouter 2 à 4 semaines à l’achat de matériaux. Les fournisseurs qui stockent des matériaux courants (6061-T6, 304 SS) réduisent considérablement les délais de livraison. Des MOQ flexibles sont importants pour la trésorerie — un fournisseur qui peut gérer des commandes initiales de 300 unités et évoluer jusqu’à 3 000+ unités à mesure que la demande augmente vaut plus que celui avec des minimums rigides.
Erreurs Courantes d’Achat à Éviter
Choisir le matériel uniquement sur la base du coût. Un alliage moins cher qui échoue sur le terrain coûte plus en retours, en réclamations de garantie et en dommage à la marque que les économies de matériel.
Négliger les tolérances et l’ajustement. Un matériel « moins cher » avec des tolérances larges entraîne des plaintes des clients concernant des mécanismes vacillants et un ajustement médiocre.
Spécifier trop précisément les matériaux. Le titane n’est pas toujours la bonne réponse. Pour un support de téléphone qui se pose sur un bureau, l’aluminium 6061-T6 à moitié moins cher offre la même expérience utilisateur. Réservez le titane pour les produits où le poids et la résistance à la corrosion sont des différenciateurs réels.
Né pas vérifier les certifications du fournisseur. Les alliages de contrefaçon dans la chaîne d’approvisionnement sont un problème documenté. Si un fournisseur ne peut pas présenter des certificats de fonderie, supposez que le matériel n’est pas ce qu’il prétend être.
Choisissez A Si… Choisissez B Si…
Choisissez de l’aluminium 6061-T6 si votre produit a une grande surface, le poids est important et vous avez besoin d’un fraisage CNC économique avec une bonne résistance à la corrosion par anodisation.
Choisissez de l’acier inoxydable 304/316 si votre produit est compact, nécessite une résistance maximale aux égratignures et que le surcoût du poids est acceptable.
Choisissez du titane de Grade 5 si vous ciblez le segment de luxe, avez besoin du meilleur rapport force/poids et que vos clients seront prêts à payer pour des matériaux hypoallergéniques et résistants à la corrosion.
Choisissez le polymère PC/ABS si vous entrez sur le marché avec un produit à petit budget et avez besoin de flexibilité de conception à faible coût de moulage — mais comprenez que la valeur perçue sera inférieure.
—
C’est ainsi que fonctionne l’industrie — et comment nous répondons à ces normes
La plupart des marques ne fabriquent pas elles-mêmes des produits EDC. Elles collaborent avec un fabricant qui contrôle le processus de la fourniture des matières premières à la finition de surface. La norme de l’industrie est de travailler avec un fournisseur qui peut démontrer la traçabilité des matériaux, des tolérances constantes et une conformité documentée — car ces trois facteurs déterminent si votre produit survivra au contact du client.
En tant que fabricant, notre approche chez GSTAR est basée sur les considérations matérielles discutées ci-dessus. Nous réalisons le fraisage CNC en interne pour les composants en aluminium, en acier inoxydable et en titane, ce qui nous permet de maintenir des tolérances de ±0.05 mm de manière constante tout au long des séries de production. Nous stockons de l’aluminium 6061-T6 et de l’acier inoxydable 304 pour raccourcir les délais de livraison, et nous maintenons une capacité de production mensuelle de 300 000+ unités pour soutenir l’échelle des marques.
Nos 14 ans d’expérience dans les portefeuilles RFID, les organisateurs de clés, les porte-cartes de Grade et les protecteurs de caisse montrent que nous avons déjà résolu les problèmes de matériaux et de finition que rencontrent généralement les nouvelles lignes de produits. Nous offrons des solutions OEM et ODM, y compris des services de conception personnalisée et de marque privée, avec des MOQ flexibles pour les marques émergentes et les détaillants établis.
Si vous évaluez des matériaux pour une nouvelle ligne de produits EDC, contactez notre équipe — nous pouvons aligner vos exigences sur le bon matériau, la finition et le plan de production.
—
Qu’est-ce que le Graal des Couteaux de Poche ?
Pour les collectionneurs et les passionnés, le « Graal » combine de l’acier à lame de haute qualité (M390 ou S35VN), une ergonomie parfaite et un ajustement et un fini parfaits. Pour les fabricants, cela signifie atteindre des tolérances étroites et un traitement thermique constant sur les séries de production — le défi technique derrière le produit. Le Graal est moins lié à un modèle spécifique et plus au point où la qualité des matériaux et la précision de fabrication convergent.
Quels sont les Articles EDC les Plus Utiles ?
Les articles EDC les plus utiles incluent régulièrement un portefeuille bloquant RFID, un organisateur de clés, un multi-outil ou un couteau de poche, un support pour téléphone et une torche. Pour les acheteurs B2B, ces catégories représentent les segments de produits à volume élevé avec un comportement d’achat répété prouvé. Le fil commun : chaque article doit être durable, portable et fiable dans l’utilisation quotidienne.
Quels sont les Facteurs Clés pour Choisir un Couteau EDC ?
La composition de l’acier à lame, la qualité du traitement thermique, le matériau du manche, la fiabilité du mécanisme de verrouillage et le poids global sont les principaux facteurs. Pour les fabricants, les variables critiques sont la traçabilité des matériaux, la constance du traitement thermique et les tolérances de géométrie de la lame. Un couteau avec un excellent acier mais un mauvais traitement thermique se montre pire qu’un acier de grade moyen avec un traitement thermique approprié.
Quel est le MOQ Raisonnable pour les Produits EDC Personnalisés ?
Les MOQ varient en fonction de la complexité du produit et du matériau. Pour les produits en aluminium usiné CNC, les MOQ varient généralement de 300 à 1 000 unités. Les produits en polymère injecté peuvent nécessiter de 1 000 à 3 000 unités en raison de l’investissement dans le moule. Les fournisseurs flexibles offrent des MOQ inférieurs pour les designs standard ou les SKU mélangés, ce qui aide les nouvelles marques à gérer le risque d’inventaire.
Références
-
ASTM International. « ASTM B221 – Spécification standard pour barres extrudées d’aluminium et alliages d’aluminium, tiges, fils, profils et tubes. » https://www.astm.org/b0221-21.html
-
ASTM International. « ASTM A240 – Spécification standard pour tôles, feuilles et bandes en acier inoxydable au chrome et alliages chrome-nickel pour des réservoirs sous pression et pour des applications générales. » https://www.astm.org/a0240-a0240m-22.html
-
ASTM International. « ASTM B348 – Spécification standard pour barres et billettes en titane et alliages de titane. » https://www.astm.org/b0348-b0348m-19.html
-
Agence européenne des produits chimiques. « Réglementation REACH. » https://echa.europa.eu/regulations/reach/understanding-reach
-
Guide RoHS. « Guide de conformité RoHS. » https://www.rohsguide.com/