Leestijd: 9 min
Een koper in Shenzhen plaatste ooit een sampleorder voor 50 aluminium portefeuilles. Toen de batch arriveerde, hadden er 12 schuine schroefgaten. De logo’s waren correct. Het anodiseren was gelijkmatig. Maar de gaten stonden er 0,3mm naast – genoeg om de platen te laten wankelen. De leverancier verweet dit aan “normale tolerantie”. De koper zakte de order af.
Verhaal verklaart waarom “vergelijkbare bouwkwaliteit met Ridge Wallet” geen marketingterm is. Het is een technische specificatie. Voor B2B-kopers betekent het matchen van die standaard het verifiëren van materiaalklassen, versneden toleranties, afwerkingsprocessen en QC-protocollen vóór het committeer van een productierun.
Dit handleiding breekt af wat daadwerkelijk die bouwkwaliteit definieert, hoe de capaciteit van een fabriek om die te leveren te evalueren, en welke inkoopvragen serieuze leveranciers van herverkopers scheiden.
Wat definieert “Ridge-achtige” bouwkwaliteit?
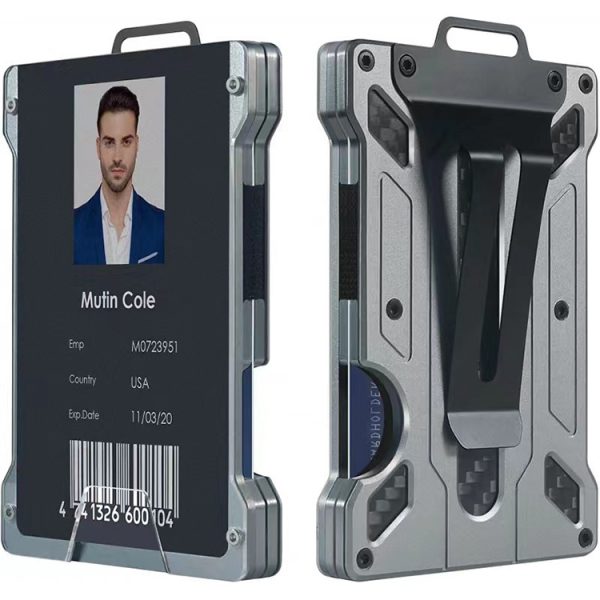
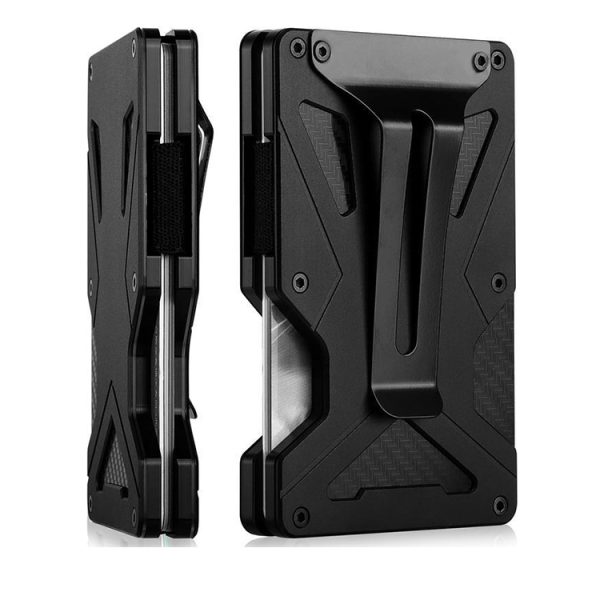
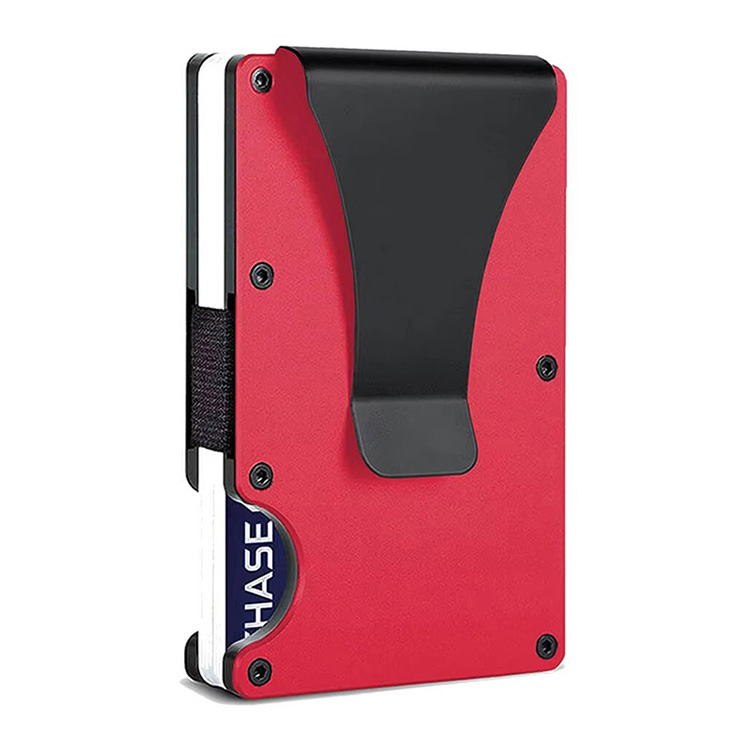
Bouwkwaliteit in aluminium portefeuilles komt neer op vier meetbare factoren: materiaalkeuze, machinering-precisie, oppervlakte afwerking, en hardware assemblage. Elk draagt bij aan het uiteindelijke “gevoel” van het product – het gewicht, de gladheid van de randen, de klik van de kaarten, de afwezigheid van ratelen.
Een portefeuille die op afstand identiek lijkt, kan in de hand volledig anders aanvoelen. Dat verschil is productie.
Material: waarom 6061-T6 aluminium de standaard is
Hoogwaardige aluminium portonneven gebruiken luchtvaartkwaliteits 6061-T6 aluminium. Dit legering biedt een specifieke combinatie van eigenschappen:
-
Trekteigenschappen: Ongeveer 310 MPa in de T6-temper, wat weerstand biedt tegen buigen onder dagelijks gebruik
-
Corrosieweerstand: Vormt van nature een beschermende oxidelaag, die verder wordt versterkt door anodisatie
-
Bewerkbaarheid: Houdt strakke tolerances in zonder overmatige slijtage van het gereedschap of vloeiselvorming
-
Gewicht: Ongeveer 2,70 g/cm³, licht genoeg voor dagelijks gebruik
Gooi alternatieven bestaan. Zinklegering stroomt sneller en kost minder, maar het is breekbaar, zwaarder en kan dezelfde precisie bij dunne wanden niet bereiken. 304 roestvrij staal is sterker maar ongeveer 2,5 keer dichter, waardoor portonneven bulky worden. Kunststof mist de stijfheid die nodig is voor een dun, dragend frame.
Kopers conclusie: Als een leverancier geen fabriekscertificaat kan verstrekken dat 6061-T6 bevestigt, gebruikt hij waarschijnlijk een substituut legering. Die substitutie verandert de duurzaamheid, het gewicht en de respons op anodisatie van het product.
CNC-bewerking: de tolerantiegrens
Het zichtbare verschil tussen een premium en een budget aluminium portonneven is de randgeometrie. Een high-precision CNC-machine met tolerances van ±0,1 mm of beter produceert schone randen, precies gelijnde gaten en uniforme breedtes van kaartgleuven.
Vijf- assige CNC-machines zijn de industrie-standaard voor dit werk. Ze laten het snijgereedschap de werkstuk aanpakken vanuit meerdere hoeken in een enkele opstelling, wat herpositioneringsfouten vermindert. Dit is belangrijk voor:
-
Wanden van de kaartgleuven: Moeten binnen strakke tolerances parallel lopen om vloeiend plaatsen en verwijderen mogelijk te maken
-
Schroefgaten: Moeten perfect gelijnd zijn over twee of drie gestapelde platen
-
Randkeulsels: Moeten consistent zijn — ongelijke keulsels geven een “goedkoop” gevoel, zelfs als het premium materiaal is
Hardware en montage: waar het “gevoel” wordt gewonnen of verloren
De hardware is het meest onderschatte onderdeel van een aluminium portemonnee. Geharde stalen schroeven, op maat gefreesde zeskantsbouten en duurzame elastomeren bandjes bepalen hoe de portemonnee na jaren van gebruik samen blijft.
Slechte montage toont zich op specifieke manieren:
-
Wiebel: Platen verschuiven zijwaarts omdat de schroefgaten te groot zijn voor de bevestigingsdelen
-
Verstroopte schroefdraad: Schroeven zijn gemaakt van staal van lage kwaliteit of de tapsproces is onnauwkeurig
-
Uitrekking van bandjes: Elastomeren verouderen snel en verliezen binnen enkele maanden spanning
Onvolledige inzicht: De hardware is ook de plek waar sommige leveranciers bewust hoekjes afsnijden. Een koper die een sample inspecteert kan zich richten op de aluminium afwerking — die er foutloos uitziet — en missen dat de schroeven standaard kant-en-klaar onderdelen zijn in plaats van op maat gefreesde bevestigingsdelen. De portemonnee functioneert aanvankelijk, maar verslijt sneller.
Het fabricageproces: stap voor stap
Een premium bouwqualiteit vereist een specifieke productierij. Elke fase beïnvloedt de volgende.
-
Materialvoorbereiding: 6061-T6 aluminium stangen worden versneden tot bladen van de juiste maat voor de portemonneepanelen
-
CNC frezen: Bladen worden bewerkt tot de eindvorm — kaartspleten, logo-uitsparingen, schroefgaten en slijtvakken worden allemaal in deze fase gemaakt
-
Ontgraten: Een handmatige of trillende proces verwijdert micro-ronde graten die door freesgereedschap achterblijven. Overslaan van deze fase is de meest voorkomende oorzaak van klachten over “scherpe randen”
-
Oppervlakafwerking: Kogelslijpen of borstelen creëert een uniforme textuur die het oppervlak voorbereidt op anodisatie
-
Anodisatie: De panelen worden ondergedoken in een elektrolytbad om een harde, corrosiewerende oxideelaag te creëren. Type II anodisatie biedt standaarddikte (5-25 microns); Type III hardcoat anodisatie biedt 25-50 microns voor extra duurzaamheid
-
Montage: Hardware wordt geïnstalleerd, bandjes worden ingebracht en er wordt een eindfunctionele test uitgevoerd
Waarom interne CNC belangrijk is voor kwaliteitscontrole
Leveranciers die CNC-bewerkingen uitbesteden, introduceren een coördinatie risicogroep. Wanneer meerdere leveranciers verschillende fasen afhandelen, stapelen tolerantiefouten zich op. Een fabriek met interne CNC kan het volledige proces controleren en, wat belangrijk is, snel gereedschap of programmering aanpassen wanneer een QC-check een probleem identificeert.
Voor kopers vertaalt dit zich in een eenvoudige vraag: “Bedient u uw eigen CNC-machines?” Als het antwoord nee is, vraag dan welke processen worden uitbesteed en hoe toleranties tussen de leveranciers worden geverifieerd.
Kwaliteitscontrolesystemen voor batchconsistentie
Een monster dat er perfect uitzielt weinig betekenis als de productiebatch afwijkt. Consistente kwaliteit vereist systematische inspectie.
Belangrijkste QC-controlepunten
| Controlepunt | Method | Wat het vaststelt |
|---|---|---|
| Afmetingnauwkeurigheid | CMM (Coordinate Measuring Machine) of schuifmaat bij cruciale afmetingen | Onjuist uitgelijnde gaten, variaties in slotbreedte |
| Oppervlakafwerking | Visuele inspectie onder gecontroleerde verlichting | Wrijvingen, ongelijkmatige straalstraalbeads, anodiseringsdefecten |
| Dikte van anodiseringslaag | Laagdiktemeter | Dunne of ongelijkmatige oxidatielagen |
| Hardware-koppel | Draalmometer op gemonteerde eenheden | Losse of te strak aangedraaide schroeven |
| Functionele test | Handmatige invoeg/verwijdering van kaarten | Schrale randen, smalle slitsen, wiegelen |
Een serieuze leverancier moet 100% inspectie uitvoeren op cruciale afmetingen voor kleine batches en statistische steekproefneming (bijv. AQL 2,5) toepassen voor grotere series. Vraag specifiek of de fabriek CMM-uitrusting gebruikt — veel kleinere werkplaatsen zijn alleen afhankelijk van schuifmaten, waardoor subtiele geometrische problemen over het hoofd worden gezien.
Gemeenschappelijke defecten in lage-kwaliteitsproductie
-
Ongelijkmatige anodisering: Kleurschommelingen over platen, vaak veroorzaakt door onvoldoende reiniging vóór de anodiseringsbak
-
Stuippen: Kleine metaaldeeltjes die op randen achterblijven, die kunnen vangen op textiel of vingers snijden
-
Onjuist uitgelijnde gaten: Schroeven die niet vlak kunnen zitten, waardoor platen ongelijkmatig liggen
-
Ghosting: Zwakke sporen van het CNC-hulpstukpad die na anodisering verschijnen
Evaluatie van een leverancier: inkoopframework
Het evaluatieproces voor leveranciers van aluminium portemonnees volgt een voorspelbaar pad. Hier is een framework dat werkt tussen fabrieken.
Roodflarden om te vermijden
-
Geen materiaalcertificaten: een leverancier die geen millcertificaat kan produceren voor 6061-T6, gebruikt ofwel een surrogaat of heeft geen traceerbaarheid
-
Gesubsidiëerde machinebewerking: niet automatisch disqualificerend, maar vereist extra inspanningen op verifiëring van de tolerantie
-
Geen pre-productiestekeningen: weigering om een steekproef te maken vóór massaproduktie is een ernstig waarschuwingsteken
-
Vage defectbeleid: leveranciers die hun aanvaardbare defectpercentage of retourbeleid niet kunnen vermelden, zullen waarschijnlijk niet achter hun werk staan
Vragen om te stellen vóór het plaatsen van een bestelling
-
Wat is uw CNC-tolerantiewaarde? (Vermeld ±0,1 mm of beter)
-
Kan u materiaalcertificaten voor 6061-T6 verstrekken?
-
Bedriefft u eigen CNC-machines?
-
Kan u Pantone-kleuren voor anodiseren overeenkomen?
-
Wat is uw defectpercentage? (Industriestaandaard is doorgaans onder 2%)
-
Wat is uw beleid voor defecte eenheden in een batch?
-
Kan u een pre-productiesteekproef leveren vóór massaproduktie?
-
Wat is uw MOQ voor aangepaste ontwerpen versus standaardmodellen?
Kies A als… Kies B als…
-
Kies een volwaardige OEM-fabriek als u op maat gemaakte merkering, hardware of mechanismeontwerp nodig heeft — het ingenieursteam van de fabriek zal de gereedschaps- en programmeerinstellingen moeten aanpassen
-
Kies een leverancier van standaardmodellen als u de markt test met een laag startvolume — standaardmodellen vereisen alleen logo-aanpassing, wat sneller en goedkoper is
Casestudies: portemonnees die concurreren op bouwkwaliteit
Ekster Cardholder Wallet: Het mechanismeprobleem
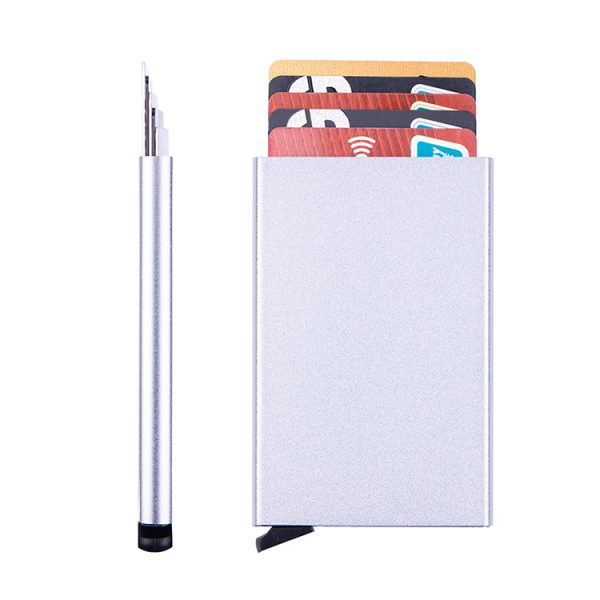
Determinerende eigenschap van de Ekster is het mechanisme voor het uitschieten van kaarten. Het schuifmechanisme vereist nauwe toleranties – vaak minder dan 0,05 mm – op de interne geleiders. Een geringe afwijking zorgt ervoor dat het mechanisme klemt of een korrelige werking heeft.
Aankoopadvies: Als uw product bewegende onderdelen bevat, is de ervaring van de leverancier met precisie-mechanica belangrijker dan hun ervaring met statische portemonnees.
Dango D01 Dapper Wallet: Assemblage van meerdere materialen
Dango combineert aluminium met leer en textiel. De uitdaging is het behouden van een premium gevoel over verschillende materialen heen. Het aluminiumframe moet precies gemachineerd zijn om de lederen inzetten te ontvangen en het proces van lijmen of nieten moet jarenlang blijven volstaan.
Aankoopadvies: Producten van meerdere materialen vereisen leveranciers die zowel metalafwerking als het samenvoegen van materialen begrijpen – een zeldzame combinatie.
Trayvax Axis en Nimalist: Eenvoud vereist perfecte uitvoering
Deze portemonnees gebruiken dikke, precies gemachineerde metalen platen met minimale bewegende onderdelen. Omdat het ontwerp eenvoudig is, is elk gebrek in het machineslijpen of afwerken onmiddellijk zichtbaar.
Aankoopadvies: Eenvoudige ontwerpen hebben geen plaats om onvolmaaktheden te verbergen. Het proces van krasverwijdering en afwerking is argeloze belangrijker dan het machineslijpen zelf.
Hoe we aan deze normen voldoen
Aan de standaard voor een premium aluminium portemonnee voldoen vereist meer dan alleen een CNC-machined. Het vereist een faciliteit die is opgezet rondom de specifieke tolerances, afwerkingskwaliteit en QC-discipline die hierboven zijn beschreven.
Als fabrikant met 14 jaar ervaring in de productie van RFID-blokkerende metalen portemonnees, hebben we onze faciliteit in Shenzhen opgebouwd rondom deze vereisten.
Ons in-house CNC-machines centrum geeft ons directe controle over tolerances tot op ±0,1 mm nauwkeurig — de drempel die een portemonnee die stevig aanvoelt scheidt van een die wiebelt. Dit is geen claim waarvoor wij u vragen om vertrouwen te stellen; het is een specificatie die we kunnen demonstreren door middel van samples en dimensionale inspectierapporten.
Met een maandelijkse productiecapaciteit van meer dan 300.000 eenheden, hanteren we het opschalen van proefproducties tot orderomvang van een volledige container zonder onze QC-protocolen te wijzigen. Wij gebruiken AQL 2,5-steekproefneming voor batchinspecties en voeren 100% controles uit op kritische afmetingen voor initiële productielopen.
Voor OEM- en ODM-projecten passen wij logo’s, beugels en zelfs interne mechanismeontwerpen aan zonder de structurele integriteit van het metalen frame te compromitteren. Als uw ontwerp een kaartritsemachine vereist zoals hierboven besproken, kan ons engineeringteam de haalbaarheid van de toleranties evalueren vóórdat het gereedschapsbouwproces begint.
Als u leveranciers evalueert voor een project dat dit niveau van precisie vereist, nodigen wij u uit om uw specificaties met ons team te bespreken. Neem contact met ons op met uw tekeningen of referenties van samples, en wij zullen een haalbaarheidsbeoordeling binnen 24 uur verlenen.
Vaak Gestelde Vragen
Is er een betere portemonnee dan de Ridge Wallet?
“Beter” hangt af van de prioriteiten van de gebruiker. Ridge heeft het aluminium frontplatontwerp gepopulariseerd, maar merken zoals Ekster bieden kaartritsemachines aan en Trayvax biedt constructies met meerdere materialen. Voor een B2B-inkoper betekent “beter” vaak een leverancier die de kwaliteitstandaard matcht tegen een concurrentieler groothandelsprijsniveau.
Wat is een goede knockoff van de Ridge wallet?
Een “goede knockoff” is in essentie een portemonnee die het ontwerpconcept imiteert, maar hoge productiestandaarden behaalt. Uit een inkoopperspectief is het beter om een OEM-portemonnee in te sourcen die hetzelfde 6061-T6 aluminium en CNC-processen gebruikt, maar uw eigen merk draagt, in plaats van een directe kopie te verkopen die juridische problemen in de wacht slaat.
Wat is het hoogste kwaliteitsbeursmateriaal?
Voor stijle, minimalistische portemonnees is luchtvaartklasse aluminium (6061-T6) de industrie-standaard vanwege de verhouding tussen sterkte en gewicht en het vermogen om strakke toleranties aan te houden. Voor een zachter gevoel wordt volle korrel leer als topklasse beschouwd, maar is het minder duurzaam dan metaal. Het “hoogste kwaliteits”materiaal hangt af van de productcategorie.
Zijn Ridge-portemonnees van hoge kwaliteit?
Ja. Ridge-portemonnees worden algemeen beschouwd als van hoge kwaliteit vanwege hun aluminiumconstructie en precisiebewerking. De kwaliteit komt echter uit het fabricageproces, niet uit het merk. Een leverancier met vergelijkbare CNC-mogelijkheden en materialenstandaarden kan vergelijkbare resultaten behalen.
Wat is de minimale orderhoeveelheid voor aangepaste aluminiumportemonnees?
MOQ’s variëren sterk. Sommige fabrieken vereisen 500 eenheden voor aangepaste ontwerpen; anderen accepteren 100 voor een proefdraai. Voorraadmodellen met logo-aanpassing hebben meestal lagere MOQ’s. Vraag altijd naar de specifieke MOQ voor uw ontwerp in verhouding tot de voorraadmodellen van de fabriek.
Hoe lang duurt het OEM-proces voor een metalen portemonnee?
Gewoonlijk duurt het proefwerk 2–4 weken, inclusief gereedschapsmakerij en afwerkingsaanpassingen. De massaproductie duurt 3–6 weken, afhankelijk van de complexiteit van het ontwerp en de huidige capaciteit van de fabriek. Reken de verzendtijd in bij het plannen van uw startdatum.
Conclusie
Gelijkwaardige bouwkwaliteit als die van Ridge Wallet bereiken is een kwestie van materiaal, bewerking en QC — geen merknaam. De standaard voor 6061-T6 aluminium, de CNC-tolerantie van ±0,1 mm en de rigorose inspectieprotocollen zijn alle verifieerbare specificaties.
Kopers moeten leveranciers prioriseren die over in-house CNC-mogelijkheden beschikken, transparante materialen certificering hebben en een aantoonbare bereidheid tonen om pre-productieproefstukken te produceren. De juiste fabriek zal uw kwaliteiseisen behandelen als technische specificaties, niet als verzoeken om “premium”-beloften.
Als uw project dit niveau van precisie vereist, kunnen we uw specificaties evalueren en een concrete haalbaarheidsbeoordeling bieden.
Referenties
-
Aluminum Association. “Alloy 6061-T6 Specificaties.” https://www.aluminum.org/
-
ASTM International. “ASTM B221 – Standaard Specificatie voor Geëxtrudeerde Staven, Stangen, Draden, Profielen en Buizen van Aluminium en Aluminium-Legeringen.” https://www.astm.org/
-
MIL-SPEC. “MIL-A-8625 – Anodische Bedragingen voor Aluminium en Aluminium-Legeringen.” https://www.defense.gov/