11分読了
調達マネージャーが一度、見た目が同じアルミ製のカードホルダーが40%の価格差がある理由を尋ねました。安いものは6週間かかりましたが、高価なものは3週間で届きました。どちらも中国から来ました。違いは労働コストや素材グレードではなく、金属の一片も切られる前にどれだけ詳細にデザインがレビューされたかでした。
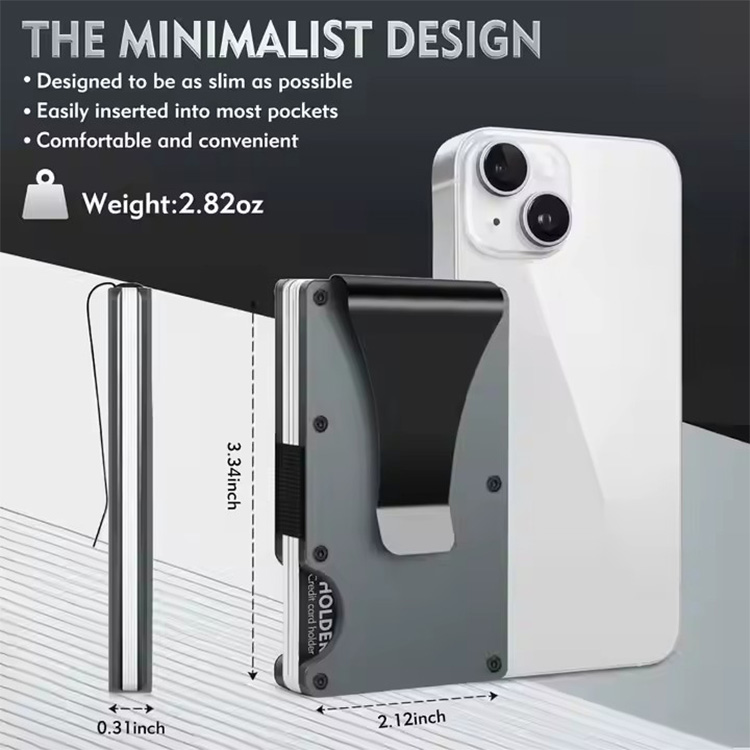
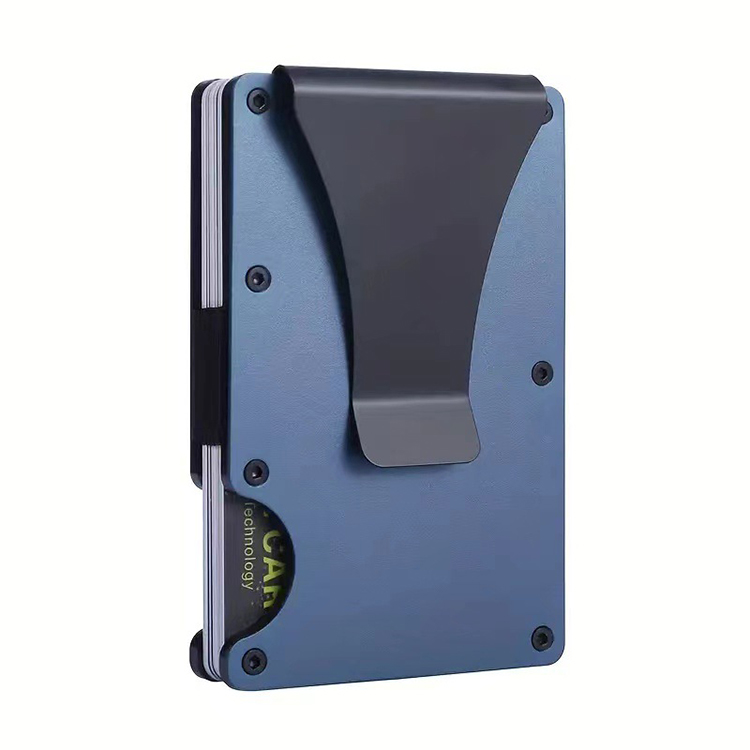
製造設計—DFM—は、コンセプトファイルを生産準備済みの製品から分離するプロセスです。ウォレット産業では、製品が10mmのプロファイル内でCNC加工のアルミ、RFIDブロッキング層、磁石アレイを組み合わせる場合、DFMは任意ではありません。それはスムーズなリリースと高コストなリツールの違いです。
—
1. ウォレットDFMとは何か?なぜ重要なのでしょうか?
ウォレットDFMは、製品設計を分析し、生産開始前に信頼性、コスト効率、公差内で製造できることを確実にするエンジニアリング実践です。
ハードウォレットの場合、DFMは以下の4つの相互依存する領域をカバーします:素材選択、寸法制約、組み立て可能性、表面仕上げ。レンダリングで完璧に見えるデザインでも、アルミの壁厚が薄すぎたり、プラスチック射出成形には角度がなくたり、RFIDシールドが革の内側を破損せずに設置できない場合、生産では失敗する可能性があります。
核の原則はシンプルです:デジタルモデル内で製造問題を見つけ、修正します。DFMの過程で見つかった問題は数時間の労力が必要ですが、ツールが始まった後に同じ問題を見つけると数週間の労力が必要になります。
1.1 プロトタイピングとDFM:同じものではありません
3Dプリントされたプロトタイプはコンセプトを証明します。カードスロットが標準のクレジットカードに合致し、エジェクトボタンが親指が期待する場所にあることを示します。しかし、レジン印刷は射出成形の熱応力やCNCミルのツールパス制約を再現しません。
レジンで動作するデザインでも、アルミでは失敗する可能性があります。CNC加工のウォレットで0.8mm以下の壁厚は、通常のポケットの圧力で曲がるリスクがあります。プラスチックでは、角度がなくて垂直の壁は、射出成形中に型にくっつき、エジェクト中に傷つく可能性があります。DFMは、実際の機械から実際の部品が出るかどうかを確認する2番目のレビューです。
1.2 ウォレット特別なDFMチェックリスト
経験豊富な製造業者は、ウォレットのデザインを特定の基準に対して評価します:
-
部品数: 部品が少ないことで、組み立て手順が少なくなり、不良率も低くなります。カードプッシュとスプリングリテーナーは、しばしば1つのプラスチック部品に統合できます。
-
壁厚: アルミニウムの場合、0.8mm~1.2mmが構造的強度のための実用的な範囲です。それ以下では、金属がアノダイズ中に変形する可能性があります。
-
内部半径: 緩やかな内部角が応力割れを引き起こします。機械加工部品には標準的な0.5mmの最小半径が一般的です。
-
引張角度: 注射成形プラスチックウォレットの場合、垂直壁には1~2度の引張角度が必要で、きれいな排出が可能です。
-
公差積み重ね: 滑り、排出ボタン、ヒンジピンなどの動作部品は、外観表面よりも緊密な公差が必要です。全体の部品に対して公差を過剰に指定すると、コストが指数関数的に増加します。
-
組み立てアクセス: 螺丝刀やロボットグリッパーがネジに到達できるかどうかを確認できますか?そうでない場合は、デザインにはアクセス孔または自己締付ネジが必要です。
—
2. ウォレットDFMプロセスの作業手順
DFMワークフローは、設計を生のCADファイルから生産準備スペックに至るまでの構造化されたシーケンスを従います。
ステップ1: デザインレビューとCAD分析
製造業者は3D CADファイル(STEPまたはIGES形式)とGD&T呼び出しの2D図面を受け取ります。エンジニアはデジタルモックアップを実行し、干渉、一貫しない壁厚、標準ツールで加工できない機能を確認します。
この段階では基本的な質問に答えます:カッターはそのカードスロットの底に到達できるか?RFIDシールドのポケットは深いか?金属シェルがアノダイズされた後、レザーの内装が指定された内部寸法に収まるか?
ステップ2:製造プロセスの選択
DFMエンジニアが最も経済的な生産方法を決定します:
-
CNC加工:小規模から中規模のバッチ(500~5,000個)および複雑な形状に適しています。エンジニアはツールのアクセスと必要なセットアップ数を評価します。
-
インジェクション成形:高量生産(10,000個以上)に経済的です。エンジニアは均一な壁厚を確認し、沈み込み跡や歪みを防ぎます。
-
組み立て方法:磁石はプレスフィットまたはオーバーモールドが可能です。プレスフィットは速く済みますが、ポケットの寸法に対する公差が狭くなります。
ステップ3:ツールとフィックスの設計
DFMレポートは金型設計またはCNCフィックスレイアウトを指示します。ここでの主要な指標はサイクルタイムであり、一つの完全な部品を生産する時間です。良いDFMは、一つの部品あたりの作業数を減少させます。
例えば、上からも下からも機械加工されたカードスロットは二つのセットアップが必要です。サイドミリングのアプローチでは、同じ結果を一つのセットアップで達成し、加工時間と単位コストを半分に減らすことができます。
ステップ4:DFMレポートとフィードバックループ
製造業者はリスクを強調する公式のDFMレポートを発行します。この文書は各懸念を重症度評価と推奨された修正とともにリストアップします。一般的なエントリは次のようになります:”位置Aの壁厚は0.6mmです。アノダイズ中の変形リスクがあります。0.9mmに増加することを推奨または外観の変化を受け入れます。”
購入者とエンジニアが修正について協力します。最終的な出力は「生産準備」ファイルであり、ツールに驚きなしで入ります。
—
3. RFIDブロッキングとMagSafeウォレットのためのDFM
ハードウォレットの現在の市場は、二つの機能に集中しています:RFIDブロッキングと磁気アタッチメント。どちらもユニークなDFMの課題を引き起こします。
3.1 アセンブリ堆積問題
典型的なRFID遮断ウォレットはレイヤーケーキのような構造です:金属シェル、RFIDシールド、レザーまたはプラスチックの内張り、そして磁石アレイが可能です。各層には最低限の機能的な厚みがあります。
-
RFID遮断には、13.56 MHz信号を減衰させるのに十分な厚さの導電層(アルミ箔またはフェライトシート)が必要です。
-
MagSafe磁石には、400~600グラムの引き力を生成する十分な容量が必要です。
-
全ての層はポケットに持ち運び可能なほど薄く残る必要があります—典型的には10mm未満です。
DFMはこれらの層が寸法予算内に収まることを確保します。磁石アレイが1mmも厚すぎると、ウォレットはiPhoneにしっかりと固定できません。RFIDシールドが薄すぎると、ウォレットは遮断テストに不合格になります。
3.2 磁石の保持と熱膨張
磁石の配置は一般的なDFM問題です。磁石を金属のポケットに接着するのは速いですが、剪切ストレスの下で失敗することがあります。より堅牢なアプローチは、金属のバックプレートにスナップフィットするプラスチックキャリアフレームです。これにより、部品が追加されますが、耐久性が向上します。
アルミニウムは熱に応じて膨張します。DFMレビューは、磁石とケースの間のギャップを考慮する必要があります。過度に締めすぎると、熱環境でアセンブリが割れることがあります。過度に緩すぎると、磁石が振動します。
3.3 表面処理とアノダイジング制約
DFMは金属の仕上げも指示します。アルミニウム部品の鋭いエッジは、アノダイジングバスに「焼ける」原因となり、色が変わったり、粗い仕上がりになります。DFMレビューは、部品が一貫してアノダイズできる前に小さな角度や半径が必要なエッジをフラグします。
購入者からの視点では、良いDFMプロセスは傷や色褪せを防ぐ均一な仕上がりを生み出します。悪いプロセスでは、色が不均一になり、早期に摩耗し、納期遅延を引き起こす返品が発生します。
—
4. DFMがコスト、納期、最小注文単位に与える影響
DFMはエンジニアリングの練習ではありません。購入者が気にする3つの数値に直接影響を与えるビジネスツールです。
4.1 デザインの簡素化によるコスト削減
追加の部品は、アセンブリコストに約15~20%増加します。DFMは部品が統合できる場所や削除できる場所を特定します。3ピースの機構ではなく、1ピースのカードプッシュウォレットを使用すると、材料、労働、品質管理検査時間を節約できます。
4.2 契約時間の短縮
設計が悪いCNC部品は、単位あたり4セットアップと20分の機械加工時間が必要です。DFM最適化されたバージョンでは、2セットアップと10分です。2,000単位の注文では、その差は300時間以上の機械時間になります。
ツールの契約時間も短縮されます。DFMは、注射成形財布の生産スケジュール遅延の主な原因である金型の再加工を防ぎます。
4.3 MOQの柔軟性
DFM中に選択された生産方法が、最小注文数量を決定します:
-
注射成形財布:金型コストによる5,000単位以上のMOQ。
-
CNC加工財布:金型が必要ないため、500~1,000単位のMOQ。
CNCに最適化されたデザインは、ブランドが注射成形のための高い金型投資に移行する前に、低い初期注文で市場をテストすることができます。
—
5. 財布製造における一般的なDFMミス
一般的なDFMエラーを理解している購入者は、自分自身のデザインやサプライヤーフィードバックの中で問題を早期に見つけることができます。
5.1 プラスチック財布の引取り角度を無視する
引取り角度がなければ、プラスチック部品は金型にくっつきます。エjectionは傷や変形を引き起こします。解決策はシンプルです:すべての垂直壁に1.5度の引取り角度を指定します。
5.2 耐久度の過度な指定
すべての寸法に±0.01mmを要求する図面は、コストを指数関数的に増やします。重要なのは、組み合わせ表面(ヒンジ、スライダー、磁石ポケット)の耐久度です。外観面は緊密な耐久度は必要ありません。良いDFMレビューでは、これらを区別します。
5.3 組み立てではなく外観のためにデザインする
スクリーン上でスマートに見える財布は、組み立てが難しいかもしれません。ボルト締めにスクリューが届かない空間があるか、または組み立てが遅延を引き起こす不適切なシーケンスが必要かもしれません。DFMは、組み立てを簡単にするアクセス孔や自己締めネジでこれを解決します。
—
6. MagSafeとRFID財布に関する購入者が尋ねる一般的な質問
MagSafe財布の意味は何ですか?
MagSafe財布は、iPhoneの後ろに取り付けられ、カードやIDへの便利なアクセスを提供します。DFMの視点から見ると、技術的な課題は、薄さと磁力の強度のバランスを取ることです。財布はカードを安全に保持しながら、電話に強い磁力の接続を維持する必要があります。
MagSafeウォレットのデメリットは何ですか?
最も一般的なデメリットはワイヤレス充電との干渉です。磁石アレイがずれてしまうと、充電コイルの信号が遮断されます。DFMはiPhoneの内部レイアウトに磁石を合わせることでこの問題を軽減します。一部のユーザーは、磁力があまり強くない場合(典型的には400グラム以下)ウォレットが外れると報告しています。
MagSafeウォレットはバッテリーを減らしますか?
いいえ。磁石はパッシブであり、電力を消費しません。しかし、設計が悪いウォレットで厚い金属プレートがあると、Qiワイヤレス充電が妨げられ、電話が熱くなり充電が遅くなる可能性があります。DFMは金属の厚みが充電を通過させることを確保します。
MagSafeウォレットの使い方はどうですか?
電話の後ろにスナップで固定します。磁力引き付けの力は、通常400~600グラムと指定されていますが、日々の取り扱い中にウォレットを保持するのに十分な強さでなければならず、ウォレットを取り外すのが難しいほど強くはならない必要があります。
DFMプロセスはどれくらいの時間がかかりますか?
シンプルなアルミカードホルダーは2~3営業日でレビューできます。RFIDシールドと磁石アレイを持つ複雑なデザインは、サンプルの修正を含め1~2週間かかります。
DFMレビューに必要なファイル形式は何ですか?
3Dデータ用にSTEP (.step)またはIGES (.igs)ファイルを送信し、GD&T呼び出しのPDF図面を送信してください。これらの形式は、エンジニアが適切な干渉チェックと公差分析を実行するために必要です。
—
7. ウォレットメーカーのDFM能力を評価する方法
すべてのサプライヤーが本物のDFMサポートを提供しているわけではありません。一部のサプライヤーは、設計を厳しくレビューせずにデザインを生産できると確認するだけであります。購入者は明確な基準でサプライヤーを評価する必要があります。
内製エンジニアリングを探してください
エンジニアが在籍している工場(ただの販売担当者ではなく)は、より速く、より正確なDFMフィードバックを提供できます。エンジニアは生産ラインに歩いて行き、機械の能力を確認し、その場で質問に答えることができます。
書面でのDFMレポートを依頼してください
プロフェッショナルなサプライヤーは、デザインリスク、重症度レベル、推奨される修正をリストアップする公式文書を提供します。口頭の「いいえ、これを作れる」というのはDFMではありません。それは推測に過ぎません。
CNCと成形の両方の能力を確認してください
CNC加工とインジェクション成形の両方を運営している工場は、バイアスなく最も経済的なプロセスを提案できます。能力が1つしかないサプライヤーは、それが正しい選択かどうかに関わらず、そのプロセスに導くことがあります。
避けるべき赤信号
-
CADファイルをリクエストしないで見積もりを出すサプライヤー。
-
DFMのレビューなしで生産準備完了を約束するサプライヤー。
-
デザインの機能が生産で失敗する理由を説明できないサプライヤー。
-
DFMのために料金を請求するが、技術的な詳細がなく一ページのチェックリストを提供するサプライヤー。
もしあればAを選ぶ、もしあればBを選ぶ
注文が500~5,000個でデザインが複雑な場合、CNCに焦点を当てた製造業者を選んでください。5,000個を超える量でデザインが型生産のために簡略化されている場合、インジェクション成形製造業者を選んでください。両方を行うハイブリッド工場を選ぶと、量が増えるに従って移行する柔軟性が得られます。
—
8. ウォレットDFMに精通した製造業者とのパートナーシップ
業界ではこんな風に働いています:DFMはコンセプトと販売可能な製品の橋渡しです。このステップをスキップするデザインは賭けです—すべての生産ロットはテストであり、すべてのテストは時間とお金がかかります。
私たちはどのようにこれらの基準に達するかを説明します。Gstar Technology (Shenzhen) Co., Ltd.(GSTAR)では、エンジニアリングチームが製造するすべてのRFIDウォレット、金属カードホルダー、MagSafeアクセサリーにDFM原則を適用しています。14年の製造経験を持ち、ハードウォレットの一般的な落とし穴—薄い壁、磁石の誤配置、組み立てアクセス問題を避けるためにDFMチェックリストを洗練しています。
自社内のCNC加工とインジェクション成形能力により、実際の機械に合わせてデザインを調整できるため、ソフトウェアだけでなく、機械が信頼できるものを提案します。DFMレビューでリスクが指摘された場合、エンジニアは設備が信頼できるものに基づいた修正案を提案します。これは理論的なアドバイスではなく、製造現場の視点です。
300,000以上の月間生産能力により、DFMの変更がリリースを遅延しないことを保証します。デザインが最終決定されると、プロセスに組み込まれた品質チェックを犠牲にせずに、量の要求に応じてスケールアップします。
現在のデザインを無料でDFMレビューのためにお送りください。チームに連絡すると、コスト削減、耐久性の向上、製品の概念から生産への移行に関する実行可能なフィードバックを提供します。
—
結論
ウォレットDFMは、部品を作ることではなく、利益をもたらす部品を作ることについてです。B2Bの購入者にとって、DFMがどのように機能するかを理解することは、スムーズな製品のローンチと高コストの生産遅延の違いです。このプロセスは、欠陥になる前にリスクを特定し、最も経済的な製造方法を選択し、最終製品が品質基準と市場の期待に応じることを確実にします。
製造現場は容赦しません。DFMをスキップしたデザインは、美しく失敗するのではなく、高く失敗します。DFMを標準的なステップとして、オプションのサービスとして扱わないパートナーと協力してください。あなたの利益率は感謝します。
—
参考文献
-
製造設計ガイドライン、Protolabs。https://www.protolabs.com/services/design-for-manufacturing/
-
GD&T基本、ASME Y14.5標準。https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing
-
CNC加工設計ガイド、Xometry。https://xometry.com/resources/cnc-machining-design-guide/
-
インジェクション成形設計ガイドライン、Fictiv。https://www.fictiv.com/articles/injection-molding-design-guide
-
アルミのアノダイズ:プロセスと設計上の考慮。https://www.aacd.com/