11 min read
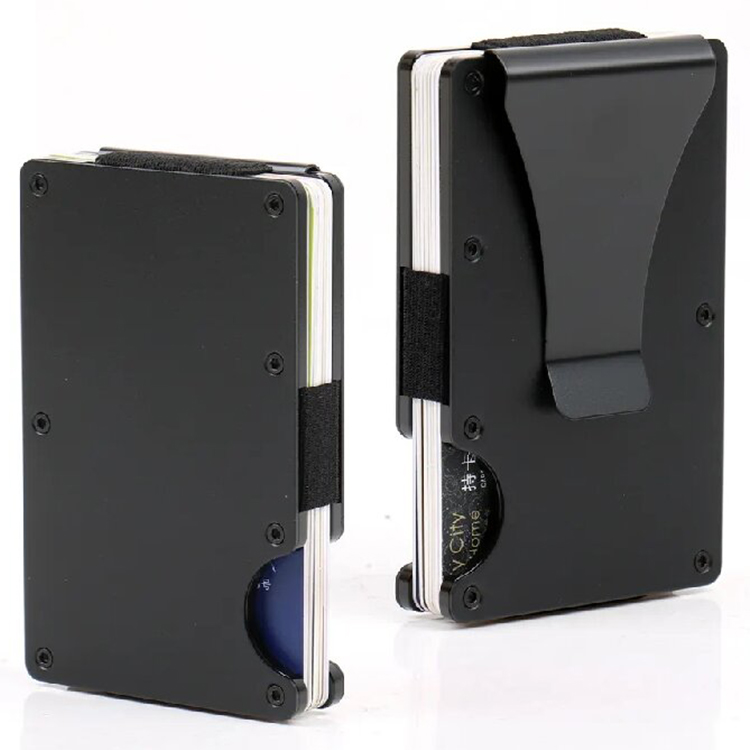
L’ultima volta che un proprietario di marchio europeo ha visitato la nostra fabbrica, ha trascorso venti minuti girando lo stesso portafoglio in alluminio tra le mani. Non perché fosse indeciso — stava controllando il raggio dell’angolo con il pollice, tenendolo alla luce per ispezionare l’uniformità dell’anodizzazione e inserendo ed estraendo una carta circa cinquanta volte. Quando ha finalmente alzato lo sguardo, la sua domanda non era sul prezzo. Era: “La vostra linea di produzione può mantenere la stessa tolleranza per 10.000 unità?”
Questa è la vera domanda dietro ogni ricerca di “migliori portafogli minimi” fatta da un acquirente, non da un consumatore. L’estetica conta, ma per i marchi, la definizione di “migliore” è legata a ciò che una fabbrica può replicare in scala la precisione di un prototipo. Questo guida spiega i benchmark tecnici, gli standard dei materiali e i framework di approvvigionamento che separano un portafoglio sottile commercializzabile da un disastro di resi.
Cosa Definisce i Migliori Portafogli Minimi dal Punto di Vista Tecnico?
I migliori portafogli minimi condividono un insieme fondamentale di parametri ingegneristici: materiali con valutazioni di durabilità verificate, schermatura RFID che soddisfa gli standard di bloccaggio e componenti meccanici testati per la vita a ciclo. Un consumatore vede un profilo sottile; un acquirente dovrebbe vedere una scheda di specifiche.
Selezione dei Materiali: Alluminio, Pelle e Componenti
Alluminio: Il metallo dominante nei portafogli minimali di lusso è l’alluminio 6061-T6 di grado aerospaziale. La designazione di tempero T6 indica un trattamento termico di soluzione e invecchiamento artificiale — fornendo una resistenza a trazione di circa 310 MPa. Per gli acquirenti, ciò che conta di più è la finitura superficiale. Un rivestimento anodizzato duro (secondo MIL-A-8625, Tipo II o III) crea uno strato superficiale di 5–25 microni. L’anodizzazione dura di Tipo III raggiunge 25–50 microni e migliora significativamente la resistenza agli urti.
Le tolleranze di lavorazione sono anche importanti. Un portafoglio lavorato da barra in acciaio solido con tolleranza CNC di ±0.05 mm produce tracce di carte precise e piastre ad incastro perfetto. Le versioni iniettate più economiche spesso presentano linee di separazione visibili e una struttura strutturale debole. Se un venditore descrive il loro prodotto come “alluminio di grado aerospaziale” senza specificare l’alluglio e il tempero, trattatelo come un segnale di allarme.
Pelle: La pelle full-grain mantiene la struttura delle fibre naturali, rendendola la scelta più duratura per i portacarte. La pelle di prima qualità ha il strato superiore abraso per rimuovere le imperfezioni — leggermente più sottile ma più uniforme nell’aspetto. La pelle incollata è un composto di fibre di pelle e poliuretano; si staccherà entro pochi mesi e dovrebbe essere evitata per qualsiasi prodotto che afferma di avere una lunga durata. La pelle tannata con vegetali sviluppa un patina nel tempo, che molti consumatori valutano come un elemento di personalizzazione. La pelle tannata con cromo è più resistente all’acqua ma non invecchia allo stesso modo.

Componenti: Viti e bulloni dovrebbero essere in acciaio inossidabile 304 o titanio. Per i portafogli metallici RFID-blocking, le viti assicurano anche lo strato di schermatura. Un bullone di grado 304 resiste alla corrosione causata dal sudore e al maneggio quotidiano, prevenendo i fallimenti di filo smantellato comuni con le alternative in lega di zinco.
Metriche Funzionali di Base
Blocco RFID: Lo standard pratico per il blocco è tra 10 MHz e 3 GHz, coprendo le frequenze RFID utilizzate nelle carte di credito (13.56 MHz), passaporti e alcune carte di accesso. La schermatura è ottenuta attraverso un strato conduttivo continuo — sia una scocca metallica che una piastra interna di blocco RFID. Lo spessore del materiale di schermatura e l’area di copertura determinano l’efficacia. Un portafoglio con un taglio per l’accesso rapido delle carte potrebbe compromettere la schermatura in quella sezione, quindi gli acquirenti dovrebbero verificare che il rapporto di prova copra la configurazione effettiva del prodotto.
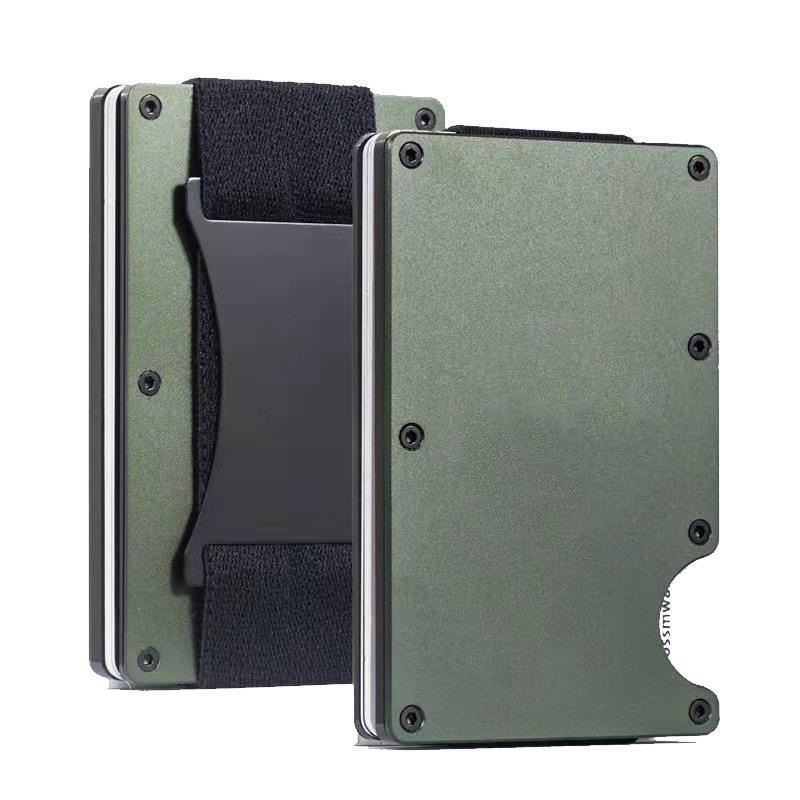
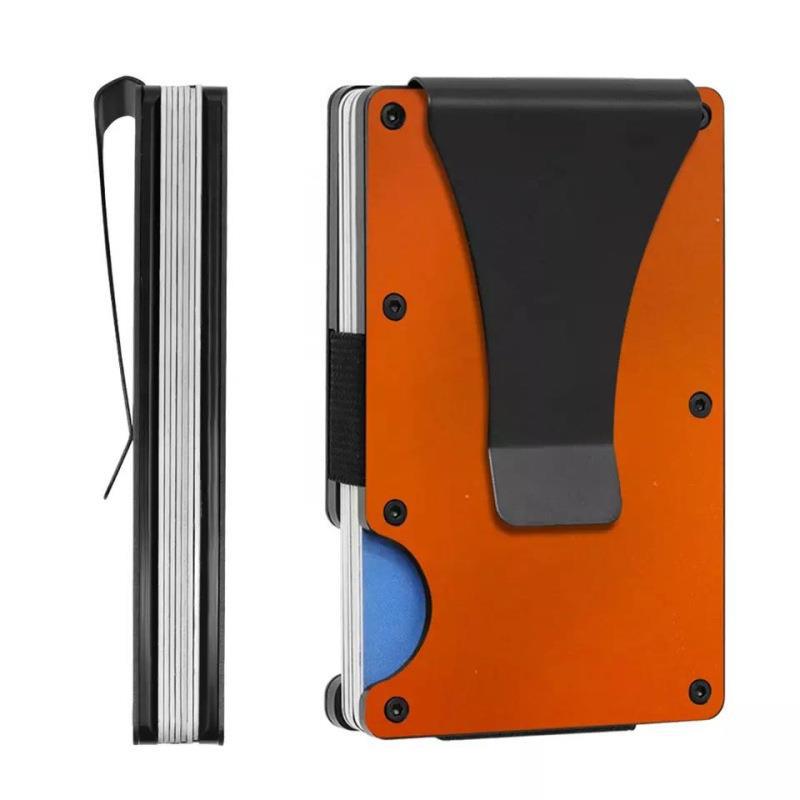
Spessore e Capacità: Il limite “slim” è generalmente inferiore ai 10 mm quando caricato con 4–6 carte. Al di là di questo, il portafoglio perde la sua posizione minimale. I meccanismi di conservazione delle carte si dividono in due categorie:
| Caratteristica | Design della Fascia Elastica | Chiusura a Scatto Meccanica (Pop-Up) |
|---|---|---|
| Spessore quando vuoto | 6–8 mm | 8–10 mm |
| Velocità di accesso alle carte | Moderata (trascinata dal lato) | Veloce (bottone/slide di rilascio) |
| Parti mobili | Minime | 5–10 componenti |
| Rischio di fallimento | Estensione della fascia nel tempo | Stanchezza della molla, usura della guida |
| Complessità di produzione | Bassa | Alta |
| Punto di prezzo tipico | inferiore | Superiore |
Accesso Rapido alle Carte: I meccanismi a scatto meccanico richiedono una tensione di molla precisa — generalmente 0.5–1.5 N di forza per un rilascio affidabile senza impiego accidentale. La tolleranza della guida deve essere abbastanza stretta per prevenire il tremolo ma sufficientemente liscia per lo scorrimento fluido. Nel tempo, il contatto alluminio-su-alluminio può generare detriti di usura; i produttori di qualità applicano un lubrificante a film secco sulla guida durante l’assemblaggio.
Come il Design dell’Ingegneria Previene la Perdita del Portafoglio?
I migliori portafogli minimi non sono solo sottili — sono progettati per rimanere con il loro proprietario. Questo implica la distribuzione del peso, la trama superficiale e le funzionalità modulare che rendono il portafoglio localizzabile.
Ergonomia e Profilo della Pochette
Una pochette di meno di 50 grammi crea meno “amnesia della tasca” — il fenomeno per cui un oggetto più pesante sposta la sua posizione e viene dimenticato. La distribuzione del peso è importante: una pochette con un portamonete spesso da un lato e uno spazio per le carte sottile dall’altro torcerà nella tasca. I design bilanciati mantengono il centro di gravità vicino al centro geometrico.
La trama superficiale è una caratteristica funzionale, non solo un aspetto estetico. Un finitura a grana di vetro o spazzolata finemente aumenta la frizione contro la stoffa della tasca, riducendo lo slittamento. Angoli affilati si impigliano nelle cuciture e causano che la pochette si sposti durante il movimento. Un raggio di almeno 0.5 mm su tutti gli angoli riduce significativamente questo rischio, anche se complicha leggermente la lavorazione CNC.
Conservazione delle Chiavi e Modularità
l’integrazione di organizzatori di chiavi o accessori modulari cambia la categoria del prodotto. Una pochette con un anello per chiavi integrato o un slot per AirTag affronta direttamente la preoccupazione di “perdere mai qualcosa”. Tuttavia, la modularità aumenta la complessità della produzione. I componenti a pressofusione richiedono un controllo di tolleranza stretto per evitare che si allentino nel tempo; l’assemblaggio a viti aggiunge costi di manodopera ma migliora la manutenibilità. Per un marchio che deve scegliere tra un semplice portacarte e un sistema modulare, l’opzione modulare richiede un fornitore con processi di assemblaggio e QC più maturi.
Come Valutare i Fornitori di Pochette Minimaliste
Il processo di valutazione del fornitore dovrebbe iniziare con audit di capacità tecniche, non con negoziazioni di prezzo. La capacità di un fornitore di raggiungere gli obiettivi di specifiche durante una produzione è il fattore più affidabile per prevedere il successo del prodotto.
Domande da Porsi Prima di Effettuare un Ordine
-
Qual è il vostro processo di certificazione del materiale? Un fornitore affidabile fornisce certificati di fabbrica per l’alluminio o la documentazione di provenienza della pelle. Verificate che siano aggiornati e tracciabili alla batch utilizzata nel vostro ciclo di produzione.
-
Come controllate la consistenza del colore dell’anodizzazione tra le batch? L’anodizzazione è un processo batch; variazioni lievi si verificano naturalmente. Un fornitore con linee di anodizzazione inhouse può controllare meglio rispetto a uno che esternalizza la finitura. Chiedete la loro tolleranza di colore Delta E accettabile.
-
Qual è il vostro protocollo di test di blocco RFID? Il fornitore dovrebbe testare unità finite, non solo il materiale di schermatura grezzo. Chiedete rapporti di test da un laboratorio di terze parti (ad es., SGS, TÜV) piuttosto che solo test interni.
-
Qual è il vostro obiettivo di tasso di difetti e come viene misurato? Un obiettivo realistico per portafogli metallici macinati con precisione è inferiore al 2% di fallimento durante l’ispezione finale. Chiedete informazioni sulle loro ispezioni dei materiali in arrivo e sui punti di controllo di qualità durante il processo.
-
Potete fornire campioni di produzione dalla linea reale, non solo campioni pre-produzione? Questo distingue una campagna pilota dalla produzione in massa, dove l’usura degli utensili e la stanchezza degli operatori influenzano la qualità.
Evitare Fornitori Che…
-
Non possono specificare la loro lega di alluminio e il temperamento. Se dicono “alluminio” senza dettagli, probabilmente utilizzano il materiale più economico disponibile.
-
Offrono prezzi sospetti per prodotti CNC. Il tempo di lavorazione CNC è il fattore di costo dominante. Un preventivo molto al di sotto dei tassi di mercato indica o una costruzione in fusione (passata per macinata) o una finitura non standard.
-
Resistono alle ispezioni di terze parti. Un fornitore fiducioso nella sua qualità accoglie l’ispezione pre-shipimento da parte di un’agenzia indipendente.
-
Non hanno un manuale di qualità scritto. La certificazione ISO 9001 è un livello di base, non un differenziale. L’assenza di qualsiasi sistema qualità formale è disqualificante.
Scegli A se… Scegli B se…
Scegli un modello ODM se stai entrando nel mercato rapidamente con risorse di design limitate. Puoi scegliere tra progetti esistenti collaudati, applicare il tuo branding e lanciare con MOQ inferiori e tempistiche più rapide.
Scegli un modello OEM se hai IP di design proprietario o una visione di prodotto specifica che richiede utensili personalizzati, materiali unici o meccanismi innovativi. Questo percorso richiede un fornitore con capacità di ingegneria di R&D e una volontà di iterare sui prototipi.
Quali Standard di Test si Applicano ai Portafogli Minimi?
Le norme di test per i portafogli minimi non sono così codificate come quelle per gli elettronici, ma si applicano diversi benchmark rilevanti:
-
Blocco RFID: Testato secondo ISO 10373-1 (metodi di test per carte a circuito integrato senza contatto). L’efficacia di schermatura è misurata in decibel (dB) attraverso l’intervallo di frequenza target. Una riduzione di 30 dB o più è generalmente considerata un blocco efficace.
-
Finitura Superficie: Qualità dell’anodizzazione secondo ASTM B244 (misurazione dello spessore del rivestimento) e ASTM B117 (test di nebbia salina per resistenza alla corrosione).
-
Resistenza del Pelle: Resistenza alla flessione secondo ISO 5402 (test di flessione) e resistenza alla lacerazione secondo ISO 3377-1.
-
Test di Caduta: Sebbene non standardizzato a un singolo protocollo, la maggior parte dei produttori affidabili esegue test di caduta interni da 1.5 metri su superfici dure, verificando che i meccanismi di conservazione delle carte non falliscano e che il portafoglio non si separi in componenti.
-
Torque dei Fermagli: I viti devono resistere alla coppia specificata senza strapparsi. Per viti in acciaio inossidabile M2, una specifica tipica è 0.3–0.5 N·m.
Cosa sono i Veri Driver di Costo e le Considerazioni Logistiche?
Il costo totale di possesso dei portafogli minimi va oltre il prezzo unitario. Comprendere la struttura dei costi aiuta i clienti a negoziare intelligentemente.
Struttura dei Costi Dettagliata
Il prezzo unitario di una borsa in alluminio lavorata con CNC comprende approssimativamente: 25–35% di materiale grezzo, 30–40% di tempo di lavorazione, 15–20% di finitura superficiale e 10–15% di assemblaggio e imballaggio. I costi del lavoro sono relativamente bassi nei processi CNC automatizzati, ma i costi degli utensili per progetti personalizzati — tipicamente $3,000–$10,000 per模具o attrezzature personalizzate — vengono ammortizzati durante il ciclo di produzione.
Il meno caro non è sempre il più profittevole. Una borsa acquistata a $2.00 in meno per unità perde quell’avvantaggio se il tasso di difetti è superiore del 5%, risultando in restituzioni dei clienti e rimborsi. Considera il costo della qualità nella comparazione del prezzo unitario.
Logistica e Incoterms
Le borse in alluminio sono leggere — una unità tipica pesa 30–50 grammi. Il trasporto aereo per 1,000 unità aggiunge approssimativamente $0.50–$1.00 per unità a seconda della rotta e dei prezzi del carburante. Le borse in pelle sono leggermente più pesanti ma comunque ben al di sotto dei limiti volumetrici che rendono necessaria la spedizione marittima.
La comprensione degli Incoterms influisce sul flusso di cassa:
-
EXW (Ex Works): L’acquirente organizza tutto il trasporto. Il prezzo più basso quotato ma la massima responsabilità logistica.
-
FOB (Free on Board): Il fornitore consegna al porto indicato. L’acquirente assume costi e rischi una volta che i beni sono a bordo della nave.
-
DDP (Delivered Duty Paid): Il fornitore si occupa di tutte le logistica e delle tasse di importazione. Il prezzo più alto quotato ma con minimo coinvolgimento dell’acquirente.
Per i nuovi importatori, FOB rappresenta un punto medio standard. Per marchi affermati con partner logistici, EXW potrebbe offrire maggiore controllo. DDP si adatta a ordini più piccoli dove l’acquirente manca di esperienza nell’importazione.
Como Raggiungiamo Questi Standard
I criteri sopra elencati non sono teorici. Come produttore di portafogli RFID bloccanti e portamonete minimi, abbiamo costruito il nostro sistema produttivo attorno al raggiungimento costante di questi parametri.
Per il blocco RFID, testiamo i unità finite attraverso lo spettro da 10 MHz a 3 GHz, non solo il materiale di schermatura grezzo. Questo cattura problemi a livello di assemblaggio – una piastra di schermatura mal allineata o un fissaggio che interrompe la continuità conduttiva – prima che il prodotto venga spedito.
Per marchi a diversi stadi, offriamo strutture MOQ flessibili. Testare un nuovo SKU con 500 unità su un modello stock/ODM è fattibile. Passare a un design OEM completamente personalizzato con il tuo meccanismo proprietario è altrettanto supportato – il nostro team di ingegneria revisiona i progetti per la fabbricabilità prima di iniziare la strumentazione, il che risparmia tempo e denaro rispetto al trovare problemi a metà produzione.
Domande Comuni che i Clienti Possono Porsi
Sono i portafogli minimalisti值得消费者购买吗?
Per il target demografico che dà la priorità al comfort delle tasche e all’accesso rapido, sì. Per gli acquirenti B2B, rappresentano una categoria ad alta margine di profitto — utilizzo di materiali inferiore rispetto ai portafogli tradizionali, ma valore percepito elevato che giustifica un prezzo premium.
Quali sono le migliori marche di portafogli a budget?
Invece di nomi di marca, esamina la catena di approvvigionamento. Molti marchi “a budget” si approvvigionano da fabbriche ODM dove modelli senza marchio competono con le marche premium ad una frazione del costo. La differenza spesso è nel branding e nell’imballaggio — non nella qualità del prodotto sottostante.
Posso personalizzare la funzione di blocco RFID?
Sì. La stratificazione del materiale di schermatura può essere regolata per soddisfare specifiche esigenze di vendita al dettaglio. Ad esempio, se il tuo mercato di riferimento richiede la bloccatura a 13.56 MHz (la frequenza utilizzata dalle carte di pagamento contactless), la schermatura può essere regolata di conseguenza e verificata attraverso test di terze parti.
Qual è la MOQ tipica per un portafoglio metallico personalizzato?
Dipende dalla complessità. Modelli di stock e ODM possono iniziare da poche centinaia di unità. Design OEM completamente personalizzati che richiedono nuovi utensili tipicamente richiedono MOQ più alti per ammortizzare l’investimento iniziale.
Come posso assicurarmi che la personalizzazione incisa non si sfoghi?
La incisione laser su alluminio anodizzato è permanente — il laser rimuove lo strato anodizzato per rivelare il metallo di base, creando un contrasto che non può sfumare. Questo è il metodo raccomandato per un branding a lungo termine sulle superfici metalliche.
Prendere la Decisione di Fornitura
I migliori portafogli minimi per il tuo marchio non sono quelli con le recensioni a cinque stelle più alte sui siti dei consumatori. Sono quelli per cui hai verificato il processo di produzione — dove l’lega è certificata, il blocco RFID è testato sulle unità finite, i punti di controllo della qualità sono definiti e il fornitore può dimostrare di mantenere tolleranze a scala.
Il compromesso da accettare: un fornitore con capacità di fresatura e finitura in-house quoterrà raramente il prezzo più basso sul mercato. Quoterranno un prezzo che riflette la qualità controllata. Per i marchi che hanno sperimentato il costo dei resi, dei rimborsi e della danneggiamento della reputazione da un lancio di prodotto fallito, quella differenza vale la sovrapprezzo.
Se stai valutando fornitori per una linea di portafogli minimi, la conversazione dovrebbe iniziare con le specifiche, non con il prezzo. Contatta il nostro Team con i tuoi materiali target, l’intervallo di capacità e i requisiti di branding — risponderemo con una valutazione tecnica e una quotazione entro 24 ore.
Ottieni un Preventivo Gratuito
Riferimenti
-
ASTM International. (2023). B244-09(2021) Metodo di prova standard per la misurazione dello spessore dei rivestimenti anodici sull’alluminio. https://www.astm.org/b0244-09r21.html
-
ASTM International. (2019). B117-19 Pratica standard per l’operazione degli apparati di nebbia salina (nebbia). https://www.astm.org/b0117-19.html
-
ISO. (2016). ISO 10373-1:2020 Carte e dispositivi di sicurezza per l’identificazione personale — Metodi di prova — Parte 1: Caratteristiche generali. https://www.iso.org/standard/73696.html
-
ISO. (2019). ISO 5402-1:2017 Pelle — Determinazione della resistenza alla flessione — Parte 1: Metodo del flessometro. https://www.iso.org/standard/66279.html
-
ISO. (2022). ISO 3377-1:2011 Pelle — Prove fisiche e meccaniche — Determinazione della resistenza alla lacerazione — Parte 1: Lacerazione a margine singolo. https://www.iso.org/standard/51273.html
-
MIL-DTL-8625F. (2017). Rivestimenti anodici per alluminio e leghe di alluminio. Dipartimento della Difesa degli Stati Uniti. http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-DTL/MIL-DTL-8625F_39500/