9 min de lecture
Un acheteur à Shenzhen a une fois passé une commande d’échantillon pour 50 portefeuilles en aluminium. Lorsque la livraison est arrivée, 12 d’entre eux avaient des trous de vis mal alignés. Les logos étaient corrects. L’anodisation était uniforme. Mais les trous étaient décalés de 0,3 mm — suffisamment pour faire vaciller les plaques. Le fournisseur a blâmé une « tolérance normale ». L’acheteur a annulé la commande.
Cette histoire explique pourquoi « qualité de construction similaire à celle du Ridge Wallet » n’est pas une phrase marketing. C’est une spécification technique. Pour les acheteurs B2B, correspondre à cette norme signifie vérifier les grades de matériaux, les tolérances de fabrication, les processus de finition et les protocoles de contrôle qualité avant de s’engager dans une série de production.
Ce guide décompose ce qui définit vraiment cette qualité de construction, comment évaluer la capacité d’une usine à la livrer, et quelles questions d’achat séparent les fournisseurs sérieux des revendeurs.
Quels sont les facteurs définissant une qualité de construction « similaire à Ridge »?
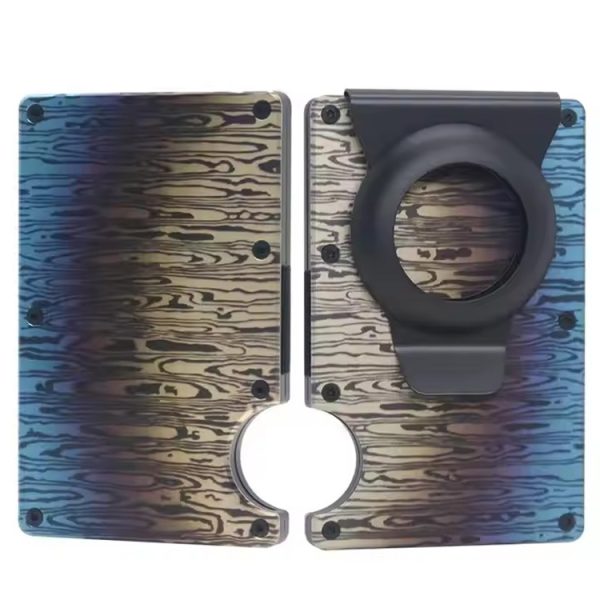
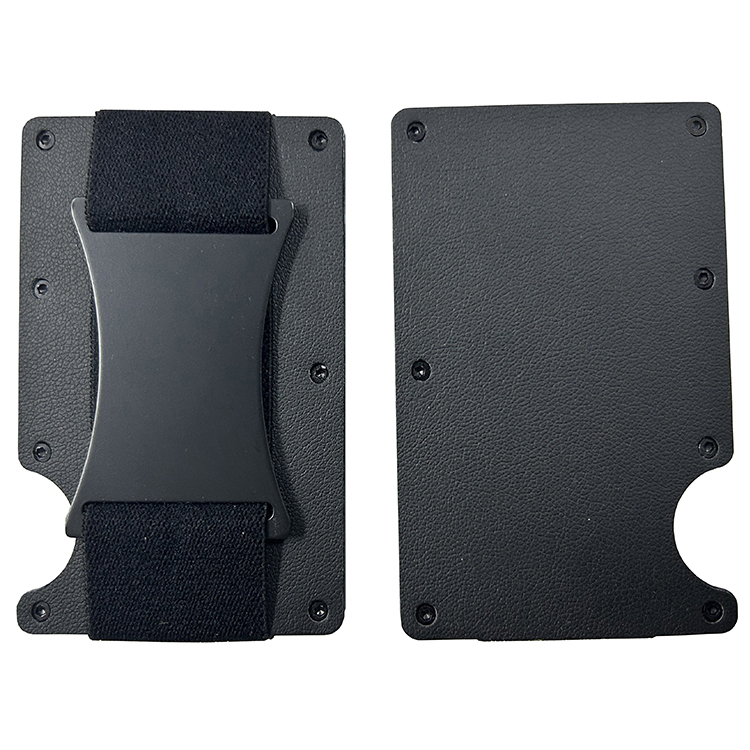
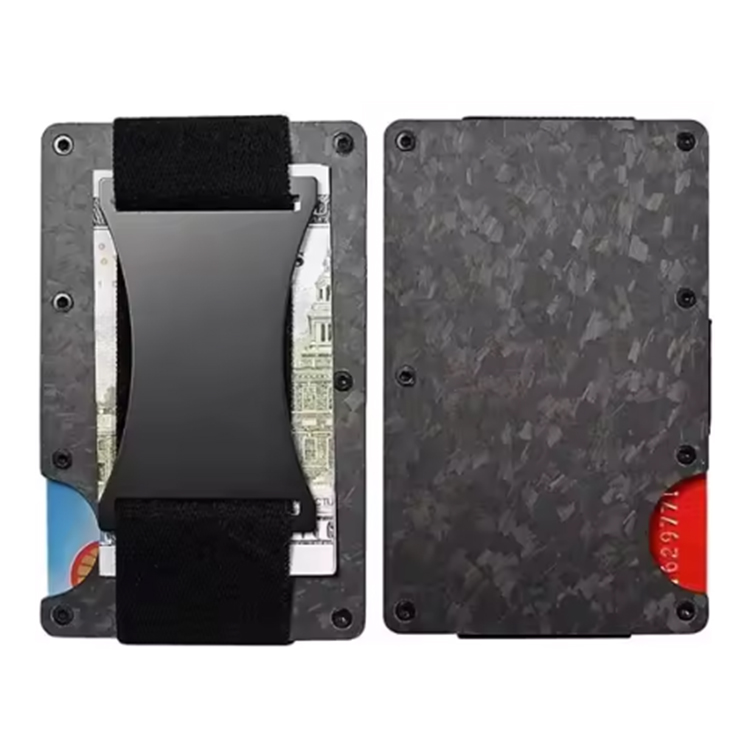
La qualité de construction des portefeuilles en aluminium se résume à quatre facteurs mesurables : la sélection des matériaux, la précision de la fabrication, la finition de surface et l’assemblage des accessoires. Chacun contribue au « sentiment final » du produit — le poids, la douceur des bords, le clic des cartes, l’absence de bruit de ferraille.
Un portefeuille qui semble identique à distance peut se sentir complètement différent à la main. Cette différence est due à la fabrication.
Matière : Pourquoi l’aluminium 6061-T6 est la norme de base
Les portefeuilles en aluminium de luxe utilisent de l’aluminium de grade aérospatial 6061-T6. Cet alliage offre une combinaison spécifique de propriétés :
-
Résistance à la traction : Environ 310 MPa dans l’alliage T6, offrant une résistance au pliage sous les contraintes quotidiennes
-
Résistance à la corrosion : Forme naturellement une couche d’oxyde protectrice, renforcée par l’anodisation
-
Usinabilité : Respecte des tolérances étroites sans usure excessive des outils ou formation de bords
-
Poids : Environ 2.70 g/cm³, léger pour un port quotidien
Des alternatives moins chères existent. Les castings en alliage de zinc sont plus rapides et moins chers, mais ils sont fragiles, plus lourds et ne peuvent pas atteindre la même précision de paroi fine. L’acier inoxydable 304 est plus fort mais environ 2,5 fois plus dense, rendant les portefeuilles volumineux. Les plastiques manquent de la rigidité nécessaire pour un cadre fin et porteur.
Repère pour l’acheteur : Si un fournisseur ne peut pas fournir un certificat de fonderie confirmant le 6061-T6, il est probable qu’il utilise un alliage de remplacement. Cette substitution change la durabilité, le poids et la réponse à l’anodisation du produit.
Fabrication CNC : Le seuil de tolérance
La différence visible entre un portefeuille en aluminium de luxe et un modèle à budget se situe dans la géométrie des bords. Une machine CNC de haute précision avec des tolérances de ±0,1mm ou mieux produit des bords nets, des trous alignés précisément et des largeurs de fente de carte uniformes.
Les machines CNC à cinq axes sont la norme de l’industrie pour ce travail. Elles permettent à l’outil de coupe d’approcher le pièce de travail depuis plusieurs angles en une seule mise en place, réduisant les erreurs de repositionnement. Cela est important pour :
-
Parois des fentes de carte : Doivent être parallèles dans des tolérances étroites pour permettre une insertion et une extraction fluides
-
trous de vis : Doivent être parfaitement alignés sur deux ou trois plaques empilées
-
Chanfreins des bords : Doivent être uniformes — des chanfreins inégaux créent une sensation « cheap » même si le matériau est de luxe
Matériel et Assemblage : Où le « Sentiment » est Gagné ou Perdu
Le matériel est la partie la plus sous-estimée d’un portefeuille en aluminium. Vis en acier trempé, boulons hexagonaux personnalisés et bandes élastomères résistantes déterminent comment le portefeuille tient ensemble au fil des années d’utilisation.
Une mauvaise assemblage se manifeste de manière spécifique :
-
oscillation : Les plaques glissent latéralement parce que les trous de vis sont trop grands pour les fixations
-
Filets usés : Les vis sont faites d’acier de faible qualité ou le processus de perçage est imprécis
-
Déformation des bandes : Les élastomères se dégradent rapidement, perdant leur tension au cours des mois
Insight imparfait : C’est également là que certains fournisseurs coupent des coins délibérément. Un acheteur inspectant un échantillon pourrait se concentrer sur le fini en aluminium — qui semble parfait — tout en ne remarquant pas que les vis sont des pièces standard en vente libre plutôt que des fixations personnalisées. Le portefeuille fonctionnera initialement mais se dégradera plus rapidement.
Le Processus de Fabrication : Étape par Étape
Conseiller une qualité de construction de premier plan nécessite une séquence de production spécifique. Chaque étape affecte la suivante.
-
Préparation du matériel : Des barres d’aluminium 6061-T6 sont découpées en tôles de taille adaptées aux plaques du portefeuille
-
Fraiseuse CNC : Les tôles sont fraîsées en géométrie finale — les emplacements de cartes, les rainures de logo, les trous de vis et les biseaux sont tous créés à cette étape
-
Ébarbage : Un processus manuel ou vibratoire élimine les micro-ébarbures laissées par les outils de coupe. Ignorer cette étape est la cause la plus courante des plaintes de « bordures tranchantes »
-
Finissage de surface : Le sablage au verre ou le brossage crée une texture uniforme qui prépare la surface pour l’anodisation
-
Anodisation : Les plaques sont immergées dans un bain électrolytique pour créer une couche d’oxyde résistante à la corrosion. L’anodisation de type II offre une épaisseur standard (5-25 microns) ; l’anodisation de revêtement dur de type III fournit 25-50 microns pour une durabilité accrue
-
Assemblage : Le matériel est installé, les bandes sont insérées, et un test fonctionnel final est effectué
Pourquoi l’utilisation en interne de machines CNC est essentielle pour le contrôle de la qualité
Les fournisseurs qui externalisent la mécanique CNC introduisent un risque de coordination. Lorsque plusieurs fournisseurs s’occupent de différentes étapes, les erreurs de tolérance s’accumulent. Une usine équipée de machines CNC en interne peut contrôler tout le processus — et, surtout, peut ajuster rapidement les outils ou la programmation lorsqu’un contrôle qualité identifie un problème.
Pour les acheteurs, cela se traduit par une question simple : « Opérez-vous vos propres machines CNC ? » Si la réponse est non, demandez quels processus sont externalisés et comment les tolérances sont vérifiées entre les fournisseurs.
Systèmes de contrôle de la qualité pour la cohérence des lots
Un échantillon qui semble parfait ne signifie rien si le lot de production dérive. Une qualité constante nécessite une inspection systématique.
Points de contrôle clés de la qualité
| Point de contrôle | Méthode | Quoi que cela capture |
|---|---|---|
| Précision dimensionnelle | CMM (Machine de Mesure Coordonnée) ou calibres sur les dimensions critiques | Holes mal alignés, variations de largeur de fentes |
| Finissage de surface | Inspection visuelle sous éclairage contrôlé | Rayures, sablage inégal, défauts d’anodisation |
| Épaisseur d’anodisation | Gauge de épaisseur de revêtement | Couches d’oxyde fines ou inégales |
| Torque des accessoires | Visseuse à torque sur les unités assemblées | Screws desserrés ou trop serrés |
| Test fonctionnel | Insertion/rétrait manuelle de la carte | Coins roughs, fentes étroites, balancement |
Un fournisseur sérieux devrait effectuer une inspection de 100% sur les dimensions critiques pour les petites séries et utiliser l’échantillonnage statistique (par exemple, AQL 2.5) pour les grandes séries. Demandez spécifiquement si l’usine utilise des équipements CMM — de nombreuses petites entreprises s’appuient uniquement sur les calibres, ce qui peut manquer des problèmes géométriques subtiles.
Défauts courants dans la production de basse qualité
-
Anodisation inégale : Variations de couleur entre les plaques, souvent causées par un nettoyage insuffisant avant le bain d’anodisation
-
Broches : Petits fragments de métal laissés sur les bords, qui peuvent se coincer dans le tissu ou couper les doigts
-
Holes mal alignés : Vis qui ne peuvent pas être vissées correctement, causant des plaques à s’aligner inégalement
-
Ghosting : Marques faibles du chemin de la machine CNC qui apparaissent après l’anodisation
Évaluation d’un Fournisseur : Cadre d’Achat
Le processus d’évaluation des fournisseurs pour les portefeuilles en aluminium suit un chemin prévisible. Voici un cadre qui fonctionne dans toutes les usines.
Signaux d’Alerte à Éviter
-
Aucun certificat de matière : Un fournisseur qui ne peut pas fournir un certificat de fonderie pour le 6061-T6 utilise soit un substitut, soit n’a pas de traçabilité
-
Fabrication sous-traitée : Ne constitue pas automatiquement une exclusion, mais nécessite une diligence supplémentaire pour la vérification des tolérances
-
Aucun échantillon pré-production : Refuser de faire un échantillon avant la production en masse est un signe d’alerte sérieux
-
Politiques de défauts imprécises : Les fournisseurs qui ne peuvent pas indiquer leur taux de défaut acceptable ou leur politique de retour sont peu susceptibles de soutenir leur travail
Questions à Poser Avant de Passer une Commande
-
Quelle est votre plage de tolérance CNC ? (Attendez ±0,1mm ou mieux)
-
Pouvez-vous fournir des certificats de matière pour le 6061-T6 ?
-
Opérez-vous des machines CNC en interne ?
-
Pouvez-vous correspondre aux couleurs Pantone pour l’anodisation ?
-
Quel est votre taux de défaut ? (Le standard de l’industrie est généralement inférieur à 2%)
-
Quelle est votre politique pour les unités defectueuses dans un lot ?
-
Pouvez-vous fournir un échantillon pré-production avant la production en masse ?
-
Quel est votre MOQ pour les designs personnalisés par rapport aux modèles en stock ?
Choisissez A Si… Choisissez B Si…
-
Choisissez une usine OEM à service complet si vous avez besoin de branding personnalisé, de composants mécaniques ou de conception mécanique — l’équipe d’ingénierie de l’usine devra ajuster les outils et le programmage
-
Choisissez un fournisseur de modèles en stock si vous testez le marché avec des volumes initiaux faibles — les modèles en stock nécessitent seulement une personnalisation de logo, ce qui est plus rapide et moins cher
Études de Cas : Portefeuilles qui Compétent sur la Qualité de Construction
Ekster Cardholder Wallet : Le Problème du Mécanisme
La caractéristique distinctive d’Ekster est son mécanisme d’éjection de cartes. Le mécanisme glissant nécessite des tolérances étroites – souvent inférieures à 0,05mm – sur les rails internes. Une légère déviation cause le mécanisme à se bloquer ou à se sentir rugueux.
Conclusion en matière d’achat : Si votre produit comprend des pièces mobiles, l’expérience du fournisseur en mécanique de précision est plus importante que son expérience avec des portefeuilles statiques.
Dango D01 Dapper Wallet : Assemblage Multimatière
Dango combine l’aluminium avec le cuir et le tissu. Le défi consiste à maintenir un sentiment de luxe sur différents matériaux. Le cadre en aluminium doit être usiné avec précision pour accepter les inserts en cuir, et le processus de collage ou de rivetage doit durer des années d’utilisation.
Conclusion en matière d’achat : Les produits multimatériaux nécessitent des fournisseurs qui comprennent à la fois le finissage des métaux et le collage des matériaux – une combinaison rare.
Trayvax Axis et Nimalist : Simplicité Exige une Exécution Parfaite
Ces portefeuilles utilisent des plaques en métal épais et usinées avec précision avec un minimum de pièces mobiles. Comme le design est simple, toute imperfection dans le fraisage ou le finissage est immédiatement visible.
Conclusion en matière d’achat : Les designs simples n’ont nulle part à cacher leurs imperfections. Le processus de débouchage et de finissage est sans doute plus important que le fraisage lui-même.
Comment nous atteignons ces normes
Atteindre le niveau de qualité d’un portefeuille en aluminium de luxe nécessite plus qu’une machine CNC. Il faut une installation structurée autour des tolérances spécifiques, de la qualité de finition et de la discipline de contrôle qualité décrites ci-dessus.
Contactez-nous avec vos plans ou références d’échantillons, et nous vous fournirons une évaluation de la faisabilité dans les 24 heures.
Questions fréquentes
Y a-t-il un portefeuille meilleur que le Ridge Wallet ?
« Meilleur » dépend des priorités de l’utilisateur. Ridge a popularisé le design de plaque avant en aluminium, mais des marques comme Ekster offrent des mécanismes d’éjection de cartes, et Trayvax offre des constructions en matériaux multiples. Pour un acheteur B2B, « meilleur » signifie souvent un fournisseur qui correspond au niveau de qualité de référence à un point de vente au détail plus compétitif.
Qu’est-ce qu’une bonne contrefaçon du Ridge Wallet ?
Quel est le matériau le plus de qualité pour les portefeuilles?
Pour les portefeuilles rigides et minimalistes, l’aluminium de grade aérospatial (6061-T6) est la norme de l’industrie en raison de son rapport force/poids et de sa capacité à maintenir des tolérances étroites. Pour une sensation plus douce, le cuir pleine fleur est considéré comme de premier choix mais est moins durable que le métal. Le « matériau de la plus haute qualité » dépend de la catégorie du produit.
Sont-ils de haute qualité les portefeuilles Ridge?
Oui. Les portefeuilles Ridge sont largement considérés comme de haute qualité en raison de leur construction en aluminium et de leur usinage précis. Cependant, la qualité provient du processus de fabrication, pas de la marque. Un fournisseur avec des capacités CNC similaires et des normes de matériaux peut obtenir des résultats comparables.
Quelle est la quantité minimale de commande pour les portefeuilles en aluminium personnalisés?
Les quantités minimales de commande (MOQ) varient considérablement. Certaines usines exigent 500 unités pour des designs personnalisés ; d’autres acceptent 100 pour une phase pilote. Les modèles en stock avec personnalisation de logo ont généralement des MOQ plus bas. Demandez toujours la MOQ spécifique pour votre design par rapport aux modèles en stock de l’usine.
Combien de temps prend le processus OEM pour un portefeuille en métal?
En règle générale, la phase de prélavage prend 2 à 4 semaines, y compris les ajustements d’outillage et de finition. La production en série prend 3 à 6 semaines en fonction de la complexité du design et de la capacité actuelle de l’usine. Prenez en compte le temps de livraison lors de la planification de votre date de lancement.
Conclusion
Correspondre à une qualité de construction similaire à celle des Ridge Wallet est une question de matériau, d’usinage et de QC — et non de nom de marque. La norme en aluminium 6061-T6, les tolérances CNC ±0,1mm et les protocoles d’inspection rigoureux sont toutes des spécifications vérifiables.
Les acheteurs devraient privilégier les fournisseurs avec des capacités CNC internes, une certification de matériaux transparente et une démonstration d’une volonté de produire des échantillons pré-production. La bonne usine traitera vos exigences de qualité comme des spécifications d’ingénierie, et non comme des demandes de promesses « premium ».
Si votre projet nécessite ce niveau de précision, nous pouvons évaluer vos spécifications et fournir une évaluation de faisabilité concrète.
Références
-
Association de l’aluminium. « Spécifications de l’alliage 6061-T6. » https://www.aluminum.org/
-
ASTM International. « ASTM B221 – Spécification standard pour les barres, tiges, fils, profils et tubes extrudés en aluminium et alliages d’aluminium. » https://www.astm.org/
-
MIL-SPEC. « MIL-A-8625 – Revêtements anodiques pour l’aluminium et les alliages d’aluminium. » https://www.defense.gov/