14 min read
El ejemplo llega a tu escritorio. Se siente correcto: bordes suaves, clic satisfactorio, peso perfecto. Firmas la orden de producción. Seis semanas después, el contenedor aterriza y la primera queja del cliente llega en una semana: el anodizado se raya fácilmente. El segundo lote tiene un desajuste de color lote a lote. El tercero tiene tarjetas que se pegajan.
Esta es la realidad de obtener carteras minimalistas sin entender lo que ocurre dentro de la fábrica. La diferencia entre una cartera minimalista de $10 y una de $40 no es el margen de marca — es la calidad del material, la tolerancia de mecanizado y el protocolo de control de calidad. Esta guía desglosa estos factores desde la perspectiva de un fabricante para que puedas evaluar a los proveedores por méritos técnicos, no por argumentos de venta.
Comprendiendo la Cartera Minimalista: Tipos y Aplicaciones
Una cartera minimalista es un sistema de portacartas delgado diseñado para reemplazar el bifold tradicional. La categoría se define por el factor de forma: típicamente menos de 12 mm de grosor, que puede contener de 4 a 8 tarjetas y eliminar o reducir drásticamente el almacenamiento de efectivo. Pero «minimalista» no es un solo producto; abarca varios tipos distintos.
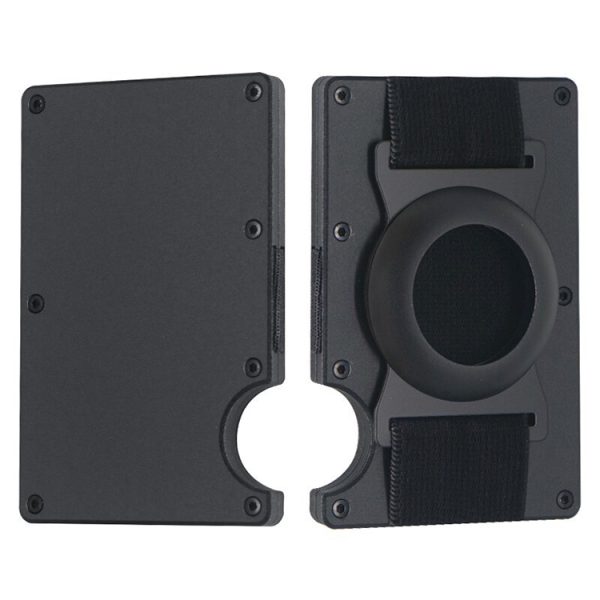
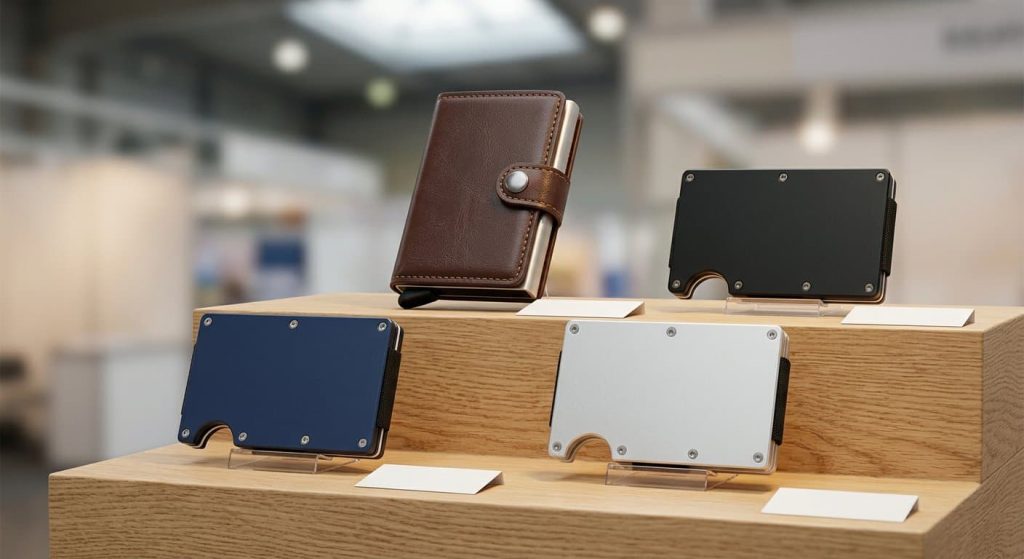
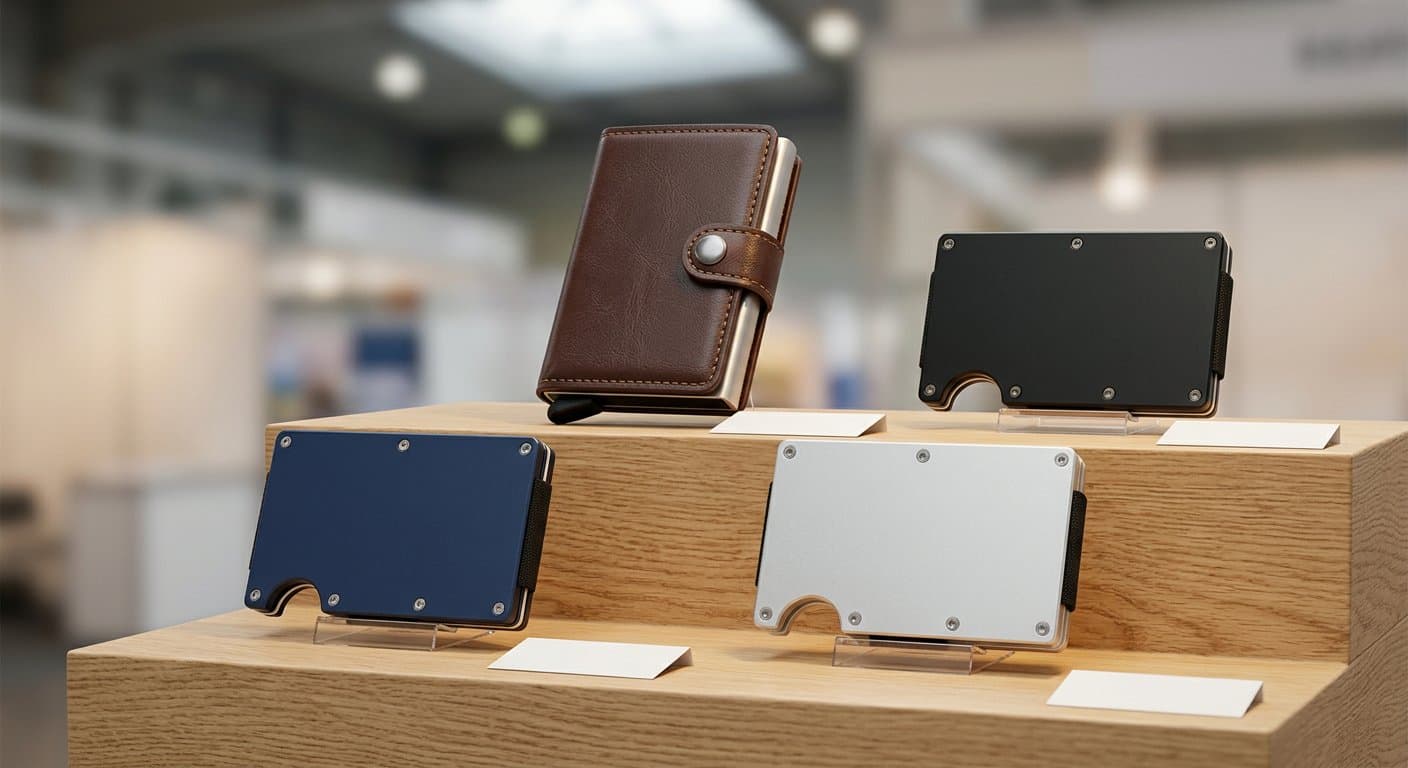
El Portacartas de Aluminio — El formato más común. Dos paneles rígidos (generalmente aluminio mecanizado por CNC) sujetos con tornillos o una banda de tensión. Las tarjetas se sitúan en el medio; un orificio para el pulgar o un mecanismo accionado por resorte las empuja hacia afuera. Popularizado por marcas como Ridge, este estilo domina el segmento premium.
La Cartera Híbrida de Cuero + Metal — Un exterior de cuero unido o cosido a un armazón interno de metal. Esta combinación une el calidez estética del cuero con la rigidez y la protección RFID del metal. Es más compleja de fabricar porque requiere ensamblaje de múltiples materiales.
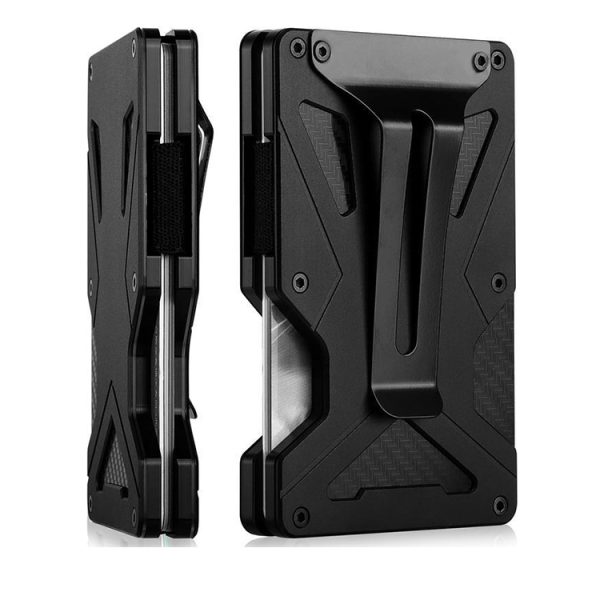
La Cartera con Clip / Cinta — El formato más simple. Un clip metálico (acero de resorte o aluminio de alta resistencia) que sujeta las tarjetas contra una placa plana o cinta. Algunos modelos utilizan una banda elástica. Puede contener un máximo de 2 a 6 tarjetas.
La Cartera Tracker — Integra un chip Bluetooth (compatible con Apple Find My o Tile) dentro de una carcasa de plástico o híbrida. Requiere moldeo por inyección para la carcasa electrónica y ensamblaje especializado. Una barrera de entrada más alta debido a la integración electrónica.
Elige entre los Tipos
| Característica | Portamarcas de Aluminio | Mezcla Cuero+Metal | Clip/Correa Monedero | Billetera Seguimiento |
|---|---|---|---|---|
| Grosor | 6–10mm | 8–12mm | 5–8mm | 10–14mm |
| Capacidad de Tarjetas | 4–12 | 6–10 | 2–6 | 4–8 |
| Protección RFID | Natural (caja metálica) | Core metálico bloquea | Parcial (lado del clip abierto) | Requiere capa especial |
| Complejidad de Fabricación | Media | Alta | Baja | Muy Alta |
| Profundidad de Personalización | Colores, grabado, acabado | Materiales, costura | Diseño del clip, acabado | Electrónica, integración de aplicación |
| Cliente Objetivo | Profesionales urbanos tecnológicos | Buscadores de estética clásica | Ultra-minimalistas | Enthusiastas de la tecnología |
Elige un portamarcas de aluminio si te diriges al mercado minimalista mainstream. Elige una mezcla si deseas diferenciarte en el segmento de regalos premium. Elige un clip monedero para el punto de precio de entrada. Elige una billetera de seguimiento solo si tienes los recursos de ingeniería para gestionar la integración electrónica; no es un producto para principiantes.
Factores de Calidad y Rendimiento de la Billetera Minimalista
Materiales: ¿Qué Determina Realmente la Durabilidad
Aluminio 6061-T6 es el estándar de la industria para carteras metálicas premium. La designación «T6» se refiere a un tratamiento térmico de solución y envejecimiento artificial, que le proporciona una resistencia a la tracción de aproximadamente 240 MPa — suficiente para las tensiones diarias del bolsillo sin deformación permanente. Los aleaciones de grado inferior (6063, 5052) son más baratas pero se doblan más fácilmente bajo presión. Cuando una cartera se dobla, el mecanismo de expulsión de las tarjetas se desalinea y el producto falla.
Mezclado CNC vs. Fundición en Molde — Las máquinas CNC (Control Numérico por Computadora) cortan cada cartera de un bloque de aluminio sólido. Esto produce tolerancias más estrictas (±0.05mm) y permite geometrías internas complejas. La fundición en molde — vertir metal fundido en un molde — es más rápida y económica, pero produce metal poroso que puede agrietarse bajo tensión y tiene acabados de superficie más ásperos. Si un proveedor ofrece un precio que parece demasiado bajo para una cartera de «aluminio», pregunte si es fundida en molde.
Acabado de Superficie — El proceso de anodizado crea una capa protectora de óxido en el aluminio. El anodizado de tipo II (5–10 micrones) es estándar para productos de consumo. El anodizado de tipo III (anodizado duro, 25–50 micrones) ofrece una mayor resistencia a los arañazos pero cuesta más. La diferencia es visible: el tipo III tiene una apariencia mate, ligeramente más oscura. Pregunte cuál es el grosor especificado por su proveedor. Muchas carteras «premium» utilizan el tipo II porque permite colores más brillantes.
Cuero de Primera Calidad vs. Cuero de Superficie — El cuero de primera calidad retiene la superficie natural, desarrollando una patina con el tiempo. El cuero de superficie es lijado para quitar imperfecciones, haciendo que sea más uniforme pero más fino y menos duradero. Para carteras minimalistas, el cuero de primera calidad es el estándar para la posición premium. El cuero curtido con vegetales es más amigable con el medio ambiente pero menos consistente en color; el curtido con cromo es más uniforme pero utiliza productos químicos más pesados.
Bloqueo RFID: Realidad Técnica
El bloqueo RFID es una afirmación de característica estándar, pero la implementación varía. Las tarjetas de pago operan a 13.56 MHz (estándar ISO 14443). Un exterior metálico — aluminio o acero inoxidable — bloquea naturalmente esta frecuencia. Las carteras de cuero requieren una capa de blindaje integrada, generalmente una delgada hoja de metal o un tejido especializado de bloqueo RFID.
La pregunta crucial: ¿ha sido probada la cartera en la frecuencia correcta? Algunos productos baratos de «bloqueo RFID» solo bloquean la frecuencia más antigua de 125 kHz utilizada por las tarjetas de acceso — inútiles para la protección de pagos. Solicite informes de pruebas según los estándares ISO 14443. Una cartera con una carcasa de aluminio sólido y sin huecos entre las placas proporciona un bloqueo natural y efectivo. Las carteras con diseños abiertos (clip de dinero, algunos modelos de correa) tienen huecos donde pueden pasar las señales.
Calidad de Construcción:Qué Inspeccionar
Montaje con Tornillos — Busque tornillos de rosca hexagonal en lugar de cabezas Phillips. Los tornillos de rosca hexagonal resisten el desgaste. Verifique si los tornillos son de acero inoxidable o recubiertos. Los tornillos recubiertos se corrodan con el tiempo.
Mecanismo de Expulsión de la Tarjeta — Los mecanismos de resorte tienen una vida útil de fatiga. Un resorte de calidad sobrevive a 10,000+ ciclos (aproximadamente 3–4 años de uso diario). Pruebe el mecanismo 50 veces durante la muestra. Si se siente áspero o se atasca, la tolerancia del resorte o la guía es incorrecta.
Acabado de los bordes — Para las carteras metálicas, el desbaste es crucial. Un borde mal desbasteado se enganchará en los bolsillos y rayará las tarjetas. Las fábricas de calidad utilizan acabado vibratorio (barriendo con medios abrasivos) seguido de inspección manual.
Pintura del Bordo de Cuero — Verifique capas uniformes sin burbujas o huecos. La pintura del borde que se descompone después de dos semanas indica una aplicación deficiente o pintura de baja calidad.
Cómo Evaluar Proveedores de Carteras Minimalistas
El proceso de evaluación de proveedores de carteras minimalistas difiere de otros accesorios debido a los requisitos de precisión. Aquí hay un marco práctico.
Preguntas de Auditoría de Fábrica
Cuando visite una instalación (virtualmente o en persona), pregunte:
-
«¿Pueden mostrarme la línea CNC?» — Un proveedor con control de mecanizado CNC interno controla tolerancias. Un proveedor que subcontrata el mecanizado no puede controlar la variable de calidad más crítica.
-
«¿Cómo desbarban?» — El desbarbado a mano es inconstante; el acabado vibratorio es el estándar de la industria para la producción en volumen.
-
«¿Cuál es su LQC (Límite de Calidad Aceptable)?» — LQC 1.0 para defectos críticos, 2.5 para defectos mayores es el estándar para accesorios. Un proveedor que cotiza LQC 4.0 está señalando estándares más bajos.
-
«¿Pueden proporcionar un informe de prueba de espesor de anodizado?» — Si no pueden, es posible que no estén realizando pruebas en absoluto.
-
«Mostrarme su proceso de reparación.» — Cada fábrica tiene defectos. La pregunta es si los detectan antes de enviarlos. Pida su tasa de inspección de calidad.
Prototipado y Muestreo
La muestra de preproducción (la «muestra dorada») es su línea de partida. Pero la muestra dorada no es el estándar de producción; es el ideal. Pida un informe dimensional que compare la muestra con el archivo CAD 3D. Si la fábrica no puede proporcionar esto, no está midiendo su propia salida.
Solicite pruebas de caída: arroje una cartera cargada desde 1.5 metros sobre hormigón 20 veces. Verifique si el mecanismo de expulsión sigue funcionando y si el acabado se desmorona.
Señales de Alerta
-
«Podemos igualar cualquier precio» — Ninguna fábrica puede igualar cualquier precio sin recortar en algún lugar. La calidad del material, el acabado o el QC sufrirán.
-
No tienen equipo de ingeniería — Si su contacto no puede discutir DFM (Diseño para la Fabricación), descubrirá problemas durante la producción, no antes.
-
No están dispuestos a compartir informes de pruebas — Certificados sin datos de prueba no significan nada.
-
El MOQ es sospechosamente bajo para diseños personalizados — Los costos de herramientas nuevas cuestan dinero. Una fábrica que cotiza 100 unidades para una cartera de aluminio completamente personalizada está mintiendo sobre las herramientas o planeando recortar esquinas.
Indicadores Clave de Calidad para Compradores de Carteras Minimalistas
Al evaluar la calidad de producción, enfóquese en estos indicadores medibles:
| Indicador de Calidad | Cómo Verificar | Estándar Aceptable |
|---|---|---|
| Espesor del anodizado | Informe de prueba (método de corriente de Foucault) | Tipo II: ≥ 5 micrones; Tipo III: ≥ 25 micrones |
| Tolerancia de mecanizado | Medición con calímetro en 10 muestras aleatorias | ±0.05mm o mejor |
| Force de expulsión de la tarjeta | Prueba con medidor de fuerza | 3–5 Newtons (consistente, no flojo ni rígido) |
| Superficie finalizada | Inspección visual bajo 2x magnificación | No marcas de herramienta, sin hundimientos, textura uniforme |
| Consistencia de color | Leído del espectrofotómetro (valor ΔE) | ΔE < 1.5 entre lotes para colores anodizados |
| Resistencia a la torsión de los tornillos | Prueba con llave dinamométrica | Desenroscamiento a ≥ 0.3 Nm |
| Bloqueo RFID | Prueba ISO 14443 a 13.56 MHz | Bloqueo completo en todas las posiciones de la tarjeta |
Normas y Certificaciones Industriales Relevantes
Las carteras minimalistas caen bajo las regulaciones generales de bienes de consumo. Las normas relevantes dependen de su mercado objetivo:
-
CE (Europa) — Directiva general de seguridad de productos
-
FCC (Estados Unidos) — Requerido si la cartera contiene componentes electrónicos
-
REACH (UE) — Regulación de seguridad química para materiales
-
RoHS (UE) — Restricción de sustancias peligrosas
-
Proposición 65 (California) — Requisito de divulgación de productos químicos
Para afirmaciones específicas de RFID, los ensayos deben seguir ISO 14443 para tarjetas de proximidad. Si planea afirmar «bloqueo de RFID», necesita pruebas de evidencia, no solo un certificado. La prueba debe realizarse a 13.56 MHz — la frecuencia utilizada por las tarjetas de pago sin contacto.
Una nota sobre certificados: Muchas fábricas compran certificados sin realmente realizar pruebas. Solicite el informe de prueba — los datos reales del laboratorio — no solo el documento de certificado. Una fábrica de confianza compartirá esto sin vacilar.
Comprendiendo la Cartera: Conceptos Clave para Compradores
Diseño para la Fabricabilidad (DFM)
DFM es la práctica de diseñar un producto de manera que pueda fabricarse de manera eficiente sin pérdida de calidad. Para carteras minimalistas, las consideraciones de DFM incluyen:
-
Radio de esquina interna — Las esquinas internas afiladas (90 grados) en el mecanizado CNC crean puntos de estrés y requieren velocidades de corte más lentas. Un radio de 0.5mm o más permite una producción más rápida y partes más fuertes.
-
Espesor de la pared — Las paredes más delgadas que 1.2mm en aluminio corren el riesgo de doblarse durante el mecanizado y el anodizado.
-
Ubicación de los orificios de rosca — Los orificios demasiado cerca de los bordes pueden agrietarse durante el taladrado.
-
Apilamiento de tolerancias — Una cartera con 6–8 componentes, cada uno con una tolerancia de ±0.05mm, puede acumular hasta 0.4mm de variación total. Esto afecta el ajuste del mecanismo de expulsión y el espacio entre las paneles.
Un buen fabricante sugerirá proactivamente cambios en DFM durante la fase de muestra. Si su proveedor cita ciegamente su archivo CAD sin retroalimentación, no están ingenierizando; solo están cortando metal.
Empaquetado y Desempaquetado
La experiencia de desempaquetado es más importante en la categoría de carteras minimalistas que en la mayoría de los accesorios porque el producto es pequeño y la percepción de la marca depende de la calidad percibida. Una cartera de $40 en una bolsa de polietileno de $0.20 se siente como un producto de $10. Insertos personalizados, tapas magnéticas y materiales reciclables agregan $0.50–$2.00 por unidad pero justifican un punto de venta al por menor más alto.
Materiales y Construcción de la Cartera: ¿Qué Afecta la Calidad?
Proceso de Fabricación de billeteras de Aluminio
-
Mezclado CNC — Los bloques de aluminio se cortan en paneles de billetera. Tiempo de ciclo por panel: 3–8 minutos dependiendo de la complejidad.
-
Desbarbado — El acabado vibratorio elimina los bordes afilados. Duración: 2–4 horas.
-
Preparación de Superficie — Los paneles se limpian y graban para preparar el anodizado.
-
Anodizado — Los paneles se sumergen en un baño electroquímico. El color se infunde durante este proceso.
-
sellado — Los poros en la capa anodizada se sellan para prevenir la corrosión.
-
Montaje — Se instalan tornillos, resortes y cualquier componente interno.
-
Inspección de Calidad (QC) — Cada unidad se verifica para defectos de acabado, función del mecanismo y alineación.
Fabricación de Billeteras de Cuero
-
Corte — El cuero se corta con troquel o láser. El corte láser ofrece precisión pero puede quemar los bordes; el troquelado es más rápido para volúmenes grandes.
-
Desgaste — Los bordes se afinan donde el cuero se doblará o se coserá.
-
Coser — Para billeteras cosidas, la tensión del hilo debe ser calibrada. La costura floja se deshila; la costura apretada arruga el cuero.
-
Pintura de Bordes — Se aplican múltiples capas con lijado entre capas. La pintura de bordes de calidad toma de 3 a 5 capas.
-
Montaje — Los componentes se pegan y / o cosen juntos.
-
Grabado/Grabado — Se aplican logotipos de marca mediante sello térmico o láser.
Cómo evaluar la calidad de la billetera: Especificaciones Clave
Inspecciones Dimensionales
Medir el grosor de la billetera en varios puntos. Una billetera CNC fabricada de calidad debe tener un grosor consistente en todos los paneles — la variación debe ser inferior a 0.1mm. Si mide una diferencia de 0.3mm entre los dos paneles, el proceso de mecanizado o anodizado está fuera de control.
Pruebas Funcionales
-
Insertación y extracción de tarjetas — Cada ranura debe aceptar una tarjeta sin fuerza excesiva y liberarla limpiamente. Realice la prueba con una tarjeta de crédito estándar (0.76 mm de grosor).
-
Ciclo del mecanismo — Para carteras con botones de expulsión o mecanismos deslizantes, realice 50 ciclos del mecanismo. Debe sentirse consistente — sin puntos ásperos, sin atascos.
-
Durabilidad con carga — Llene la cartera hasta su capacidad y suéltele 10 veces desde la altura de la cintura. Verifique la separación de paneles o el aflojamiento de tornillos.
Inspección Visual
-
Uniformidad de color — Bajo luz natural, las paneles anodizados no deben mostrar variaciones de color en la superficie o entre paneles.
-
Defectos en la superficie — Busque hoyos (debido a un baño anodizado contaminado), arañazos (debido a un mal manejo) o marcas de herramienta (debido a bits de CNC desgastados).
-
Alineación — Los paneles deben alinearse perfectamente cuando se ensamblan. Los espacios deben ser uniformes.
Estándares y Certificaciones de Pruebas de Carteras
Beyond compliance with regulations, consider performance testing:
-
Resistencia a la abrasión — Prueba de abrasión Taber (ASTM D4060) para superficies anodizadas. Un anodizado de calidad Tipo II sobrevive 500–1000 ciclos; Tipo III sobrevive 3000+.
-
Prueba de niebla salina — ASTM B117 prueba la resistencia a la corrosión. El aluminio anodizado debe sobrevivir 100+ horas sin corrosión visible.
-
Prueba de flexión — Para carteras de cuero, flexione el producto 10,000 veces para verificar la aparición de grietas o despegamientos.
-
Ciclo de temperatura — Exponga la cartera a ciclos de −20 °C a 60°C para verificar problemas de expansión del material.
Ask your supplier which of these tests they perform in-house and which they outsource. Factories with in-house testing capability can iterate faster during development.
Qué buscar en un fabricante de carteras
Profundidad en Comunicación e Ingeniería
La calidad de tu comunicación con una fábrica predice la calidad del producto. Un proveedor cuyo equipo pueda discutir tolerancias, espesores de anodizado y DFM en términos técnicos resolverá problemas antes de que alcancen la producción. Un proveedor cuyo equipo solo discuta precios y MOQ descubrirá problemas durante la producción.
Tiempo de respuesta estándar de la industria: 24 horas. Si un proveedor tarda tres días en responder a una pregunta técnica durante la muestra, imagina el retraso cuando se presente un problema de producción.
Realidad del MOQ y Tiempo de Antelación
El mercado para carteras minimalistas ha evolucionado. Los MOQ tradicionales para carteras metálicas personalizadas eran de 500–1000 unidades. Hoy en día, los proveedores flexibles ofrecen MOQ de 200–300 unidades para pruebas iniciales de diseños existentes con colores personalizados. Los diseños completamente personalizados que requieren nuevas herramientas aún demandan 1000+ unidades.
Parámetros de tiempo de antelación (excluyendo el envío):
| Tipo de Producción | Tiempo de Antelación Tipico |
|---|---|
| Aluminio CNC (diseño estándar) | 15–20 días |
| Aluminio CNC (diseño personalizado) | 25–35 días (incluso herramientas/soportes) |
| Cuero (diseño estándar) | 10–15 días |
| Formado por inyección ( billeteras rastreadoras) | 25–30 días |
Términos de Pago y Logística
Términos estándar: depósito del 30%, 70% antes del envío. Las Letras de Crédito son comunes para pedidos más grandes. Incoterms: FOB (Shenzhen) es estándar para la mayoría de los compradores; DDP está disponible para aquellos que desean una solución llave en mano pero conlleva un riesgo mayor para el proveedor.
Nuestro Enfoque en la Fabricación de Carteras
Una vez que comprende los estándares técnicos, aquí le mostramos cómo los cumplimos.
Como fabricante bajo contrato, hemos construido nuestro proceso de producción en torno a los factores de calidad discutidos anteriormente. Nuestra instalación en Shenzhen realiza maquinado CNC interno en aluminio 6061-T6 — no subcontratamos este paso. Esto nos permite tener control directo sobre las tolerancias (±0.05mm), el acabado de los bordes y el proceso de desbarbado vibratorio. Cada panel se termina con anodizado de Tipo II o Tipo III, y realizamos verificaciones de color lote a lote utilizando pruebas espectrofotométricas para mantener ΔE por debajo de 1.5.
Nuestra capacidad de producción mensual de 300,000+ unidades nos permite manejar pedidos a gran volumen sin comprometer los protocolos de QC descritos anteriormente. Operamos bajo estándares de inspección AQL 1.0/2.5, y cada lote de producción pasa por pruebas funcionales — ciclo de mecanismo, verificación de fuerza de inserción de tarjetas y medición dimensional.
Con 14 años de experiencia en la categoría de carteras y accesorios, nuestro equipo de ingeniería revisa cada archivo CAD para la factibilidad de fabricación antes de emitir una cotización. Marcaremos problemas de diseño — ángulos internos demasiado afilados, paredes demasiado delgadas, riesgos de acumulación de tolerancias — antes de que se comprometa con la herramienta. Esta revisión de DFM es parte de nuestro servicio OEM, no un upsell.
Ofrecemos soluciones de OEM (construcción según su especificación) y ODM (diseñamos basándonos en su resumen). Para startups probando el mercado, proporcionamos MOQs flexibles en nuestros diseños estándar con colores personalizados y grabado láser. A medida que su volumen crece, escalamos con usted — un cliente comenzó con un pedido de prueba de 300 unidades y ahora maneja 20,000 unidades por trimestre a través de nuestra línea de producción.
Estamos ubicados en Shenzhen, el centro de fabricación global, lo que nos da acceso a una densa red de proveedores de componentes (bujes, tornillos, tejido RFID) y principales socios logísticos. Ofrecemos opciones de envío FOB y DDP, con cronogramas transparentes para cada etapa del proyecto.
Si está evaluando fabricantes para una línea de carteras minimalistas, le invitamos a probar nuestras capacidades con un pedido de prototipo. Envíenos su archivo CAD o un resumen del producto, y nuestro equipo de ingeniería responderá con una revisión de DFM y una cotización detallada.
Obtenga una Cotización Gratuita
Guía de Decisiones
Elige un fabricante de porta tarjetas de aluminio si estás apuntando al mercado mainstream minimalista (profesionales urbanos, entusiastas de la tecnología) y quieres un producto que bloquee naturalmente RFID con opciones de personalización profundas (colores, acabados, grabado).
Elige un fabricante híbrido de cuero+metal si estás apuntando al segmento premium de regalos y quieres un producto que combine estéticas clásicas con protección moderna. Esto requiere un proveedor con capacidad de ensamblaje de materiales múltiples — no todas las fábricas pueden hacerlo bien.
Elige un fabricante de clip/cesto para dinero si estás entrando en un punto de precio más bajo o apuntando a ultra-minimalistas que llevan menos de 4 tarjetas. La fabricación es más simple, pero la diferenciación es más difícil.
Elige un fabricante de cartera rastreadora solo si tienes los recursos de ingeniería para gestionar la integración y certificación electrónicas (FCC, CE para dispositivos inalámbricos). Este es un segmento con barreras altas y menos proveedores calificados.
Para los compradores B2B, la «mejor» cartera minimalista no es la que gana un premio de diseño. Es la que cumple consistentemente con los estándares de calidad en cada lote de producción — lo que depende del fabricante y no del diseño.
Referencias
-
ISO 14443: Tarjetas de identificación — Tarjetas de circuito integrado sin contacto. Organización Internacional para la Estandarización. https://www.iso.org/standard/73598.html
-
ASTM B117: Práctica estándar para operar el aparato de niebla salina (neblina). ASTM International. https://www.astm.org/b0117-19.html
-
ASTM D4060: Método de prueba estándar para la resistencia al desgaste de recubrimientos orgánicos mediante el abrasiómetro Taber. ASTM International. https://www.astm.org/d4060-19.html
-
Reglamento REACH (EC) No 1907/2006. Agencia Europea de Sustancias Químicas. https://echa.europa.eu/regulations/reach/understanding-reach
-
Directiva RoHS 2011/65/EU. Comisión Europea. https://environment.ec.europa.eu/topics/waste-and-recycling/rohs-directive_en
-
Proposición de California 65. Oficina de Evaluación de Riesgos Ambientales y de la Salud. https://oehha.ca.gov/proposition-65