19 min read
Entendendo o Mercado de Porta Cartões de Identificação
Um porta cartões de identificação é um caso de carregamento fino projetado para armazenar cartões de identificação, crachás de acesso, cartões de crédito e passes de transporte. A demanda está crescendo devido aos requisitos de segurança no ambiente de trabalho, à adoção de pagamentos sem contato e à mudança global para um dia a dia mínimo (EDC).
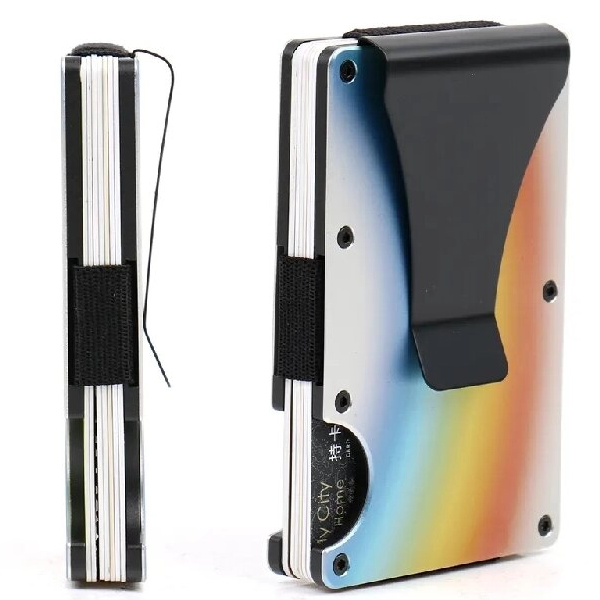
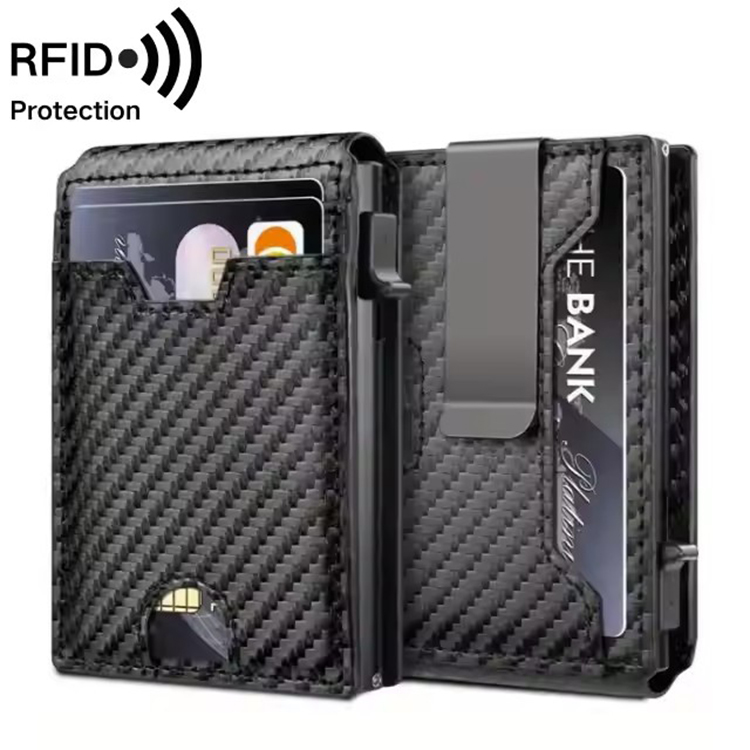
A categoria expandiu-se muito além do simples suporte plástico para crachá. O mercado atual oferece carteiras metálicas com bloqueio RFID, carteiras de cartões de couro para linhas de venda para homens, designs híbridos com anéis para chaves e configurações multi-cartão para profissionais que carregam tanto o cartão de identificação profissional quanto os cartões de pagamento pessoal.
Segmentação de Produtos e Variações Funcionais
Porta cartões com bloqueio RFID. Esses utilizam uma camada de blindagem metálica — geralmente alumínio, cobre ou liga níquel-prata — para criar uma cela de Faraday que bloqueia a varredura não autorizada de chips embutidos. Eles protegem contra ataques de skim em cartões de pagamento sem contato e crachás de acesso a edifícios. A blindagem deve envolver o cartão completamente; costuras e aberturas comprometem a proteção.
Porta cartões com anel para chaves. Essa configuração combina o armazenamento de crachás com a organização de chaves. É popular entre trabalhadores de instalações, pessoal de segurança e viajantes frequentes que precisam ter acesso rápido tanto ao seu ID quanto às chaves. O ponto de fixação do anel para chaves geralmente utiliza aço inoxidável com resistência de puxar de 5kg+.
Orientação horizontal versus vertical. Porta cartões horizontais são adequados para slots padrão de cartões de crédito e são mais fáceis para a retirada de cartões com uma mão. Porta cartões verticais acomodam o acesso de crachá em estilo lanyard e são comuns em ambientes corporativos onde os funcionários usam seus IDs ao redor do pescoço.
Designes multi-cartão versus single-cartão. Porta cartões de single-slot priorizam o minimalismo e são populares na comunidade EDC. Configurações multi-slot armazenam de 3 a 8 cartões e são adequadas para profissionais que carregam tanto o cartão de identificação profissional quanto os cartões de pagamento pessoal.
Indústrias Alvo e Cenários de Aplicação
-
Escritórios corporativos: Porta cartões com janelas de identificação claras para verificação visual em pontos de segurança
-
Saúde: Porta cartões com revestimento antimicrobiano para funcionários hospitalares que precisam de varredura frequente de crachás
-
Logística e armazenagem: Porta cartões duráveis com anéis para chaves para trabalhadores de docas que carregam tanto chaves quanto crachás de acesso
-
Governo e segurança: Designs de alta durabilidade, resistentes a danos, com fixações em corrente
-
Retalho e hospitalidade: Porta cartões personalizados para programas de fidelidade e identificação de funcionários
Tendências de Mercado que Impulsionam a Demanda de Compra
Porta cartões metálicos estão crescendo a uma taxa de crescimento anual composta (CAGR) estimada de 8% (2023–2030), impulsionados pela durabilidade e pela estética premium [1]. Designs híbridos que combinam porta cartões com organizadores de chaves estão ganhando popularidade na comunidade EDC. Requisitos de sustentabilidade estão empurrando os compradores para alternativas de alumínio reciclado e couro biodegradável. A demanda por marca personalizada é forte — compradores corporativos tendem a preferir marca OEM em acessórios de identificação de funcionários.
—
Seleção de Materiais: Engenharia do Porta Cartões Correto
A escolha do material determina a durabilidade, o peso, o custo e o valor percebido do porta cartões. Ligações de alumínio oferecem a melhor relação entre resistência e peso para porta cartões metálicos; couro a granel fornece estética executiva; ABS e policarbonato entregam resistência ao impacto em um custo acessível.
Alumínio e Ligações Metálicas
A liga de alumínio 6061-T6 é o padrão da indústria para porta cartões metálicos. Oferece uma excelente relação entre resistência e peso, e a acabamento anodizado resiste a riscos e corrosão. A usinagem CNC alcança uma precisão dimensional de ±0,1mm, garantindo que os cartões se encaitem firmemente sem distorcer.
As opções de acabamento superficial incluem texturas raspadas, sandblasted ou polidas em espelho, com anodização disponível em cores personalizadas Pantone. Um porta cartões padrão de alumínio pesa entre 25 e 40 gramas — pesado o suficiente para sentir-se substancial, leve o suficiente para conforto no bolso.
Alternativas de ligas. A liga de zinco é mais barata e adequada para moldagem por injeção em grandes volumes. O titânio oferece uma resistência superior e resistência à corrosão, mas custa 3 a 5 vezes mais que o alumínio. O aço inoxidável fornece um toque premium, mas adiciona peso significativo (60 a 80 gramas para um design comparável).
Couro e Materiais Sintéticos
O couro a granel é preferido para porta cartões executivos. Ele exige uma espessura de 2 a 3 mm para integridade estrutural e desenvolve uma patina natural ao longo do tempo. O couro microfibra é uma alternativa de custo eficaz com textura consistente e atende às normas REACH e RoHS.
Os padrões de costura são importantes. A construção de costura bloqueada com fio nylon soldado, classificado para mais de 50.000 ciclos de flexão, previne falhas nas costuras. A pintura de borda — aplicada em 3 a 5 camadas de PU — cria bordas resistentes a chips, polidas que diferenciam produtos premium de produtos de baixo custo.
A troca é real. O couro autêntico oferece uma estética incomparável, mas varia em textura e cor entre peles. Compradores que encomendam 5.000+ unidades de “couro a granel” devem aceitar a variação natural ou especificar couro de primeira qualidade com acabamento mais consistente. Isso não é um defeito — é a natureza dos materiais naturais. As opções sintéticas eliminam esse problema, mas sacrificam o toque premium.
Opções de Plástico e Polímero
ABS e polietileno de carbonato são escolhas resistentes a impactos para pedidos em larga escala com custo acessível. TPU (poliuretano termoplástico) oferece flexibilidade e resistência a riscos, sendo adequado para janelas de identificação transparentes. Nílon recheado com vidro fornece rigidez para mecanismos de cartões com molas. Estabilização UV é essencial para portadores de uso ao ar livre para prevenir amarelamento e fragilidade.
Tecnologia de Bloqueio RFID Explicada
O bloqueio RFID depende do princípio da cela de Faraday. Materiais condutores — alumínio, cobre, prata-níquel — criam uma proteção que bloqueia sinais de 13,56 MHz (a frequência usada pelos cartões padrão ISO 14443A/B). Laboratórios independentes verificam atenuação de 100% do sinal a 10cm de distância conforme ASTM D4935.
Checklist para comprador de proteção RFID:
-
Solicite relatórios de testes de terceiros de laboratórios como SGS, TÜV ou similares acreditados
-
Verifique a eficácia do escudo em múltiplas orientações do cartão — um porta-cartões que bloquee sinais em uma direção, mas não em outra, é mal projetado
-
Verifique que as costuras, pregos e aberturas para cartões mantenham a continuidade do escudo
-
Confirme que o material de escudo cubra a SUPERFÍCIE TOTAL do cartão, não apenas um lado
—
Processos de Fabricação e Padrões de Qualidade
Três processos de fabricação dominam a categoria de portas-cartões: usinagem CNC para alumínio, fundição a moldes para liga de zinco e moldagem por injeção para plástico. Cada um tem estruturas de custo, capacidades de tolerância e limitações de design distintas.
Usinagem CNC vs. Fundição vs. Moldagem por Injeção
| Processo | Melhor Para | Custo de Ferramenta | Tolerância | Velocidade de Produção |
|---|---|---|---|---|
| Usinagem CNC | Alumínio (baixa a média de volume) | Nenhum (prototipagem gratuita) | ±0,1mm | 3–8 min/unidade |
| Fundição | Liga de zinco (alta volume) | $5.000–$15.000 | ±0,2mm | 30–60 seg/unidade |
| Moldagem por Injeção | Plástico (alta volume) | $3.000–$10.000 | ±0,15mm | 30–60 seg/unidade |
A usinagem CNC oferece flexibilidade de design e tolerâncias apertadas, mas é mais lenta por unidade. A fundição é econômica para volumes altos, mas exige investimento significativo em ferramentas e oferece menos flexibilidade de design. A moldagem por injeção é adequada para portas-cartões de plástico, mas exige projeto cuidadoso da moldagem para evitar marcas de retração e deformação.
Um abordagem híbrida — usinagem CNC para moldes metálicos combinada com inserções de TPU moldadas por injeção para retenção de cartões — oferece o melhor de ambos os processos, embora adicione complexidade na montagem.
Tratamentos de Superfície e Padrões de Finalização
A espessura da anodização segue o padrão Classe II (5–10 micrômetros) para acabamentos padrão e Classe I (18–25 micrômetros) para ambientes extremos. A camada de deposição física (PVD) cria acabamentos resistentes a riscos, como aço, ouro ou rosa-gold.
A gravura a laser oferece marcação permanente e de alta detalhe em superfícies metálicas — ideal para logotipos e números de série. A impressão por tampografia é adequada para superfícies de couro texturizado, mas tem limitada durabilidade. Para resistência à corrosão, solicite teste de salpicadura salina conforme ASTM B117 — exposição de 48 horas sem pitagem ou descoloração é o padrão da indústria.
Pontos de Controle de Qualidade
-
Inspeção de materiais recebidos: Verifique certificados de composição da liga e documentação da qualidade do couro
-
Controle de qualidade em processo: Verificação dimensional em 100% para tolerâncias críticas; inspeção visual em cada etapa de acabamento
-
Inspeção final aleatória: AQL 2,5 (Nível de Inspeção Geral II) conforme ISO 2859-1 para pedidos em larga escala
-
Testes funcionais: Ciclos de inserção e remoção de cartões (10.000+), resistência à tração do gancho de chave (mínimo 5kg de tração) e verificação de bloqueio RFID
—
Como Avaliar Fornecedores de Portas-cartões
Um fornecedor confiável demonstra especialização na fabricação, possui certificações verificáveis, responde em até 24 horas com respostas atuantes e oferece preços transparentes itemizados. Sinais vermelhos incluem afirmações vagas de qualidade, processos de produção terceirizados e resistência a auditorias de terceiros.
Avaliação da Competência Central
Verifique se o fornecedor produz portas-cartões como categoria central — não como um acréscimo. A usinagem CNC, anodização e montagem em casa reduzem prazos de entrega e variabilidade de qualidade. Avalie a capacidade de produção mensal; confirme se o fornecedor pode escalar com suas picos de demanda sazonal. Solicite uma lista de máquinas (centros de usinagem CNC, máquinas de moldagem por injeção, gravadores a laser) com modelos e idade.
Sinal vermelho: Um fornecedor que terceiriza usinagem CNC ou anodização não pode garantir qualidade ou prazos consistentes. Você fica à mercê do cronograma do seu subcontratado.
Certificações de Qualidade e Conformidade
| Certificação | Relevância | Por Que Importa |
|---|---|---|
| ISO 9001:2015 | Gestão de qualidade | Base inegociável |
| ISO 14001 | Meio ambiente | Relevante para marcas eco-conscientes |
| REACH | Conformidade química na UE | Requerido para acesso ao mercado da UE |
| RoHS | Substâncias perigosas | Requerido para produtos adjacentes a eletrônicos |
| BSCI/Sedex | Conformidade social | Crescentemente requerido para brindes corporativos |
Comunicação e Resposta
Fornecedores profissionais respondem dentro de 24 horas com respostas detalhadas e com ações específicas. Engenheiros da empresa devem fornecer feedback sobre DFM (Design for Manufacturing) antes do início da ferramenta. O tempo de turnaround para amostras deve ser de 5–10 dias úteis para designs padrão, 15 dias para trabalhos personalizados complexos.
Alerta vermelho: Um fornecedor que não pode responder a perguntas técnicas sobre materiais, tolerâncias ou acabamento em sua língua terá dificuldades durante a produção. A comunicação inadequada é a principal causa de atrasos nas entregas e de produtos rejeitados.
Transparência de Preços e Termos de Pagamento
Solite cotações detalhadas: custo do material, mão de obra, acabamento, embalagem e logística separados. Termos de pagamento comuns são 30% de depósito / 70% antes da entrega; L/C para pedidos grandes. Preste atenção a custos ocultos — taxas de ferramenta, envio de amostras, moldes de embalagem personalizada e taxas de inspeção.
Referência de preços. Preços em níveis geralmente reduzem o custo unitário em 15–25% quando o volume da ordem dobra. Um portfólio padrão de carteira de cartões de identificação em alumínio com acabamento anodizado e gravura a laser geralmente custa $2.50–$6.00 FOB, dependendo do volume e da complexidade do acabamento.
—
Indicadores de Qualidade para Compradores de Carteiras de Cartões de Identificação
Cinco indicadores de qualidade diferenciam carteiras profissionais de cartões de identificação de novidades para consumidores: precisão dimensional, consistência do acabamento superficial, força de retenção do cartão, eficácia do bloqueio RFID e durabilidade do hardware.
Precisão Dimensional
Uma carteira de cartão de identificação deve encaixar cartões padrão CR80 (85,6mm × 54mm) sem ser muito apertada ou muito folgada. As dimensões da ranhura interna devem ter 0,5–1,0mm de folga em cada lado. Folga excessiva causa ruídos; folga insuficiente dificulta a remoção do cartão.
Método de teste: Inserir um cartão padrão 100 vezes. A carteira deve manter força de retenção consistente sem esticar ou deformar o cartão.
Consistência do Acabamento Superficial
Superfícies de alumínio anodizado devem mostrar cor uniforme em todas as unidades de um lote. Variação de cor entre lotes indica controle de processo inadequado. Riscos, porosidade ou textura desigual em mais de 2% das unidades indica falha no controle de qualidade.
Método de teste: Inspeção visual sob luz de 1000 lux a 30cm de distância. Compare com uma amostra mestra aprovada na fase de pré-produção.
Força de Retenção do Cartão
Os cartões devem ficar firmemente fixos durante o uso normal, mas liberar com um empurrão firme do polegar. Força excessiva danifica os cartões; força insuficiente causa ejeção acidental.
Método de teste: Meça a força necessária para remover um cartão usando um dinamômetro de empurrar-puxar. A faixa padrão do setor é de 2–5 Newtons (0,45–1,1 lbs).
Eficácia do Bloqueio RFID
O bloqueio RFID deve funcionar consistentemente em todas as orientações dos cartões dentro da carteira. Uma carteira que bloqueia sinais quando o cartão é inserido em uma direção, mas falha quando girado 90 graus, é defeituosa.
Método de teste: Coloque a carteira carregada a 10cm de um leitor ISO 14443A. Tente ler o cartão em várias orientações. Zero leituras bem-sucedidas indica proteção adequada.
Durabilidade do Hardware
As argolas de chave, pontos de fixação e dobradiças devem suportar uso repetido sem deformação ou falha. A fixação da argola de chave deve suportar uma força de puxar de 5kg sem dobrar ou quebrar.
Método de teste: Aplicar uma carga estática de 5kg na fixação da argola de chave por 60 segundos. Meça a deformação após a remoção da carga. A deformação permanente não deve exceder 0,5mm.
—
Processo de Produção: Da Matéria-Prima ao Cartão de Identificação Final
O processo de produção para uma carteira de cartão de identificação em alumínio segue seis etapas: preparação da matéria-prima, usinagem CNC, desbaste, tratamento superficial, montagem e inspeção final. Cada etapa tem pontos de verificação específicos que determinam o desempenho do produto final.
Etapa 1: Preparação da Matéria-Prima
Bilhetes ou placas de alumínio são cortadas para o tamanho aproximado usando uma serra de fita ou serra CNC. A especificação da matéria-prima (geralmente 6061-T6) é verificada contra o certificado de conformidade. Para produtos de couro, couros são inspecionados para defeitos e cortados usando moldes de regra de aço.
Etapa 2: Usinagem CNC
Centros de usinagem CNC usinam o corpo da carteira a partir do bloco preparado. Isso envolve várias operações: usinagem de face para superfícies planas, usinagem de poço para ranhuras de cartão, perfuração para pinos de dobradiça ou furos de pregos, e usinagem de contorno para o perfil externo. Tolerâncias de ±0,1mm são mantidas ao longo do processo.
Detalhe do processo: Para uma carteira de alumínio em duas peças, as placas frontal e traseira são usinadas separadamente, depois montadas com um mecanismo de dobradiça. A profundidade da ranhura de cartão é crítica — muito curta e os cartões não cabem; muito profunda e a carteira torna-se volumosa.
Etapa 3: Desbaste e Preparação da Superfície
Todas as bordas usinadas são desbastadas para remover bordas afiadas e marcas de usinagem. Isso é geralmente feito usando uma combinação de ferramentas de desbaste manual, moagem em barril e acabamento vibratório. A superfície é então polida ou lixada para obter o texto desejado.
Detalhe do processo: Moagem em barril com meios cerâmicos remove marcas de usinagem e cria um acabamento uniforme mate. Para acabamentos lixados, um lixador de correia com uma granulação específica (geralmente 320–600) cria o padrão de textura linear.
Etapa 4: Tratamento da Superfície
Peças de alumínio passam por anodização — um processo eletroquímico que cria uma camada de óxido protetora na superfície. A espessura da anodização (5–25 microns) determina a durabilidade. A anodização colorida envolve tingir a camada porosa de óxido antes de selar.
Detalhe do processo: O processo de anodização envolve cinco etapas: limpeza, escovação, desmutting, anodização e selagem. O ciclo completo leva 45–90 minutos, dependendo da espessura da camada de revestimento. A etapa de selagem é crítica — uma anodização mal selada tem baixa resistência à corrosão e baixa fixação de cor.
Etapa 5: Montagem
Peças CNC-machinadas são montadas com hardware — dobradiças, parafusos ou chavetas. Para carteiras de guardanapo com anéis para chaves, o anel é instalado nesta etapa. Para designs de bloqueio RFID, a camada de blindagem é inserida entre a capa externa e a compartimento de cartões.
Detalhe do processo: A montagem exige controle cuidadoso do torque dos parafusos — apertar demais danifica as rosca, apertar pouco causa soltura. Para designs com chavetas, a força de chavetamento deve ser calibrada para evitar deformar o alumínio.
Etapa 6: Inspeção Final
Produtos acabados passam por inspeção AQL 2.5 conforme ISO 2859-1. Isso envolve amostragem com base no tamanho da remessa e classificação de defeitos. Defeitos críticos (falhas funcionais, bordas afiadas) acarretam a rejeição da remessa inteira. Defeitos maiores (riscos visíveis, desalinhamento de cor) ultrapassam os limites aceitáveis de qualidade se encontrados em mais de 2,5% das amostras.
—
Personalização e Opções OEM/ODM
OEM (Fabricação de Equipamento Original) envolve o cliente fornecer designs e especificações enquanto a fábrica lida com a produção. ODM (Fabricação de Design Original) envolve a fábrica propor designs com base em tendências de mercado, com o cliente personalizar a marca. Ambos os modelos têm vantagens distintas dependendo das capacidades de design da sua equipe.
OEM: Quando Você Tem Designs
OEM é adequado para marcas com equipes de design internas. Você fornece desenhos detalhados, arquivos 3D ou amostras físicas. A equipe de engenharia da fábrica revisa o design para manufaturabilidade, identifica possíveis problemas de produção e sugere modificações que reduzem custos ou melhoram a qualidade.
Considerações-chave:
-
Fornecer arquivos CAD (STEP, IGES) para cotação precisa
-
Especificar tolerâncias, materiais e padrões de acabamento
-
Solicitar feedback DFM antes de aprovar a produção
-
Tempo de prototipagem: 7–10 dias para amostras CNC-machinadas
ODM: Quando Você Precisa de Suporte de Design
ODM é adequado para marcas sem capacidades de design internas ou que desejam expandir linhas de produtos rapidamente. A fábrica apresenta designs com base em pesquisas de mercado e análise de tendências. Você seleciona um design base e personaliza com marca, cores e embalagem.
Considerações-chave:
-
Designs ODM são frequentemente disponíveis para marca privada com mínimos de pedido mínimos mínimos
-
Opções de personalização: gravura a laser, anodização colorida, design de embalagem
-
Alguns fornecedores oferecem designs ODM exclusivos (não oferecidos a outros clientes) para garantir mínimos de pedido
Técnicas de Marcação e Opções de Decoração
| Técnica | Melhor para | Detalhe Mínimo | Durabilidade |
|---|---|---|---|
| Gravura a Laser | Superfícies metálicas | Largura da linha de 0,1mm | Permanente |
| Impressão UV | Superfícies planas | 1440 DPI | Bom (requer acabamento superior) |
| Embossing/Debossing | Couro | Die personalizado necessário | Excelente |
| Anodização Colorida | Alumínio | Correspondência Pantone | Excelente |
Considerações sobre MOQ e Otimização de Custo
MOQ típicos: 500–1.000 unidades para designs padrão; 2.000+ para formas totalmente personalizadas. Fatores de custo incluem tipo de material (alumínio > plástico), complexidade do acabamento (PVD > anodização) e embalagem. Preços em níveis reduzem o custo unitário em 15–25% quando o volume da ordem dobra. Amostras de pré-produção geralmente custam entre $30–$80, creditadas contra pedidos em volume.
Estratégias de otimização de custo:
-
Padronize dimensões — evite tamanhos não padrão de ranhuras para cartões que exigem usinagem personalizada
-
Simplifique acabamento — escolha anodização monocromática em vez de multi-colorida ou PVD
-
Otimize embalagem — caixas padrão de correio custam menos que caixas rígidas personalizadas
-
Consolide pedidos — combine múltiplos designs em uma única produção
—
Processo de Pedido: MOQ, Tempo de Produção e Envio
Um pedido típico de OEM segue cinco etapas: consulta e cotação, aprovação de amostra, planejamento de produção, fabricação em larga escala e envio. O tempo total de lead para projetos padrão é de 5–8 semanas desde a finalização do design até a entrega.
Etapa 1: Consulta e Cotação
Submeta suas especificações do produto — desenhos, materiais, quantidades e requisitos de acabamento. O fornecedor deve responder dentro de 24 horas com uma cotação detalhada. Isso inclui custos de ferramentas (se aplicável), preço unitário no seu volume alvo, custos de amostras e estimativa de tempo de lead.
Etapa 2: Aprovação de Amostra
Amostras de pré-produção são criadas para sua aprovação. Amostras padrão levam 7–10 dias úteis; designs complexos com mecanismos personalizados levam 15 dias. Revise as amostras contra suas especificações e aprovem por escrito antes de iniciar a produção.
Etapa 3: Planejamento da Produção
Após a aprovação das amostras, a fábrica agendam a produção. A aquisição de materiais começa imediatamente. Para produtos de alumínio, o liga necessário é encomendado de moinhos certificados. Para produtos de couro, as peles são selecionadas e cortadas.
Etapa 4: Fabricação em Lote
O tempo de produção depende do volume e da complexidade. Portfólio padrão de carteiras de cartões de alumínio: 15–25 dias para 5.000 unidades. Designs complexos com construção multi-material: 25–35 dias. Durante a produção, a fábrica realiza inspeções em processo em cada etapa.
Etapa 5: Inspeção de Qualidade e Envio
Inspeção final por AQL 2.5 é realizada antes do envio. Você pode solicitar inspeção de terceiros (SGS, TÜV, ou similar) ao seu custo. As opções de envio incluem fretagem aérea (5–7 dias), fretagem marítima (25–35 dias para portos dos EUA/EU) ou correio expresso (3–5 dias para amostras e pedidos pequenos).
MOQ e benchmarks de tempo de lead:
| Tipo de Pedido | MOQ | Tempo de Lead (Produção) |
|---|---|---|
| Design padrão de alumínio | 500 unidades | 15–20 dias |
| Design personalizado de alumínio | 1.000 unidades | 20–25 dias |
| Carteira de cartões de couro | 500 unidades | 20–25 dias |
| Injeção de plástico | 2.000 unidades | 25–30 dias |
| Corrida expressa (restock urgente) | 3.000 unidades | 10 dias |
—
Controle de Qualidade: Nossa Processo de Inspeção em Etapas
Como fabricante, nosso abordagem ao controle de qualidade é sistemática em vez de reativa. Mantemos um processo de inspeção em quatro etapas que identifica defeitos antes que se tornem seu problema.
Etapa 1: Verificação de Materiais Entrantes
Toda carga de alumínio chega com um certificado de fábrica que verifica a composição do liga (6061-T6). Verificamos isso contra nossas especificações antes de aceitar o material para o inventário. As peles de couro são inspecionadas para defeitos, consistência de espessura e qualidade da grama. Os plásticos são verificados para índice de fluxo de fusão e consistência de cor.
Etapa 2: Inspeção em Processo
Durante o torneamento CNC, os operadores realizam verificações dimensionais em 100% para tolerâncias críticas — largura da ranhura do cartão, comprimento geral e alinhamento do pino de articulação. A acabamento de superfície é verificado após a remoção de arestas. A espessura da anodização é medida com um medidor de espessura de revestimento em partes de amostra de cada lote.
Etapa 3: Controle de Qualidade Antes do Envio
Toda lote de produção passa por inspeção AQL 2.5 conforme ISO 2859-1. Isso envolve amostragem aleatória com base no tamanho do lote. Defeitos críticos — falhas funcionais, bordas afiadas, engates quebrados — desencadeiam rejeição imediata. Defeitos maiores — riscos visíveis, desalinhamento de cor, problemas de alinhamento — são contados contra o limite de qualidade aceitável.
Etapa 4: Teste Funcional
Antes do embalagem, unidades de amostra de cada lote passam por testes funcionais: testes de inserção e remoção de cartões de 10.000 ciclos, testes de puxada de 5kg para anéis de chave e verificação de bloqueio de RFID usando leitores padrão ISO 14443A. Esses testes replicam o uso real para garantir que o produto funcione conforme projetado.
—
Certificações e Normas da Indústria
Um fabricante confiável mantém ISO 9001:2015 para gestão de qualidade, ISO 14001 para práticas ambientais e fornece documentação de conformidade de materiais (REACH, RoHS) para mercados da UE. O desempenho de bloqueio de RFID deve ser verificado com relatórios de laboratório de terceiros conforme ASTM D4935.
Certificações Essenciais
| Certificação | Escopo | Por Que os Compradores Requerem |
|---|---|---|
| ISO 9001:2015 | Sistema de gestão da qualidade | Assegura controle de processo consistente |
| ISO 14001 | Gestão ambiental | Requerido para marcas ecologicamente conscientes |
| REACH | Conformidade química da UE | Obrigatório para acesso ao mercado da UE |
| RoHS | Substâncias perigosas | Requerido para produtos adjacentes a eletrônicos |
| BSCI/Sedex | Conformidade social | Crescentemente requerido para pedidos corporativos |
Normas de Teste
-
Bloqueio de RFID: ASTM D4935 — Método Padronizado de Teste para Medição da Eficácia do Escudo Eletromagnético de Materiais Planos
-
Resistência à corrosão: ASTM B117 — Prática Padronizada para Operação de Aparelho de Névoa Salina (Fumaça)
-
Amostragem: ISO 2859-1 — Procedimentos de Amostragem para Inspeção por Atributos
-
Dimensões do cartão: ISO/IEC 7810 — Cartões de Identificação — Características Físicas
—
Perguntas Frequentes Sobre Carteiras de Cartões de Identificação
Qual é o tamanho padrão para uma carteira de cartões de identificação?
A maioria das carteiras de cartões de identificação são projetadas em torno do padrão CR80 (85,6mm × 54mm), que cobre crachás de funcionários, carteiras de motorista e cartões de crédito padrão. As dimensões externas geralmente adicionam 2–5mm por lado para espessura do material e mecanismos de retenção do cartão. Para carteiras com design de anel de chave, o comprimento total aumenta em 15–25mm para acolher o ponto de fixação do anel.
Quão eficazes são as carteiras de cartões de identificação com bloqueio de RFID?
Uma carteira de cartões de identificação com bloqueio de RFID bem construída usa uma barreira condutiva contínua — geralmente alumínio ou liga níquel-cobre — que cria um efeito de gaiola de Faraday. Testes independentes conforme ASTM D4935 devem demonstrar atenuação de sinal de 100% a 10cm. Os compradores devem solicitar relatórios de testes e verificar que as costuras, pregos e ranhuras do cartão mantêm a continuidade do escudo.
Qual é a quantidade mínima de pedido típica para portadoras de cartões personalizadas?
As quantidades mínimas de pedido variam conforme o material e a complexidade: portadoras de cartões moldadas por injeção de plástico geralmente começam em 1.000–2.000 unidades; portadoras de cartões CNC-mecanizadas em alumínio podem começar em 500 unidades; portadoras de cartões em couro com costura personalizada normalmente exigem 500+ unidades. Fornecedores com linhas de produção flexíveis podem oferecer quantidades mínimas de pedido mais baixas para formas padrão com personalização simples de logotipo.
Quanto tempo o processo OEM/ODM leva do design até a entrega?
Um cronograma típico: finalização do design (3–5 dias) → produção de amostras (7–10 dias) → aprovação do cliente (3–5 dias) → produção em larga escala (15–25 dias) → envio (5–15 dias, dependendo do destino). Total: 5–8 semanas para projetos padrão. Projetos complexos com mecanismos personalizados ou construção de múltiplos materiais podem adicionar 2–3 semanas.
Posso obter uma portadora de cartões com janela de ID e anel de chave?
Sim, essa é uma configuração híbrida popular. A janela de ID (normalmente transparente TPU ou PVC) permite a visibilidade do crachá, enquanto um anel de chave em aço inoxidável ou alumínio (com resistência de arrancamento de 5kg+) lida com as chaves. Esses designs são comuns para equipes de gestão de instalações, equipes de segurança e pessoal de logística que precisam de acesso rápido ao crachá e organização de chaves.
O que devo procurar ao avaliar a capacidade de fabricação de um fornecedor?
Verifique se o fornecedor produz portadoras de cartões como categoria central, não como produto secundário. Peça uma lista de máquinas com modelos e idades. Confirme processos internos — usinagem CNC, anodização, montagem — em vez de operações terceirizadas. Peça dados sobre capacidade de produção e referências de projetos semelhantes. Um fornecedor que não possa fornecer esses detalhes não está pronto para seu pedido.
—
Como Atendemos os Padrões Discutidos Acima
O framework de aquisição delineado neste guia não é teórico para nós — é nosso padrão de operação diária. Com 14 anos de experiência dedicada na produção de carteiras RFID e portadoras de cartões, a Gstar Technology opera uma unidade verticalmente integrada em Shenzhen, China.
Nossa abordagem aos padrões de qualidade:
-
Usinagem CNC interna — Operamos nosso próprio centro de usinagem CNC, produzindo carteiras de portadoras de cartões em alumínio a partir de bilhetes brutos até componentes anodizados finais. Isso elimina atrasos e inconsistências de qualidade de terceiros. Nossa capacidade de produção de 300.000 unidades por mês nos permite lidar com picos sazonais de demanda sem comprometer os prazos de entrega.
-
Sistemas de qualidade verificáveis — Detentores da certificação ISO 9001:2015 e realizamos inspeções finais AQL 2.5 em cada lote. Nosso laboratório de qualidade interna realiza os exatos testes que recomendamos aos compradores: testes de inserção de cartão em 10.000 ciclos, testes de arrancamento de anel de chave de 5kg e verificação de bloqueio RFID usando leitores padrão ISO 14443A. Quando você solicitar relatórios de testes de terceiros, fornecemos-os da SGS ou TÜV no formato exigido.
-
MOQs flexíveis e tempo de entrega rápido — A demanda por carteiras de portadoras de cartões varia conforme as estações corporativas e lançamentos de produtos. Nossa planejamento de produção adapta-se a MOQs flexíveis — começando em 500 unidades para designs padrão — enquanto mantém prazos de entrega de 15–25 dias para produção em larga escala. Para reposições urgentes, nossa faixa expressa pode entregar 3.000 unidades em 10 dias, sujeito à disponibilidade de materiais.
-
Colaboração no design — Nossa equipe de engenharia revisa cada design do cliente para fabricabilidade antes da produção, oferecendo sugestões DFM que reduzem custos sem comprometer a estética. Seja que você precise de uma carteira de portadora de cartões de alumínio slim para linhas de EDC masculinas ou de uma carteira em couro com anexos de anel de marca, fornecemos prototipagem em 7–10 dias.
Um exemplo real: Um distribuidor europeu de equipamentos de segurança nos procurou em 2024 com uma carteira de portadora de cartões personalizada com design de anel de chave para equipes de gestão de instalações. Eles precisavam de 8.000 unidades com bloqueio RFID, janela de ID transparente e anexo de lanyard de ruptura. Nossa equipe de engenharia identificou que o design original de dobradiça não resistiria a 3.000 ciclos de flexão — abaixo do requisito de 10.000 ciclos. Redesenhamos a dobradiça com um pinho de aço endurecido e reforçamos os pontos de fixação. O cliente aprovou as amostras na primeira rodada e entregamos o pedido completo em 22 dias.
—
Guia de Decisão: Escolhendo o Fornecedor Certo
Escolha um fabricante de serviços completos se você precisar de suporte no design, MOQs flexíveis e qualidade consistente em múltiplas linhas de produtos. Isso se adequa a marcas que estão se expandindo para novas categorias ou empresas sem relações estabelecidas com fornecedores.
Escolha um fabricante especializado em portadoras de cartões se você tiver requisitos de alta volume e padronizados e priorizar a redução do custo unitário. Especialistas podem oferecer preços mais baixos para designs padrão, mas não possuem o suporte no design e flexibilidade de um parceiro de serviços completos.
Escolha uma empresa de comércio se você tiver quantidades muito pequenas de pedido (menos de 500 unidades) e estiver testando o mercado. Empresas de comércio podem aglomerar pedidos de múltiplas fábricas, mas não podem garantir consistência de qualidade ou fornecer suporte de engenharia.
Para a maioria dos compradores B2B — marcas, distribuidores e varejistas online — um fabricante de serviços completos com produção interna, MOQs flexíveis e suporte de engenharia oferece o melhor equilíbrio entre qualidade, custo e confiabilidade.
—
Conclusão e Próximos Passos
Escolher o fornecedor correto de carteira para cartões de identificação requer avaliar a expertise em materiais, precisão na fabricação, sistemas de qualidade e confiabilidade na comunicação. O quadro de aquisição apresentado acima oferece uma abordagem estruturada para verificar potenciais parceiros — desde a avaliação inicial de capacidade até a validação da produção.
Quando você estiver pronto para avançar, convidamos você a discutir seus requisitos de projeto com nossa equipe de engenharia. Se você precisar de uma carteira padrão para cartões de identificação para linhas de venda para homens, de uma carteira personalizada com chaveiro para distribuição corporativa, ou de um design totalmente personalizado com bloqueio de RFID, oferecemos soluções OEM/ODM com preços transparentes e prototipagem rápida.
—
Referências
[1] Grand View Research. “Smart Wallet Market Size, Share & Trends Analysis Report, 2023–2030.” https://www.grandviewresearch.com/industry-analysis/smart-wallet-market-report
[2] ISO. “ISO 9001:2015 Quality management systems — Requirements.” https://www.iso.org/standard/62085.html
[3] ASTM International. “ASTM D4935 – Standard Test Method for Measuring the Electromagnetic Shielding Effectiveness of Planar Materials.” https://www.astm.org/d4935-18.html
[4] ISO. “ISO 2859-1:1999 Sampling procedures for inspection by attributes.” https://www.iso.org/standard/1141.html
[5] ISO/IEC. “ISO/IEC 7810:2019 Identification cards — Physical characteristics.” https://www.iso.org/standard/70483.html