12 min read
メタリックウォレットのサンプル輸送を開封した購入者は、まずカードをスライドして出し入れします。その後、床に落とします。そして同僚に渡して、「どう思う?」と尋ねます。
このような非公式なテストは、あなたのことをほとんど教えてくれません。
メタリックウォレットは特定の、予測可能な方法で故障します—ヒンジの疲労、陽極酸化処理の摩耗、カード保持力の低下、角の曲がりです。これらの故障は、2分の検査中に起こるのではなく、数週間から数か月の使用後に起こります。ブランド、 Wholesale カタログ、またはオンラインストアで仕入れている場合、メタリックウォレットの不良品は返品、チャージバック、そしてマーケティング予算では修復できない信頼性の損失をもたらします。
このガイドは、大規模注文を確定する前にメタリックウォレットの耐久性をテストするための構造化された、業界標準のフレームワークを提供します。
メタリックウォレットの耐久性を決める要因:3つの層
メタリックウォレットの耐久性は1つの性質ではありません。それは3つの層が協働して機能します:
-
素材の一体性 — シェルの合金組成と厚み。
-
機械的設計 — スライド機構、ヒンジ、またはカード保持システム。
-
表面処理 — 磨耗や腐食から保護するための陽極酸化処理、コーティング、または仕上げ。
ウォレットはこれらの層のいずれかで独立して故障する可能性があります。航空機用アルミニウムでも、3週間で折れてしまう弱いヒンジを持つことがあります。完璧なメカニズムでも、1か月で傷がついて剥がれる安価なコーティングを持つことがあります。3つの層を個別にテストするしか、全体像を把握する方法はありません。
素材検証:すべての基礎
基材は他のすべての耐久性指標の上限を決定します。素材が間違っている場合、いくら設計を工夫しても製品を救うことはできません。
合金の識別
メタリックウォレットカテゴリで支配的な金属は3つです:
| 合金 | 強度 | 重量 | コスト | 典型的な用途 |
|---|---|---|---|---|
| 6061-T6 アルミニウム | 良い引張強度(310 MPa) | 軽量(2.7 g/cm³) | 低コスト | 中程度のウォレットで最も一般的 |
| 7075 アルミニウム | 非常に高い強度(572 MPa) | 軽量(2.81 g/cm³) | 中程度 | プレミアム EDC ウォレット |
| 304 ステンレス鋼 | 高い強度(520 MPa) | 重い(8.0 g/cm³) | 中程度 | スクラッチ耐性を重視するウォレット |
| グレード5チタン | 最高の強度対重量比(895 MPa) | 軽量(4.43 g/cm³) | 高コスト | プレミアム、超耐久性ウォレット |
最も一般的な置き換えリスクは、7075を注文したのに6061-T6を受け取る、または適切な熱処理が行われていない低温度アルミニウムを受け取るものです。どちらも肉眼では同じに見えます。
B2Bテスト: ポータブルXRF(X線蛍光)アナライザーを使用して、現場で合金組成を確認します。これらのハンドヘルドデバイスは3,000〜5,000ドルで、秒単位で化学分析を提供します。代替として、供給元からミル証明書を依頼してください—これは元の金属製造元から発行される文書で、合金、温度、ロット番号を認証します。
厚みと公差の検査
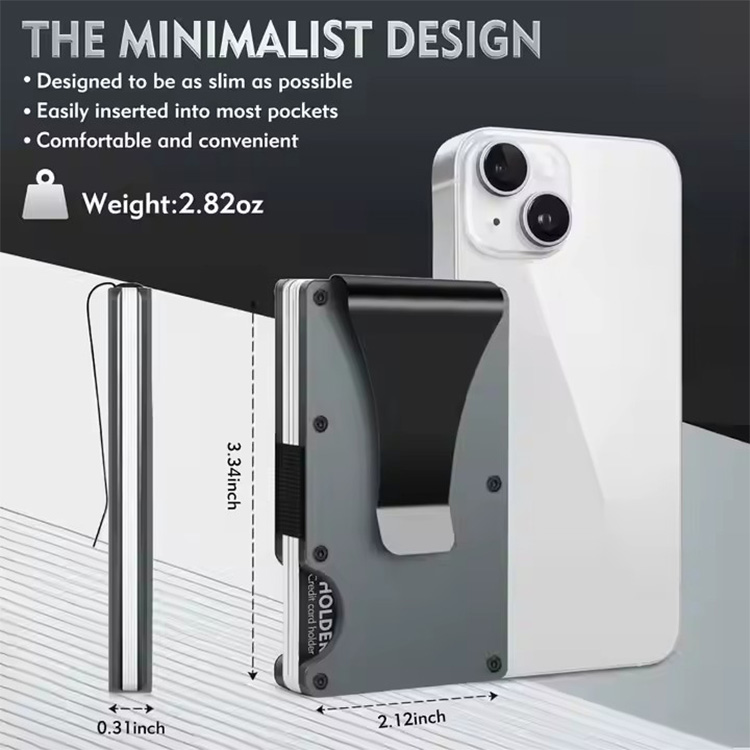
指定より0.2mm薄い金属ウォレットは、軽く感じられ、簡単にへこみます。0.2mm厚いものはポケットに収まらないか、スライドメカニズムが詰まってしまう可能性があります。
テスト: デジタル vernier カリパーを使用して、ウォレットのシェルを複数のポイントで測定—両端と中心を含めます。測定値はメーカーが指定した公差内で一貫している必要があります。
信頼できるOEMは、重要な構造部品に対して±0.05mmの公差を持っています。±0.1mm以上となると、プロセス制御が不十分であることを示します。
硬度テスト
硬度は凹みや表面摩耗に対する抵抗を測定します。業界標準はビッカース試験(HV)とロックウェル試験(HRC/HRB)です。
陽極酸化アルミニウムの場合、陽極酸化層自体の硬度は300〜500 HVでなければなりません—鍵の傷を防ぐほど硬いですが、脆すぎてヒビが入らない程度です。ポータブル硬度測定器は約1,500ドルで、秒単位で結果を表示します。
機械的ストレステスト:『人生は起こる』をシミュレート
メタリックウォレットの最も一般的な故障点は素材ではなく、メカニズムです。ポップアップカードホルダー、スライドトレイ、ヒンジデザインなどすべての動く部品は摩耗します。
ヒンジと折りたたみメカニズムの疲労テスト
EKSTERなどのブランドが流行らせたスプリングロードポップアップメカニズムは、このカテゴリで最も故障しやすい設計です。スプリングのテンションが失われる、ピボットピンが摩耗する、リンクが曲がるなどの原因があります。
テスト方法: メカニズムを制御された速度で繰り返し開閉する自動的な曲げテスト機械を使用します。これらの機械は自動化レベルに応じて2,000〜10,000ドルの範囲で費用がかかります。
基準: 耐久性のあるメカニズムは、50,000回以上のサイクルを経てもスプリングテンションを失わず、ずれたり、『緩い』感覚を生じることなく耐えられる必要があります。1日10サイクル(現実的な使用量の推定値)では、ほぼ14年間の毎日の使用に相当します。
B2Bの考慮: 供給元に、標準的なドロップインヒンジを使用しているか、カスタムマシンで加工されたピボットを使用しているかを尋ねてください。硬化鋼ピンを備えたカスタムピボットは、オフザショルトの部品よりも長寿命を提供します。
落下と衝撃への耐性
ウォレットは落とされます。コンクリートの上。タイルの上。アスファルトの上。ジムの床の上。疑問は「落ちるかどうか」ではなく、「どれだけの回数耐えられるか」です。
テスト: 1.5メートル(平均のポケットの高さ)から鋼板またはコンクリートの表面に落下テストを行います。ウォレットを複数の角度で落下させます—平らに、エッジを先に、角を先に—なぜなら、それぞれの向きは異なる部分にストレスを与えます。
各落下後の検査:
-
角が曲がってカードトレイがずれることがあります。
-
仕上げの剥がれ、特にエッジ部分。
-
揺すぶると音がする部品。
-
メカニズムがスムーズに動作しているか。
基準: 1.5メートルから10回連続の落下後にも機能的な故障がありません。
カード保持力テスト
これは消費者が毎日感じているテストです。カードが緩すぎると座るときに偶然カードが抜けてしまいます。カードが固すぎると使いにくく、メカニズムを引き伸ばしてしまいます。
テスト: 数字式の押し引き力計(価格は200〜500ドル)を使って、カードをウォレットに挿す・抜くのに必要な力を測定します。
適正な範囲: 通常は1.5kg〜2.5kgの抵抗です。1.5kg未満ではカードが勝手に抜けてしまいます。2.5kg以上ではユーザーがカードを素早くアクセスするのが困難になります。
これはCNC加工の精度が最も重要になります。内部レールの不均一性—これは摩耗したツールや粗末な製造によって引き起こされる—が、カードが引っかかったり、不均一に引っかかったりする「くっつきポイント」を生み出します。
表面耐久性と環境耐性
表面仕上げは顧客が最初に見るものであり、最初に摩耗するものです。傷、褪せ、錆びたウォレットは「安物」のように見えます。メカニズムがどれだけ良くても。
陽極酸化とコーティングの摩耗テスト
ほとんどのアルミニウムウォレットはタイプIIIハード陽極酸化(ハードコートとも呼ばれます)を使用しており、表面に密度の高い、摩耗に強い酸化層を形成します。タイプIIIの陽極酸化層は通常25〜50マイクロメートル厚です。
テスト: タバー摩耗試験(ASTM D4060)は、指定されたサイクル数で、サンプルを摩耗用ホイールの下で回転させることで摩耗耐性を測定します。
要件: コーティングは指定されたサイクル数を経てもアルミニウム基材を露出しないようにしなければなりません。品質の高いハード陽極酸化仕上げは、1,000サイクル以上で目に見える摩耗が最小限に抑えられます。
腐食と塩霧試験
汗、雨、湿度、海岸の空気は金属表面を攻撃します。その結果、穴が開き、色が変わり、最終的には構造的な弱体化が起こります。
テスト: ASTM B117塩霧試験は、ウォレットを密閉されたチャンバー内で連続的に塩分を含んだ霧にさらします。これは腐食耐性を評価する業界標準です。
基準: 品質の高い陽極酸化仕上げは、48時間以上塩霧チャンバー内で穴が開くことなく、腐食することはありません。一部の高級仕上げは100時間以上を達成します。
B2Bノート: このテストは、海岸部気候、熱帯地域、または高湿度の地域に住む顧客にとって特に重要です。あなたのターゲット市場にシンガポール、マイアミ、ドバイが含まれる場合は、塩霧データを要求してください。
RFID遮蔽の信頼性
消費者の一般的な質問:「すべての金属ウォレットはRFIDブロッカーですか?」
答えはほぼ常に「はい」です—固体の金属はほとんどのRFID周波数をブロックします。ただし、設計によって例外があります。ウォレットにカードをアクセスするための大きな穴や開口がある場合、そのギャップはRFID信号を通過させることができます。
テスト: RFIDリーダーと標準のアクセスカード(125kHzと13.56MHzの両方の周波数)を使ってブロッキング範囲を確認します。テストはウォレットが閉じた状態でカードスタックが完全に挿入された状態で行います。
基準: 閉じた状態で、最大のカード容量をロードした状態でもRFID信号をブロックする必要があります。
「現実世界」の使いやすさと耐久性テスト
ラボテストは必要ですが、十分ではありません。ウォレットは実際の日常の使用にも耐えられる必要があります。
6か月のEDCシミュレーション
誰も6か月待ってテスト結果を待つことはありませんので、業界では圧縮されたシミュレーションが使われます。
プロセス:
-
最大のカード数をウォレットにロードします。
-
いくつかのコインを加えて、零細通貨をシミュレートします。
-
ジーナーのポケットに入れます。
-
1日8時間、シミュレートされた週間の座り、立ち、歩きを行います。
シミュレーション後の確認:
-
金属がポケットの生地に「噛み付き」ますか?
-
メカニズムが緩んだり、遊びが発生しますか?
-
指で開くときに、仕上げが褪せますか?
-
カードのエッジに摩耗跡ができますか?
「6つは持ち込まないべき」テスト
金属財布の中に入れる物は、その耐久性に大きく影響します。このリストは、5年間使用可能である財布と、5か月で故障する財布の違いです:
-
過剰な硬貨 — 内部の擦れやスライド部のストレスを引き起こします。
-
曲がったまたは破損したカード — 機械をガイドする内部レールを変形させます。
-
濡れたレシートや濡れた物品 — 金属に湿気をたまりやすく、腐食を早めます。
-
過厚なカードスタック — 機械を過負荷にし、スライド部の摩耗を早めます。
-
SIMカードの押し出しツールなどの鋭利な工具 — 内部表面を傷つけます。
-
磁気ホテルキー — 磁気を失う可能性がありますが、金属はある程度のシールド効果があります。
B2Bのポイント: 端末ユーザーにこれらの制限を教育してください。ユーザーが硬貨を詰め込み、カードを曲げたために返品された財布は、保証対象外ですが、返品処理をしなければなりません。
購入者向けの視覚検査プロトコル
生産バッチを承認する前に、この簡単な視覚検査を行ってください:
-
エッジを確認: 仕上げられたエッジは滑らかでバリがない必要があります。バリは数日でポケットの生地を破る可能性があります。
-
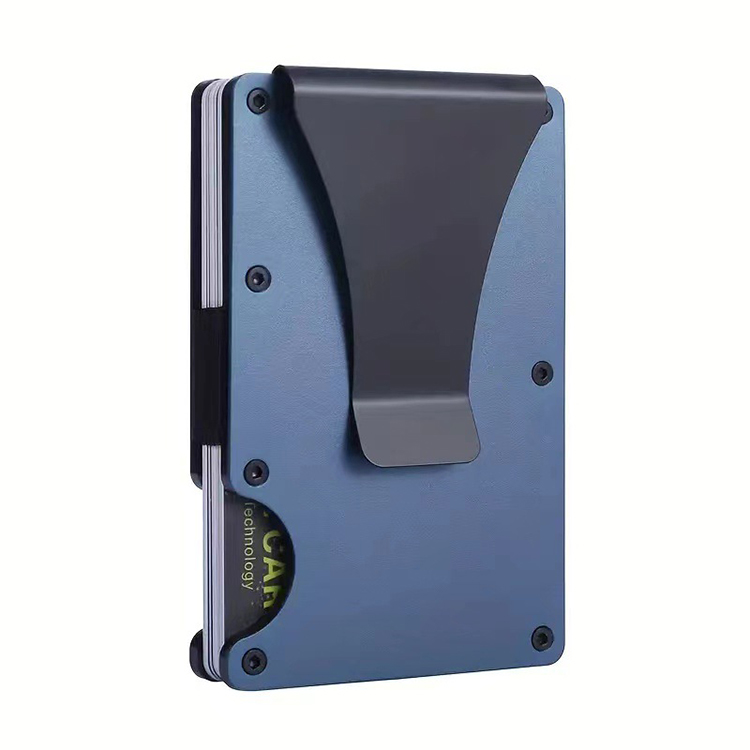
位置合わせを確認: 閉じた状態でカードホルダーはシェルと一体化している必要があります。隙間やずれがある場合は、許容誤差の管理が不十分です。
-
仕上げを確認: アノダイズ加工の「魚目」や気泡があるか確認してください。これはコーティング工程中の汚染を示します。
-
色の統一性を確認: 同じバッチのアノダイズ加工部品は完全に一致する必要があります。色の違いが見える場合は、アノダイズラインの制御が不十分です。
金属財布メーカーを評価する方法
今ではテストする項目が分かっています。ここでは、これらの財布を製造する工場を評価する方法を紹介します。
注文前に質問すべきこと
-
過去の生産実績のテストデータはありますか? 信頼できるサプライヤーはこのデータを準備しています。提供できない場合は、赤信号です。
-
カードレールの許容誤差範囲はどれくらいですか? 回答は±0.05 mm以上であるべきです。
-
使用するアノダイズ仕様はどれですか? 行業基準はType IIIハードアノダイズで、厚みは25〜50マイクロメートルです。
-
プレプロダクションサンプルをヒンジ摩耗テストにかけることができますか? サンプルは50,000サイクルを経て、注文を承認する必要があります。
-
材料供給プロセスはどのようなものですか? 購入するアルミニウムまたは鋼のMill Certificateを確認してください。
避けるべきサプライヤー
-
市場価格を大幅に下回る価格を提示する。 耐久性にはコストがかかるため、素材のグレード、CNC工具、品質管理に現れます。市場価格の30%以下は何かが省略されている可能性があります。
-
品質管理プロセスを説明できない。 売り手がカード保持力の測定方法や塩霧試験の基準を説明できない場合は、実際にはテストしていない可能性があります。
-
プレミアム価格で「ダイカスト」または「スタンプ加工」の金属財布を提供する。 ダイカストやスタンプ加工の部品はCNC加工部品に比べて許容誤差が広く内部欠陥が多いです。安価な製品には問題ありませんが、プレミアムではありません。
-
プレプロダクションサンプルを提供しない。 注文前にサンプルを作成しない工場は、避けてください。
選ぶべき条件
CNC加工の財布を選ぶのは: 高級製品を販売しており、ブランドの品質の一貫性に依存し、機械の許容誤差が厳密に求められる場合です。CNC加工は内部レールに±0.05 mmの精度を保つ唯一の方法です。
ダイカストまたはスタンプ加工の財布を選ぶのは: バUDGET製品を販売し、デザインがシンプル(複雑な機械機構がない)で価格が購入の主な動機である場合です。ダイカスト財布は完全に機能しますが、耐久性の上限は異なります。
私たちはこれらの基準を満たす方法
業界の仕組みは以下の通りです:多くのサプライヤーが「軍用グレード」や「航空機グレード」の耐久性を主張していますが、実際にそのような精度を保つための内部機械設備を備えているのは少数です。
14年間の製造経験を持つメーカーとして、私たちは耐久性は主張するのではなく、設計されるものであることを理解しています。
これまでに述べた基準に対する私たちのアプローチ:
-
内部CNC加工 — 私たちはカード保持セクションで述べた重要なレールとピボットポイントの寸法精度を管理しています。これにより、あなたのバッチ内のすべての製品で1.5〜2.5kgの保持力が一貫して保たれ、承認されたサンプルだけではなく、すべての製品で品質が保証されます。
-
素材調達 — 私たちは認証済みの6061-T6アルミニウムと304ステンレス鋼を調達しており、材料検証プロセスは最初のXRFテストで通過します。私たちはすべてのバッチに対してミル証明書を提供できます。
-
表面処理 — 私たちの陽極酸化パートナーはASTM B117塩水噴霧基準に準拠しており、湿度の高い市場でのあなたのブランドが早期に褪色や腐食を起こさないことを保証します。
月間生産能力が300,000単位以上であるため、私たちのチームはフルスケール生産前にストレステストをサンプルバッチで実施できます。これにより、あなたの特定のデザイン—標準のカードホルダーであれ複雑なポップアップメカニズムであれ—が50,000サイクルのヒンジ基準を満たすことを保証します。
私たちはOEM & ODMソリューションを人気のあるブランドや卸業者向けに提供しています。デザインのテストが必要な場合、または私たちにカスタムヒンジメカニズムを設計してほしい場合、私たちのチームは製造可能なデザインだけでなく、耐久性も確保するための製造設計レビュー(DFM)を提供できます。
購入者のポイント: あなたが見積もりを依頼する際には、単に価格を尋ねるのではなく、テストデータを尋ねるべきです。信頼できるパートナーはそのデータをすぐに準備しています。
—
財布が良い品質かどうかを判断する方法
一貫性を確認してください。金属財布では、閉じた状態でのカードトレイの位置を確認してください—それはシェルと一体化している必要があります。カードをスライドして入れたり出したりする際、動きが滑らかで、引っかかったり、詰まったりしないことを確認してください。陽極酸化された表面は均一で、気泡や色の変化がなく、エッジは滑らかで、バリがありません。
財布はどれくらいの期間持つべきですか?
高品質の金属財布は、通常の使用で5〜10年持つことができます。寿命に影響を与える主な要因は、ヒンジメカニズム(必要に応じて)と表面コーティングです。CNC加工されたアルミニウムフレームとタイプIIIハード陽極酸化は、ダイカストの代替品に比べて大幅に長持ちします。
すべての金属財布がRFIDブロッカーですか?
技術的にははい—固体金属はほとんどのRFID周波数をブロックします。しかし、カードアクセスの「窓」の設計は隙間を作ることがあります。あなたの特定のアクセスカードで財布をテストしてください。金属で完全に覆われた財布は、大きなカットアウトがある財布よりも一般的に優れたシールド効果を提供します。
金属財布で最も一般的な故障点は何か?
ヒンジまたはスライドメカニズムです。時間が経つにつれて、スプリングのテンションが失われるか、ピボットピンが摩耗します。あなたのメーカーがハードエンジン鋼のピンか、マシン加工されたアルミニウムピボットを使用しているか尋ねてください。この単一の部品が、財布が2年間持つか10年間持つかを決定します。
CNC加工が金属財布の耐久性に影響するのか?
大きく影響します。CNC加工により、カードをガイドする内部レールの寸法精度がより厳密になります。これにより、「ゆらぎ」や不均一な圧力が防止され、これが早期の摩耗の主な原因です。ダイカストまたはプレス加工された金属部品は、通常、バリや厚みの不均一さがあり、早期の故障を引き起こします。
参考文献
-
ASTM国際. 「ASTM B117 – 塩水噴霧(霧)装置の運用標準実験法」。 https://www.astm.org/b0115-19.html
-
ASTM国際. 「ASTM D4060 – 有機コーティングの摩耗抵抗をタバー摩耗機で試験する標準試験法」。 https://www.astm.org/d4060-19.html
-
アルミニウム陽極酸化協会. 「タイプIIIハード陽極酸化仕様」。 https://www.anodizing.org/page/Hardcoat
-
MatWeb. 「アルミニウム 6061-T6; 6061-T651」。 https://www.matweb.com/search/DataSheet.aspx?MatGUID=1b8c06d0ca7c456694c7777d9e10be5b
-
MatWeb. 「アルミニウム 7075-T6; 7075-T651」。 https://www.matweb.com/search/DataSheet.aspx?MatGUID=4f19a42be94546b686bbf43f79c51b7d