19 min read
Comprendere il mercato dei portafogli per badge ID
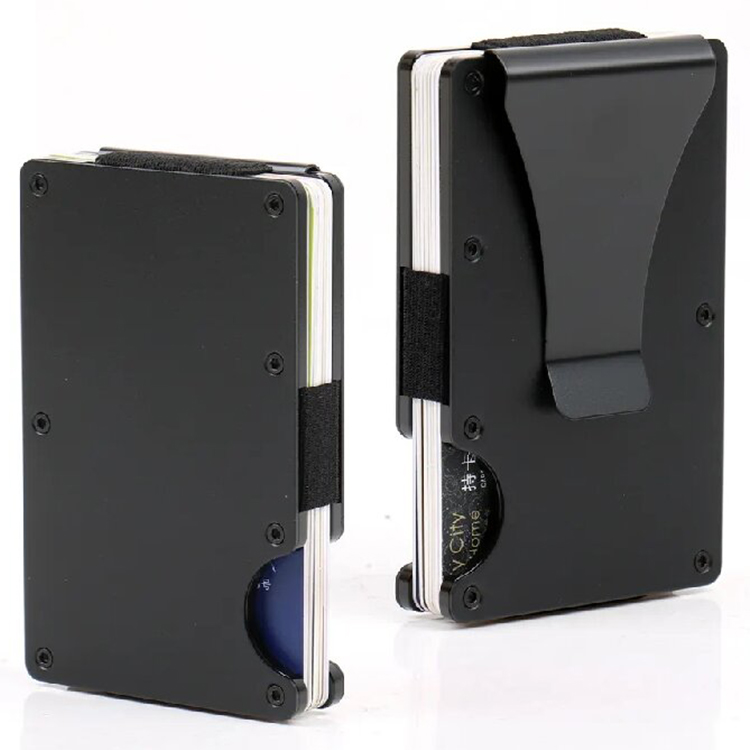
Un portafoglio per badge ID è un caso portatile sottile progettato per contenere carte d’identità, badge di accesso, carte di credito e passaggi per il trasporto. La domanda sta crescendo a causa dei requisiti di sicurezza sul posto di lavoro, dell’adozione dei pagamenti contactless e dello spostamento globale verso un everyday carry (EDC) minimale.
La categoria si è espansa ben al di là del semplice portabadge in plastica. Oggi il mercato offre portafogli metallici con blocco RFID, portabadge in pelle per linee retail maschili, design ibridi con anello per chiavi e configurazioni multi-badge per professionisti che portano sia il badge di lavoro che le carte di pagamento personali.
Segmentazione dei prodotti e variazioni funzionali
Portabadge con blocco RFID. Questi utilizzano uno strato di schermatura metallica — tipicamente alluminio, rame o lega nichel-argento — per creare una gabbia di Faraday che blocca lo scansionamento non autorizzato dei chip incorporati. Proteggono contro gli attacchi di skimming su carte di pagamento contactless e badge di accesso agli edifici. La schermatura deve avvolgere completamente la carta; i margini e le aperture compromettono la protezione.
Portabadge con anello per chiavi. Questa configurazione combina la conservazione del badge con l’organizzazione delle chiavi. È popolare tra operai di impianti, personale di sicurezza e viaggiatori frequenti che hanno bisogno di un accesso rapido al loro badge e alle chiavi. Il punto di attacco per l’anello per chiavi utilizza solitamente acciaio inossidabile con resistenza di trazione di 5 kg+.
Orientamento orizzontale vs. verticale. I portabadge orizzontali si adattano meglio alle porte per carte di credito standard e sono più facili per il recupero di carte con una mano. I portabadge verticali accolgono badge in stile lanyard e sono comuni in ambienti aziendali dove i dipendenti portano i propri badge attorno al collo.
Configurazioni multi-badge vs. singolo-badge. I portabadge con singolo slot privilegiano il minimalismo e sono popolari nella comunità EDC. Le configurazioni multi-slot contengono 3–8 carte e si adattano ai professionisti che portano sia il badge di lavoro che le carte di pagamento personali.
Industrie di destinazione e scenari di utilizzo
-
Uffici aziendali: Portabadge per dipendenti con finestre chiare per la verifica visiva nei checkpoint di sicurezza
-
Sanità: Portabadge rivestiti con coating antimicrobico per il personale ospedaliero che ha bisogno di scansionare frequentemente i badge
-
Logistica e magazzino: Portabadge resistenti con anello per chiavi per operai ai docks che portano sia le chiavi che i badge di accesso
-
Governo e sicurezza: Design ad alta durata e resistente al tampering con attacchi a catena
-
Retail e hospitality: Portafogli per badge personalizzati per programmi di fedeltà dei clienti e identificazione del personale
Tendenze di mercato che guidano la domanda di acquisto
I portabadge metallici stanno crescendo a una stima del 8% CAGR (2023–2030) guidati dalla durata e dall’estetica premium [1]. I design ibridi che uniscono portabadge e organizer per chiavi stanno guadagnando popolarità nella comunità EDC. Le richieste di sostenibilità stanno spingendo i compratori verso alternative in alluminio riciclato e pelle biodegradabile. La domanda di personalizzazione è forte — i compratori aziendali preferiscono sempre di più la personalizzazione OEM sui accessori per badge dei dipendenti.
—
Selezione dei materiali: Progettare il Portafoglio giusto per il Badge
La scelta del materiale determina la durata, il peso, il costo e il valore percepito del portafoglio. Gli alluminio legato offrono il miglior rapporto resistenza-peso per portabadge metallici; la pelle a grana piena fornisce un aspetto esecutivo; l’ABS e il policarbonato offrono una resistenza agli impatti a basso costo.
Alluminio e leghe metalliche
L’alluminio 6061-T6 di qualità aeronautica è il benchmark dell’industria per i portabadge metallici. Offre un eccellente rapporto resistenza-peso e la finitura anodizzata resiste alla graffiatura e alla corrosione. La lavorazione CNC raggiunge una precisione dimensionale di ±0.1 mm, assicurando che le carte si adattino perfettamente senza deformarsi.
Le opzioni di finitura superficiale includono texture lucide, sabbiate o lucidate, con l’anodizzazione disponibile in colori Pantone personalizzati. Un portabadge standard in alluminio pesa 25–40 grammi — abbastanza pesante da sembrare sostanziale, ma leggero abbastanza per il comfort in tasca.
Alternative alle leghe. La lega di zinco è più economica e adatta alla fusione a iniezione in grandi quantità. Il titanio offre una resistenza e una resistenza alla corrosione superiori, ma costa 3–5 volte di più dell’alluminio. L’acciaio inossidabile offre un aspetto premium ma aggiunge un peso significativo (60–80 grammi per un design simile).
Pelle e materiali sintetici
La pelle a grana piena è preferita per i portabadge esecutivi. Richiede uno spessore di 2–3 mm per l’integrità strutturale e sviluppa una patina naturale nel tempo. La pelle sintetica a microfibra è un’alternativa economica con texture costante e soddisfa la conformità REACH e RoHS.
Le norme di cucitura sono importanti. La cucitura a lock-stitch con filo nylon legato per 50.000+ cicli di flessione previene la rottura delle cuciture. La verniciatura degli bordi — applicata in 3–5 strati di PU — crea bordi resistenti alle scheggiature e lucidi che distinguono i prodotti premium da quelli di basso costo.
Il compromesso è reale. La pelle autentica offre un aspetto unico ma varia nella texture e nel colore tra le pelli. I compratori che ordinano 5.000+ unità di “pelle a grana piena” devono accettare la variazione naturale o specificare pelle a grana superiore con finiture più consistenti. Questo non è un difetto — è la natura dei materiali naturali. Le opzioni sintetiche eliminano questo problema ma sacrificano il sentimento premium.
Opzioni in Plastica e Polimero
ABS e poli-carbonato sono scelte resistenti agli urti adatte per ordini di massa a basso costo. Il TPU (thermoplastic polyurethane) offre flessibilità e resistenza ai graffi, rendendolo adatto per finestre ID trasparenti. Il nylon riempito di vetro fornisce rigidità per meccanismi di carte a molla. La stabilizzazione UV è essenziale per gli holder utilizzati all’aperto per prevenire l’ingiallimento e la fragilità.
Tecnologia di Blocco RFID Spiegata
Il blocco RFID si basa sul principio della gabbia di Faraday. Materiali conduttivi — alluminio, rame, argento nichelato — creano uno scudo che blocca i segnali a 13,56 MHz (la frequenza utilizzata dalle carte standard ISO 14443A/B). Laboratori indipendenti verificano l’attenuazione del 100% del segnale a 10 cm di distanza per ASTM D4935.
Checklist per l’acquirente per la protezione RFID:
-
Richiedi report di test da terzi da SGS, TÜV o laboratori simili accreditati
-
Verifica l’efficacia dello schermo in diverse orientazioni della carta — un portafoglio che blocca i segnali in una direzione ma non in un’altra è mal progettato
-
Controlla che i giunti, le chiusure a foro e le aperture per le carte mantengano la continuità dello schermo
-
Conferma che il materiale dello schermo copra L’INTERA SUPERFICIE DELLA CARTA, non solo un lato
—
Processi di Produzione e Standard di Qualità
Tre processi principali di produzione dominano la categoria degli holder per carte ID: la lavorazione CNC per l’alluminio, la cera a getto per l’lega di zinco e l’iniezione per la plastica. Ognuno ha strutture di costo, capacità di tolleranza e limiti di progettazione distinti.
Lavorazione CNC vs. Cera a Getto vs. Iniezione
| Processo | Migliore per | Costo degli strumenti | Tolleranza | Velocità di produzione |
|---|---|---|---|---|
| Lavorazione CNC | Alluminio (volume basso-medio) | Nessuno (prototipazione gratuita) | ±0,1 mm | 3–8 min/pezzo |
| Cera a Getto | Leghe di zinco (volume alto) | $5.000–$15.000 | ±0,2 mm | 30–60 sec/pezzo |
| Iniezione | Plastica (volume alto) | $3.000–$10.000 | ±0,15 mm | 30–60 sec/pezzo |
La lavorazione CNC offre flessibilità di progettazione e tolleranze strette ma è più lenta per unità. La cera a getto è economica per volumi alti ma richiede un investimento significativo negli strumenti e offre meno flessibilità di progettazione. L’iniezione è adatta per holder in plastica ma richiede un attento progetto degli stampi per evitare marcature e deformazioni.
Un approccio ibrido — lavorazione CNC per i quadri metallici combinata con inserti in TPU iniettati per il fissaggio delle carte — offre i vantaggi di entrambi i processi, anche se aggiunge complessità nell’assemblaggio.
Standard di Trattamento della Superficie e Finishing
L’ spessore dell’anodizzazione segue lo standard Class II (5–10 micrometri) per finiture standard e Class I (18–25 micrometri) per ambienti estremi. La pellicola depositata fisicamente (PVD) crea finiture resistenti ai graffi come alluminio, oro o rosa oro.
L’incisione laser offre un marchio permanente e dettagliati su superfici metalliche — ideale per loghi e numeri di serie. L’incisione con stampa a tampone è adatta per superfici di cuoio texturizzato ma ha limitata durata. Per la resistenza alla corrosione, richiedi un test di esposizione al sale spray per ASTM B117 — 48 ore di esposizione senza pitting o discolorazione è il benchmark dell’industria.
Punti di Controllo della Qualità
-
Controllo della materia prima d’ingresso: Verifica i certificati di composizione delle leghe e la documentazione sulla qualità del cuoio
-
Controllo QC in corso: Verifica le dimensioni al 100% per tolleranze critiche; ispezione visiva in ogni fase di finitura
-
Ispezione casuale finale: AQL 2.5 (Livello di ispezione Generale II) per ISO 2859-1 per ordini di massa
-
Test funzionali: Cicli di inserimento/rimozione delle carte (oltre 10.000), resistenza alla trazione del ciondolo chiave (minimo 5 kg di trazione) e verifica del blocco RFID
—
Come Valutare Fornitori di Portafogli per Carte ID
Un fornitore affidabile dimostra specializzazione nella produzione, possiede certificazioni verificabili, risponde entro 24 ore con risposte azionabili e offre prezzi itemizzati trasparenti. Segnali di allarme includono dichiarazioni vaghe sulla qualità, processi chiave esternalizzati e resistenza ai test di terzi.
Valutazione della Competenza Core
Verifica che il fornitore produca holder per carte come categoria principale — non come conseguenza. La produzione in-house di lavorazione CNC, anodizzazione e assemblaggio riduce i tempi di consegna e la variabilità della qualità. Valuta la capacità produttiva mensile; conferma che il fornitore possa scalare con le tue picchi di domanda stagionale. Richiedi un elenco di macchine (centri CNC, macchine per iniezione, laser) con modelli e età.
Segnale di allarme: Un fornitore che esternalizza la lavorazione CNC o l’anodizzazione non può garantire una qualità o tempi di consegna costanti. Sei a disposizione del calendario del loro subfornitore.
Certificazioni e Conformità alla Qualità
| Certificazione | Rilevanza | Perché è Importante |
|---|---|---|
| ISO 9001:2015 | Gestione della qualità | Base non negoziabile |
| ISO 14001 | ambientale | Rilevante per brand ecologici |
| REACH | Conformità chimica UE | Richiesto per l’accesso al mercato UE |
| RoHS | Sostanze pericolose | Richiesto per prodotti adiacenti all’elettronica |
| BSCI/Sedex | Conformità sociale | Progressivamente richiesto per regali aziendali |
Comunicazione e Rispondenza
Fornitori professionali rispondono entro 24 ore con risposte dettagliate e operative. Gli ingegneri in-house dovrebbero fornire feedback DFM (Design for Manufacturing) prima dell’inizio dello strumenti. Il tempo di elaborazione dei campioni dovrebbe essere di 5–10 giorni lavorativi per progetti standard, 15 giorni per lavori personalizzati complessi.
Segnale rosso: Un fornitore che non riesce a rispondere a domande tecniche sui materiali, tolleranze o finiture nella tua lingua avrà difficoltà durante la produzione. La mancanza di comunicazione è la principale causa di ritardi nei trasporti e di prodotti rifiutati.
Trasparenza dei Prezzi e Termini di Pagamento
Richiedi preventivi dettagliati: costo dei materiali, manodopera, finiture, imballaggio e logistica separati. I termini di pagamento comuni sono 30% deposito / 70% prima della spedizione; L/C per ordini di grandi dimensioni. Fai attenzione ai costi nascosti — tariffe per lo strumenti, spedizione dei campioni, stampi per imballaggi personalizzati e costi di ispezione.
Prezzo di riferimento. La tariffazione a strati riduce generalmente il costo unitario del 15–25% quando il volume dell’ordine raddoppia. Un portafoglio standard in alluminio con finitura anodizzata e incisione laser costa tipicamente tra $2.50–$6.00 FOB a seconda del volume e della complessità delle finiture.
—
Indicazioni di Qualità Chiave per Acquirenti di Portafogli per Carte d’Identità
Cinque indicatori di qualità distinguono i portafogli per carte d’identità professionali da quelle di nicchia: accuratezza dimensionale, consistenza della finitura superficiale, forza di ritenzione della carta, efficacia del blocco RFID e durata dei componenti meccanici.
Accuratezza Dimensionale
Un portafoglio per carte d’identità deve adattarsi alle carte standard CR80 (85,6mm × 54mm) senza essere troppo stretto o troppo largo. Le dimensioni interne della tasca devono avere un margine di 0,5–1,0mm su ciascun lato. Un margine eccessivo causa rumore; un margine insufficiente rende difficile l’estrazione della carta.
Metodo di prova: Inserisci una carta standard 100 volte. Il portafoglio deve mantenere una forza di ritenzione costante senza stirare o deformare la carta.
Consistenza della Finitura Superficiale
Le superfici in alluminio anodizzato devono mostrare un colore uniforme su tutti gli unità in un lotto. La variazione di colore tra lotti indica un controllo del processo insufficiente. Graffi, pitting o texture irregolare su più del 2% degli unità indica un fallimento nel controllo qualità.
Metodo di prova: Ispezione visiva sotto luce di 1000 lux a 30 cm di distanza. Confronta con un campione master approvato durante la fase di pre-produzione.
Forza di Ritenzione della Carta
Le carte devono rimanere saldamente in posizione durante l’uso normale ma rilasciarsi con un forte spostamento del pollice. Una forza eccessiva danneggia le carte; una forza insufficiente causa l’espulsione accidentale.
Metodo di prova: Misura la forza necessaria per rimuovere una carta utilizzando un dispositivo di spinta-pull. La gamma di riferimento industriale è 2–5 Newton (0,45–1,1 lbs).
Efficacia del Blocco RFID
Il blocco RFID deve funzionare in modo consistente su tutte le orientazioni delle carte all’interno del portafoglio. Un portafoglio che blocca i segnali quando la carta è inserita in una direzione ma fallisce quando ruotata di 90 gradi è difettoso.
Metodo di prova: Posiziona il portafoglio caricato a 10 cm da un lettore ISO 14443A. Prova a leggere la carta in diverse orientazioni. Zero letture riuscite indica un’adeguata schermatura.
Durata dei Componenti Meccanici
Le chiavi, i punti di attacco e i cardini devono resistere all’uso ripetuto senza deformazione o guasto. Il punto di attacco della chiave deve resistere a una forza di trazione di 5 kg senza piegarsi o rompersi.
Metodo di prova: Applica una forza statica di 5 kg al punto di attacco della chiave per 60 secondi. Misura la deformazione dopo la rimozione della forza. La deformazione permanente non dovrebbe superare i 0,5 mm.
—
Processo di Produzione: Dalla Materiale Grezzo al Portafoglio Finale per Carte d’Identità
Il processo di produzione per un portafoglio in alluminio per carte d’identità segue sei fasi: preparazione del materiale, taglio CNC, rimozione delle spigolosità, trattamento superficiale, assemblaggio e ispezione finale. Ogni fase ha specifici punti di controllo della qualità che determinano le prestazioni del prodotto finito.
Fase 1: Preparazione del Materiale
I billetti o le lamine di alluminio vengono tagliati alle dimensioni approssimative utilizzando una sega a nastro o una sega CNC. La specifica del materiale (tipicamente 6061-T6) viene verificata rispetto al certificato di conformità. Per i prodotti in pelle, le pelli vengono ispezionate per difetti e tagliate utilizzando die a regola di ferro.
Fase 2: Taglio CNC
I centri di taglio CNC tagliano il corpo del portafoglio dal pezzo preparato. Questo processo include diverse operazioni: taglio a faccia per superfici piane, taglio a tasca per le tasche per carte, foratura per i chiodi o fori per i cardini, e taglio a contorno per il profilo esterno. Le tolleranze di ±0,1 mm vengono mantenute durante tutto il processo.
Dettaglio del processo: Per un portafoglio in alluminio a due pezzi, le placche frontale e posteriore vengono tagliate separatamente, quindi assemblate con un meccanismo di cardine. La profondità della tasca per carte è critica — troppo superficiale e le carte non entrano; troppo profonda e il portafoglio diventa ingombrante.
Fase 3: Rimozione delle Spigolosità e Preparazione della Superficie
Tutti i bordi tagliati vengono smussati per rimuovere gli spigoli acuti e le tracce del taglio. Questo processo viene generalmente effettuato utilizzando una combinazione di strumenti per smussare a mano, frullatura in barile e finitura vibratoria. La superficie viene quindi lucidata o spazzolata per ottenere il texture desiderato.
Dettaglio del processo: La frullatura in barile con media ceramici rimuove le tracce del taglio e crea una finitura uniforme opaca. Per le finiture spazzolate, un trapano a nastro con una grana specifica (tipicamente 320–600) crea il pattern di texture lineare.
Passo 4: Trattamento della superficie
Le parti in alluminio subiscono l’anodizzazione — un processo elettrochimico che crea uno strato protettivo di ossido sulla superficie. Spessore dell’anodizzazione (5–25 microns) determina la durata. L’anodizzazione colorata implica la tintura dello strato poroso di ossido prima del sigillaggio.
Dettaglio del processo: Il processo di anodizzazione include cinque fasi: pulizia, incisione, desmuttatura, anodizzazione e sigillaggio. L’intero ciclo richiede 45–90 minuti a seconda dello spessore del rivestimento. Il passo del sigillaggio è cruciale — un’ anodizzazione male sigillata ha scarsa resistenza alla corrosione e scarsa tenacità del colore.
Passo 5: Montaggio
Le parti realizzate con taglio CNC vengono montate con hardware — incastri, viti o chiodi. Per i portafogli con holder per chiavi, l’attacco del anello viene installato in questa fase. Per i design con blocco RFID, la schermatura viene inserita tra la carcassa esterna e la sezione per le carte.
Dettaglio del processo: Il montaggio richiede un controllo preciso del momento delle viti — un sovraccarico danneggia le file, un sottocarico causa la perdita. Per i design con chiodi, la forza di chiodatura deve essere calibrata per evitare la deformazione dell’alluminio.
Passo 6: Controllo Finale
I prodotti finiti subiscono un controllo AQL 2.5 in base allo standard ISO 2859-1. Questo processo prevede l’analisi basata sulla dimensione del lotto e sulla classificazione dei difetti. I difetti critici (malfunzionamenti, bordi taglienti) scatenano il rifiuto del lotto intero. I difetti principali (graffi visibili, mismatch di colore) superano i limiti accettabili se presenti in più del 2,5% dei campioni.
—
Personalizzazione e Opzioni OEM/ODM
L’OEM (Original Equipment Manufacturing) implica che il cliente fornisca i disegni e le specifiche mentre la fabbrica si occupa della produzione. L’ODM (Original Design Manufacturing) implica che la fabbrica propone i disegni in base alle tendenze del mercato, con il cliente che personalizza il branding. Entrambi i modelli hanno vantaggi distinti a seconda delle capacità progettuali del vostro team.
OEM: Quando Avete i Disegni
L’OEM è adatto per brand con team interni di progettazione. Vi fornite disegni dettagliati, file 3D o campioni fisici. L’equipe ingegneristica della fabbrica valuta il design per la fattibilità di produzione, identifica potenziali problemi produttivi e suggerisce modifiche che riducono i costi o migliorano la qualità.
Considerazioni chiave:
-
Fornire file CAD (STEP, IGES) per un preventivo preciso
-
Specificare tolleranze, materiali e standard di finitura
-
Richiedere feedback DFM prima di approvare la produzione
-
Tempo per la prototipazione: 7–10 giorni per campioni realizzati con taglio CNC
ODM: Quando Avete Bisogno di Supporto Progettuale
L’ODM è adatto per brand senza capacità progettuali interne o che desiderano espandere rapidamente la gamma di prodotti. La fabbrica presenta i disegni in base alla ricerca di mercato e all’analisi delle tendenze. Selezionate un disegno di base e personalizzatelo con il branding, i colori e la confezione.
Considerazioni chiave:
-
I disegni ODM sono spesso disponibili per l’etichetta privata con minimo MOQ
-
Opzioni di personalizzazione: incisione laser, anodizzazione colorata, progettazione della confezione
-
Alcune fabbriche offrono disegni ODM esclusivi (non offerti ad altri clienti) per garantire MOQ
Tecniche di Branding e Opzioni di Decorazione
| Tecnica | Migliore per | Dettaglio Minimo | Durata |
|---|---|---|---|
| Incisione Laser | Superfici Metalliche | Larghezza linea 0,1 mm | Permanente |
| Stampa UV | Superfici Piane | 1440 DPI | Buona (richiede finitura superiore) |
| Embossing/Debossing | Pelle | Richiede die personalizzato | Eccellente |
| Anodizzazione Colorata | Alluminio | Corrispondenza Pantone | Eccellente |
Considerazioni sul MOQ e Ottimizzazione dei Costi
MOQ tipici: 500–1.000 unità per disegni standard; 2.000+ per forme completamente personalizzate. I fattori che influenzano i costi includono il tipo di materiale (alluminio > plastica), complessità della finitura (PVD > anodizzazione) e la confezione. I prezzi a strati riducono il costo unitario del 15–25% quando il volume dell’ordine raddoppia. I campioni di pre-produzione costano tipicamente tra $30–$80, e vengono rimborsati contro gli ordini di massa.
Strategie per l’ottimizzazione dei costi:
-
Standardizzare le dimensioni — evitare dimensioni non standard per le porte delle carte che richiedono taglio personalizzato
-
Semplificare la finitura — scegliere l’anodizzazione monocromatica invece di multi-colori o PVD
-
Ottimizzare la confezione — le scatole standard per la posta costano meno delle scatole rigide personalizzate
-
Combinare gli ordini — unire diversi disegni in un’unica produzione
—
Processo di Ordine: MOQ, Tempo di Produzione e Spedizione
Un ordine tipico OEM segue cinque passaggi: richiesta e preventivo, approvazione del campione, pianificazione della produzione, produzione di massa e spedizione. Il tempo totale di produzione per progetti standard va da 5 a 8 settimane, da quando il design è definitivo fino alla consegna.
Passo 1: Richiesta e Preventivo
Inviate le vostre specifiche del prodotto — disegni, materiali, quantità e requisiti di finitura. Il fornitore dovrebbe rispondere entro 24 ore con un preventivo dettagliato. Questo include i costi per lo strumento (se necessario), il prezzo unitario al vostro volume target, i costi dei campioni e i tempi stimati di consegna.
Passo 2: Approvazione del Campione
Vengono creati campioni di pre-produzione per il vostro approvazione. I campioni standard richiedono 7–10 giorni lavorativi; i disegni complessi con meccanismi personalizzati richiedono 15 giorni. Revisionate i campioni rispetto alle vostre specifiche e approvate per iscritto prima che inizi la produzione.
Passo 3: Pianificazione della Produzione
Dopo che i campioni vengono approvati, la fabbrica programma la produzione. L’acquisto dei materiali inizia immediatamente. Per i prodotti in alluminio, l’alleato richiesto viene ordinato da macelli certificati. Per i prodotti in pelle, si selezionano e si tagliano le pelli.
Passo 4: Produzione in Serie
Il tempo di produzione dipende dal volume e dalla complessità. Portafogli standard in alluminio per badge: 15–25 giorni per 5.000 unità. Disegni complessi con costruzione multi-materiale: 25–35 giorni. Durante la produzione, la fabbrica effettua ispezioni intermedie a ogni fase.
Passo 5: Controllo Qualità e Spedizione
Un controllo finale per AQL 2.5 viene effettuato prima della spedizione. È possibile richiedere un controllo da terzi (SGS, TÜV o simili) a vostra spesa. Le opzioni di spedizione includono trasporto aereo (5–7 giorni), spedizione marittima (25–35 giorni per porti negli Stati Uniti/Europa), o spedizione espressa (3–5 giorni per campioni e ordini piccoli).
MOQ e benchmark del tempo di consegna:
| Tipo di Ordine | MOQ | Tempo di Consegna (Produzione) |
|---|---|---|
| Progettazione standard in alluminio | 500 unità | 15–20 giorni |
| Progettazione personalizzata in alluminio | 1.000 unità | 20–25 giorni |
| Portafoglio in pelle | 500 unità | 20–25 giorni |
| Iniezione in plastica | 2.000 unità | 25–30 giorni |
| Corridoio espressivo (ristock urgente) | 3.000 unità | 10 giorni |
—
Controllo Qualità: Il nostro processo di ispezione a più fasi
Da produttore, il nostro approccio al controllo qualità è sistematico piuttosto che reattivo. Manteniamo un processo di ispezione a quattro fasi che rileva difetti prima che diventino il vostro problema.
Fase 1: Verifica dei Materiali Ricevuti
Ogni lotto di alluminio arriva con un certificato del macello che verifica la composizione dell’alleato (6061-T6). Verifichiamo questo in base alle nostre specifiche prima di accettare il materiale in magazzino. Le pelli vengono ispezionate per difetti, consistenza dello spessore e qualità della grana. Le plastiche vengono verificate per indice di flusso di fusione e consistenza del colore.
Fase 2: Ispezione In-Process
Durante la lavorazione CNC, gli operatori effettuano controlli dimensionali al 100% per tolleranze critiche — larghezza della tasca per badge, lunghezza totale e allineamento del pin del meccanismo. La finitura superficiale viene verificata dopo la rimozione delle ruggine. Lo spessore dello strato anodizzato viene misurato con un rivelatore dello spessore del rivestimento su parti di campione da ogni lotto.
Fase 3: Controllo Qualità Prima della Spedizione
Ogni lotto di produzione subisce un controllo AQL 2.5 in base allo standard ISO 2859-1. Questo implica un campionamento casuale in base alla dimensione del lotto. I difetti critici — malfunzionamenti, bordi taglienti, ingranaggi rotti — scatenano un rifiuto immediato. I difetti principali — graffi visibili, mismatch del colore, problemi di allineamento — vengono contati rispetto al limite di qualità accettabile.
Fase 4: Test Funzionali
Prima del confezionamento, unità di campione da ogni lotto subiscono test funzionali: test di inserimento/rimozione di badge per 10.000 cicli, test di trazione per 5 kg del anello per chiavi e verifica del blocco RFID utilizzando lettori ISO 14443A. Questi test replicano l’uso reale per garantire che il prodotto funzioni come progettato.
—
Certificazioni e Standard dell’Industria
Un produttore affidabile detiene ISO 9001:2015 per la gestione della qualità, ISO 14001 per le pratiche ambientali e fornisce documentazione sulla conformità dei materiali (REACH, RoHS) per i mercati europei. Le prestazioni del blocco RFID devono essere verificate con report di laboratorio terzi in base allo standard ASTM D4935.
Certificazioni Essenziali
| Certificazione | Scopo | Perché i Buyer Richiedono |
|---|---|---|
| ISO 9001:2015 | Sistema di gestione della qualità | Assicura un controllo del processo costante |
| ISO 14001 | Gestione ambientale | Richiesto per marchi eco-conscious |
| REACH | Conformità chimica UE | Obbligatorio per l’accesso al mercato UE |
| RoHS | Sostanze pericolose | Richiesto per prodotti vicini all’elettronica |
| BSCI/Sedex | Conformità sociale | Progressivamente richiesto per ordini aziendali |
Standard di Test
-
Blocco RFID: ASTM D4935 — Standard Test Method for Measuring the Electromagnetic Shielding Effectiveness of Planar Materials
-
Resistenza alla Corrosione: ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus
-
Campionamento: ISO 2859-1 — Sampling Procedures for Inspection by Attributes
-
Dimensioni delle carte: ISO/IEC 7810 — Identification Cards — Physical Characteristics
—
Domande Frequenti sui Portafogli per Badge ID
Qual è la dimensione standard per un portafoglio per badge ID?
I portafogli per badge ID sono progettati intorno allo standard CR80 (85,6 mm × 54 mm), che copre badge aziendali, patenti di guida e carte di credito standard. Le dimensioni esterne tipicamente aggiungono 2–5 mm per lato per lo spessore del materiale e i meccanismi di fissaggio della carta. Per i portafogli con anello per chiavi, la lunghezza totale si estende di 15–25 mm per il punto di attacco dell’anello.
Quanto sono efficaci i portafogli per badge ID con blocco RFID?
Un portafoglio per badge ID con blocco RFID costruito correttamente utilizza una barriera conduttiva continua — tipicamente alluminio o lega nichel-coppino — che crea un effetto Faraday. Test indipendenti in base allo standard ASTM D4935 dovrebbero dimostrare un attenuazione del segnale al 100% a 10 cm. I buyer dovrebbero richiedere i report dei test e verificare che le giunture, i chiodi e le tasche per carte mantengano la continuità dello schermo.
Cos’è la tipica MOQ per portafogli personalizzati per badge?
Le MOQ variano in base al materiale e alla complessità: i portafogli in plastica a iniezione di stampo tipicamente iniziano da 1.000–2.000 unità; i portafogli in alluminio a fresatura CNC possono iniziare da 500 unità; i portafogli in pelle con cuciture personalizzate richiedono di solito 500+ unità. Fornitori con linee di produzione flessibili potrebbero offrire MOQ inferiori per forme standard con personalizzazione semplice del logo.
Quanto tempo richiede il processo OEM/ODM da progettazione a consegna?
Un cronoprogramma tipico: definizione del progetto (3–5 giorni) → produzione del campione (7–10 giorni) → approvazione del cliente (3–5 giorni) → produzione di massa (15–25 giorni) → spedizione (5–15 giorni a seconda della destinazione). Totale: 5–8 settimane per progetti standard. Progetti complessi con meccanismi personalizzati o costruzione multi-materiale potrebbero aggiungere 2–3 settimane.
Posso ottenere un portafoglio con finestra ID e anello per chiavi?
Sì, questa è una configurazione ibrida molto popolare. La finestra ID (tipicamente in TPU o PVC trasparente) permette la visibilità del badge, mentre un anello per chiavi in acciaio inossidabile o alluminio (con resistenza di trazione di 5 kg+) gestisce le chiavi. Questi design sono comuni per il personale di gestione degli impianti, squadre di sicurezza e personale logistico che necessitano di accesso rapido al badge e organizzazione delle chiavi.
Cos’è importante verificare quando si valuta la capacità produttiva di un fornitore?
Verifica che il fornitore produca portafogli come categoria centrale, non come prodotto accessorio. Richiedi un elenco di macchine con modelli e età. Conferma i processi interni — fresatura CNC, anodizzazione, assemblaggio — piuttosto che operazioni esternalizzate. Chiedi dati sulla capacità produttiva e riferimenti da progetti simili. Un fornitore che non riesce a fornire questi dettagli non è pronto per il tuo ordine.
—
Come Siamo in Grado di Rispettare gli Standard Discussi sopra
Il framework di acquisto descritto in questa guida non è teorico per noi — è il nostro standard operativo quotidiano. Con 14 anni di esperienza dedicata alla produzione di portafogli RFID e portafogli per badge, Gstar Technology opera in un impianto verticalmente integrato a Shenzhen, in Cina.
La nostra approccio ai benchmark di qualità:
-
Fresatura CNC interna — Operiamo il nostro centro CNC, producendo portafogli per badge in alluminio da billetto grezzo a componente finito anodizzato. Questo elimina i ritardi e le incoerenze di qualità derivanti dall’esternalizzazione. La nostra capacità produttiva mensile di 300.000 unità ci permette di gestire picchi di domanda stagionale senza compromettere i tempi di consegna.
-
Sistemi di qualità verificabili — Deteniamo la certificazione ISO 9001:2015 e effettuiamo ispezioni finali AQL 2.5 su ogni lotto. Il nostro laboratorio di qualità interna esegue esattamente i test che consigliamo ai clienti di richiedere: test di inserimento della carta da 10.000 cicli, test di trazione dell’anello per chiavi da 5 kg e verifica del blocco RFID utilizzando lettori ISO 14443A standard. Quando richiedi report di test di terzi, forniamo i report da SGS o TÜV nel formato richiesto.
-
MOQ flessibili e tempi di consegna rapidi — La domanda per portafogli per badge varia in base alle stagioni aziendali e alle lanci di prodotti. Il nostro piano di produzione accoglie MOQ flessibili — partendo da 500 unità per progetti standard — mentre mantieniamo tempi di consegna di 15–25 giorni per la produzione di massa. Per rifornimenti urgenti, la nostra corsia espressa può consegnare 3.000 unità entro 10 giorni, a condizione della disponibilità del materiale.
-
Collaborazione nel design — Il nostro team di ingegneria revisiona ogni progetto del cliente per la fattibilità di produzione prima dell’inizio della produzione, offrendo suggerimenti DFM che riducono i costi senza compromettere l’estetica. Che tu abbia bisogno di un portafoglio sottile in alluminio per linee EDC per uomini o un portafoglio in pelle con anelli per chiavi personalizzati, forniamo prototipi entro 7–10 giorni.
Esempio reale: Un distributore europeo di attrezzature per sicurezza ci ha contattato nel 2024 con un portafoglio personalizzato per badge con anello per chiavi per squadre di gestione degli impianti. Avevano bisogno di 8.000 unità con blocco RFID, finestra ID trasparente e attacco per lanyard a distacco rapido. Il nostro team di ingegneria ha identificato che il loro design originale del cuscinetto avrebbe fallito dopo 3.000 cicli di flessione — al di sotto del loro requisito di 10.000 cicli. Abbiamo riconcettualizzato il cuscinetto con un pin in acciaio temprato e abbiamo rafforzato i punti di fissaggio. Il cliente ha approvato i campioni nella prima fase e abbiamo consegnato l’ordine completo in 22 giorni.
—
Guida alla Decisione: Scegliere il Fornitore Giusto
Scegli un produttore completo se hai bisogno di supporto nel design, MOQ flessibili e qualità coerente su più linee di prodotto. Questo è adatto a marchi che si espandono in nuove categorie o aziende senza relazioni stabili con fornitori.
Scegli un produttore specializzato per portafogli per badge se hai richieste di alto volume e standardizzate e prioritizzi la riduzione dei costi unitari. I produttori specializzati potrebbero offrire prezzi inferiori per progetti standard ma mancano del supporto nel design e della flessibilità di un produttore completo.
Scegli un’azienda commerciale se hai quantità di ordine molto piccole (sotto 500 unità) e stai testando il mercato. Le aziende commerciali possono aggregare ordini da diversi produttori ma non possono garantire la coerenza della qualità o fornire supporto ingegneristico.
Per la maggior parte dei buyer B2B — marchi, grossisti e rivenditori online — un produttore completo con produzione interna, MOQ flessibili e supporto ingegneristico offre il miglior equilibrio tra qualità, costo e affidabilità.
—
Conclusione e Passaggi Successivi
La scelta del fornitore giusto per un portafoglio ID card richiede la valutazione dell’espertise dei materiali, della precisione nella produzione, dei sistemi di qualità e della affidabilità nella comunicazione. Il framework di acquisto descritto sopra ti offre un approccio strutturato per valutare potenziali partner — dall’assessment iniziale delle capacità fino alla validazione della produzione.
Quando sarai pronto a procedere, ti invitiamo a discutere i requisiti del tuo progetto con il nostro team di ingegneria. Che tu abbia bisogno di un portafoglio standard per le linee di vendita per uomini, di un portafoglio personalizzato con anello per chiavi per la distribuzione aziendale, o di un design completamente su misura con blocco RFID, forniamo soluzioni OEM/ODM con prezzi trasparenti e prototipazione rapida.
Ottieni un Preventivo Gratuito
—
Referenze
[1] Grand View Research. “Smart Wallet Market Size, Share & Trends Analysis Report, 2023–2030.” https://www.grandviewresearch.com/industry-analysis/smart-wallet-market-report
[2] ISO. “ISO 9001:2015 Quality management systems — Requirements.” https://www.iso.org/standard/62085.html
[3] ASTM International. “ASTM D4935 – Standard Test Method for Measuring the Electromagnetic Shielding Effectiveness of Planar Materials.” https://www.astm.org/d4935-18.html
[4] ISO. “ISO 2859-1:1999 Sampling procedures for inspection by attributes.” https://www.iso.org/standard/1141.html
[5] ISO/IEC. “ISO/IEC 7810:2019 Identification cards — Physical characteristics.” https://www.iso.org/standard/70483.html