19 min read
Comprendre la situation du marché des portefeuilles pour carte d’identité
Un portefeuille pour carte d’identité est un étui fin conçu pour ranger des cartes d’identité, badges d’accès, cartes de crédit et des tickets de transport. La demande augmente en raison des exigences de sécurité au travail, de l’adoption des paiements sans contact et du changement global vers un quotidien minimaliste (EDC).
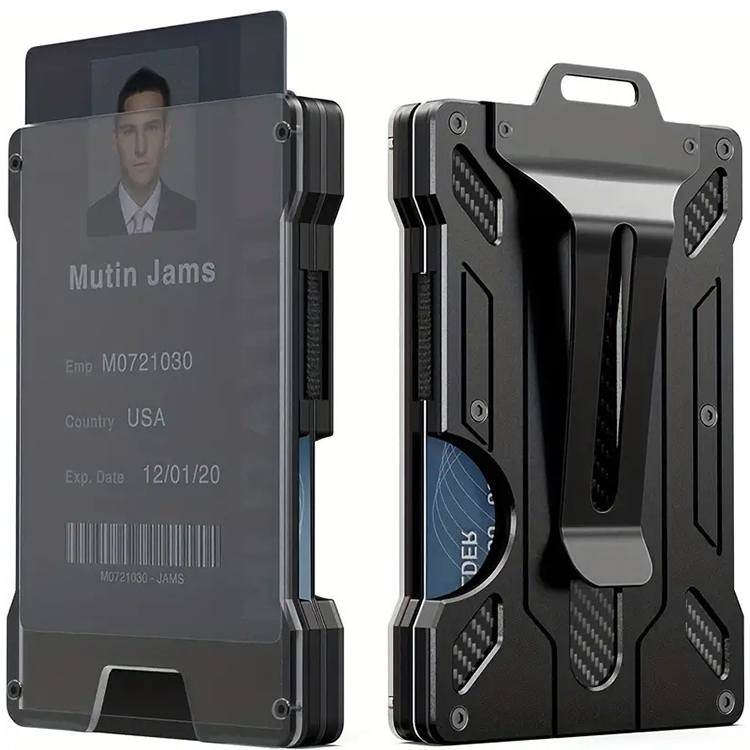
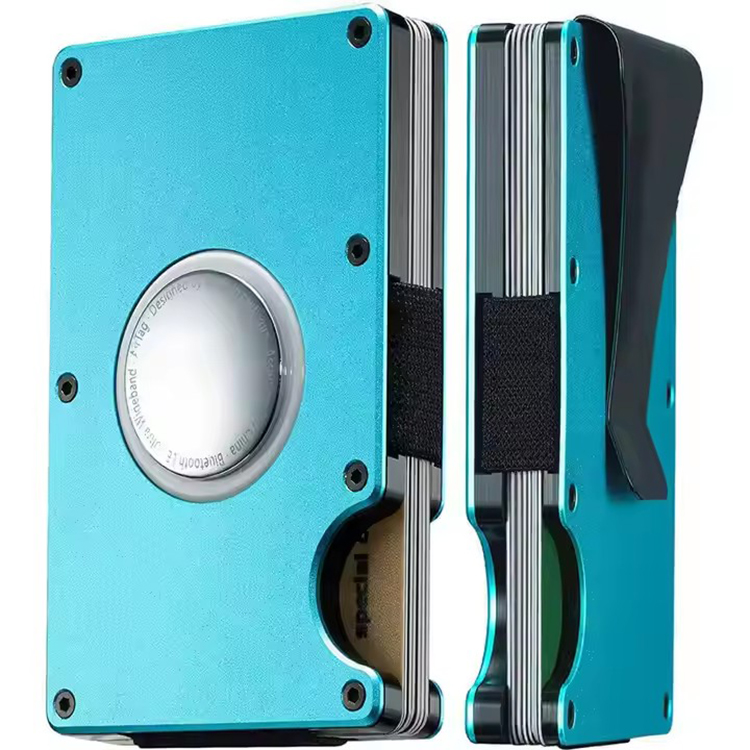
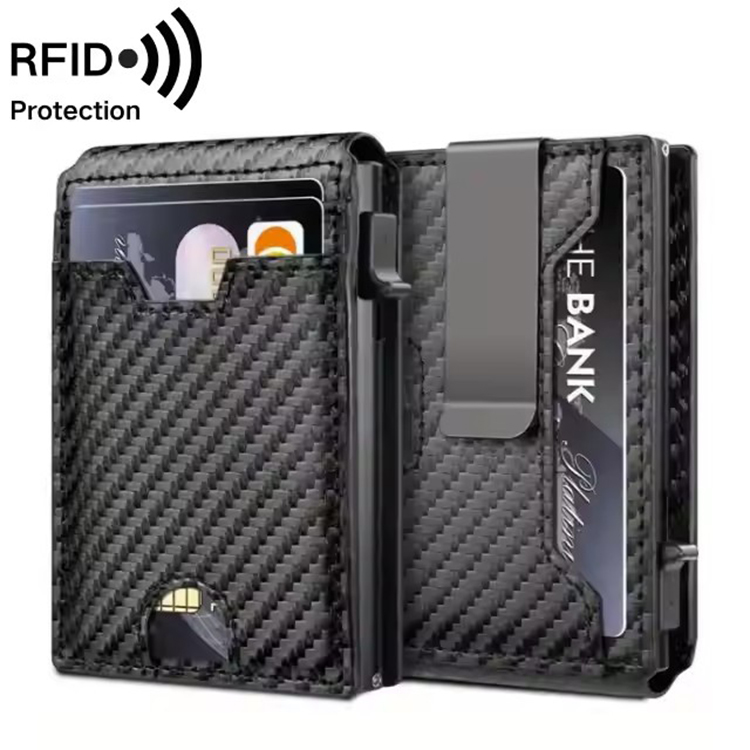
La catégorie a bien évolué au-delà du simple support en plastique pour badge. Le marché actuel propose des portefeuilles en métal bloquant RFID, des portefeuilles pour cartes en cuir pour les lignes de vente pour hommes, des designs hybrides avec un anneau pour clés et des configurations multi-cartes pour les professionnels qui portent à la fois leur carte d’identité professionnelle et leurs cartes de paiement personnelles.
Sémentation des produits et variations fonctionnelles
Portefeuilles pour cartes avec blocage RFID. Ces portefeuilles utilisent une couche de métal — généralement de l’aluminium, du cuivre ou un alliage d’argent nickel — pour créer une cage de Faraday qui bloque le scan non autorisé des microprocesseurs intégrés. Ils protègent contre les attaques de piratage des cartes de paiement sans contact et des badges d’accès. La couche de protection doit envelopper complètement la carte ; les coutures et les ouvertures compromettent la protection.
Portefeuille pour carte d’identité avec anneau pour clés. Cette configuration combine le stockage des badges avec l’organisation des clés. Elle est populaire auprès des travailleurs de site, des personnels de sécurité et des voyageurs fréquents qui ont besoin d’accès rapide à leur carte d’identité et à leurs clés. Le point d’attache pour l’anneau de clé utilise généralement de l’acier inoxydable résistant à une force de traction de 5 kg et plus.
Orientations horizontale vs. verticale. Les portefeuilles horizontaux conviennent aux emplacements standard pour les cartes de crédit et sont plus faciles à retirer avec une main. Les portefeuilles verticaux s’adaptent aux badges en lanière et sont courants dans les environnements professionnels où les employés portent leurs identifiants autour du cou.
Conception multi-cartes vs. single-card. Les portefeuilles à une seule fente privilégient le minimalisme et sont populaires dans la communauté EDC. Les configurations multi-fentes accueillent 3 à 8 cartes et conviennent aux professionnels qui portent à la fois leur carte d’identité professionnelle et leurs cartes de paiement personnelles.
Industries cibles et scénarios d’application
-
Bureaux d’entreprise: Portefeuilles pour badges d’employé avec fenêtre d’identification claire pour la vérification visuelle aux points de contrôle de sécurité
-
Santé: Portefeuilles avec revêtement antimicrobien pour le personnel hospitalier qui doit scanner fréquemment ses badges
-
Logistique et entrepôt: Portefeuilles durables avec anneau pour clés pour les travailleurs de quai qui portent à la fois leurs clés et leurs badges d’accès
-
Gouvernement et sécurité: Conceptions de haut degré de durabilité, résistantes à la manipulation, avec attaches en chaîne
-
Vente et hôtellerie: Portefeuilles pour cartes d’identité marqués pour les programmes de fidélité clients et l’identification du personnel
Tendances du marché qui stimulent la demande d’achat
Les portefeuilles pour cartes en métal connaissent une croissance estimée à 8 % CAGR (2023–2030) grâce à leur durabilité et à leur esthétique premium [1]. Les conceptions hybrides combinant portefeuilles et organisateurs de clés gagnent en popularité dans la communauté EDC. Les exigences de durabilité poussent les acheteurs vers des alternatives en aluminium recyclé et en cuir biodégradable. La demande de personnalisation est forte — les acheteurs d’entreprise privilégient de plus en plus le marquage OEM sur les accessoires d’identité des employés.
—
Choix des matériaux : Ingénierie du bon portefeuille pour carte
Le choix du matériau détermine la durabilité, le poids, le coût et la valeur perçue du portefeuille. Les alliages d’aluminium offrent le meilleur rapport force/poids pour les portefeuilles en métal ; le cuir plein grain apporte un look exécutif ; l’ABS et le polycarbonate offrent une résistance aux chocs à prix abordable.
Alliages d’aluminium et de métal
L’aluminium 6061-T6 de grade aéronautique est la référence de l’industrie pour les portefeuilles en métal. Il offre un excellent rapport force/poids, et la finition anodisée résiste aux rayures et à la corrosion. Le fraisage CNC permet une précision dimensionnelle de ±0,1 mm, assurant que les cartes s’insèrent parfaitement sans déformation.
Les options de finition de surface incluent des textures brossées, sablées ou polies en miroir, avec une anodisation disponible en couleurs Pantone personnalisées. Un portefeuille en aluminium standard pèse entre 25 et 40 grammes — suffisamment lourd pour se sentir solide, suffisamment léger pour un confort de poche.
Autres alliages. L’alliage de zinc est moins cher et adapté à la coulée à grande échelle. Le titane offre une résistance et une durabilité supérieures mais coûte 3 à 5 fois plus que l’aluminium. L’acier inoxydable apporte un look premium mais ajoute un poids considérable (60 à 80 grammes pour un design comparable).
Cuir et matériaux synthétiques
Le cuir plein grain est privilégié pour les portefeuilles exécutifs. Il nécessite une épaisseur de 2 à 3 mm pour la solidité et développe une patine naturelle avec le temps. Le cuir microfibre est une alternative économique avec une texture constante et respecte les normes REACH et RoHS.
Les normes de couture sont importantes. La couture lock-stitch avec un fil nylon collé résistant à 50 000 cycles de flexion évite la défaillance des coutures. La peinture des bords — appliquée en 3 à 5 couches de PU — crée des bords résistants aux éclats, polis, qui distinguent les produits premium des produits de base.
Le compromis est réel. Le cuir véritable offre un esthétique inégalé mais varie en texture et en couleur entre les peaux. Les acheteurs commandant plus de 5 000 unités de « cuir plein grain » doivent accepter la variation naturelle ou spécifier du cuir de premier grain avec un fini plus constant. Ce n’est pas un défaut — c’est la nature des matériaux naturels. Les options synthétiques éliminent ce problème mais sacrifient le sentiment premium.
Options en plastique et en polymère
ABS et le polycarbonate sont des choix résistants aux chocs adaptés aux commandes en volume à faible coût. Le TPU (thermoplastic polyurethane) offre une flexibilité et une résistance aux rayures, ce qui en fait un matériau adapté aux fenêtres d’identification transparentes. Le nylon renforcé de verre fournit une rigidité nécessaire pour les mécanismes de cartes à ressort. La stabilisation UV est essentielle pour les portefeuilles utilisés en extérieur afin d’éviter l’altération de couleur et la fragilité.
Technologie de blocage RFID expliquée
Le blocage RFID repose sur le principe de la cage de Faraday. Les matériaux conducteurs — aluminium, cuivre, nickel argenté — créent un écran qui bloque les signaux de 13,56 MHz (la fréquence utilisée par les cartes standards ISO 14443A/B). Des laboratoires indépendants vérifient un atténuation complète des signaux à 10 cm de distance selon l’astm D4935.
Liste de vérification pour le client en matière de protection RFID :
-
Demander des rapports d’essais indépendants de laboratoires accrédités tels que SGS, TÜV ou similaires
-
Vérifier l’efficacité de l’écran dans plusieurs orientations de carte — un portefeuille qui bloque les signaux dans une direction mais pas dans une autre est mal conçu
-
Vérifier que les coutures, les rivets et les ouvertures des emplacements de carte maintiennent la continuité de l’écran
-
Confirmer que le matériau d’écran recouvre LA SURFACE ENTIERE de la carte, et non qu’une seule face
—
Processus de fabrication et normes de qualité
Trois processus de fabrication dominent la catégorie des portefeuilles de carte d’identité : le fraisage CNC pour l’aluminium, le moulage par fusion pour l’alliage de zinc, et le moulage par injection pour le plastique. Chacun présente des structures de coûts, des capacités de tolérance et des limites de conception distinctes.
Fraisage CNC vs. Moulage par fusion vs. Moulage par injection
| Processus | Meilleur pour | Coût d’outillage | Tolérance | Vitesse de production |
|---|---|---|---|---|
| Fraisage CNC | Aluminium (faible à moyen volume) | Aucun (prototype gratuit) | ±0,1 mm | 3 à 8 min/pièce |
| Moulage par fusion | Alliage de zinc (volume élevé) | $5 000–$15 000 | ±0,2 mm | 30 à 60 sec/pièce |
| Moulage par injection | Plastique (volume élevé) | $3 000–$10 000 | ±0,15 mm | 30 à 60 sec/pièce |
Le fraisage CNC offre une flexibilité de conception et des tolérances serrées, mais il est plus lent par unité. Le moulage par fusion est économique pour les volumes élevés mais nécessite un investissement important en outillage et offre moins de flexibilité de conception. Le moulage par injection convient aux portefeuilles en plastique mais nécessite une conception soignée du moule pour éviter les marques de retrait et la déformation.
Une approche hybride — fraisage CNC pour les cadres métalliques combiné avec des insertions en TPU moulé par injection pour le maintien des cartes — permet d’obtenir les avantages de chaque processus, bien que cela ajoute une complexité d’assemblage.
Normes de traitement de surface et de finition
L’épaisseur de l’anodisation suit la norme de classe II (5–10 microns) pour les finitions standard et la classe I (18–25 microns) pour les environnements extrêmes. La couche de dépôt physique (PVD) crée des finitions résistantes aux rayures en métal, or ou rose-or.
L’gravure au laser offre une marque permanente et détaillée sur les surfaces métalliques — idéale pour les logos et les numéros de série. L’impression par tampon convient aux surfaces de cuir texturées mais présente une durabilité limitée. Pour la résistance à la corrosion, demandez un test de salinité selon l’astm B117 — une exposition de 48 heures sans pitting ou discoloration est la norme de l’industrie.
Points de contrôle qualité
-
Contrôle qualité des matières premières : Vérifier les certificats d’composition des alliages et la documentation de la qualité du cuir
-
Contrôle qualité en cours de processus : Vérification dimensionnelle à 100 % pour les tolérances critiques ; inspection visuelle à chaque étape de finition
-
Contrôle qualité final aléatoire : AQL 2,5 (Niveau d’inspection général II) selon ISO 2859-1 pour les commandes en vrac
-
Tests fonctionnels : Des cycles d’insertion/retirage de carte (plus de 10 000), une résistance de traction de la boucle-clé (minimum 5 kg de traction), et une vérification du blocage RFID
—
Comment évaluer les fournisseurs de portefeuilles de carte d’identité
Un fournisseur fiable démontre une spécialisation en fabrication, détient des certifications vérifiables, répond dans les 24 heures avec des réponses actionnables, et propose un prix transparent et détaillé. Les signes de danger incluent des déclarations de qualité vagues, des processus clés externalisés, et une résistance aux audits tiers.
Évaluation des compétences principales
Vérifiez que le fournisseur produit des portefeuilles de carte comme catégorie centrale — et non comme accessoire. La fabrication in-house du fraisage CNC, de l’anodisation et de l’assemblage réduit les délais de livraison et la variabilité de la qualité. Évaluez la capacité de production mensuelle ; confirmez que le fournisseur peut s’adapter à vos pics de demande saisonnière. Demandez une liste de machines (centres de fraisage CNC, machines de moulage par injection, gravures laser) avec les modèles et l’âge.
Signe de danger : Un fournisseur qui externalise le fraisage CNC ou l’anodisation ne peut pas garantir une qualité ou des délais constants. Vous êtes à la merci du planning de leur sous-traitant.
Certifications et conformité qualité
| Certification | Relevé | Pourquoi cela compte |
|---|---|---|
| ISO 9001:2015 | Gestion de la qualité | Base non négociable |
| ISO 14001 | Environnement | Relevant pour les marques écologistes |
| REACH | Conformité chimique en Europe | Requis pour l’accès au marché européen |
| RoHS | Substances dangereuses | Requis pour les produits adjacents aux électroniques |
| BSCI/Sedex | Conformité sociale | Demandé de plus en plus pour les cadeaux d’entreprise |
Communication et Réactivité
Les fournisseurs professionnels répondent dans les 24 heures avec des réponses détaillées et actionnables. Les ingénieurs en interne doivent fournir un retour DFM (Design for Manufacturing) avant le début du façonnage. Le délai pour les échantillons devrait être de 5 à 10 jours ouvrés pour les designs standards, 15 jours pour les travaux personnalisés complexes.
Signal d’alerte : Un fournisseur qui ne peut pas répondre aux questions techniques sur les matériaux, les tolérances ou les finitions dans votre langue aura des difficultés pendant la production. La mauvaise communication est la principale cause de retards de livraison et de rejets de produits.
Transparence des Prix et Conditions de Paiement
Demander des devis détaillés : coûts des matériaux, main-d’œuvre, finitions, emballage et logistique séparés. Les conditions de paiement courantes sont 30 % de dépôt / 70 % avant expédition ; L/C pour les commandes importantes. Vérifier les coûts cachés — frais de façonnage, livraison des échantillons, moules d’emballage personnalisés et frais d’inspection.
Benchmark des prix. Le tarif à plusieurs niveaux réduit généralement le coût unitaire de 15 à 25 % lorsque le volume de commande double. Un portefeuille standard en aluminium pour carte d’identité avec une finition anodisée et une gravure laser coûte généralement entre 2,50 et 6,00 dollars FOB selon le volume et la complexité de la finition.
—
Indicateurs de Qualité Clés pour les Acheteurs de Portefeuilles pour Cartes d’Identité
Cinq indicateurs de qualité distinguent les portefeuilles pour cartes d’identité de qualité professionnelle des noveltés destinées au grand public : la précision dimensionnelle, la cohérence de la finition de surface, la force de retenue des cartes, l’efficacité de blocage RFID et la durabilité des composants mécaniques.
Précision Dimensionnelle
Un portefeuille pour carte d’identité doit s’adapter aux cartes standard CR80 (85,6 mm × 54 mm) sans être trop serré ou trop lâche. Les dimensions de la fente interne doivent avoir une marge de 0,5 à 1,0 mm sur chaque côté. Une marge excessive provoque des bruits ; une marge insuffisante rend difficile la suppression de la carte.
Méthode de test : Insérer une carte standard 100 fois. Le portefeuille doit maintenir une force de retenue constante sans étirer ou déformer la carte.
Cohérence de la Finition de Surface
Les surfaces en aluminium anodisé doivent présenter une couleur uniforme sur tous les éléments d’une série. La variation de couleur entre les séries indique un contrôle de processus insuffisant. Les rayures, les points, ou une texture inégale sur plus de 2 % des éléments indiquent une défaillance du contrôle qualité.
Méthode de test : Inspection visuelle sous une lumière de 1000 lux à 30 cm de distance. Comparer avec un échantillon maître approuvé à la phase de pré-production.
Force de Retenue des Cartes
Les cartes doivent rester en place pendant l’utilisation normale mais se libérer avec une pression ferme du pouce. Une force excessive endommage les cartes ; une force insuffisante provoque un éjection accidentelle.
Méthode de test : Mesurer la force nécessaire pour retirer une carte à l’aide d’un dispositif de traction-poussée. La fourchette d’industrie est de 2 à 5 Newtons (0,45 à 1,1 livres).
Efficacité du Blocage RFID
Le blocage RFID doit fonctionner de manière constante pour toutes les orientations des cartes au sein du portefeuille. Un portefeuille qui bloque les signaux lorsqu’une carte est insérée dans une direction mais échoue lorsqu’elle est tournée de 90 degrés est défectueux.
Méthode de test : Placer le portefeuille chargé à 10 cm d’un lecteur ISO 14443A. Essayer de lire la carte dans plusieurs orientations. Zéro lecture réussie indique une protection adéquate.
Durabilité des Composants Mécaniques
Les anneaux de clé, les points d’attache et les charnières doivent résister à une utilisation répétée sans déformation ou défaillance. L’attache de l’anneau de clé doit résister à une force de traction de 5 kg sans se déformer ou se briser.
Méthode de test : Appliquer une charge statique de 5 kg sur l’attache de l’anneau de clé pendant 60 secondes. Mesurer la déformation après la suppression de la charge. La déformation permanente ne doit pas dépasser 0,5 mm.
—
Processus de Production : De la Matière Première au Portefeuille pour Carte d’Identité Terminé
Le processus de production d’un portefeuille pour carte d’identité en aluminium suit six étapes : préparation des matériaux, usinage CNC, déburring, traitement de surface, montage et inspection finale. Chaque étape comporte des points de contrôle de qualité spécifiques qui déterminent les performances du produit fini.
Étape 1 : Préparation des Matériaux
Les billes ou plaques d’aluminium sont coupées à la taille approximative à l’aide d’une scie à ruban ou d’une scie CNC. La spécification du matériau (généralement 6061-T6) est vérifiée par rapport au certificat de conformité. Pour les produits en cuir, les peaux sont inspectées pour les défauts et coupées à l’aide de moules en acier.
Étape 2 : Usinage CNC
Les centres d’usinage CNC usinent le corps du portefeuille à partir du morceau préparé. Cela implique plusieurs opérations : usinage de face pour les surfaces planes, usinage de poche pour les fentes de carte, perçage pour les pivots de charnière ou les trous de rivets, et usinage de contour pour le profil extérieur. Les tolérances de ±0,1 mm sont maintenues tout au long.
Détail du processus : Pour un portefeuille en aluminium à deux pièces, les plaques avant et arrière sont usinées séparément, puis assemblées avec un mécanisme de charnière. La profondeur de la fente de carte est critique — trop peu et les cartes ne s’insèrent pas ; trop profonde et le portefeuille devient encombrant.
Étape 3 : Déburring et Préparation de Surface
Toutes les bords usinés sont déburred pour éliminer les bords tranchants et les marques d’usinage. Cela est généralement fait à l’aide d’une combinaison d’outils de déburring manuels, de trempe en baril et de finition vibratoire. La surface est ensuite polie ou brossée pour obtenir le texture souhaitée.
Détail du processus : La trempe en baril avec des médias en céramique élimine les marques d’usinage et crée une finition mate uniforme. Pour les finitions brossées, un sableuse à courroie avec un grain spécifique (généralement 320–600) crée le motif de texture linéaire.
Étape 4 : Traitements de surface
Les pièces en aluminium subissent un anodisation — un processus électrochimique qui crée une couche d’oxyde protectrice sur la surface. L’épaisseur de l’anodisation (5–25 microns) détermine la durabilité. L’anodisation colorée implique la teinture de la couche d’oxyde porosique avant séchage.
Détails du processus : Le processus d’anodisation comprend cinq étapes : nettoyage, gravage, débouillonnement, anodisation et séchage. L’ensemble du cycle dure 45–90 minutes selon l’épaisseur du revêtement. L’étape de séchage est cruciale — une anodisation mal séchée présente une mauvaise résistance à la corrosion et une mauvaise tenue des couleurs.
Étape 5 : Assemblage
Les pièces usinées CNC sont assemblées avec des pièces mécaniques — charnières, vis ou rivets. Pour les portefeuilles à cartes avec des anneaux de clé, l’attache de l’anneau est installée à cette étape. Pour les conceptions bloquant les RFID, la couche d’atténuation est insérée entre la coque externe et la compartiment des cartes.
Détails du processus : L’assemblage nécessite un contrôle précis du couple des vis — un serrage excessif abîme les filets, un serrage insuffisant provoque le desserrage. Pour les conceptions rivetées, la force de rivetage doit être calibrée pour éviter la déformation de l’aluminium.
Étape 6 : Inspection finale
Les produits finis subissent une inspection AQL 2,5 selon ISO 2859-1. Cela implique un prélèvement d’échantillons selon la taille de la commande et la classification des défauts. Les défauts critiques (perte de fonctionnalité, bords tranchants) entraînent le rejet de la totalité de la commande. Les défauts majeurs (grattoirs visibles, incompatibilité de couleur) dépassent les limites de qualité acceptable si présents dans plus de 2,5 % des échantillons.
—
Personnalisation et options OEM/ODM
L’OEM (Original Equipment Manufacturing) implique que le client fournit les dessins et spécifications, tandis que l’usine gère la production. L’ODM (Original Design Manufacturing) implique que l’usine propose des conceptions basées sur les tendances du marché, avec une personnalisation de la marque par le client. Les deux modèles présentent des avantages distincts selon les capacités de conception de votre équipe.
OEM : Lorsque vous avez des conceptions
L’OEM convient aux marques disposant d’une équipe de conception interne. Vous fournissez des dessins détaillés, des fichiers 3D ou des échantillons physiques. L’équipe d’ingénierie de l’usine examine la conception pour la faisabilité de fabrication, identifie les problèmes potentiels de production et suggère des modifications qui réduisent les coûts ou améliorent la qualité.
Points à considérer :
-
Fournir des fichiers CAD (STEP, IGES) pour une estimation précise
-
Spécifier les tolérances, les matériaux et les normes de finition
-
Demander un retour DFM avant d’approuver la production
-
Temps de prototypage : 7–10 jours pour des échantillons usinés CNC
ODM : Lorsque vous avez besoin d’aide pour la conception
L’ODM convient aux marques sans capacité de conception interne ou souhaitant développer rapidement leur gamme de produits. L’usine présente des conceptions basées sur des recherches de marché et une analyse des tendances. Vous sélectionnez une conception de base et la personnalisez avec votre marque, vos couleurs et votre packaging.
Points à considérer :
-
Les conceptions ODM sont souvent disponibles pour un label privé avec un MOQ minimal
-
Options de personnalisation : gravure laser, anodisation colorée, design de packaging
-
Certaines usines offrent des conceptions ODM exclusives (non offertes à d’autres clients) pour garantir un MOQ
Techniques de marquage et options de décoration
| Technique | Meilleur pour | Détail minimum | Résistance |
|---|---|---|---|
| Gravure laser | Surfaces métalliques | Largeur de ligne de 0,1 mm | Permanent |
| Imprimante UV | Surfaces plates | Résolution de 1440 DPI | Bon (nécessite un vernis) |
| Relief/Engraving | Cuir | Un moule personnalisé requis | Excellent |
| Anodisation colorée | Aluminium | Correspondance Pantone | Excellent |
Considérations MOQ et optimisation des coûts
MOQ typiques : 500–1 000 unités pour des conceptions standard ; 2 000+ pour des formes entièrement personnalisées. Les facteurs de coût incluent le type de matériau (aluminium > plastique), la complexité des finitions (PVD > anodisation) et le packaging. Le tarif à plusieurs niveaux réduit le coût unitaire de 15–25 % lorsque le volume de commande double. Les échantillons de prédéveloppement coûtent généralement entre 30 et 80 dollars, et sont crédités contre les commandes en vrac.
Stratégies d’optimisation des coûts :
-
Standardiser les dimensions — éviter les tailles non standard de fentes pour cartes qui nécessitent un usinage personnalisé
-
Simplifier les finitions — choisir une anodisation monochrome plutôt qu’une multi-couleurs ou PVD
-
Optimiser le packaging — les boîtes standard de courrier coûtent moins cher que des boîtes rigides personnalisées
-
Consolider les commandes — combiner plusieurs conceptions en une seule production
—
Processus de commande : MOQ, délai de livraison et livraison
Une commande OEM typique suit cinq étapes : demande et devis, approbation d’échantillon, planification de production, fabrication en vrac et livraison. Le délai total pour des projets standard est de 5 à 8 semaines depuis la finalisation du design jusqu’à la livraison.
Étape 1 : Demande et devis
Envoyez vos spécifications de produit — dessins, matériaux, quantités et exigences de finition. Le fournisseur doit répondre en 24 heures avec un devis détaillé. Celui-ci inclut les coûts d’outillage (si applicable), le prix unitaire à votre volume cible, les coûts d’échantillons et les délais estimés.
Étape 2 : Approbation d’échantillon
Les échantillons de prédéveloppement sont créés pour votre approbation. Les échantillons standards prennent 7 à 10 jours ouvrés ; les conceptions complexes avec des mécanismes personnalisés prennent 15 jours. Vérifiez les échantillons par rapport à vos spécifications et approuvez par écrit avant de commencer la production.
Étape 3 : Planification de la production
Une fois les échantillons approuvés, l’usine planifie la production. La commande des matières premières commence immédiatement. Pour les produits en aluminium, l’alliage requis est commandé auprès des usines certifiées. Pour les produits en cuir, les peaux sont sélectionnées et découpées.
Étape 4 : Production en masse
Le temps de production dépend du volume et de la complexité. Les portefeuilles en aluminium standard : 15–25 jours pour 5 000 unités. Les designs complexes avec une construction multi-matériaux : 25–35 jours. Pendant la production, l’usine effectue des inspections intermédiaires à chaque étape.
Étape 5 : Inspection qualité et expédition
L’inspection finale selon AQL 2.5 est effectuée avant l’expédition. Vous pouvez demander une inspection par tiers (SGS, TÜV, ou similaire) au coût de votre choix. Les options d’expédition comprennent le fret aérien (5–7 jours), le fret maritime (25–35 jours vers les ports des États-Unis et de l’Europe), ou le courrier express (3–5 jours pour les échantillons et les commandes petites).
MOQ et benchmarks de délai de livraison :
| Type de commande | MOQ | Délai de production (en jours) |
|---|---|---|
| Design aluminium standard | 500 unités | 15–20 jours |
| Design aluminium personnalisé | 1 000 unités | 20–25 jours |
| Portefeuille en cuir | 500 unités | 20–25 jours |
| Injection en plastique | 2 000 unités | 25–30 jours |
| Voie express (réapprovisionnement urgent) | 3 000 unités | 10 jours |
—
Contrôle de qualité : Notre processus d’inspection en plusieurs étapes
En tant que fabricant, notre approche du contrôle de qualité est systématique plutôt que réactive. Nous maintenons un processus d’inspection en quatre étapes qui détecte les défauts avant qu’ils ne deviennent votre problème.
Étape 1 : Vérification des matières premières entrantes
Chaque lot d’aluminium arrive avec un certificat d’usine vérifiant la composition de l’alliage (6061-T6). Nous vérifions cela contre nos spécifications avant d’accepter les matières premières en stock. Les peaux de cuir sont inspectées pour détecter les défauts, la consistance de l’épaisseur et la qualité de la texture. Les plastiques sont vérifiés pour l’indice de flux de fusion et la cohérence de la couleur.
Étape 2 : Inspection intermédiaire
Pendant le fraisage CNC, les opérateurs effectuent des vérifications dimensionnelles à 100 % pour les tolérances critiques — largeur de la fente pour carte, longueur totale et alignement de l’axe de la charnière. La finition de surface est vérifiée après le déburring. L’épaisseur de l’anodisation est mesurée avec un capteur d’épaisseur de revêtement sur des pièces d’échantillons de chaque lot.
Étape 3 : Contrôle qualité avant expédition
Chaque lot de production subit une inspection AQL 2.5 selon ISO 2859-1. Cela implique un échantillonnage aléatoire en fonction de la taille du lot. Les défauts critiques — pannes fonctionnelles, bords tranchants, charnières cassées — entraînent une rejet immédiat. Les défauts majeurs — rayures visibles, incompatibilité de couleur, problèmes d’alignement — sont comptés contre la limite de qualité acceptable.
Étape 4 : Tests fonctionnels
Avant le conditionnement, des unités d’échantillons de chaque lot subissent des tests fonctionnels : des tests de mise en place et retrait de carte sur 10 000 cycles, des tests de traction de la boucle à clé de 5 kg, et une vérification de blocage RFID utilisant des lecteurs standards ISO 14443A. Ces tests reproduisent l’utilisation réelle pour garantir que le produit fonctionne comme prévu.
—
Certifications et Normes Industrielles
Un fabricant fiable détient la certification ISO 9001:2015 pour la gestion de la qualité, ISO 14001 pour les pratiques environnementales, et fournit des documents de conformité des matériaux (REACH, RoHS) pour les marchés européens. La performance de blocage RFID doit être vérifiée avec des rapports d’essai de laboratoire tiers selon ASTM D4935.
Certifications Essentielles
| Certification | Portée | Pourquoi les acheteurs en ont besoin |
|---|---|---|
| ISO 9001:2015 | Système de gestion de la qualité | Assure un contrôle du processus constant |
| ISO 14001 | Gestion environnementale | Requis pour les marques écologiques |
| REACH | Conformité chimique en Europe | Requis pour l’accès au marché européen |
| RoHS | Substances dangereuses | Requis pour les produits adjacents aux électroménagers |
| BSCI/Sedex | Conformité sociale | De plus en plus requis pour les commandes corporatives |
Normes de Test
-
Blocage RFID : ASTM D4935 — Méthode standard de test pour mesurer l’efficacité d’écrantage électromagnétique des matériaux plans
-
Résistance à la corrosion : ASTM B117 — Pratique standard pour l’exploitation d’appareil de brouillard de sel
-
Échantillonnage : ISO 2859-1 — Procédures d’échantillonnage pour l’inspection par attributs
-
Dimensions des cartes : ISO/IEC 7810 — Cartes d’identification — Caractéristiques physiques
—
Questions Fréquentes sur les Portefeuilles de Carte d’Identité
Quelle est la taille standard d’une portefeuille de carte d’identité ?
La plupart des portefeuilles de carte d’identité sont conçues autour de la norme CR80 (85,6 mm × 54 mm), qui couvre les badges d’employé, les permis de conduire et les cartes de crédit standard. Les dimensions externes ajoutent généralement 2–5 mm par côté pour l’épaisseur des matériaux et les mécanismes de retenue des cartes. Pour les portefeuilles avec des attaches pour clé, la longueur totale s’élargit de 15–25 mm pour accueillir le point d’attache de la boucle.
Quelle est l’efficacité des portefeuilles de carte d’identité à blocage RFID ?
Une portefeuille de carte d’identité à blocage RFID bien construite utilise une barrière conductrice continue — généralement en aluminium ou en alliage cuivre-nickel — qui crée un effet de cage de Faraday. Une vérification indépendante selon ASTM D4935 doit démontrer une atténuation totale du signal à 10 cm. Les acheteurs doivent demander des rapports d’essai et vérifier que les coutures, les rivets et les fentes pour carte maintiennent la continuité d’écrantage.
Quel est le MOQ typique pour les porte-cartes personnalisés ?
Les MOQ varient selon le matériau et la complexité : les porte-cartes en plastique moulé par injection commencent généralement à 1 000–2 000 unités ; les porte-cartes en aluminium usinés CNC peuvent démarrer à partir de 500 unités ; les porte-cartes en cuir avec couture personnalisée nécessitent généralement 500 unités ou plus. Les fournisseurs disposant de lignes de production flexibles peuvent proposer des MOQ plus faibles pour des formes standard avec une personnalisation simple du logo.
Combien de temps dure le processus OEM/ODM depuis la conception jusqu’à la livraison ?
Un calendrier typique : finalisation de la conception (3–5 jours) → production des échantillons (7–10 jours) → approbation client (3–5 jours) → production en masse (15–25 jours) → livraison (5–15 jours selon la destination). Total : 5–8 semaines pour les projets standards. Les conceptions complexes avec des mécanismes personnalisés ou une construction multi-matériaux peuvent ajouter 2–3 semaines.
Puis-je obtenir un porte-cartes avec à la fois une fenêtre d’identifiant et un anneau pour clés ?
Oui, c’est une configuration hybride très populaire. La fenêtre d’identifiant (généralement en TPU ou PVC transparent) permet la visibilité de la carte d’identité, tandis qu’un anneau pour clés en acier inoxydable ou en aluminium (résistant à une force de traction de 5 kg ou plus) gère les clés. Ces conceptions sont courantes pour les équipes de gestion des installations, les équipes de sécurité et les personnels logistiques qui ont besoin d’accès rapide à leur carte d’identité et d’organisation des clés.
Quelques critères à vérifier pour évaluer la capacité de production d’un fournisseur ?
Vérifiez que le fournisseur produit des porte-cartes comme catégorie centrale, et non comme produit secondaire. Demandez une liste de machines avec les modèles et âges. Confirmez les processus internes — usinage CNC, anodisation, montage — plutôt que des opérations externalisées. Demandez des données sur la capacité de production et des références de projets similaires. Un fournisseur qui ne peut pas fournir ces informations n’est pas prêt pour votre commande.
—
Comment Nous Répondons aux Normes Discutées Plus Haut
Le cadre d’approvisionnement décrit dans ce guide n’est pas théorique pour nous — c’est notre norme quotidienne d’exploitation. Avec 14 ans d’expérience dédiée à la production de portefeuilles RFID et de porte-cartes, Gstar Technology exploite un site de production verticalisé à Shenzhen, en Chine.
Notre approche des critères de qualité :
-
Usinage CNC en interne — Nous exploitons notre propre centre CNC, produisant des porte-cartes en aluminium à partir de billets brut jusqu’aux composants finis anodisés. Cela élimine les retards et les incohérences de qualité liés à l’externalisation. Notre capacité de production mensuelle de 300 000 unités nous permet de gérer les pics de demande saisonnière sans compromettre les délais.
-
Systèmes de qualité vérifiables — Nous détenu la certification ISO 9001:2015 et effectuons des inspections finales AQL 2.5 sur chaque lot. Notre laboratoire de contrôle qualité interne effectue les mêmes tests que nous recommandons aux acheteurs : test d’insertion de carte de 10 000 cycles, test de traction de l’anneau pour clés de 5 kg, et vérification de blocage RFID utilisant des lecteurs ISO 14443A. Lorsque vous demandez des rapports de tests tiers, nous vous les fournissons sous votre format requis depuis SGS ou TÜV.
-
MOQ flexibles et délai de livraison rapide — La demande de porte-cartes fluctue avec les saisons corporatives et les lancements de produits. Notre planification de production s’adapte aux MOQ flexibles — départ à partir de 500 unités pour les conceptions standard — tout en maintenant des délais de livraison de 15 à 25 jours pour la production en masse. Pour des réapprovisionnements urgents, notre voie express peut livrer 3 000 unités en 10 jours, sous réserve de la disponibilité des matières premières.
-
Collaboration en design — Notre équipe d’ingénierie examine chaque design client pour la faisabilité de fabrication avant la production, proposant des suggestions DFM qui réduisent les coûts sans compromettre l’esthétique. Que vous ayez besoin d’un porte-cartes en aluminium fin pour les lignes EDC des hommes ou d’un porte-cartes en cuir avec des attaches pour clés marquées, nous fournissons des prototypes en 7 à 10 jours.
Exemple réel : Un distributeur européen d’équipements de sécurité nous a contactés en 2024 avec un porte-cartes personnalisé avec une conception d’anneau pour clés pour les équipes de gestion des installations. Ils avaient besoin de 8 000 unités avec blocage RFID, une fenêtre d’identifiant transparente et une attache de licorne détachable. Notre équipe d’ingénierie a identifié que leur conception originale de charnière ne résisterait pas à 3 000 cycles de flexion — en dessous de leur exigence de 10 000 cycles. Nous avons redessiné la charnière avec un pion en acier trempé et renforcé les points de fixation. Le client a approuvé les échantillons au premier tour, et nous avons livré la commande complète en 22 jours.
—
Guide de Décision : Choisir le Fournisseur Adéquat
Choisissez un fabricant complet si vous avez besoin d’appui en design, de MOQ flexibles et de qualité constante sur plusieurs lignes de produits. Cela convient aux marques qui s’exparent dans de nouvelles catégories ou aux entreprises sans relations fournisseurs établies.
Choisissez un fabricant spécialisé dans les porte-cartes si vous avez des besoins à volume élevé et standardisés et que vous priorisez la réduction des coûts unitaires. Les spécialistes peuvent proposer des prix plus bas pour les conceptions standard mais manquent du soutien en design et de la flexibilité d’un partenaire complet.
Choisissez une entreprise de commerce si vous avez des quantités d’ordre très faibles (moins de 500 unités) et que vous testez le marché. Les entreprises de commerce peuvent agréger des commandes provenant de plusieurs usines mais ne peuvent pas garantir la cohérence de la qualité ou fournir un soutien technique.
Pour la plupart des acheteurs B2B — marques, grossistes et vendeurs en ligne — un fabricant complet avec production interne, MOQ flexibles et soutien technique offre le meilleur équilibre entre qualité, coût et fiabilité.
—
Conclusion et Étapes Suivantes
Choisir le bon fournisseur de portefeuille pour carte d’identité nécessite d’évaluer l’expertise matérielle, la précision de fabrication, les systèmes de qualité et la fiabilité de la communication. Le cadre d’approvisionnement décrit ci-dessus vous offre une approche structurée pour évaluer les partenaires potentiels — de l’évaluation initiale des capacités jusqu’à la validation de la production.
Lorsque vous serez prêt à avancer, nous vous invitons à discuter de vos besoins de projet avec notre équipe d’ingénierie. Que vous ayez besoin d’un portefeuille standard pour carte d’identité pour les lignes de vente aux hommes, d’un portefeuille personnalisé avec anneau pour clé pour la distribution corporative, ou d’un design entièrement sur mesure avec blocage RFID, nous proposons des solutions OEM/ODM avec des prix transparents et une prototypage rapide.
—
Références
[1] Grand View Research. « Smart Wallet Market Size, Share & Trends Analysis Report, 2023–2030. » https://www.grandviewresearch.com/industry-analysis/smart-wallet-market-report
[2] ISO. « ISO 9001:2015 Quality management systems — Requirements. » https://www.iso.org/standard/62085.html
[3] ASTM International. « ASTM D4935 – Standard Test Method for Measuring the Electromagnetic Shielding Effectiveness of Planar Materials. » https://www.astm.org/d4935-18.html
[4] ISO. « ISO 2859-1:1999 Sampling procedures for inspection by attributes. » https://www.iso.org/standard/1141.html
[5] ISO/IEC. « ISO/IEC 7810:2019 Identification cards — Physical characteristics. » https://www.iso.org/standard/70483.html