19 min read
Verständnis für den Markt für ID-Kartenhalter-Portemonnaies
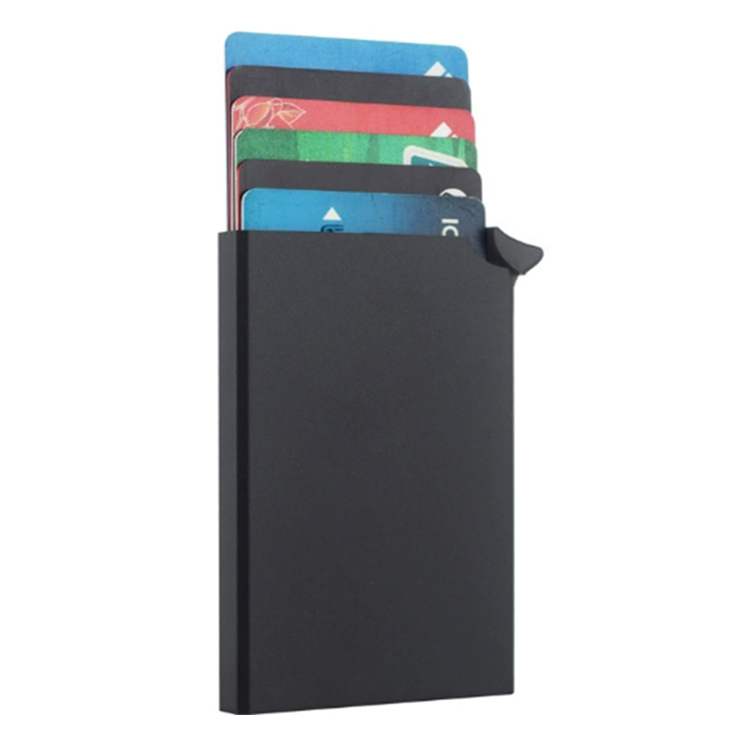
Ein ID-Kartenhalter-Portemonnaie ist eine schlanke Tragetasche, die darauf ausgelegt ist, Identifikationskarten, Zugangsbänder, Kreditkarten und Verkehrskarten zu verstauen. Die Nachfrage steigt aufgrund von Sicherheitsanforderungen am Arbeitsplatz, der Annahme von kontaktlosen Zahlungen und der globalen Verschiebung hin zu einer minimalen Alltagstragetasche (EDC).
Die Kategorie hat sich weit über den einfachen Kunststoff-Kartenhalter hinaus entwickelt. Der heutige Markt bietet RFID-schirmende Metall-Portemonnaies, Leder-Kartenhalter-Portemonnaies für Herrenkollektionen, hybride Designs mit Schlüsselringen und mehrfache Kartenkonfigurationen für Fachleute, die sowohl Arbeitsausweise als auch persönliche Zahlungskarten mitführen.
Produktsegmentierung und funktionale Unterschiede
RFID-schirmende Kartenhalter. Diese verwenden eine metallische Schutzschicht – typischerweise Aluminium, Kupfer oder Nickel-Silber-Legierung –, um eine Faraday-Kammer zu erstellen, die das unbefugte Scannen eingebetteter Chips blockiert. Sie schützen vor Skimming-Angriffen auf kontaktlose Zahlungskarten und Zugangsbänder. Die Schutzschicht muss die Karte vollständig umschließen; Nähte und Öffnungen beeinträchtigen den Schutz.
ID-Kartenhalter mit Schlüsselring. Diese Konfiguration kombiniert Kartenverwahrung mit Schlüsselorganisation. Sie ist bei Facility-Mitarbeitern, Sicherheitspersonal und häufig reisenden Personen beliebt, die schnellen Zugriff auf ihre ID und Schlüssel benötigen. Der Schlüsselring-Anschlusspunkt verwendet typischerweise rostfreien Stahl mit einer Zugfestigkeit von 5kg+.
Horizontal vs. vertikale Ausrichtung. Horizontale Halter eignen sich für Standard-Kreditkarten-Slots und ermöglichen eine einfache einhändige Kartenentnahme. Vertikale Halter passen sich Lanyard-Style-Badge-Zugriff an und sind in Unternehmensumgebungen üblich, in denen Mitarbeiter ihre IDs um den Hals tragen.
Mehrere Karten vs. Einzelkarten-Designs. Einzelkarten-Halter priorisieren Minimalismus und sind in der EDC-Gemeinschaft beliebt. Mehrfachkarten-Konfigurationen können 3–8 Karten aufnehmen und eignen sich für Fachleute, die sowohl Arbeitsausweise als auch persönliche Karten mitführen.
Zielindustrien und Anwendungsszenarien
-
Unternehmensbüros: Mitarbeiter-Kartenhalter mit klaren ID-Fenstern für visuelle Bestätigung an Sicherheitskontrollpunkten
-
Gesundheitswesen: Antimikrobiell behandelte Kartenhalter für Krankenhauspersonal, das häufig Karten scannen muss
-
Logistik und Lagerhaltung: Robuste Halter mit Schlüsselringen für Dockarbeiter, die sowohl Schlüssel als auch Zugangsbänder mitführen
-
Regierung und Sicherheit: Hochwertige, widerstandsfähige Designs mit Kettenanhängern
-
Einzelhandel und Gastgewerbe: Marken-Kartenhalter-Portemonnaies für Kundenloyalitätsprogramme und Mitarbeiteridentifikation
Märktrende, die den Einkaufsbedarf antreiben
Metallkartenhalter wachsen mit einer geschätzten CAGR von 8 % (2023–2030), getrieben durch Haltbarkeit und Premiumästhetik [1]. Hybrid-Designs, die Kartenhalter mit Schlüsselorganisatoren kombinieren, gewinnen in der EDC-Gemeinschaft an Popularität. Nachhaltigkeitsanforderungen drängen Käufer auf recyceltes Aluminium und biologisch abbaubare Lederalternativen. Die Nachfrage nach individueller Markenprägung ist stark – Unternehmenskäufer bevorzugen zunehmend OEM-Prägung auf Mitarbeiter-ID-Zubehör.
—
Materialauswahl: Das Engineering des richtigen Kartenhalter-Portemonnaies
Die Materialauswahl bestimmt die Haltbarkeit, das Gewicht, den Preis und den wahrgenommenen Wert des Portemonnaies. Aluminiumlegierungen bieten das beste Gewichts-zu-Stärke-Verhältnis für Metallhalter; volles Leder bietet exekutive Ästhetik; ABS und Polycarbonat liefern kostengünstige Schlagfestigkeit.
Aluminium und Metalllegierungen
6061-T6 Luftfahrt-Aluminium ist der Branchenstandard für Metallkartenhalter-Portemonnaies. Es bietet ein hervorragendes Gewichts-zu-Stärke-Verhältnis, und die anodisierte Oberfläche widersteht Kratzern und Korrosion. CNC-Fertigung erreicht eine dimensionale Genauigkeit von ±0,1 mm, was sicherstellt, dass Karten fest sitzen, ohne zu verbiegen.
Oberflächenbehandlungs-Optionen umfassen gebürstete, Sandstrahl- oder Spiegelglanz-Texturen, wobei Anodisierung in benutzerdefinierten Pantone-Farben verfügbar ist. Ein Standard-Aluminium-Kartenhalter-Portemonnaie wiegt 25–40 Gramm – schwer genug, um sich substanzvoll anfühlen, aber leicht genug für Taschenkomfort.
Alternative Legierungen. Zinklegierung ist günstiger und eignet sich für die Massenfertigung bei hohen Stückzahlen. Titan bietet überlegene Stärke und Korrosionsbeständigkeit, kostet aber 3–5-mal mehr als Aluminium. Edelstahl bietet ein Premium-Gefühl, fügt aber erhebliches Gewicht hinzu (60–80 Gramm für ein vergleichbares Design).
Leder und synthetische Materialien
Vollnarbenleder wird für exekutive Kartenhalter-Portemonnaies bevorzugt. Es erfordert eine Dicke von 2–3 mm für strukturelle Integrität und entwickelt im Laufe der Zeit eine natürliche Patina. Mikrofaserleder ist eine kostengünstige Alternative mit konsistenter Textur und erfüllt REACH- und RoHS-Konformität.
Stichstandards sind wichtig. Lockstich-Konstruktion mit gebondeter Nylon-Nähten, die für 50.000+ Flexzyklen bewertet sind, verhindert Nahtversagen. Kantenmalen – in 3–5 Schichten von PU aufgebracht – erzeugen chipresistente, polierte Kanten, die Premium-Produkte von Budgetprodukten unterscheiden.
Der Kompromiss ist real. Echtes Leder bietet unvergleichliche Ästhetik, variiert aber in Textur und Farbe zwischen Lederstücken. Käufer, die 5.000+ Einheiten von „Vollnarbenleder“ bestellen, müssen natürliche Variationen akzeptieren oder Top-Grain-Leder mit konsistenten Finish spezifizieren. Dies ist kein Defekt – es ist die Natur natürlicher Materialien. Synthetische Optionen eliminieren dieses Problem, geben aber das Premium-Gefühl auf.
Kunststoff- und Polymeroptionen
ABS und Polycarbonat sind widerstandsfähige Optionen für kostengünstige Großbestellungen. TPU (thermoplastischer Polyurethan) bietet Flexibilität und Kratzfestigkeit, wodurch er sich eignet, um klare ID-Fenster herzustellen. Glasverstärkter Nylon bietet Steifigkeit für Federmechanismen für Karten. UV-Stabilisierung ist für Halterungen, die im Freien verwendet werden, unerlässlich, um Gelbwerden und Bruchigkeit zu verhindern.
Erklärung der RFID-Blockierungstechnologie
RFID-Blockierung basiert auf dem Prinzip der Faradayschen Käfig. Leitende Materialien — Aluminium, Kupfer, Nickel-Silber — erzeugen einen Schutz, der 13,56 MHz-Signale (die Frequenz, die von ISO 14443A/B Standardkarten verwendet wird) blockiert. Unabhängige Labore bestätigen 100 % Signalabschwächung bei 10 cm Entfernung gemäß ASTM D4935.
Kaufcheckliste für RFID-Schutz:
-
Verlangen Sie dritte Parteien Testberichte von SGS, TÜV oder ähnlichen akkreditierten Laboren
-
Überprüfen Sie die Schutzwirkung bei verschiedenen Kartenorientierungen — eine Geldbörse, die Signale in einer Richtung blockiert, aber nicht in der anderen, ist schlecht entworfen
-
Stellen Sie sicher, dass Nähte, Schrauben und Kartenstecköffnungen die Schutzkontinuität beibehalten
-
Bestätigen Sie, dass das Schutzmaterial die GANZE Kartenfläche abdeckt, nicht nur eine Seite
—
Herstellungsverfahren und Qualitätsbenchmarks
Drei primäre Herstellungsverfahren dominieren die Kategorie der ID-Kartenhalter Geldbörsen: CNC-Fräsen für Aluminium, Gießen für Zinklegierung und Spritzguss für Kunststoff. Jedes hat unterschiedliche Kostenstrukturen, Toleranzkapazitäten und Designbeschränkungen.
CNC-Fräsen vs. Gießen vs. Spritzguss
| Verfahren | Beste für | Werkzeugkosten | Toleranz | Produktionsgeschwindigkeit |
|---|---|---|---|---|
| CNC-Fräsen | Aluminium (niedrig- bis mittlerer Durchsatz) | Keine (Prototypen kostenlos) | ±0,1 mm | 3–8 Min/Stück |
| Gießen | Zinklegierung (hoher Durchsatz) | 5.000–15.000 $ | ±0,2 mm | 30–60 Sek/Stück |
| Spritzguss | Kunststoff (hoher Durchsatz) | 3.000–10.000 $ | ±0,15 mm | 30–60 Sek/Stück |
CNC-Fräsen bietet Designflexibilität und enge Toleranzen, ist aber langsamer pro Einheit. Gießen ist für hohe Durchsätze wirtschaftlich, erfordert aber erhebliche Werkzeuginvestitionen und bietet weniger Designflexibilität. Spritzguss eignet sich für Kunststoffhalter, erfordert aber sorgfältiges Werkzeugentwurf, um Einsenkungen und Verzerrungen zu vermeiden.
Eine hybride Herangehensweise — CNC-Fräsen für Metallrahmen kombiniert mit Spritzguss-TPU-Einsätzen für Kartenfixierung — bietet das Beste beider Verfahren, obwohl sie zusätzliche Montagekomplexität hinzufügt.
Oberflächenbehandlung und Finishing-Standard
Die Anodierungsdicke folgt dem Class II (5–10 Mikrometer) Standard für Standardfertigungen und Class I (18–25 Mikrometer) für extreme Umgebungen. PVD (physikalische Verdampfungsbewickelung) Schicht erzeugt kratzfeste Schussmetall, Gold oder Rosen-Gold-Finishes.
Lasergravur bietet dauerhafte, hochdetaillierte Marken auf Metallflächen — ideal für Logos und Seriennummern. Siebdruck eignet sich für texturierte Lederflächen, hat aber begrenzte Haltbarkeit. Für Korrosionsbeständigkeit, verlangen Sie Salznebel-Test gemäß ASTM B117 — 48-Stunden Exposition ohne Pitting oder Verfärbung ist der Branchenstandard.
Qualitätskontroll-Checkpoints
-
Eingehende Materialprüfung: Bestätigen Sie Legierungszertifikate und Lederqualitätsdokumentation
-
Laufende Qualitätskontrolle: Dimensionelle Prüfung bei 100 % für kritische Toleranzen; visuelle Prüfung bei jedem Fertigungsstadium
-
Endliche Zufallsprüfung: AQL 2,5 (Allgemeiner Prüfgrad II) gemäß ISO 2859-1 für Großbestellungen
-
Funktionsprüfung: Karten-Einsteck-/Aussteck-Zyklen (10.000+), Schlüsselring-Zugfestigkeit (mindestens 5 kg Zugkraft) und RFID-Blockierungsbestätigung
—
Wie man Lieferanten für ID-Kartenhalter Geldbörsen bewertet
Ein zuverlässiger Lieferant zeigt Herstellungsspezialisierung, hält verifizierbare Zertifizierungen, antwortet innerhalb von 24 Stunden mit handlungsorientierten Antworten und bietet transparente, detaillierte Preise. Warnsignale umfassen vage Qualitätsansprüche, ausgelagerte Kernprozesse und Widerstand gegen dritte Parteien Audits.
Kernkompetenzbewertung
Bestätigen Sie, dass der Lieferant Kartenhalter als Kernkategorie produziert — nicht als Nachthought. Inhouse CNC-Fräsen, Anodierung und Montage reduzieren Lieferzeiten und Qualitätsvariabilität. Bewerten Sie monatliche Produktionskapazität; bestätigen Sie, dass der Lieferant mit Ihren saisonalen Nachfragespitzen skalieren kann. Verlangen Sie eine Maschinenliste (CNC-Zentren, Spritzgussmaschinen, Lasergravure) mit Modellen und Alter.
Warnsignal: Ein Lieferant, der CNC-Fräsen oder Anodierung auslagert, kann konsistente Qualität oder Lieferzeiten nicht garantieren. Sie sind den Zeitplan seines Subunternehmers ausgeliefert.
Qualitätszertifizierung und Konformität
| Zertifizierung | Relevanz | Warum es wichtig ist |
|---|---|---|
| ISO 9001:2015 | Qualitätsmanagement | Unverzichtbarer Grundstandard |
| ISO 14001 | Umwelt | Relevant für umweltbewusste Marken |
| REACH | EU Chemikalienkonformität | Erforderlich für den EU-Marktzugang |
| RoHS | Schadstoffe | Erforderlich für Produkte, die mit Elektronik in Verbindung stehen |
| BSCI/Sedex | Social Compliance | Immer häufiger erforderlich für Unternehmensgeschenke |
Kommunikation und Reaktionsfähigkeit
Professionelle Lieferanten antworten innerhalb von 24 Stunden mit detaillierten, umsetzbaren Antworten. Inhouse-Ingenieure sollten vor Beginn der Werkzeugherstellung Feedback zum DFM (Design for Manufacturing) geben. Die Bearbeitung von Mustern sollte bei Standard-Designs 5–10 Geschäfts Tage und bei komplexen Sonderanfertigungen 15 Tage betragen.
Warnsignal: Ein Lieferant, der technische Fragen zu Materialien, Toleranzen oder Veredlungen in Ihrer Sprache nicht beantworten kann, wird während der Produktion Probleme haben. Falsche Kommunikation ist die Hauptursache für verspätete Lieferungen und abgelehnte Waren.
Preistransparenz und Zahlungsbedingungen
Erstellen Sie detaillierte Angebote: Materialkosten, Arbeitskosten, Veredlung, Verpackung und Logistik getrennt. Typische Zahlungsbedingungen sind 30 % Anzahlung / 70 % vor der Lieferung; L/C für große Bestellungen. Achten Sie auf versteckte Kosten – Werkzeugkosten, Musterversand, individuelle Verpackungsmatrizen und Prüfgebühren.
Preisbenchmark. Bei verdoppeltem Bestellvolumen reduziert sich typischerweise die Stückkosten um 15–25 %. Ein Standard-Aluminium-Kartenhalter mit Anodisierung und Laserschneide kostet typischerweise 2,50–6,00 USD FOB, abhängig vom Volumen und der Veredlungs Komplexität.
—
Wichtige Qualitätsindikatoren für Käufer von ID-Kartenhalter Wallets
Fünf Qualitätsindikatoren trennen professionelle Kartenhalter Wallets von Verbraucher-Souvenirs: Maßgenauigkeit, Oberflächenfinish Konsistenz, Kartenhalte Kraft, RFID-Blockierungseffektivität und Hardware Haltbarkeit.
Maßgenauigkeit
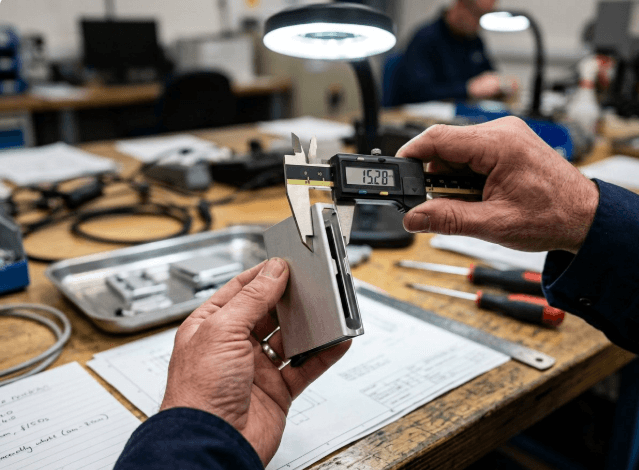
Ein Kartenhalter Wallet muss Standard-CR80-Karten (85,6 mm × 54 mm) passen, ohne zu eng oder zu locker zu sein. Die Innenmaße der Schlitze sollten auf jeder Seite 0,5–1,0 mm Spielraum haben. Zu viel Spielraum verursacht Klappern; zu wenig Spielraum macht das Entfernen der Karte schwierig.
Prüfverfahren: Stecken Sie eine Standardkarte 100 Mal ein. Der Wallet sollte eine konstante Haltekraft aufrechterhalten, ohne die Karte zu verformen oder zu verbiegen.
Oberflächenfinish Konsistenz
Anodisierte Aluminiumoberflächen sollten in einer Charge gleichfarbig sein. Farbunterschiede zwischen Chargen zeigen auf schlechte Prozesskontrolle. Kratzer, Pitting oder ungleichmäßige Textur auf mehr als 2 % der Einheiten zeigen auf einen Qualitätskontrollfehler.
Prüfverfahren: Visuelle Prüfung unter 1000 Lux Beleuchtung bei 30 cm Entfernung. Vergleichen Sie mit einem Meisterprobenbeispiel, das im Vorproduktionsstadium genehmigt wurde.
Kartenhalte Kraft
Karten sollten während der normalen Nutzung sicher in Position bleiben, aber mit einem festen Stoß des Daumens freigegeben werden. Zu viel Kraft beschädigt Karten; zu wenig Kraft verursacht ungewollte Entfernung.
Prüfverfahren: Messen Sie die Kraft, die benötigt wird, um eine Karte zu entfernen, mit einem Push-Pull-Messgerät. Der Branchenstandard liegt zwischen 2–5 Newton (0,45–1,1 lbs).
RFID-Blockierungseffektivität
RFID-Blockierung muss in allen Kartenorientierungen innerhalb des Wallets konsistent funktionieren. Ein Wallet, das Signale blockiert, wenn die Karte in eine Richtung eingefügt wird, aber versagt, wenn sie um 90 Grad gedreht wird, ist defekt.
Prüfverfahren: Platzieren Sie das gefüllte Wallet 10 cm von einem ISO 14443A-Reader entfernt. Versuchen Sie, die Karte in verschiedenen Orientierungen zu lesen. Null erfolgreiche Lesungen zeigen auf eine ordnungsgemäße Schutzschicht.
Hardware Haltbarkeit
Schlüsselringe, Anschlusspunkte und Schwenkarme müssen bei wiederholter Verwendung ohne Verformung oder Ausfall bestehen. Der Schlüsselringanschluss muss eine Zugkraft von 5 kg ohne Biegen oder Brechen aushalten.
Prüfverfahren: Wenden Sie eine statische Last von 5 kg auf den Schlüsselringanschluss an und halten Sie sie 60 Sekunden lang. Messen Sie die Verformung nach Entfernung der Last. Dauerhafte Verformung darf nicht mehr als 0,5 mm betragen.
—
Produktionsprozess: Von Rohmaterial bis fertiges Kartenhalter Wallet
Der Produktionsprozess für ein Aluminium-ID-Kartenhalter Wallet folgt sechs Stufen: Materialvorbereitung, CNC-Fertigung, Entgraten, Oberflächenbehandlung, Montage und Endkontrolle. Jede Stufe hat spezifische Qualitätskontrollpunkte, die die Leistung des fertigen Produkts bestimmen.
Stufe 1: Materialvorbereitung
Aluminium-Büchsen oder Platten werden mit einer Säge oder CNC-Säge auf ungefähr die richtige Größe geschnitten. Die Materialspezifikation (typischerweise 6061-T6) wird mit dem Konformitätszertifikat überprüft. Bei Lederprodukten werden die Lederstücke auf Mängel geprüft und mit Stahlmaßschablonen geschnitten.
Stufe 2: CNC-Fertigung
CNC-Fräszentren fertigen den Wallet-Körper aus dem vorbereiteten Rohling. Dies umfasst mehrere Operationen: Flächenfräsen für ebene Flächen, Taschenfräsen für Kartenfächer, Bohren für Schwenkzapfen oder Schraublöcher und Konturfräsen für den Außenprofil. Toleranzen von ±0,1 mm werden während des gesamten Prozesses gewahrt.
Prozessdetail: Bei einem zweiteiligen Aluminium-Wallet werden die Front- und Rückplatte getrennt gefertigt und anschließend mit einem Schwenkmechanismus montiert. Die Tiefe des Kartenfachs ist entscheidend – zu flach und die Karten passen nicht; zu tief und der Wallet wird unhandlich.
Stufe 3: Entgraten und Oberflächenvorbereitung
Alle gefrästen Kanten werden entgratet, um scharfe Kanten und Fertigungsmarkierungen zu entfernen. Dies wird typischerweise mit einer Kombination aus manuellen Entgratwerkzeugen, Schleifkästen und Vibrationsbearbeitung durchgeführt. Die Oberfläche wird dann poliert oder gestrahlt, um die gewünschte Textur zu erzielen.
Prozessdetail: Schleifkästen mit Keramikmedium entfernen Fertigungsmarkierungen und erzeugen eine einheitliche matte Oberfläche. Für gestrahlte Oberflächen wird ein Riemen-Schleifer mit einer bestimmten Körnung (typischerweise 320–600) verwendet, um das lineare Texturmuster zu erzeugen.
Schritt 4: Oberflächenbehandlung
Aluminiumteile unterliegen der Anodisierung — einem elektrochemischen Prozess, der eine schützende Oxidschicht auf der Oberfläche erzeugt. Die Anodisierungsdicke (5–25 Mikrometer) bestimmt die Haltbarkeit. Farbige Anodisierung beinhaltet das Färben der porösen Oxidschicht vor dem Versiegeln.
Prozessdetails: Der Anodisierungsprozess besteht aus fünf Schritten: Reinigung, Ätzen, Desmutten, Anodisierung und Versiegeln. Der gesamte Zyklus dauert 45–90 Minuten, abhängig von der Schichtdicke. Der Versiegelungsschritt ist entscheidend — schlecht versiegelte Anodisierung hat eine geringe Korrosionsbeständigkeit und Farbfastigkeit.
Schritt 5: Montage
CNC-gearbeitete Teile werden mit Hardware montiert — Schaltern, Schrauben oder Niete. Bei Geldbeuteln mit Kartenhaltern und Schlüsselringen wird der Ringanschluss in diesem Schritt installiert. Bei RFID-schutzenden Designs wird die Schutzschicht zwischen der äußeren Hülle und dem Kartenfach eingefügt.
Prozessdetails: Die Montage erfordert eine sorgfältige Drehmomentkontrolle bei Schrauben — zu starkes Anziehen zerstört die Gewinde, zu schwaches Anziehen führt zu Lockern. Bei Nietdesigns muss die Nietkraft kalibriert werden, um das Aluminium nicht zu verformen.
Schritt 6: Endkontrolle
Fertige Produkte unterliegen einer AQL 2,5-Prüfung gemäß ISO 2859-1. Dies umfasst das Stichprobenahme basierend auf der Losgröße und der Defektklassifizierung. Kritische Defekte (funktionale Fehler, scharfe Kanten) führen zur Ablehnung des gesamten Loses. Major Defekte (sichtbare Kratzer, Farbabweichung) überschreiten die akzeptable Qualitätsgrenze, wenn sie in mehr als 2,5 % der Stichproben gefunden werden.
—
Personalisierung und OEM/ODM-Optionen
OEM (Original Equipment Manufacturing) beinhaltet, dass der Kunde Entwürfe und Spezifikationen bereitstellt, während die Fabrik die Produktion übernimmt. ODM (Original Design Manufacturing) beinhaltet, dass die Fabrik Entwürfe basierend auf Markttrends vorschlägt, wobei der Kunde die Markenidentität anpasst. Beide Modelle haben je nach Designkapazitäten Ihres Teams unterschiedliche Vorteile.
OEM: Wenn Sie Entwürfe haben
OEM eignet sich für Marken mit eigenen Designteams. Sie stellen detaillierte Zeichnungen, 3D-Dateien oder physische Proben bereit. Das Engineering-Team der Fabrik prüft den Entwurf auf Herstellbarkeit, identifiziert potenzielle Produktionsprobleme und schlägt Änderungen vor, die Kosten senken oder die Qualität verbessern.
Wichtige Aspekte:
-
Stellen Sie CAD-Dateien (STEP, IGES) zur genauen Kostenschätzung bereit
-
Spezifizieren Sie Toleranzen, Materialien und Finish-Standards
-
Fordern Sie DFM-Feedback an, bevor die Produktion genehmigt wird
-
Prototyp-Zeitplan: 7–10 Tage für CNC-gearbeitete Proben
ODM: Wenn Sie Designunterstützung benötigen
ODM eignet sich für Marken ohne eigene Designkapazitäten oder für solche, die schnell Produktlinien erweitern möchten. Die Fabrik präsentiert Entwürfe basierend auf Marktforschung und Trendanalyse. Sie wählen einen Basisentwurf aus und personalisieren ihn mit Markenidentität, Farben und Verpackung.
Wichtige Aspekte:
-
ODM-Entwürfe sind oft für private Marken mit minimaler MOQ verfügbar
-
Personalisierungsoptionen: Lasergravur, Farbanodisierung, Verpackungsdesign
-
Einige Fabriken bieten exklusive ODM-Entwürfe (nicht an andere Kunden verkauft) für garantierte MOQs an
Markenverfahren und Dekorationsoptionen
| Technik | Beste für | Minimale Detailgenauigkeit | Haltbarkeit |
|---|---|---|---|
| Lasergravur | Metalloberflächen | 0,1 mm Linienbreite | Permanent |
| UV-Druck | Flache Oberflächen | 1440 DPI | Gut (erfordert Schutzschicht) |
| Embossing/Debossing | Leder | Benötigt individuelles Werkzeug | Exzellent |
| Farbanodisierung | Aluminium | Pantone-Abstimmung | Exzellent |
MOQ-Überlegungen und Kostenoptimierung
Typische MOQs: 500–1.000 Stück für Standardentwürfe; 2.000+ für vollständig kundenspezifische Formen. Kostenfaktoren umfassen Materialtyp (Aluminium > Kunststoff), Finish-Komplexität (PVD > Anodisierung) und Verpackung. Stufenpreise reduzieren die Stückkosten um 15–25 %, wenn die Bestellmenge verdoppelt wird. Vorproduktionsproben kosten typischerweise 30–80 USD und werden gegen Großbestellungen gutgeschrieben.
Kostenoptimierungsstrategien:
-
Standardisieren Sie die Maße — vermeiden Sie nichtstandardisierte Kartensteckplätze, die eine individuelle Bearbeitung erfordern
-
Vereinfachen Sie das Finish — wählen Sie Einfarbenanodisierung statt Mehrfarben- oder PVD
-
Optimieren Sie die Verpackung — Standardversandkästen kosten weniger als kundenspezifische starre Kästen
-
Konsolidieren Sie Bestellungen — kombinieren Sie mehrere Entwürfe in einer Produktionscharge
—
Auftragsabwicklung: MOQ, Lieferzeit und Versand
Ein typischer OEM-Auftrag folgt fünf Schritten: Anfrage und Kostenvoranschlag, Probekosten genehmigen, Produktionsplanung, Großproduktion und Versand. Die gesamte Lieferzeit für Standardprojekte beträgt 5–8 Wochen von der Entwurfserstellung bis zur Lieferung.
Schritt 1: Anfrage und Kostenvoranschlag
Stellen Sie Ihre Produkt-Spezifikationen ein — Zeichnungen, Materialien, Mengen und Finish-Anforderungen. Der Lieferant sollte innerhalb von 24 Stunden mit einem detaillierten Kostenvoranschlag antworten. Dies umfasst Werkzeugkosten (falls vorhanden), Einzelpreis bei Ihrem Zielvolumen, Probekosten und geschätzte Lieferzeiten.
Schritt 2: Probekosten genehmigen
Vorproduktionsproben werden für Ihre Genehmigung erstellt. Standardproben benötigen 7–10 Werktagen; komplexe Designs mit individuellen Mechanismen benötigen 15 Tage. Prüfen Sie die Proben anhand Ihrer Spezifikationen und genehmigen Sie sie schriftlich, bevor die Produktion beginnt.
Schritt 3: Produktionsplanung
Wenn die Proben genehmigt sind, plant die Fabrik die Produktion. Die Beschaffung von Materialien beginnt sofort. Bei Aluminiumprodukten wird die benötigte Legierung von zertifizierten Hüttenwerken bestellt. Bei Lederprodukten werden Lederstücke ausgewählt und geschnitten.
Schritt 4: Massenfertigung
Die Produktionszeit hängt vom Umfang und der Komplexität ab. Standard Aluminium Kartenhalter Geldbörsen: 15–25 Tage für 5.000 Stück. Komplexe Designs mit mehrstoffiger Konstruktion: 25–35 Tage. Während der Produktion führt die Fabrik Prozessinspektionen in jedem Schritt durch.
Schritt 5: Qualitätskontrolle und Versand
Bevor der Versand erfolgt, wird eine Endkontrolle gemäß AQL 2,5 durchgeführt. Sie können eine dritte Partei-Inspektion (SGS, TÜV oder ähnliche) auf Ihre Kosten anfordern. Versandoptionen umfassen Luftfracht (5–7 Tage), Seefracht (25–35 Tage zu US/EU Häfen) oder Expresskurier (3–5 Tage für Proben und kleine Bestellungen).
MOQ und Leistungszeiten:
| Bestelltyp | MOQ | Leistungszeit (Produktion) |
|---|---|---|
| Standard Aluminium Design | 500 Stück | 15–20 Tage |
| Benutzerdefiniertes Aluminium Design | 1.000 Stück | 20–25 Tage |
| Leder Kartenhalter | 500 Stück | 20–25 Tage |
| Kunststoff Spritzguss | 2.000 Stück | 25–30 Tage |
| Expressbereich (dringender Nachschub) | 3.000 Stück | 10 Tage |
—
Qualitätskontrolle: Unser mehrstufiger Inspektionsprozess
Als Hersteller folgen wir einem systematischen Ansatz bei der Qualitätskontrolle, anstatt reaktiv zu handeln. Wir führen einen vierstufigen Inspektionsprozess durch, der Defekte noch bevor sie Ihr Problem werden, erkennt.
Stufe 1: Eingehende Materialverifikation
Jede Aluminiumcharge kommt mit einem Hüttenwerksgutachten, das die Legierungszusammensetzung (6061-T6) bestätigt. Wir überprüfen dies gegen unsere Spezifikationen, bevor wir das Material in den Lagerbestand aufnehmen. Lederstücke werden auf Defekte, Dicke-Konsistenz und Körnungsqualität geprüft. Kunststoffe werden auf Schmelzflussindex und Farbkonsistenz überprüft.
Stufe 2: Prozessinspektion
Während der CNC-Fertigung führen die Operatoren bei kritischen Toleranzen 100 % Dimensionstests durch – Breite der Kartensteckplätze, Gesamtlänge und Ausrichtung der Schwenkachse. Die Oberflächenbehandlung wird nach dem Entfernen der Kanten überprüft. Die Anodisierungsdicke wird mit einem Beschichtungsdickenmessgerät an Probenstücken aus jeder Charge gemessen.
Stufe 3: Vorversand-Qualitätskontrolle
Jede Produktionscharge unterliegt einer AQL 2,5-Inspektion gemäß ISO 2859-1. Dies umfasst eine zufällige Stichprobe basierend auf der Losgröße. Kritische Defekte – funktionale Ausfälle, scharfe Kanten, gebrochene Schwenkachsen – führen zu sofortiger Ablehnung. Hauptdefekte – sichtbare Kratzer, Farbabweichungen, Ausrichtungsprobleme – werden gegen die akzeptable Qualitätsgrenze gezählt.
Stufe 4: Funktionsprüfung
Vor dem Verpacken unterliegen Probenstücke aus jeder Charge einer Funktionsprüfung: 10.000-Zyklus-Test für Kartensteck-/Entnahme, 5kg Schlüsselring-Zugtest und RFID-Blockierungsbewertung mit Lesern gemäß ISO 14443A-Standard. Diese Tests simulieren reale Nutzung, um sicherzustellen, dass das Produkt wie geplant funktioniert.
—
Zertifizierungen und Branchenstandards
Ein zuverlässiger Hersteller hält ISO 9001:2015 für Qualitätsmanagement, ISO 14001 für Umweltpraktiken und liefert Materialkonformitätsdokumentation (REACH, RoHS) für den EU-Markt. RFID-Blockierungseffizienz sollte mit Drittlaborberichten gemäß ASTM D4935 verifiziert werden.
Wichtige Zertifizierungen
| Zertifizierung | Bereich | Warum Käufer sie benötigen |
|---|---|---|
| ISO 9001:2015 | Qualitätsmanagementsystem | Sorgt für konsistenten Prozesskontrolle |
| ISO 14001 | Umweltmanagement | Erforderlich für umweltbewusste Marken |
| REACH | EU Chemikalienkonformität | Pflicht für den EU-Marktzugang |
| RoHS | Schadstoffe | Erforderlich für Produkte im Umfeld der Elektronik |
| BSCI/Sedex | Social Compliance | Immer häufiger erforderlich für Unternehmensbestellungen |
Teststandards
-
RFID-Blockierung: ASTM D4935 — Standard Test Method for Measuring the Electromagnetic Shielding Effectiveness of Planar Materials
-
Korrosionsbeständigkeit: ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus
-
Stichproben: ISO 2859-1 — Sampling Procedures for Inspection by Attributes
-
Kartenmaße: ISO/IEC 7810 — Identification Cards — Physical Characteristics
—
Häufig gestellte Fragen zu ID-Kartenhalter Geldbörsen
Welche Standardgröße hat eine ID-Kartenhalter Geldbörse?
Die meisten ID-Kartenhalter Geldbörsen sind um den CR80-Kartenstandard (85,6 mm × 54 mm) herum gestaltet, der Mitarbeiterausweise, Führerscheine und Standardkreditkarten abdeckt. Die äußeren Abmessungen fügen in der Regel 2–5 mm pro Seite für Materialdicke und Kartenhalte-Mechanismen hinzu. Bei Kartenhaltern mit Schlüsselring-Design verlängert sich die Gesamtlänge um 15–25 mm, um den Anschlusspunkt des Rings zu berücksichtigen.
Wie effektiv sind RFID-Blockier-Kartenhalter?
Eine ordnungsgemäß konstruierte RFID-Blockier-ID-Kartenhalter Geldbörse verwendet eine kontinuierliche leitende Barriere – typischerweise Aluminium oder Kupfer-Nickel-Legierung – die einen Faraday-Käfig-Effekt erzeugt. Unabhängige Tests gemäß ASTM D4935 sollten eine 100 % Signalabschirmung bei 10 cm zeigen. Käufer sollten Testberichte anfordern und prüfen, dass Nähte, Schrauben und Kartensteckplätze die Abschirmungskontinuität beibehalten.
Was ist die typische Mindestbestellmenge (MOQ) für maßgeschneiderte Kartenhalter?
MOQs variieren je nach Material und Komplexität: Kartenhalter aus Kunststoff-Injektionsguss beginnen typischerweise bei 1.000–2.000 Stück; Kartenhalter aus CNC-gearbeitetem Aluminium können bereits ab 500 Stück beginnen; Lederkartenhalter mit individueller Nähte benötigen in der Regel 500+ Stück. Lieferanten mit flexiblen Produktionslinien können für Standardformen mit einfacher Logoanpassung niedrigere MOQs anbieten.
Wie lange dauert der OEM/ODM-Prozess von der Gestaltung bis zur Lieferung?
Typischer Zeitplan: Gestaltung (3–5 Tage) → Musterausführung (7–10 Tage) → Kundenfreigabe (3–5 Tage) → Großproduktion (15–25 Tage) → Versand (5–15 Tage, abhängig vom Zielort). Gesamt: 5–8 Wochen für Standardprojekte. Komplexe Designs mit individuellen Mechanismen oder mehrschichtiger Konstruktion können 2–3 Wochen zusätzlich benötigen.
Kann ich einen Kartenhalter mit sowohl ID-Fenster als auch Schlüsselring erhalten?
Ja, dies ist eine beliebte Hybridkonfiguration. Das ID-Fenster (typischerweise klarer TPU oder PVC) ermöglicht die Sichtbarkeit des Ausweises, während ein Schlüsselring aus Edelstahl oder Aluminium (mit einer Zugfestigkeit von 5 kg+) die Schlüssel verwaltet. Diese Designs sind bei Facility-Management, Sicherheitspersonal und Logistikmitarbeitern üblich, die schnellen Zugriff auf Ausweise und eine ordnungsgemäße Schlüsselorganisation benötigen.
Was sollte ich bei der Beurteilung der Fertigungsfähigkeit eines Lieferanten beachten?
Stellen Sie sicher, dass der Lieferant Kartenhalter als Kernkategorie herstellt, nicht als Nebenprodukt. Fordern Sie eine Maschinenliste mit Modellen und Alter an. Bestätigen Sie inhouse-Prozesse – CNC-Fertigung, Anodisierung, Montage – anstatt externen Operationen. Fragen Sie nach Produktionskapazitätsdaten und Referenzen ähnlicher Projekte. Ein Lieferant, der diese Details nicht bereitstellen kann, ist für Ihre Bestellung nicht bereit.
—
Wie wir die oben besprochenen Standards erfüllen
Der in diesem Leitfaden beschriebene Beschaffungsrahmen ist für uns nicht theoretisch – es ist unser täglicher Betriebsstandard. Mit 14 Jahren dedizierter Erfahrung in der Herstellung von RFID-Portemonnaies und Kartenhaltern betreibt Gstar Technology eine vertikal integrierte Einrichtung in Shenzhen, China.
Unsere Herangehensweise an die Qualitätsstandards:
-
Inhouse-CNC-Fertigung – Wir betreiben unseren eigenen CNC-Zentrum, der Kartenhalter aus Rohmaterialien bis zu fertig anodisierten Komponenten herstellt. Dies eliminiert Verzögerungen und Qualitätsschwankungen durch Outsourcing. Unsere monatliche Produktionskapazität von über 300.000 Einheiten ermöglicht es uns, saisonale Nachfrageanstiege ohne Verzögerung der Lieferzeiten zu bewältigen.
-
Verifizierbare Qualitätsysteme – Wir besitzen die ISO 9001:2015-Zertifizierung und führen AQL 2,5-Endkontrollen für jede Charge durch. Unser eigenes QC-Labor führt die genauen Tests durch, die wir empfehlen: 10.000-Zyklus-Test für Kartensteckung, 5 kg Schlüsselring-Zugtest und RFID-Blockierungstest mit Lesern gemäß ISO 14443A-Standard. Wenn Sie Drittanbieter-Testberichte anfordern, liefern wir diese von SGS oder TÜV in Ihrem gewünschten Format.
-
Flexibler MOQ und schnelle Bearbeitung – Die Nachfrage nach Kartenhaltern schwankt mit Unternehmenszeiten und Produktstarts. Unsere Produktionsplanung berücksichtigt flexible MOQs – ab 500 Stück für Standarddesigns – und hält die Lieferzeiten für Großproduktionen auf 15–25 Tage. Für dringende Nachbestellungen kann unser Express-Service 3.000 Stück innerhalb von 10 Tagen liefern, sofern das Material verfügbar ist.
-
Design-Kooperation – Unsere Ingenieurteams prüfen jedes Kunden-Design auf Herstellbarkeit, bevor die Produktion beginnt, und geben DFM-Vorschläge, die Kosten senken, ohne die Ästhetik zu beeinträchtigen. Ob Sie einen schlanken Aluminium-Kartenhalter für Herren EDC-Linien benötigen oder einen Lederhalter mit markenbasierten Schlüsselring-Anhängern, wir liefern Prototypen innerhalb von 7–10 Tagen.
Ein reales Beispiel: Ein europäischer Sicherheitsausrüstungsvertrieb kontaktierte uns im Jahr 2024 mit einem maßgeschneiderten Kartenhalter mit Schlüsselring-Design für Facility-Management-Teams. Sie benötigten 8.000 Stück mit RFID-Blockierung, einem klaren ID-Fenster und einem abnehmbaren Lanyard-Anhäng. Unser Ingenieurteam stellte fest, dass ihr ursprüngliches Schwenkdesign nach 3.000 Flexzyklen versagen würde – unter ihrem 10.000-Zyklus-Anforderungsniveau. Wir entwarfen den Schwenk mit einem gehärteten Stahlstift und verstärkten die Befestigungspunkte. Der Kunde genehmigte die Mustervorlage im ersten Durchgang, und wir lieferten die gesamte Bestellung innerhalb von 22 Tagen.
—
Entscheidungshilfe: Die richtige Lieferantenauswahl
Wählen Sie einen Full-Service-Hersteller, wenn Sie Designunterstützung, flexible MOQs und konsistente Qualität über mehrere Produktlinien benötigen. Dies eignet sich für Marken, die in neue Kategorien expandieren, oder für Unternehmen, die keine etablierten Lieferantenbeziehungen haben.
Wählen Sie einen spezialisierten Kartenhalterhersteller, wenn Sie hohe Mengen und standardisierte Anforderungen haben und die Einheitenkosten senken möchten. Spezialisten können für Standarddesigns günstigere Preise anbieten, fehlen aber in der Regel in der Designunterstützung und Flexibilität eines Full-Service-Partners.
Wählen Sie einen Handelsunternehmen, wenn Sie sehr kleine Bestellmengen (unter 500 Stück) haben und den Markt testen. Handelsunternehmen können Bestellungen von mehreren Fabriken aggregieren, garantieren aber nicht die Qualitätskonsistenz oder können technische Unterstützung anbieten.
Für die meisten B2B-Käufer – Marken, Großhändler und Online-Händler – bietet ein Full-Service-Hersteller mit inhouse-Produktion, flexiblen MOQs und technischer Unterstützung das beste Gleichgewicht aus Qualität, Kosten und Zuverlässigkeit.
—
Schlussfolgerung und nächste Schritte
Die Auswahl des richtigen Herstellers für Geldbörse mit Kartenhalter erfordert die Bewertung von Materialkenntnissen, Fertigungsgenauigkeit, Qualitätsystemen und Kommunikationszuverlässigkeit. Der oben beschriebene Beschaffungsrahmen bietet Ihnen einen strukturierten Ansatz zur Prüfung potenzieller Partner — von der anfänglichen Fähigkeitsbewertung bis zur Produktionsvalidierung.
Wenn Sie bereit sind, weiterzugehen, laden wir Sie herzlich ein, Ihre Projektanforderungen mit unserem Ingenieurteam zu besprechen. Ob Sie einen Standard-Kartenhalter für Herrenmode, einen maßgeschneiderten Kartenhalter mit Schlüsselring für Unternehmensverteilung oder ein vollständig maßgeschneidertes RFID-schirmendes Design benötigen, wir bieten OEM/ODM-Lösungen mit transparenten Preisen und schnellem Prototyping an.
Erhalten Sie ein kostenloses Angebot
—
Referenzen
[1] Grand View Research. „Smart Wallet Market Size, Share & Trends Analysis Report, 2023–2030.“ https://www.grandviewresearch.com/industry-analysis/smart-wallet-market-report
[2] ISO. „ISO 9001:2015 Quality management systems — Requirements.“ https://www.iso.org/standard/62085.html
[3] ASTM International. „ASTM D4935 – Standard Test Method for Measuring the Electromagnetic Shielding Effectiveness of Planar Materials.“ https://www.astm.org/d4935-18.html
[4] ISO. „ISO 2859-1:1999 Sampling procedures for inspection by attributes.“ https://www.iso.org/standard/1141.html
[5] ISO/IEC. „ISO/IEC 7810:2019 Identification cards — Physical characteristics.“ https://www.iso.org/standard/70483.html