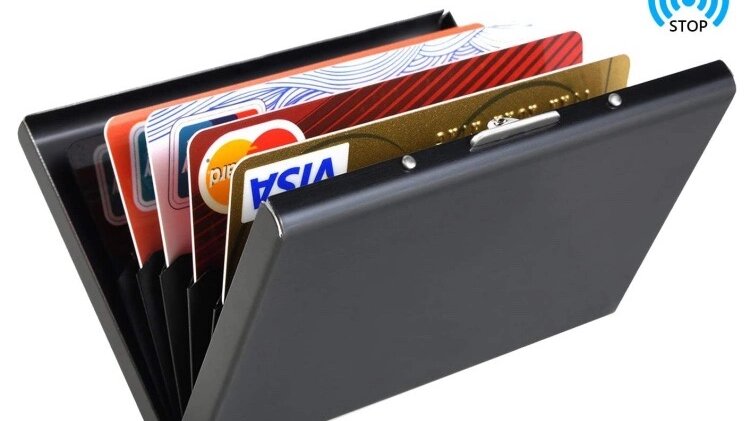
10 min read
Een aankoopmanager in Hamburg heeft ooit een bestelling van 10.000 exemplaren van een pop-up portemonnee geweigerd na het openen van het eerste monster. De kaarten kwamen halverwege uit. De veer voelde zich op de eerste dag zwak. De leverancier had drie weken eerder een perfect prototype gezonden — maar de productiebatch gebruikte een goedkopere veer en dunner aluminium. Dat gat tussen monster en bulk is het grootste risico in deze categorie.
Voordat pop-up portemonnees worden besteld, moeten kopers meer dan alleen de prijskaart controleren. Het mechanisme, de materiaaltoleranties en de testprotocollen bepalen of uw product de接触 met echte gebruikers overleeft. Deze gids behandelt de technische en logistieke controlepunten die betrouwbare fabrieken onderscheiden van catalogusbedrijven.
Wat Maakt Een Pop-Up Portemonnee Mechanisme Betrouwbaar?
Een pop-up portemonnee werkt door een veergeladen lade die kaarten verticaal uitwerpt wanneer een knop of hefboom wordt ingedrukt. De kerncomponenten zijn de veer, de schuifspoor, het knopmechanisme en het behuizingframe. Elk onderdeel heeft een tolerantiebereik dat de prestaties beïnvloedt.
Qualiteit van de Veer en Levensduur
Veeren in pop-up portemonnees zijn ofwel compressieve veer (ingedrukt) of torsieveer (gekeerd). Compressieve veeren zijn meer gebruikelijk omdat ze lineaire kracht leveren en binnen smalle frames passen. Het industriepeil voor veerduurzaamheid is 50.000 tot 100.000 druk cycli zonder significante spanningverlies [1].
Goedkope veeren verliezen spanning binnen weken. De kaartlade begint te plakken, en het uitschuiven wordt traag. Kopers moeten leveranciers vragen: “Wat is uw cyclus testnorm?” Een fabriek die dit niet kan beantwoorden met een specifiek getal, heeft waarschijnlijk helemaal geen testprotocol.
Uitwerpfuus en Kaartpassing
Standaard creditcards meten 0.76mm dik, maar metalen kaarten, ingestempelde kaarten en kaarten met chipuitsteeksels variëren. Een goed ontworpen pop-up portemonnee past 0.7mm tot 0.9mm dikte toe zonder te verstoppen.
Het tolerantieprobleem verschijnt wanneer een portemonnee werkt met één merk van kaart maar faalt met een ander. Dit geeft aan dat het schuifspoor is gemachineerd naar een enkele kaartspecificatie in plaats van een bereik. Vraag leveranciers of ze met meerdere kaarttypen testen — inclusief ingestempelde kaarten, die vastlopen op de uitschuiflip.
Frame Material en Structuurintegriteit
Aluminiumlegering 6061 is het meest gebruikelijke frame materiaal voor metalen pop-up wallets. Het biedt een goede sterkte-gewichtverhouding en is gemakkelijk te bewerken. Hogere kwaliteit 7075 aluminium is sterker maar duurder en moeilijker gelijkmatig anodiseren [2].
Zinklegering is goedkoper maar zwaarder en minder nauwkeurig voor nauwkeurige schuifgedeelten. Plastic frames zijn de goedkoopste optie maar slijten snel — de schuifsporen breiden na enkele duizenden cycli uit.
De dikte van het anodiseren is belangrijk. Standaard anodiseren voor consumentenelektronica is 8 tot 12 micrometer. Onder de 8 micrometer slijt de coating snel op hoge-slijtagegebieden zoals de knop en de randen van de schuifsporen.
Aankooplijst: Vraag een valtestrapport aan. Een wallet die van 1.5 meter op beton valt, zou zonder dat het frame inhampt of de kaartlade uit zijn spoor springt, moeten overleven.
Metalen vs. Leer vs. Hybride: Materiaalafwegingen
De keuze van het materiaal beïnvloedt niet alleen het uiterlijk, maar ook het gedrag van het mechanisme. Leerwallets met pop-up mechanismen zijn hybride producten — het leer is de buitenkant, maar het interne metalen frame doet het mechanische werk.
Leer Types en Zij Beperkingen
Volledig geperforeerd leer is het meest duurzaam maar ook het dikst. Topgeperforeerd leer wordt geschuurd voor uniformiteit en iets dunner. PU-leer is de budgetoptie — het ziet er acceptabel uit op foto’s maar degradeert binnen enkele maanden van dagelijks gebruik.
De cruciale interactie is tussen de dikte van het leer en het schuifmechanisme. Leer dikker dan 1.2mm kan de schuifbeweging belemmeren als de stikking het materiaal strak tegen het frame trekt. Kopers moeten een monster aanvragen en de schuifbeweging meerdere keren testen — niet alleen een keer — omdat leer uitzet en zich na de eerste paar tientallen malen aanpast.
Aluminium en CNC Precisie
CNC-bewerkingsnauwkeurigheid voor pop-up wallet frames zou ±0.05mm moeten zijn. Dit zorgt ervoor dat de schuifsporen consistent blijven tijdens de productie. Striktere nauwkeurigheden kosten meer maar elimineren de klacht “los na een maand”.
Oppervlakteafwerking beïnvloedt zowel de grip als de zichtbaarheid van krassen. Schuurafwerkingen verbergen vingerafdrukken en kleine krassen. Geschaafde afwerkingen zien er premium uit maar laten slijtage sneller zien. De keuze hangt af van uw doelmarkt — niet van wat de leverancier aanbeveelt.
RFID Blokkering: Echte Bescherming vs. Marketing Etiketten
RFID blokkering in portemonnees maakt meestal gebruik van aluminiumplaten, koperdoek of gespecialiseerd blokkerend textiel. De cruciale specificatie is frequentiebereik. Een portemonnee moet zowel 13.56 MHz (hoog frequentie — gebruikt door contactloze betaalkaarten) als 125 kHz (laag frequentie — gebruikt door toegangskaarten en sommige ID-kaarten) blokkeren [3].
Veel goedkope portemonnees blokkeren alleen één frequentieband. Kopers moeten om een rapport van een blokkeringsafstandstest vragen. De standaardvereiste is dat een kaart binnenin de gesloten portemonnee niet afgelezen kan worden op een afstand van 5 tot 10 centimeters.
Hoe Pop-Up Portemonnee Leveranciers te Evaluëren
Evaluatie van leveranciers voor pop-up portemonnees vereist meer dan het controleren van certificeringen. De complexiteit van het mechanisme betekent dat de daadwerkelijke productiecapaciteit van de fabriek belangrijker is dan de marketingclaims.
Vragen om te Vragen Voordat U Bestelt
-
Wat is uw teststandaard voor het cyclus testen van het veermechanie?
-
Test u met ingedrukte kaarten en metalen kaarten, of alleen standaard plastic kaarten?
-
Wat is uw specificatie voor anodiseringdikte?
-
Kunt u een valtestrapport van een onafhankelijk lab verstrekken?
-
Wat is uw doel voor de interne foutpercentage (gemeten in PPM)?
Vermeid Leveranciers Die…
-
De aluminiumkwaliteit die ze gebruiken niet kunnen noemen. Als ze “aluminium” zeggen zonder te specificeren 6061 of 7075, kunnen ze mogelijk niet weten wat ze kopen.
-
7-daagse levering beloven voor volledig aangepaste metalen portemonnees. Aangepaste gereedschapsontwikkeling, monsteren en productie nemen minimaal 15 tot 25 dagen in beslag. Een belofte van 7 dagen betekent dat ze een ander merk’s voorraad verzenden.
-
MOQ’s onder 300 eenheden aanbieden voor metalen portemonnees. De CNC opzetkosten alleen maken zeer lage MOQ’s onrendabel — een laag MOQ-aanbod betekent meestal dat een handelsbedrijf van een atelier afkomstig is dat kortsluitingen maakt.
Kies A als… Kies B als…
Kies een metalen pop-up portemonnee als uw doelmarkt duurzaamheid, een slank profiel en moderne esthetiek prioriteert. Kies een lederen pop-up portemonnee als uw markt een klassieke uitstraling waardeert en bereid is om enige meer omvang te accepteren. Kies een hybride (lederen buitenwerk met metalen frame) als u het beste van beide wilt — maar verifieer de naaikwaliteit, omdat slechte naaiwerk het leer kan laten loslaten en de schuiffunctie kan verstoren.
Belangrijke Kwaliteitsindicatoren voor Kopers van Opklapportemonnees
De 6 Dingen die U niet in een Opklapportemonnee zou moeten meenemen
Opklapportemonnees hebben dunne profielen en nauwe interne toleranties. Gebruikers zouden moeten vermijden:
-
Munten — ze kunnen de interne spoor scratchen en het mechanisme verstoppen.
-
Teveel kaarten — overbelasting van de veer veroorzaakt voortijdige spanningverlies.
-
Magnetische strookkaarten — de RFID-blokkerende laag kan ze na verloop van tijd demagnetiseren.
-
Gevouwen geld — het verstoppt de schuifspoor.
-
Thikke sleutelhangers — ze trekken leerexterieuren uit en belasten het kader.
-
Extra SIM-kaarten — thin enough to slip into the mechanism and cause jamming.
Een goede leverancier test op overbelasting — wat gebeurt er als een gebruiker 8 kaarten in een portemonnee van 6-kaart capaciteit forceert. De veer zou nog steeds kaarten moeten uitschuiven, zelfs als het langzamer is.
Is de Opklapportemonnee Goed?
Ja, wanneer volgens specificatie geproduceerd. Het mechanisme is bewezen — de technologie is meer dan een decennium gebruikt in kaarthouders. De fouten komen van kostenbesparing: zwakkere veren, dunner aluminium en losse toleranties. Een portemonnee met een 50,000-cyclustestende veer en een ±0.05mm CNC-gefreest kader zal jaren meegaan.
De Nadelen van RFID-Blokkering
RFID-blokkering voegt gewicht en dikte toe. Volledige bescherming voegt ongeveer 10 tot 15 gram en 1 tot 2 millimeter toe ten opzichte van een niet-blokkerende versie. Sommige blokkerende materialen — vooral dikke metalen platen — kunnen kaarten na verloop van tijd scratchen als ze niet gepad zijn.
Kopers moeten vragen of de RFID-laag gepad is of gescheiden van de kaartsloten. Een goede leverancier biedt RFID-optional versies van hetzelfde ontwerp aan, zodat kopers kunnen kiezen op basis van de prioriteiten van hun markt.
Productieproces: Van ruwe materialen tot gereed wallet
Het begrijpen van het productieproces helpt kopers om echte fabrieken te identificeren. Een pop-up wallet gaat door deze stadia:
-
Materiaal inkoop — Aluminium stock (6061 of 7075) wordt gesneden tot blokmaat. Leer wordt ingekocht en gesneden naar patroon.
-
CNC freesbewerking — Het frame wordt gefreesd van aluminium blok. Dit is waar tolerantie belangrijk is. Binnenhuis CNC-capaciteit betekent consistente kwaliteitscontrole.
-
Oppervlakteafwerking — Schuurwerk, borstelen of polijsten. Anodiseren volgt voor aluminium.
-
Mechanisme monteren — De veer, knop en schuifspoor worden geïnstalleerd.
-
Leer omslag (voor hybride wallets) — Het leer wordt gestikt om het frame heen. Dit vereist precisie — misgealigneerde stiksel kan interfereren met het schuifmechanisme.
-
RFID laag installatie — Het blokkeringsmateriaal wordt geplaatst tussen het frame en de kaartlade.
-
Laatste montage en test — Elk wallet wordt getest op uitschuiffunctie en RFID blokkering.
De testfase is waar kostenbesparing zichtbaar wordt. Een fabriek die elke eenheid test, zal een lagere foutpercentage hebben dan een fabriek die alleen monsters test.
OEM/ODM Aanpassing: Wat te Verifiëren Voordat U Uitkomt
Logo Plaatsing en Drukmethoden
Lasergraving is het beste voor metalen wallets — het is duurzaam en nauwkeurig. Paddruk werkt voor zowel metaal als plastic maar slijt na verloop van tijd. Graveren is geschikt voor leerexterieuren.
Altijd verzoek een voorproductiesample met uw exacte logo en afwerking. Never approve based on a stock photo or a similar sample from a different product line.
MOQ en Tooling Kosten
Industrie standaard MOQ’s variëren van 500 tot 1,000 eenheden voor metalen pop-up wallets en 300 tot 500 eenheden voor leer versies. Tooling kosten — voor malen of aangepaste hulpmiddelen — zijn meestal apart. Vraag of tooling kosten kunnen worden afgeboekt over meerdere orders.
Verpakking en Ontpakking Ervaring
De verpakking beïnvloedt zowel de waargenomen waarde als het risico op schade. Een harde doos beschermt het wallet tijdens het vervoer. Kraftverpakking is milieuvriendelijk maar biedt minder bescherming. Een leverancier met in-house verpakking capaciteiten vermindert levertijd en risico’s op kwaliteitscontrole.
Levertijd, Logistiek en Communicatie
Productietijdlijn
De standaard levertijd voor metalen pop-up wallets is 15 tot 25 dagen voor 5.000 eenheden. Leeruitvoeringen duren 20 tot 30 dagen vanwege het extra naaiwerkstap. Deze tijdslijnen gaan ervan uit dat de monstergoedkeuring al heeft plaatsgevonden.
Communicatie en Probleemoplossing
Een fabriek met een toegewijd ingenieurs-team — niet alleen verkoopt personeel — kan ontwerpproblemen sneller oplossen. De branchebenchmark is een reactietijd van 24 uur op technische vragen. Als een leverancier langer duurt, verwacht dan een trage probleemoplossing tijdens de productie.
Verzending en Incoterms
FOB (Free On Board) is de meest voorkomende term voor Chinese fabrikanten. EXW (Ex Works) schuift alle logistieke verantwoordelijkheid naar de koper. DDP (Delivered Duty Paid) is handig maar duurder. Heldere afspraken over wie de douaneafhandeling regelt en wat de schadeverantwoordelijkheid is voor in-transit breuk.
Kostenverdeling: Begrijpen van Prijs vs. Waarde
Waarom “De Goedkoopste” Nooit de Beste ROI Is
Een typische kostenverdeling voor een metalen pop-up wallet is:
| Component | Percentage van Kosten |
|---|---|
| Materiaal | 30–40% |
| Arbeid/CNC freesbewerking | 30–40% |
| QC en verpakking | 10–15% |
| Winstmarge | 10–20% |
Als een offerte 40% onder de marktgemiddelde ligt, vraag dan waar de kosten zijn bespaard. Dit is meestal de springkwaliteit, de anodiseringdikte of de CNC-tolerantie. Een retourpercentage van 5% vanwege gebreken wist alle besparingen van een goedkopere leverancier.
Prijs Balanceren met Langdurige Waarde
Bereken de kosten per verkochte eenheid inclusief retouren en vervangingen. Een leverancier met een gedocumenteerde gebrekspercentage onder de 1% is de moeite waard voor een hogere eenheidsprijs. Vraag om een geschiedenis van het gebrekspercentage — een betrouwbare fabriek zal zijn interne PPM-doel delen.
Hoe een gespecialiseerde fabrikant deze normen voldoet
De markt voor opklapportemonnees heeft een structureel probleem: veel online leveranciers zijn handelsbedrijven die goederen inkopen van meerdere werkplaatsen. Ze kunnen de kwaliteit niet controleren omdat ze de productie niet controleren. De beste bescherming voor een koper is om te verifiëren dat de fabriek in-house CNC-frezing en assemblagelijnen heeft.
Certificeringen en Conformiteit
Volgende Stappen voor Uw Pop-Up Wallet Project
De controlepunten zijn duidelijk: verifieer het veermechaniek, bevestig materiaaltoleranties, verzoek om testrapporten en beoordeel de daadwerkelijke productiecapaciteit van de leverancier — niet hun marketingmateriaal.
Als u een lancering van een pop-up wallet pland, praat dan met een producent die de mechanica begrijpt, niet alleen de esthetiek. Een fabriek met in-house CNC freeswerk, gedocumenteerde testprotocollen en een track record van OEM-projecten zal u helpen de duurste fout in deze categorie te vermijden: een product dat in het veld faalt.
—
Referenties
[1] Spring Manufacturers Institute. “Spring Design and Testing Standards.” https://www.smihq.org/
[2] Aluminum Association. “Aluminum Alloy 6061 and 7075 Specifications.” https://www.aluminum.org/
[3] ISO/IEC 14443. “Identification cards — Contactless integrated circuit cards.” https://www.iso.org/standard/73598.html