13 min di lettura
Portafoglio in Alluminio CNC vs. Portafoglio Fuso a Pressione: Quale Processo di Produzione è Giusto per il Tuo Marchio?
Il segmento dei portafogli in metallo di lusso sta crescendo rapidamente. I rivenditori e i proprietari di marchi vedono l’attrattiva: un accessorio elegante, resistente e RFID bloccante che può essere venduto a un prezzo più alto rispetto alle alternative in pelle o nylon. Ma quando stai cercando di fornire il tuo marchio, la decisione più importante non è il colore o la capacità delle carte — è il processo di produzione.
Presso GSTAR, abbiamo dedicato 14 anni alla produzione di portafogli in metallo, organizzatori di chiavi e accessori RFID bloccanti per marchi, grossisti e venditori online in tutto il mondo. Ogni settimana, il nostro team riceve richieste da clienti che pongono la stessa domanda: Dovremmo optare per la fresatura CNC o la fusione a pressione? La risposta influisce sul costo unitario, il tempo di consegna, la flessibilità del design e, infine, la soddisfazione del cliente.
Questo guida spiega le differenze tecniche e commerciali tra i portafogli in alluminio CNC e i portafogli fusi a pressione — dal nostro punto di vista sul pavimento della fabbrica — in modo da potere fare una decisione di fornitura informata.
—
Comprendere i Processi di Produzione Fondamentali per i Portafogli in Metallo
Prima di confrontare i prodotti finiti, chiariamo come funziona ciascun metodo. Utilizziamo entrambi i processi nella nostra struttura, a seconda delle esigenze del progetto, quindi possiamo parlare delle differenze pratiche da esperienza diretta.
Fresatura CNC: Il Metodo di Incisione di Precisione
La fresatura CNC (Computer Numerical Control) è un processo subtractivo. Partiamo da un blocco solido di alluminio — solitamente un billetto di grado aerospaziale 6061 o 7075 — e rimuoviamo il materiale utilizzando utensili di taglio a velocità elevate che ruotano fino a quando rimane solo la forma finale del portafoglio. Pensalo come una scultura: ogni grammo di materiale che non fa parte del design finale viene fresato via.
Questo metodo ci offre una straordinaria libertà di design. Possiamo tagliare angoli interni affilati, creare geometrie complesse per i vani delle carte e raggiungere tolleranze di ±0.05mm. Quando un cliente ci porta un bozzetto con incisioni complesse o un’integrazione multi-tool unica, la fresatura CNC è spesso l’unica via praticabile.
Pressofusione a caldo: Il metodo di formatura a volume elevato
La pressofusione è un’entità completamente diversa. Iniettiamo un’alluminio fuso (tipicamente A380) in un模具 in acciaio硬化 sotto alta pressione—da 1.500 a 25.000 PSI. Il metallo si raffredda rapidamente, si solidifica e eiettiamo una parte quasi a forma netta. Questo processo eccelle nella produzione di pareti sottili e strutture interne complesse su larga scala, e il costo per unità scende drasticamente una volta pagato lo strumento.
Tuttavia, la pressofusione richiede un investimento iniziale sostanziale nel模具 stesso. Per una parte delle dimensioni di una borsa, lo strumento costa tipicamente tra $5.000 e $15.000 a seconda del numero di cavità e della complessità. È un impegno significativo prima di aver venduto un singolo unità.
La nostra opinione: Consigliamo il tornio CNC per marchi che lanciano nuovi progetti, testano la conformità del mercato o mirano al segmento premium. Consigliamo la pressofusione per prodotti stabiliti con domanda provata e volumi di ordini elevati. La nostra squadra di ingegneria guida ogni cliente attraverso questa decisione durante la fase di preventivo.
—
Integrità e durabilità dei materiali: Quale portafoglio dura più a lungo?
I vostri clienti porteranno questo portafoglio ogni giorno per anni. L’integrità del materiale è fondamentale.
Resistenza e rigidità strutturale dell’alluminio CNC
Quando maciniamo un portafoglio da un blocco solido di alluminio, la struttura dei granuli del materiale rimane intatta. Questo preserva la piena resistenza a trazione dell’acciaio—per il 6061-T6, è circa 45.000 PSI. Il risultato è un portafoglio che resiste alla flessione, al torsione e ai danni da impatto senza aggiungere spessore inutile.
Poiché le nostre capacità di tornitura CNC inhouse ci permettono di mantenere tolleranze strette, le parti finite si incastrano perfettamente. Questo non riguarda solo l’estetica—riguarda la funzione. Una scocca in alluminio macinata con precisione crea una continuità di cage di Faraday, che è essenziale per il bloccaggio RFID efficace. Se ci sono spazi o oscillazioni tra i componenti, la prestazione di schermatura subisce.
Porosità e Fragilità nella Lavorazione a Iniezione
La lavorazione a iniezione presenta una sfida intrinseca: la micro-porosità. Quando il metallo fuso si raffredda rapidamente all’interno del模具, l’aria e i gas intrappolati possono formare minuscoli vuoti all’interno del materiale. Questi pori microscopici riducono l’integrità strutturale e possono creare punti deboli, specialmente nelle sezioni a pareti sottili. In casi estremi, la porosità può persino compromettere le affermazioni di impermeabilità o protezione contro la polvere.
Per compensare questa minore resistenza del materiale, le portafogli iniezione spesso necessitano di pareti più spesse. Questo aggiunge peso e volume—due cose che i vostri clienti non desiderano in una portafoglio EDC (carry everyday) sottile.
Durezza superficiale e resistenza agli urti (anodizzazione)
Entrambi i processi producono parti in alluminio che possono essere anodizzate per la resistenza agli urti e per il colore. Ma i risultati differiscono. Le superfici CNC lavorate sono perfette prima della finitura, il che significa che lo strato anodico si applica uniformemente per un aspetto uniforme e di alta qualità. Possiamo ottenere finiture opache, sabbiate o spazzolate che si sentono di alta gamma al tatto.
Le superfici iniezione, al contrario, possono avere imperfezioni superficiali minime dal processo di rilascio del模具 o linee di flusso. Queste richiedono ulteriori lucidature o sabbiature prima dell’anodizzazione, e anche allora, la finitura potrebbe non corrispondere alla chiarezza di una parte lavorata.
La nostra opinione: Se il vostro marchio si posiziona come premium e i vostri clienti si aspettano un prodotto che sopravviva a anni di abuso quotidiano, la lavorazione CNC è la scelta superiore. Abbiamo visto portafogli iniezione fallire alla cerniera o nei punti di stress entro mesi di utilizzo; le portafogli CNC dalla nostra struttura durano regolarmente per anni.
—
Flessibilità di progettazione e personalizzazione per il vostro marchio (OEM/ODM)
Per gli acquirenti B2B, la capacità di differenziare il vostro prodotto è tutto. Ecco come i due processi si confrontano in termini di personalizzazione.
Lavorazione CNC: Il Re della Personalizzazione
La lavorazione CNC offre quasi infinite flessibilità di design. Possiamo lavorare il vostro logo direttamente sulla superficie, creare bordi smussati, aggiungere tagli personalizzati per strumenti multiuso o configurazioni di carte specifiche, e persino incidere numeri di serie o codici QR—tutto senza cambiamenti di utensili costosi.
I nostri servizi ODM sono costruiti attorno a questa capacità. Un cliente può inviarci un bozzetto approssimativo il lunedì, e noi refiningueremo il design e produrremo un prototipo entro pochi giorni. Questa velocità di mercato è inestimabile per i marchi che devono testare nuovi concetti o lanciare varianti stagionali.
Pressofusione a caldo: Limitazioni degli utensili e Costi Iniziali Elevati
La pressofusione a caldo può produrre forme complesse, ma ogni elemento di design deve essere progettato nel模具. Questo significa che il costo iniziale degli utensili è alto, e le modifiche diventano proibitive una volta tagliato il模具. Se si desidera cambiare la disposizione delle fessure delle carte o spostare il logo, si sta pagando per un nuovo模具.
Per un marchio che sta testando un nuovo concetto di prodotto, questo è un rischio significativo. Si stanno impegnando migliaia di dollari prima di avere la validazione di mercato.
Velocità di Prototipazione per il Test di Mercato
Fortemente raccomandiamo ai marchi di validare il loro mercato con una versione fresata a CNC. La nostra produzione di prototipi è veloce — spesso entro 5-7 giorni lavorativi — e il costo è una frazione di quello degli utensili di pressofusione. Una volta confermata la domanda e affinato il design, si può passare alla pressofusione per la produzione in massa con fiducia.
Il nostro punto di vista: Se la personalizzazione e la differenziazione del marchio sono le tue priorità, la fresatura a CNC vince. Questo è il motivo per cui la maggior parte dei nostri clienti OEM — inclusi rivenditori online di prim’ordine e marchi di nicchia — inizia con la fresatura a CNC e passa alla pressofusione solo dopo che il loro prodotto si è dimostrato sul mercato.
—
Analisi dei Costi: Prezzo Unitario vs. Investimento Iniziale (MOQ)
Parliamo di numeri. È qui che molti acquirenti B2B si confondono.
Il vero costo dei portafogli in alluminio fresati a CNC
La fresatura a CNC ha un costo per unità più alto a causa dello spreco di materiale e del tempo di lavorazione. Un portafoglio in alluminio fresato a CNC potrebbe costare il 30-50% in più per unità rispetto a una versione pressofusa comparabile a volumi elevati.
Tuttavia, contrastiamo questo con la nostra efficienza produttiva. La nostra fabbrica ha una capacità di produzione mensile di oltre 300.000 unità, e il nostro team ottimizza i percorsi di lavorazione per minimizzare gli sprechi. Offriamo anche MOQ flessibili — a partire da soltanto 100-300 unità per progetti CNC — che permette alle startup e ai marchi emergenti di entrare nel mercato senza un investimento iniziale massiccio.
Punto di Breakeven per la Pressofusione a Caldo
La pressofusione a caldo offre un costo per unità più basso, ma solo dopo aver assorbito il costo degli utensili. Per un progetto di portafoglio, il punto di breakeven si colloca generalmente tra 5.000 e 10.000 unità. Al di sotto di questo volume, la fresatura a CNC è quasi sempre più economica. Al di sopra, la pressofusione diventa sempre più attrattiva in termini di costo per unità.
Costi Nascosti: Post-Elaborazione
Entrambi i metodi richiedono una post-elaborazione: smussatura, rottura, lucidatura e anodizzazione. L’errore che molti acquirenti commettono è sottovalutare questi costi e presupporre di poter gestire la finitura attraverso un fornitore terzo.
La nostra opinione: Gestiamo tutta la post-elaborazione in-house. Questo significa nessun costo logistico nascosto, nessuna lacuna di controllo qualità tra fornitori separati e nessun ritardo nella coordinazione di più fornitori. Quando richiedete un preventivo da noi, il prezzo che vedete copre l’intero processo—from materiale grezzo al prodotto finito, confezionato, pronto per il commercio.
—
Tempistiche di Consegna e Reliabilità della Catena di Fornitura
Nell’e-commerce, il tempo è tutto. Un lancio ritardato può significare una domanda stagionale persa o un vantaggio competitivo perso.
Iterazioni Rapide con Macchinazione CNC
Pertanto, la macchinazione CNC non richiede utensili, possiamo iniziare la produzione non appena il design è bloccato. Il nostro tempo di risposta standard è di 24 ore. Una volta approvato, passiamo immediatamente alla produzione. Per un ordine di portafoglio CNC tipico, il tempo di consegna è di 15-25 giorni a seconda della quantità e della complessità della finitura.
Questa agilità è ideale per marchi con date di lancio urgenti o rilasci di edizioni limitate.
Attesa degli Utensili per la Zavorra
La zavorra richiede una fase di creazione del模具 che di solito richiede 2-4 settimane prima di poter iniziare la produzione. Se il模具 necessita di aggiustamenti o il primo articolo non supera l’ispezione, tale cronologia si prolunga. Per un marchio con una data di lancio fissa, questo è un rischio significativo.
Scalabilità con la Nostra Fabbrica
Ecco dove la nostra capacità ibrida diventa un vantaggio strategico per i nostri clienti. Offriamo un percorso: iniziare con la macchinazione CNC per il test di mercato a basso volume, poi passare alla zavorra per la produzione in massa una volta dimostrato il design. Entrambi i processi avvengono sotto un unico tetto, semplificando la logistica e il controllo qualità per i nostri partner globali.
La nostra opinione: Se hai bisogno di velocità e flessibilità, la macchinazione CNC è chiaramente il vincitore. Se hai un prodotto dimostrato e una data di lancio confermata mesi prima, il tempo di consegna più lungo della zavorra è gestibile.
—
Appeal Estetico e Percezione del Marchio
Aspetto e sensazione del tuo portafoglio influenzano direttamente il prezzo di vendita che puoi pretendere.
Il Look Premium “Machined”
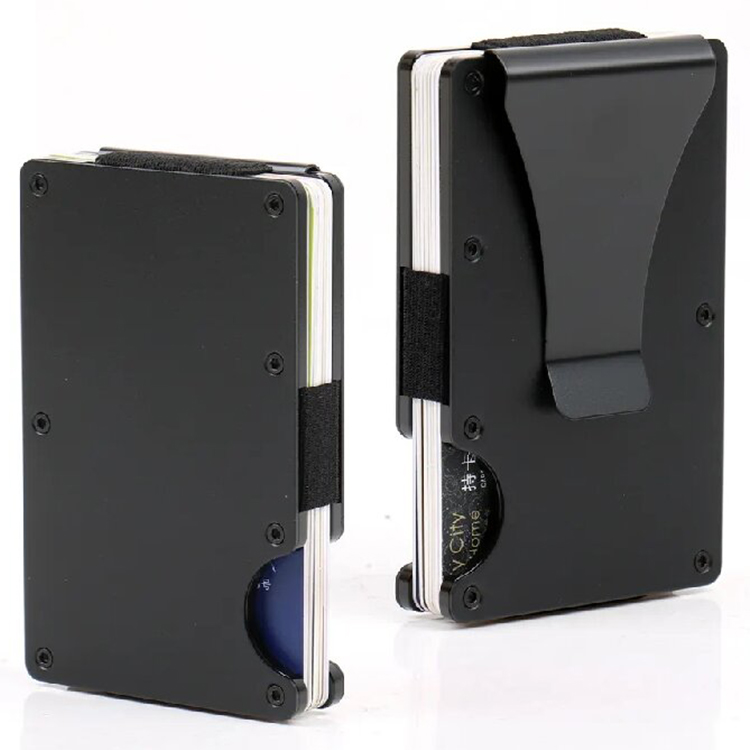
Un prodotto in alluminio lavorato a CNC possiede un’estetica inconfondibile. Le bordature affilate e precise, le transizioni tra le superfici nitide, la finitura anodizzata perfetta – tutto ciò segnala ingegneria di precisione e lusso. Questo è lo stesso processo di produzione utilizzato per smartphone di alta gamma, laptop e componenti aerospaziali.
Lavoriamo con i migliori venditori online che utilizzano questa estetica per giustificare prezzi di vendita di 60-120 dollari per un portafoglio in metallo. Il valore percepito è semplicemente più alto.
Il Look “Uniforme” della Zavorra
Le parti zavorrate appaiono buone, ma hanno una geometria di bordo più morbida e uniforme. Spesso assomigliano a prodotti in iniezione di plastica che accadono di essere fatti di metallo. Questo non è necessariamente negativo – alcuni design beneficiano di questa estetica – ma non possiede lo stesso cachet premium.
Peso e Portabilità
La lavorazione a CNC permette la rimozione aggressiva del materiale, il che significa che possiamo creare un portafoglio che sia sia robusto che leggero. La nostra squadra di supporto ingegneristico utilizza software di simulazione per ottimizzare la distribuzione del materiale, rimuovendo il peso dove non è necessario mantenendo l’integrità strutturale.
I portafogli zavorzati, al contrario, spesso finiscono per essere più pesanti perché sono necessarie pareti più spesse per compensare la debolezza relativa alla porosità.
La nostra opinione: Se il tuo brand si rivolge al mercato premium, la lavorazione a CNC è l’unica strada per raggiungere l’estetica che i tuoi clienti si aspettano. Il look “machined” è un punto di vendita in sé stesso.
—
GSTAR: Il Tuo Partner per Soluzioni di CNC e Zavorra
Ti abbiamo guidato attraverso le differenze tecniche. Ora parliamo del perché GSTAR è in posizione unica per aiutarti a prendere questa decisione.
Perché Scegliere GSTAR per il Tuo Progetto di Portafoglio in Metallo?
Non siamo solo un produttore; siamo un fornitore di soluzioni. Con 14 anni di esperienza nei portafogli RFID, organizzatori di chiavi e portacarte, abbiamo guidato centinaia di marchi attraverso questa decisione esatta. I nostri servizi OEM & ODM coprono tutto, dal concetto iniziale alla produzione in serie.
Quello che ci distingue è la nostra capacità di lavorazione a CNC interna. Non esternalizziamo questo passo critico – è una parte fondamentale della nostra operazione. Questo ci dà un controllo diretto sulla qualità, le tolleranze e i tempi di consegna. Quando lavoriamo con noi, lavoriamo con le persone che effettivamente producono il prodotto, non con un intermediario.
Il nostro impegno per il controllo della qualità
Indipendentemente che stiamo producendo un portafoglio fresato a CNC o una versione colata, ogni unità subisce un’ispezione rigorosa prima del trasporto. Controlliamo le dimensioni, la finitura superficiale, la performance di blocco RFID e l’integrità funzionale. Per i progetti CNC, verifichiamo le tolleranze con attrezzature di misurazione di precisione. Per i progetti di colata, eseguiamo controlli di porosità e test di pressione quando necessario.
Questo impegno per la qualità è il motivo per cui marchi popolari, grossisti e catene di supermercati di tutto il mondo ci affidano come loro partner di produzione.
Come iniziare il tuo progetto
Il processo è semplice:
-
Inviaci il tuo design o idea. Può essere un file CAD, un bozzetto o anche solo una descrizione di ciò che desideri ottenere.
-
Ottieni un preventivo entro 24 ore. La nostra squadra esamina il tuo design e raccomanda il metodo di produzione più economico — CNC, colata a die, o un approccio ibrido.
-
Ricevi consigli esperti. Ti diremo sinceramente quale metodo è meglio per il tuo design specifico, volume e budget. A volte significa raccomandare CNC quando pensavi di voler colata, o viceversa.
—
Domande frequenti
È un portafoglio in alluminio fresato a CNC sempre migliore di un portafoglio colato?
Non sempre. La fresatura CNC è superiore per la durabilità, la personalizzazione a basso volume e le finiture di alta qualità. La colata è meglio per ordini a alto volume dove il costo per unità è il fattore primario. Consigliamo i nostri clienti in base alle loro previsioni di vendita e alla posizione del marchio. Un’azienda in fase di test di mercato dovrebbe quasi certamente iniziare con CNC; un marchio stabilito che sta eseguendo un ordine di 50.000 unità di vendita al dettaglio potrebbe beneficiare della colata.
Puô ottenere un logo personalizzato sul mio portafoglio in alluminio?
Sì. Con la fresatura CNC, possiamo fresare direttamente il tuo logo sulla superficie o utilizzare una maschera anodizzata personalizzata per un effetto a due toni. Con la colata, il logo è integrato nel模具 stesso. Entrambi gli opzioni sono disponibili nei nostri servizi OEM/ODM. Abbiamo prodotto portafogli con tutto, dai monogrammi semplici agli emblemi tridimensionali complessi.
Qual è la quantità minima di ordine (MOQ) per un portafoglio CNC personalizzato?
La nostra MOQ è flessibile, di solito inizia da 100-300 unità per progetti CNC. Poiché la lavorazione CNC non richiede attrezzature costose, possiamo accettare ordini iniziali più piccoli per test di mercato. Questo è un grande vantaggio rispetto alla colata a die, dove l’investimento in attrezzature richiede volumi più elevati per ammortizzare i costi.
Influisce il processo di produzione sulla capacità di bloccare l’RFID?
Sì, può. Un portafoglio lavorato a CNC può essere progettato con cuciture precise e ben ajustate che creano una gabbia di Faraday continua, garantendo un bloccaggio RFID efficace su tutte le frequenze. I portafogli colati a die possono avere a volte micro-fessure nelle linee di separazione o intorno agli inserti, il che potrebbe compromettere la prestazione di schermatura. La nostra squadra di ingegneria progettano per l’efficacia RFID indipendentemente dal metodo di produzione, ma la CNC ci dà più controllo sulle tolleranze finali.
GSTAR può aiutarmi a decidere quale metodo di produzione utilizzare?
Assolutamente. Offriamo consulenze ingegneristiche gratuite. Invia a noi il file di progettazione, e la nostra squadra lo esaminerà per raccomandare l’approccio di produzione più economico e duraturo per i tuoi obiettivi di prodotto specifici. Non abbiamo pregiudizi verso un metodo—we usiamo entrambi nella nostra struttura—quindi il nostro consiglio è basato esclusivamente su ciò che è meglio per il tuo progetto.
—
Guida alla Decisione: Scegli CNC Se… Scegli Colata a Die Se…
Scegli la lavorazione CNC se:
-
Il volume del tuo ordine è inferiore a 5.000 unità
-
Ti serve un’estetica premium, di alta qualità
-
Il tuo design include geometrie complesse o angoli affilati
-
Vuoi testare il mercato prima di impegnarti in produzione su larga scala
-
Il tuo marchio comanda un prezzo al dettaglio premium
-
Ti servono tempi di consegna rapidi per una data di lancio
Scegli la colata a die se:
-
Il volume del tuo ordine supera le 10.000 unità
-
Hai un design di prodotto provato con domanda di mercato confermata
-
Il costo unitario è il fattore decisionale primario
-
Il tuo design ha pareti sottili che richiedono il processo di colata a die
-
Disponi di un budget per l’investimento in attrezzature iniziali
-
Il tuo calendario consente la fase di creazione del模具
—
La Linea di Base
La scelta tra una borsa in alluminio CNC e una borsa a iniezione di zama non riguarda quale sia “migliore”—è questione di quale sia meglio per la tua situazione specifica. Volume, budget, complessità del design, posizionamento del marchio e tempistica sono tutti fattori che entrano in gioco nella decisione.
Quello che conta di più è avere un partner di produzione che possa guidarti attraverso questi compromessi onestamente. presso GSTAR offriamo entrambi i processi sotto un unico tetto, quindi la nostra raccomandazione è sempre basata su ciò che serve meglio al tuo progetto—non su cosa sia più facile per noi produrre.
Indipendentemente dal fatto che tu sia una startup che sta testando un nuovo concetto o un marchio affermato che sta crescendo per un lancio di grande distribuzione, la nostra squadra ha l’esperienza e la capacità di realizzare la tua visione. Con 14 anni di esperienza nell’industria, fresatura CNC interna e una capacità di produzione mensile di oltre 300.000 unità, siamo pronti a gestire progetti di qualsiasi dimensione.
Pronto a iniziare il tuo progetto di borsa metallica? Inviaci il tuo design e ottieni un preventivo gratuito entro 24 ore. La nostra squadra di ingegneri esaminerà le tue esigenze e ti consiglierà l’approccio di produzione ottimale—nessun obbligo, nessuna pressione, solo consigli onesti di esperti.
Ottieni un Preventivo Personalizzato Gratuito
—
Riferimenti
[1] Aluminum Association. “L’iniezione di alluminio rispetto al fresaggio CNC: Analisi Comparativa.” https://www.aluminum.org/resources
[2] NADCA (North American Die Casting Association). “Panoramica del processo di iniezione di alluminio e linee guida per il design.” https://www.diecasting.org/process
[3] MatWeb. “Proprietà del materiale alluminio 6061-T6.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=1b8c06d0ca7c456694c7777d9e10be5b
[4] MatWeb. “Proprietà dell’lega di alluminio A380 per iniezione.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=2d8a2c5a5e5d4f4a9a0c3b3f3a3f3a3f
[5] Engineering.com. “Comprendere la microporosità nell’iniezione di alluminio.” https://www.engineering.com/DesignSoftware/DesignSoftwareArticles/ArticleID/20123/Understanding-Micro-Porosity-in-Die-Casting.aspx