10 min read
Khi một người phụ trách mua sắm lần đầu tiên tìm kiếm một “wallet alternative china của aviator german made”, họ thường mở một bảng tính. Họ biết rằng sản phẩm gốc Đức bán với giá cao, để lại ít biên lợi nhuận cho việc tái bán. Họ cũng biết rằng thành phố Thâm Quyến và khu vực sản xuất xung quanh tạo ra phần lớn các phụ kiện gia công CNC trên thế giới. Câu hỏi không phải là liệu các nhà máy Trung Quốc có thể sản xuất sản phẩm này không. Câu hỏi là liệu họ có thể sản xuất đạt tiêu chuẩn độ chính xác, hoàn thiện bề mặt và độ bền để xứng đáng gắn tên thương hiệu lên sản phẩm không.
Bài hướng dẫn này sẽ đi qua các đặc điểm kỹ thuật, khoa học vật liệu và tiêu chí đánh giá nhà cung cấp giúp phân biệt một đối tác OEM chuyên nghiệp với một xưởng sản xuất may mắn sở hữu máy CNC.
/think
1. Hiểu về danh mục ví kiểu Aviator
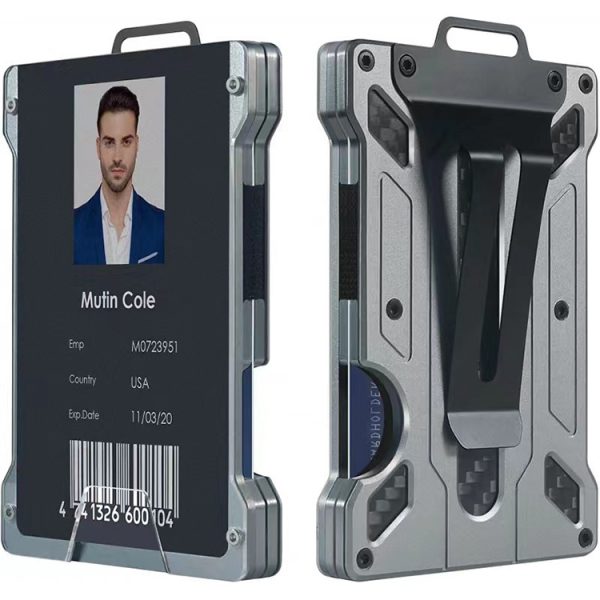
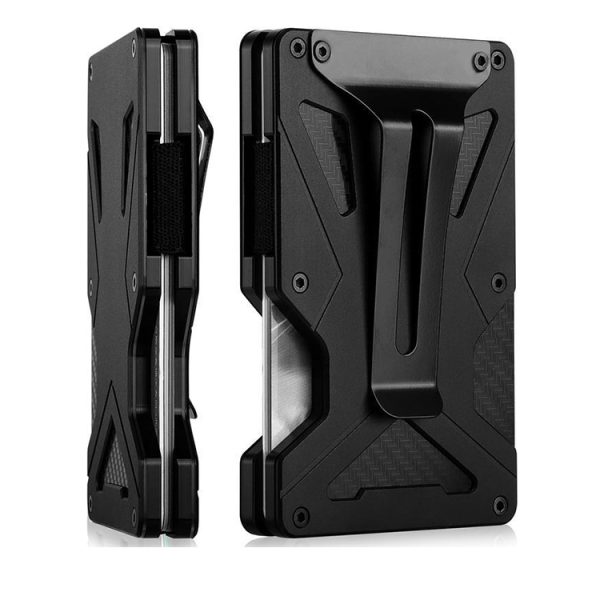
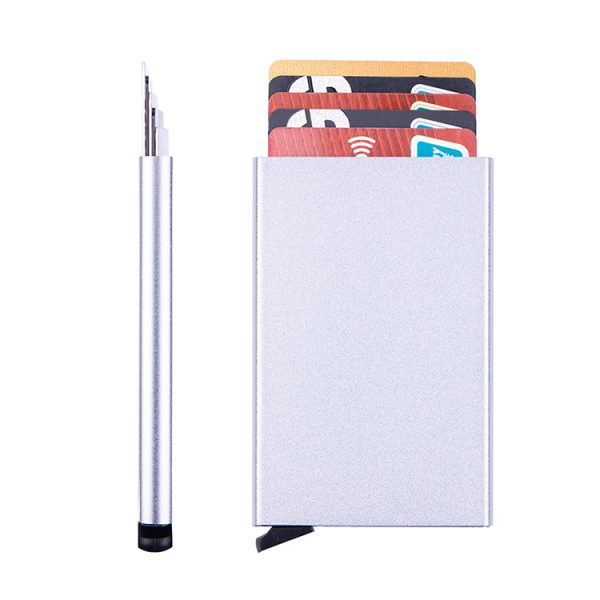
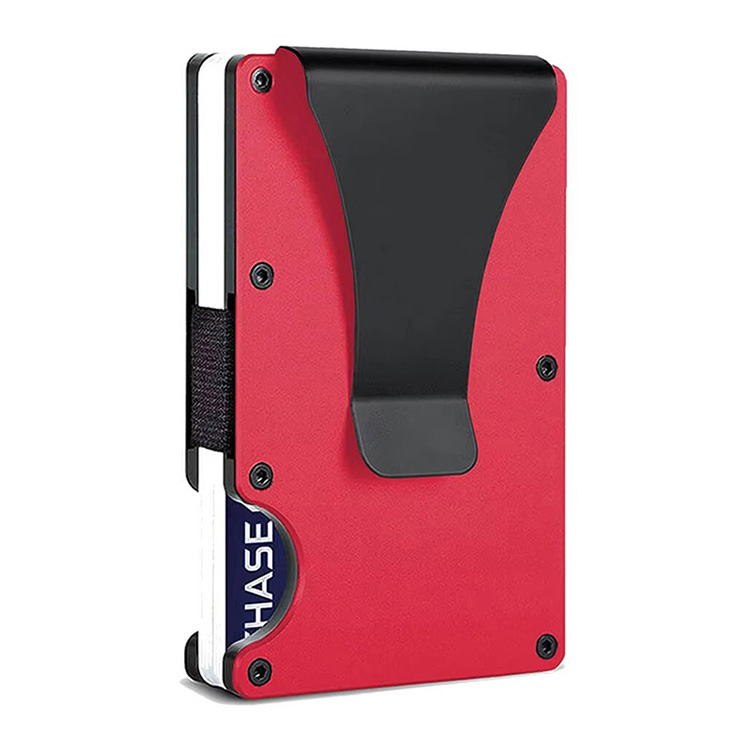
Ví kiểu Aviator là một loại ví cứng, được gia công bằng CNC, có thể chứa 4–10 thẻ mà không cần cơ chế gập truyền thống. Thiết kế gốc Đức sử dụng khung nhôm một khối với nút đẩy trượt – một phương pháp cơ học khác biệt so với thiết kế hai tấm bắt vít phổ biến do Ridge đưa ra.
Thị trường toàn cầu cho các loại ví này đang phát triển vì chúng giải quyết một vấn đề cụ thể: mang theo thẻ mà không chiếm nhiều không gian. Đối với các nhà mua B2B, danh mục này cung cấp ba con đường tìm nguồn:
-
OEM (Sản xuất Thiết bị Gốc): Nhà máy gia công thiết kế của bạn theo bản vẽ của bạn. Bạn sở hữu dụng cụ và quyền sở hữu trí tuệ.
-
ODM (Sản xuất Thiết kế Gốc): Nhà máy cung cấp các khuôn hoặc mẫu “kiểu Aviator” hiện có. Bạn chọn mẫu, chọn màu sắc và hoàn thiện bề mặt, và áp dụng logo của bạn.
-
White-label/stock: Nhà máy sản xuất các thiết kế chung liên tục. Bạn mua sản phẩm hoàn chỉnh và tự thương hiệu bao bì.
Hầu hết các “sản phẩm thay thế” trên các cửa hàng Amazon và Shopify đều là sản phẩm ODM hoặc white-label. Không có gì sai với mô hình này – đó là cách mà hầu hết các phụ kiện phần cứng tiếp cận thị trường. Rủi ro xuất hiện khi người mua không xác minh quy trình sản xuất được sử dụng.
1.1 Quy trình gia công CNC
CNC (Computer Numerical Control) là công nghệ cốt lõi cho ví kim loại cao cấp. Một khối kim loại nguyên chất như nhôm hoặc titan được cắt xuống hình dạng cuối cùng bằng các công cụ tiện chính xác. Quy trình loại bỏ này tạo ra thân vững chắc, không khe hở.
Phương pháp thay thế là đúc khuôn—kim loại lỏng được tiêm vào khuôn. Đúc khuôn thuận lợi hơn về chi phí và thời gian, nhưng kết quả là thô, yếu và dễ bị lỗi bề mặt. Một bài kiểm tra đơn giản: ví đúc khuôn cảm giác nhẹ hơn và có đường viền rõ rệt. Ví gia công CNC có mép sắc và độ dày thành đều.
1.2 Tại sao Trung Quốc thống trị sản xuất này
Hệ sinh thái sản xuất của Trung Quốc tích hợp theo chiều dọc cho sản xuất CNC. Thép tấm nhôm, phụ kiện, hóa chất anod hóa và vật liệu đóng gói đều được sản xuất trong nước. Điều này rút ngắn chuỗi cung ứng và giảm chi phí ở mọi bước. Một nhà máy tại Thâm Quyến có thể mua 6061-T6 nhôm vào thứ Hai, gia công vào thứ Ba, anod hóa vào thứ Tư và đóng gói xuất khẩu vào thứ Năm.
Tích hợp theo chiều dọc quan trọng với người mua vì điều này có nghĩa thay đổi nhanh hơn. Nếu bạn muốn thử một màu mới hay sửa đổi khe thẻ, nhà máy có thể sản xuất mẫu trong vài ngày thay vì vài tuần.
2. Phân tích sâu về vật liệu: Nhôm, Sợi Carbon, và Titan
Việc lựa chọn vật liệu quyết định mức giá, độ bền và vị trí thị trường của sản phẩm bạn. Không có vật liệu nào là ‘tốt nhất’—chỉ có vật liệu phù hợp nhất với khách hàng mục tiêu của bạn.
/think
2.1 Túi ví nhôm (Tiêu chuẩn thể tích)
Thông số kỹ thuật: Hợp kim nhôm 6061-T6, sơn phủ anod hóa cứng, độ dày thành 1.5–2.0 mm.
6061-T6 là hợp kim nhôm cấp công nghiệp hàng không được sử dụng trong các bộ phận máy bay và khung xe đạp. Định mức T6 (temper) có nghĩa là hợp kim này đã được xử lý nhiệt luyện và già hóa nhân tạo để đạt độ bền tối đa. Đối với túi ví, hợp kim này cung cấp tỷ lệ trọng lượng so với độ bền tốt nhất có thể với chi phí hợp lý.
Chất lượng anod hóa là biến số quan trọng nhất. Loại II (trang trí) anod hóa tạo ra lớp phủ mỏng dễ trầy xước. Loại III (cứng) anod hóa xâm nhập sâu hơn và tạo bề mặt chống mài mòn. Người mua nên chỉ định “anod hóa cứng” (MIL-A-8625 Type III) trong yêu cầu kỹ thuật, ngay cả khi điều này làm tăng 10–15% chi phí hoàn thiện.
Trọng lượng: 25–35 gram cho mẫu tiêu chuẩn 4 thẻ.
2.2 Túi Da Sợi Carbon (Ngách Sang Trọng)
Thông số kỹ thuật: Sợi 3K twill hoặc sợi carbon đúc, ngấm resin, độ dày 1.0–1.5 mm.
Sợi carbon mang lại thẩm mỹ độc đáo mà nhôm không thể mô phỏng. Mẫu vải nhìn thấy được cho thấy chất lượng cao cấp đối với người tiêu dùng. Sợi carbon đúc—gồm các sợi bị cắt trong ma trận resin—tạo ra mẫu vân đá marble, phổ biến trong ứng dụng ngành công nghiệp ô tô và xa xỉ.
Cạm bẫy: Nhiều “túi da sợi carbon” sử dụng decal phun nước trên nhựa. Những sản phẩm này trông thuyết phục trong hình ảnh sản phẩm nhưng bong tróc trong vài tuần. Kiểm tra chất liệu bằng cách kiểm tra mép—sợi carbon thật sẽ hiển thị các lớp vải nhìn thấy được tại mép cắt. Yêu cầu chứng nhận chất liệu (ISO 9001 hoặc tương đương) từ nhà máy.
Trọng lượng: 15–20 gram—nhẹ hơn nhôm.
2.3 Ví Titanium (Sản phẩm Cao Cấp)
Thông số kỹ thuật: Hợp kim TC4 (Ti-6Al-4V), bề mặt được làm mịn bằng cát hoặc đánh bóng bằng đá.
Titanium không gây dị ứng, chống ăn mòn và tự nhiên có màu xám nhạt không cần phủ lớp nào. Nó cũng khó gia công hơn nhôm rất nhiều—công cụ mài nhanh hơn, thời gian chu kỳ dài hơn, tỷ lệ phế phẩm cao hơn. Chính vì vậy, ví titanium được bán với giá cao gấp 2–3 lần so với các sản phẩm nhôm tương đương.
Ghi chú cho người mua: Ví titanium là sản phẩm phân khúc nhỏ. Chi phí sản xuất cao và thị trường nhỏ hơn. Trừ khi bạn có cơ sở khách hàng rõ ràng cho sản phẩm cao cấp, nhôm là lựa chọn an toàn hơn trong kinh doanh.
| Vật liệu | Cân nặng (4 thẻ) | Chi phí tương đối | Khả năng chống trầy | Thị trường định vị |
|---|---|---|---|---|
| 6061-T6 Nhôm | 25–35 g | 1x | Tốt (khi được anod hóa cứng) | Thị trường chính thống |
| Carbon Fiber | 15–20 g | 2–3x | Rất tốt | Sản phẩm cao cấp |
| TC4 Titanium | 30–40 g | 4–6x | Excelent | Sản phẩm xa xỉ |
3. Yếu tố chất lượng và hiệu năng
Chế độ hỏng phổ biến nhất cho ví kim loại giá rẻ không phải là sự vỡ kết cấu. Đó là cơ chế trượt bị mài mòn hoặc screws bị trượt.
/think
3.1 Cơ chế Con lăn
Wallets kiểu Aviator sử dụng con lăn được lò xo đẩy để đẩy thẻ ra khỏi khung. Độ căng phải được hiệu chỉnh: quá căng, thẻ sẽ khó rút ra; quá lỏng, thẻ có thể trượt ra ngoài bất ngờ trong túi. Lò xo nên được làm từ thép không gỉ đã tôi (ví dụ: thép không gỉ 301) và có độ bền ít nhất 10.000 chu kỳ.
Tiêu chuẩn kiểm tra: Mở và đóng con lăn 200 lần. Nếu hành động trở nên rõ rệt hơn hoặc lỏng hơn, từ chối lô hàng.
3.2 Chất lượng Vít
Thiết kế lắp bằng vít (loại Ridge) phụ thuộc vào các vít máy nhỏ để giữ hai tấm lại với nhau. Các nhà máy giá rẻ sử dụng vít nhôm kẽm có thể bị mòn sau vài lần tháo lắp. Chỉ định vít thép đã tôi (ví dụ: cấp 12.9) với lớp phủ đen hoặc nickel.
3.3 Chặn RFID
Khung nhôm tự nhiên chặn tín hiệu RFID tại tần số 13.56 MHz (tần số được sử dụng bởi thẻ thanh toán không tiếp xúc). Đây là một sự thật kỹ thuật, không phải là tuyên bố marketing. Túi tạo ra một phòng Faraday quanh các thẻ. Đối với túi bằng sợi carbon, phải thêm lớp nhôm hoặc đồng mỏng trong quá trình ép lớp để đạt hiệu quả tương tự.
4. Túi tiền tốt nhất là gì? Khung mua sắm
“Tốt nhất” phụ thuộc vào khách hàng của bạn là ai. Một khung chuyên nghiệp phân khúc thị trường:
-
Người tối giản (4–6 thẻ, không mang tiền mặt): Cần một chiếc holder thẻ mỏng bằng nhôm hoặc sợi carbon. Chặn RFID là một lợi ích bổ sung.
-
Người chuyên nghiệp (6–8 thẻ, mang tiền mặt thỉnh thoảng): Cần một chiếc clip tiền hoặc phụ kiện gắn băng. Nhôm là lựa chọn mặc định.
-
Người dùng bền bỉ (ngoài trời, công việc vật lý): Cần độ bền tối đa. Nhôm dày tường (2.0 mm+) hoặc titan với lớp anod hóa cứng.
Xét đến Gen Z: Nhóm dưới 30 tuổi không mang tiền mặt. Họ mang theo điện thoại, giấy phép lái xe, thẻ phương tiện, và có thể là thẻ ghi nợ. Đối với họ, một chiếc túi tiền là một holder thẻ gắn vào điện thoại hoặc vừa vặn trong túi trước. “Dây đeo điện thoại có khe thẻ” là lựa chọn thay thế mặc định.
5. Thiết kế và cấu hình lắp ráp
Thiết kế cơ học quyết định cảm giác sang trọng hay rẻ tiền của chiếc túi tiền.
5.1 Trượt (phong cách Aviator) so với Vặn (phong cách Ridge)
-
Trượt (phong cách Aviator): Khung một mảnh với bộ đẩy di chuyển. Khó gia công hơn nhưng cảm giác như được thiết kế kỹ lưỡng hơn. Điểm hỏng: lò xo.
-
Vặn (phong cách Ridge): Hai tấm được giữ bằng vít. Dễ sản xuất hơn. Điểm hỏng: vít bị mòn.
5.2 Xử lý bề mặt
-
Xử lý bằng cát: Tạo bề mặt mờ. Ẩn vân tay. Tiêu chuẩn ngành cho ví nhôm.
-
Mài bóng: Kết cấu bóng loáng. Tạo cảm giác cao cấp nhưng dễ để lại vết xước và vân tay.
-
In laser: Tiêu chuẩn cho logo. Đảm bảo nhà máy sử dụng laser sợi quang (không phải CO2) để đánh dấu kim loại.
5.3 Phối màu
Màu anod hóa có thể được phối theo tham chiếu Pantone, nhưng kết quả thay đổi tùy lô hợp kim. Một màu xanh đậm trên lô này có thể khác nhẹ trên lô khác. Sai số chấp nhận thường là ±10% về mật độ màu. Thiết lập kỳ vọng này với khách hàng trước khi ra mắt.
6. Cách đánh giá nhà cung cấp
Không phải tất cả nhà máy có máy CNC đều sản xuất được ví chất lượng. Quy trình đánh giá có ba giai đoạn.
6.1 Kiểm tra vật lý 3 điểm
-
Độ chính xác gia công: Kiểm tra đường nối nơi các bộ phận kim loại gặp nhau. Khe hở nên dưới 0.1 mm. Dùng móng tay chà xát đường nối—if nó cản trở, độ chính xác kém.
-
Tính đồng đều của anod hóa: Màu sắc phải đều, không có vết sọc hoặc vùng mờ. Kiểm tra mép và góc, nơi các vấn đề lớp phủ thường xuất hiện trước.
-
Độ cứng ốc vít: Thử lột một ốc vít bằng cờ lê. Nếu dễ bị mòn, thép quá mềm.
6.2 Các câu hỏi cần đặt trước khi đặt hàng
-
Bạn có thể sản xuất bao nhiêu sản phẩm ví kim loại CNC mỗi tháng?
-
Bạn có phủ anod hóa nội bộ hay thuê ngoài? (Phủ anod hóa nội bộ đảm bảo chất lượng ổn định.)
-
Tỷ lệ lỗi trên các sản phẩm tương tự là bao nhiêu? (Tiêu chuẩn ngành là dưới 2%.)
-
Bạn có thể chia sẻ video quy trình gia công và hoàn thiện ví không?
-
MOQ cho mẫu nhôm tiêu chuẩn là bao nhiêu? Cho thiết kế tùy chỉnh là bao nhiêu?
6.3 Cảnh báo: Tránh các nhà cung cấp…
-
Từ chối cho xem dây chuyền sản xuất qua cuộc gọi video.
-
Đề xuất MOQ dưới 100 đơn vị cho sản phẩm được gia công CNC. (Điều này cho thấy họ không thực sự gia công mà đang bán hàng tồn kho.)
-
Đảm bảo giao hàng trong 7 ngày cho thiết kế tùy chỉnh. Gia công CNC có thời gian chu kỳ tối thiểu.
- <
Đề nghị sao chép biểu tượng thương hiệu đã đăng ký “chính xác”. Đây là vi phạm bản quyền trí tuệ, gây rủi ro cho doanh nghiệp của bạn.
Chọn A nếu… Bạn cần thiết kế tùy chỉnh với dụng cụ gia công độc quyền. Tìm kiếm nhà máy có CNC và hỗ trợ kỹ thuật nội bộ.
Chọn B nếu… Bạn muốn kiểm tra thị trường nhanh với thiết kế tiêu chuẩn. Tìm kiếm đối tác ODM có khuôn mẫu sẵn và thời gian giao mẫu nhanh.
7. Tiêu chuẩn ngành và Chứng nhận
Chứng nhận không đảm bảo chất lượng, nhưng sự vắng mặt của chúng là dấu hiệu cảnh báo.
-
ISO 9001:2015: Hệ thống quản lý chất lượng. Chứng chỉ này cho thấy nhà máy có quy trình được tài liệu hóa.
-
REACH / RoHS: Hạn chế chất liệu nguy hiểm. Yêu cầu cho việc tiếp cận thị trường EU.
-
MIL-A-8625 Type III: Tiêu chuẩn quân sự cho anod hóa cứng. Nhà máy trích dẫn tiêu chuẩn này biết quy trình hoàn thiện của họ.
-
ASTM B221: Tiêu chuẩn quy định cho phoi nhôm kéo. Có liên quan đến việc tìm nguồn phoi.
Một người mua nên yêu cầu báo cáo kiểm tra, không chỉ là chứng chỉ. Nhà máy có thể cung cấp báo cáo độ dày anod hóa (đo bằng micromet) cho thấy kiểm soát quy trình thực tế.
8. Phương pháp Sản xuất Của Chúng Tôi
Các tiêu chuẩn đã thảo luận ở trên không phải là lý thuyết. Chúng là các tham số mà chúng tôi áp dụng cho mọi lô sản xuất ví kim loại tại Gstar Technology.
Là một nhà sản xuất, cách tiếp cận của chúng tôi đối với danh mục ví kiểu Aviator dựa trên kỹ thuật gia công chính xác. Chúng tôi vận hành các dây chuyền gia công CNC trong nước, điều này có nghĩa là các mức độ sai số đã đề cập trước đây—khoảng hở đường viền 0.1 mm, độ dày thành đều—được kiểm soát bởi chính nhân viên của chúng tôi, không được chuyển giao cho bên thứ ba. Điều này rất quan trọng đối với khung nhôm cứng phải trượt mượt. Nếu khung bị cong nhẹ, cơ chế trượt sẽ bị kẹt.
Chúng tôi cũng duy trì một dây chuyền anod hóa trong nước. Điều này cho phép chúng tôi kiểm soát sự nhất quán về màu sắc và độ dày lớp phủ trực tiếp. Khi một khách hàng yêu cầu “anod hóa cứng, đen mờ”, chúng tôi biết chính xác mật độ dòng điện và thời gian giữ cần thiết để đạt được độ hoàn thiện đó. Việc chuyển giao bước này cho bên thứ ba sẽ tạo ra sự biến đổi khó sửa chữa sau này.
Khả năng sản xuất của chúng tôi là 300.000+ đơn vị mỗi tháng trên các dòng sản phẩm, với phân bổ riêng cho ví kim loại. MOQ bắt đầu từ 300–500 đơn vị cho các mô hình nhôm tiêu chuẩn, điều này giúp các thương hiệu mới kiểm tra thị trường mà không cần cam kết mua một container hàng tồn kho. Đối với thiết kế tùy chỉnh, đội ngũ kỹ thuật của chúng tôi sẽ xem xét bản vẽ của bạn, đề xuất cải tiến khả thi về sản xuất, và cung cấp báo cáo DFM (Design for Manufacturing) trước khi bạn quyết định sản xuất công cụ.
Chúng tôi đã phục vụ ngành này trong 14 năm. Ngôn ngữ mua sắm về độ dung sai, độ dày lớp phủ anod hóa và độ cứng vít là ngôn ngữ mà chúng tôi sử dụng. Nếu bạn có thiết kế hoặc bảng thông số kỹ thuật, chúng tôi sẽ nói với bạn trung thực điều gì hiệu quả và điều gì sẽ thất bại trong thực tế. Để thảo luận về yêu cầu vật liệu và thiết kế cụ thể của bạn, vui lòng Liên hệ đội ngũ của chúng tôi.
9. Vận chuyển, Hậu mãi và Đảm bảo Chất lượng
Quy trình sản xuất chỉ là một nửa phương trình mua sắm. Nửa còn lại là việc đưa sản phẩm đến kho của bạn và xử lý các trường hợp ngoại lệ không tránh khỏi.
9.1 Vận chuyển và Incoterms
Hầu hết các nhà máy Trung Quốc báo giá theo FOB (Free on Board) Thâm Quyến. Đối với người mua ưa thích giải pháp cửa đến cửa, DDP (Delivered Duty Paid) có sẵn nhưng sẽ phát sinh phí cao hơn. Một đơn hàng tiêu chuẩn 300 đơn vị của ví nhôm có trọng lượng khoảng 10–12 kg và vận chuyển dễ dàng qua dịch vụ giao nhanh (DHL, FedEx). Vận chuyển container chỉ có ý nghĩa với đơn hàng trên 5.000 đơn vị.
9.2 Hỗ trợ Sau bán hàng
Ví kim loại có tỷ lệ lỗi thấp, nhưng sự cố vẫn xảy ra. Một đối tác đáng tin cậy duy trì tỷ lệ lỗi dưới 1% và cung cấp chính sách thay thế cho các sản phẩm lỗi. Phương án tiêu chuẩn: người mua chụp ảnh lỗi, nhà máy gửi thay thế cùng đơn hàng tiếp theo. Điều này tránh được chi phí vận chuyển trả lại đắt đỏ.
10. Kết luận và Bước tiếp theo
“Aviator German made wallet alternative” không phải là về sao chép thương hiệu Đức. Đó là về tiếp cận cùng công nghệ sản xuất – CNC machining, hard anodizing, precision assembly – với cấu trúc chi phí để còn dư địa cho lợi nhuận của bạn. Hệ sinh thái sản xuất Trung Quốc có khả năng thực hiện. Nhiệm vụ của bạn là tìm một đối tác có kiểm soát quy trình để cung cấp một cách nhất quán.
Bắt đầu với đơn hàng nhỏ. Kiểm tra chất lượng. Sau đó mở rộng quy mô.
Tham khảo
-
MIL-A-8625, Tiêu chuẩn quân sự cho lớp phủ anod hóa nhôm — https://en.wikipedia.org/wiki/Anodizing
-
ASTM B221, Tiêu chuẩn quy định cho sản phẩm extrusions hợp kim nhôm — https://www.astm.org/b0221-21.html
-
ISO 9001:2015 Hệ thống quản lý chất lượng — https://www.iso.org/standard/62085.html
-
Quy định REACH (EC) Số 1907/2006 — https://echa.europa.eu/regulations/reach/understanding-reach
-
Tính chất hợp kim nhôm 6061-T6 — https://asm.matweb.com/search/SpecificMaterial.asp?bassnum=MA6061t6