19 min lezen
Begrip van de markt van de ID kaarthouder portemonnee
Een ID kaarthouder portemonnee is een dunne draagkas ontworpen om identiteitskaarten, toegangsbewijs, creditcards en reisgeldkaarten te bevatten. De vraag stijgt vanwege werkplekveiligheidsvereisten, de adoptie van contactloos betalen en de wereldwijde verschuiving naar een minimale dagelijks draagbaarheid (EDC).
De categorie is verder gegroeid dan alleen de eenvoudige plastic badgehouder. De huidige markt biedt RFID-afschermende metalen portemonnees, leer kaarthouder portemonnees voor mannenretaillijnen, hybride ontwerpen met sleutelringen en meervoudige kaartconfiguraties voor professionals die zowel werk ID als persoonlijke betalingskaarten meedragen.
Productsegmentatie en functionele variaties
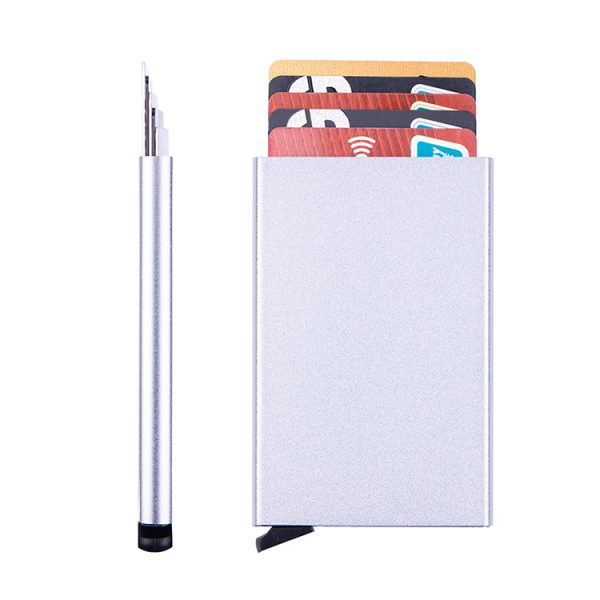
RFID-afschermende kaarthouder. Deze gebruiken een metalen schermlaag – meestal aluminium, koper of nikkelzilver legering – om een Faradaykamer te vormen die ongeoorloofde scannen van ingebouwde chips blokkeert. Ze beschermen tegen skimming-aanvallen op contactloos betalingskaarten en gebouwtoegangsbewijs. Het scherm moet de kaart volledig omsluiten; naadjes en openingen compromitteren de bescherming.
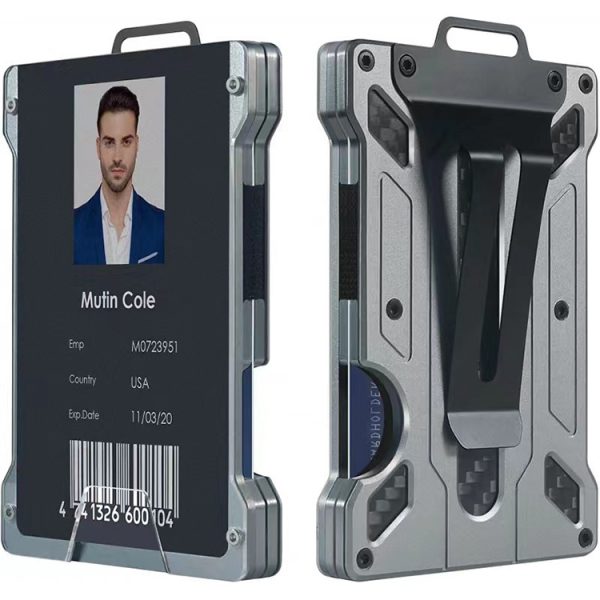
ID kaarthouder met sleutelring. Deze configuratie combineert badgeopslag met sleutelorganisatie. Het is populair bij faciliteitswerkers, beveiligingspersoneel en vaak reizigers die snelle toegang nodig hebben tot hun ID en sleutels. De sleutelringaansluiting gebruikt meestal staal van 5kg+ treksterkte.
Horizontale versus verticale oriëntatie. Horizontale houders passen goed bij standaard creditcardgaten en zijn makkelijker voor éénhandig kaartophalen. Verticale houders accommoderen lanyard-stijl badge toegang en zijn gebruikelijk in bedrijven waar medewerkers hun ID om hun nek dragen.
Meervoudige kaart versus enkelvoudige kaartontwerpen. Enkelgat houders prioriteren minimalisme en zijn populair in de EDC gemeenschap. Meervoudige gat configuraties bevatten 3–8 kaarten en passen bij professionals die zowel werk ID als persoonlijke kaarten meedragen.
Doelindustrieën en toepassingsscenario’s
-
Bedrijven: Medewerker badgehouder met duidelijke ID-vensters voor visuele verificatie bij beveiligingscontrolepunten
-
Gezondheidszorg: Antimicrobiële kaarthouder voor medewerkers in ziekenhuizen die frequent badge-scanning nodig hebben
-
Logistiek en opslag: Duurzame houders met sleutelringen voor dokwerkers die zowel sleutels als toegangsbewijs meedragen
-
Overheid en beveiliging: Hoogduurzame, bestand tegen sabotage ontwerpen met kettingaansluitingen
-
Retail en hotel: Gemaakte kaarthouder portemonnees voor klantloyaliteitsprogramma’s en medewerkeridentificatie
Markttrends die de aankoopvraag beïnvloeden
Metaal kaarthouder portemonnees groeien met een schatting van 8% CAGR (2023–2030) vanwege duurzaamheid en premium esthetiek [1]. Hybride ontwerpen die kaarthouder en sleutelorganisatie combineren worden steeds populairder in de EDC gemeenschap. Duurzaamheidsvereisten duwen kopers naar gerecyclede aluminium en biologisch afbreekbare leeralternatieven. Aanpassing van merk is sterk – bedrijfskopers kiezen steeds vaker voor OEM merk op medewerker ID accessoires.
—
Materialenkeuze: Ingenieurswerk van de juiste kaarthouder portemonnee
De keuze van materialen bepaalt de duurzaamheid, gewicht, kosten en de waargenomen waarde van de portemonnee. Aluminium legeringen bieden de beste sterkte-ten-tot-gewicht verhouding voor metaal houders; volle leer biedt executive esthetiek; ABS en polycarbonaat leveren budgetvriendelijke impactbestendigheid.
Aluminium en metaal legeringen
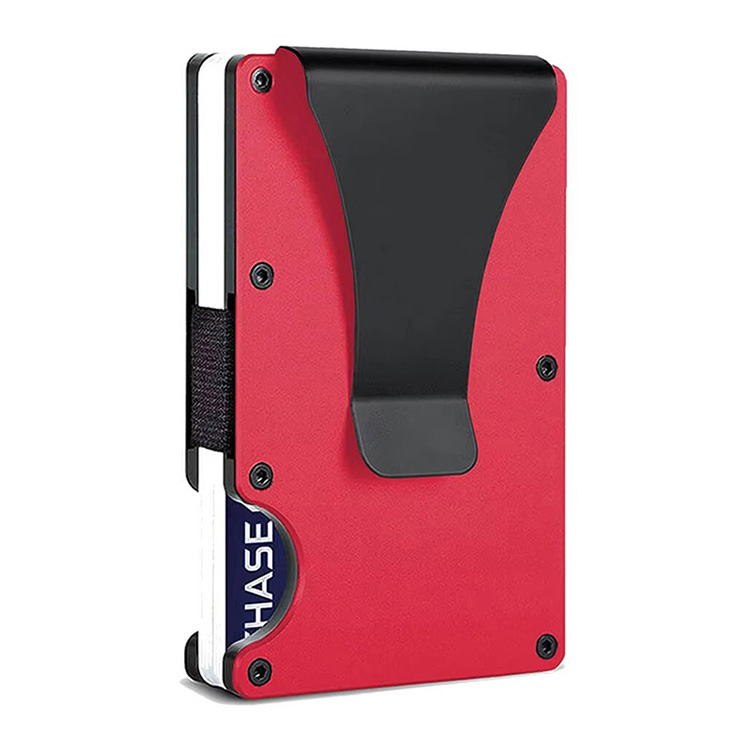
6061-T6 luchtvaartgrade aluminium is de industrie standaard voor metaal kaarthouder portemonnees. Het biedt een uitstekende sterkte-ten-tot-gewicht verhouding, en de anodiseerde oppervlakte weerstaat krassen en corrosie. CNC bewerking bereikt ±0,1 mm dimensionale nauwkeurigheid, zodat kaarten strak passen zonder vervorming.
Oppervlakteafwerking opties zijn geslepen, zandverfijnde of spiegelgepolijste texturen, met anodiseren beschikbaar in aangepaste Pantone kleuren. Een standaard aluminium kaarthouder portemonnee weegt 25–40 gram – zwaar genoeg om zwaar te voelen, licht genoeg voor zakcomfort.
Alternatieve legeringen. Zink legering is goedkoper en geschikt voor diepslag bij hoge volumes. Titanium biedt superieure sterkte en corrosiebestendigheid, maar kost 3–5 keer meer dan aluminium. Staalvrij staal biedt een premium gevoel, maar voegt aanzienlijk gewicht toe (60–80 gram voor een vergelijkbare ontwerp).
Leer en synthetische materialen
Volle leer is voorkeur voor executive kaarthouder portemonnees. Het vereist 2–3 mm dikte voor structuur en ontwikkelt een natuurlijke patina over de tijd. Microfiber leer is een kosteneffectieve alternatief met consistente textuur en voldoet aan REACH en RoHS naleving.
Stitching standaarden zijn belangrijk. Lock-stitch constructie met gevoegde nylon draad met 50.000+ flexcycli voorkomt naadverslechtering. Randverf – toegepast in 3–5 lagen PU – creëert chipbestendige, gepolijste randen die premium van budget producten onderscheiden.
De trade-off is echt. Echte leer biedt onvergelijkbare esthetiek, maar varieert in textuur en kleur tussen huiden. Kopers die 5.000+ eenheden van “volle leer” bestellen moeten accepteren dat natuurlijke variatie aanwezig is of specifiëren top-leer met meer consistent eindresultaat. Dit is geen defect – het is de natuurlijke eigenschap van natuurlijke materialen. Synthetische opties elimineren dit probleem, maar verliezen het premium gevoel.
Plastic en Polymer Opties
ABS en polycarbonaat zijn impactbestendige keuzes voor budgetvriendelijke bulkbestellingen. TPU (thermoplastisch polyurethaan) biedt flexibiliteit en schuurschadebestendigheid, waardoor het geschikt is voor duidelijke ID-vensters. Glasvul nylon biedt rigiditeit voor springende kaartmechanismen. UV-stabilisatie is essentieel voor buitengebruikende houwels om geelverkleuring en brosheid te voorkomen.
RFID-Blockerende Technologie Uitleg
RFID-blokken werken op basis van het Faraday-kooi-principe. Geleidende materialen — aluminium, koper, nikelsilver — creëren een scherm dat 13,56 MHz signalen blokkeert (de frequentie die wordt gebruikt door ISO 14443A/B standaardkaarten). Onafhankelijke laboratoria verifiëren 100% signaalattenuatie op 10cm afstand volgens ASTM D4935.
Checklist voor koperder bij RFID-bescherming:
-
Vereis derde-partij testrapporten van SGS, TÜV of vergelijkbare geaccrediteerde laboratoria
-
Controleer de schermings-effectiviteit over meerdere kaartoriëntaties — een portemonnee die signalen in één richting blokkeert maar niet in een andere is slecht ontworpen
-
Controleer dat de naadjes, rivetten en kaartgaten de schermingscontinu飔eit behouden
-
Bevestig dat het schermingsmateriaal de GEHELE kaartoppervlak bedekt, niet alleen één kant
—
Productieprocessen en Kwaliteitsnormen
Drie primaire productieprocessen domineren de ID-kaarthouder portemonnee categorie: CNC-machine voor aluminium, gietvormen voor zinklegeren en injectie-afdamper voor plastic. Elke heeft verschillende kostenstructuren, tolerantiecapaciteiten en ontwerplimieten.
CNC-machine vs. Gietvormen vs. Injectie-afdamper
| Proces | Best voor | Werkingskosten | Tolerantie | Productiesnelheid |
|---|---|---|---|---|
| CNC-machine | Aluminium (laag tot middenvolume) | Geen (prototyping gratis) | ±0,1mm | 3–8 min/stuk |
| Gietvormen | Zinklegeren (hoog volume) | $5.000–$15.000 | ±0,2mm | 30–60 sec/stuk |
| Injectie-afdamper | Plastic (hoog volume) | $3.000–$10.000 | ±0,15mm | 30–60 sec/stuk |
CNC-machine biedt ontwerpflexibiliteit en nauwkeurige toleranties, maar is per stuk langzamer. Gietvormen zijn economisch voor hoog volume, maar vereisen aanzienlijke werkingsinvestering en bieden minder ontwerpflexibiliteit. Injectie-afdamper is geschikt voor plastic houwels, maar vereist zorgvuldige vormontwerp om zinkvlekken en vervorming te voorkomen.
Een hybride aanpak — CNC-machine voor metalen kader gecombineerd met injectie-afdamper TPU-inlays voor kaartretentie — levert het beste van beide processen, hoewel het de montagecomplexiteit verhoogt.
Oppervlaktebehandeling en Finishing Normen
Anodiseringsdikte volgt de Class II (5–10 micrometers) standaard voor standaardafwerkingen en Class I (18–25 micrometers) voor extreme omgevingen. PVD (fysieke dampdepositie) coating creëert schuurschadebestendige geweermetaal, goud of roosgoud afwerkingen.
Lasergravure biedt permanente, hoge-detaillering merknaam op metalen oppervlakken — ideaal voor logo’s en serienummers. Padprint is geschikt voor textuurleeroppervlakken maar heeft beperkte duurzaamheid. Voor corrosiebestendigheid, vraag om zoutneembestendigheid volgens ASTM B117 — 48-uurs blootstelling zonder pitting of verkleuring is de industrie-standaard.
Kwaliteitscontrole Checkpoints
-
Inkomende materiaalinspectie: Verifieer legeringscompositie certificaten en leergraad documentatie
-
In-proces QC: Dimensiecontrole op 100% voor kritieke toleranties; visuele inspectie op elke afwerkingss stap
-
Finale willekeurige inspectie: AQL 2,5 (Algemene Inspectie Niveau II) volgens ISO 2859-1 voor bulkbestellingen
-
Functionele testen: Kaartinvoeging/uitvoeging cycli (10.000+), sleutelring treksterkte (minimaal 5kg trek), en RFID-blokkeercontrole
—
Hoe te Beoordelen ID-kaarthouder Portemonnee Leveranciers
Een betrouwbare leverancier demonstreert productie specialisatie, houdt verifieerbare certificaten, reageert binnen 24 uur met actiegerichte antwoorden, en biedt transparante itemgerekende prijs. Rode vlaggen zijn vaag kwaliteitsclaims, uitgesmokkelde kernprocessen, en weerstand tegen derde-partij audits.
Kerncompetentie Beoordeling
Controleer of de leverancier kaarthouder als kerncategorie produceert — niet als een bijproduct. In-huis CNC-machine, anodiseren en montage verminderen leadtijden en kwaliteitsvariabiliteit. Beoordeel maandelijkse productiecapaciteit; bevestig dat de leverancier kan schalen met je seizoenspiek vraag. Vraag een machine lijst (CNC-centra, injectie-afdamper machines, lasergravuren) met modellen en leeftijd.
Rode vlag: Een leverancier die CNC-machine of anodiseren outsourcet kan geen consistent kwaliteit of leadtijden garanderen. Je bent afhankelijk van de planning van hun subcontractor.
Kwaliteitscertificaten en Compliancy
| Certificatie | Relevansie | Waarom Het Belangrijk Is |
|---|---|---|
| ISO 9001:2015 | Kwaliteitsbeheer | Niet-negotieerbare basis |
| ISO 14001 | Omgeving | Relevant voor ecogewetensgezinde merken |
| REACH | EU chemische conformiteit | Vereist voor EU marktaanbod |
| RoHS | Huurlijke stoffen | Vereist voor elektronica-gerelateerde producten |
| BSCI/Sedex | Sociale conformiteit | Staand vereist voor bedrijfsvergiffen |
Communicatie en Responsiviteit
Professionele leveranciers reageren binnen 24 uur met gedetailleerde, handelbare antwoorden. In-house ingenieurs moeten DFM (Design for Manufacturing) feedback geven voorafgaand aan het starten van het tooling proces. Sample turnaround tijd moet 5–10 werkdagen zijn voor standaard ontwerpen, 15 dagen voor complexe custom werk.
Roode vlag: Een leverancier die technische vragen over materialen, toleransen of verwerking niet kan beantwoorden in uw taal zal problemen ondervinden tijdens de productie. Miscommunicatie is de belangrijkste oorzaak van vertragingen in levering en afgewezen goederen.
Prijstransparantie en Betalingsvoorwaarden
Vraag om itemiseerde offertes: materiaal kosten, arbeid, verwerking, verpakking en logistiek gescheiden. Gebuikte betalingsvoorwaarden zijn 30% deposit / 70% voorafgaand aan levering; L/C voor grote bestellingen. Let op verborgen kosten — tooling kosten, sample verzending, custom verpakkingen molds en inspectie kosten.
Prijs benchmark. Gerangschikte prijsverlaging verlaagt meestal de eenheid kosten met 15–25% wanneer de bestelling volume verdubbelt. Een standaard aluminium card holder wallet met een anodiseerde finish en lasergravure kost meestal $2.50–$6.00 FOB afhankelijk van volume en verwerking complexiteit.
—
Belangrijke Kwaliteitsindicatoren voor ID Card Holder Wallet Kopers
Vijf kwaliteitsindicatoren onderscheiden professionele-grade card holder wallets van consumenten novelties: dimensionale nauwkeurigheid, oppervlakte finish consistentie, kaart vasthoudendheid, RFID-afscherming effectiviteit, en hardware duurzaamheid.
Dimensionale Nauwkeurigheid
Een card holder wallet moet passen in standaard CR80 kaarten (85.6mm × 54mm) zonder te strak of te los te zitten. De interne slot afmetingen moeten 0.5–1.0mm clearance op elke kant hebben. Te veel clearance veroorzaakt rammelen; te weinig clearance maakt kaart verwijderen moeilijk.
Testmethode: Stop een standaard kaart 100 keer. De wallet moet consistent vasthouden zonder de kaart te rekken of vervormen.
Oppervlakte Finish Consistentie
Anodiseerde aluminium oppervlakken moeten een uniforme kleur tonen over alle eenheden in een batch. Kleur variatie tussen batches wijst op slechte proces controle. Vingerafdrukken, pitting of ongelijke tekstuur op meer dan 2% van de eenheden wijst op een kwaliteitscontrole falen.
Testmethode: Visuele inspectie onder 1000 lux verlichting op 30cm afstand. Vergelijk met een master sample goedgekeurd tijdens de pre-productie fase.
Kaart Vasthoudendheid
Kaarten moeten veilig blijven tijdens normaal gebruik maar losgaan met een krachtige duimduw. Te veel kracht beschadigt kaarten; te weinig kracht veroorzaakt onbedoeld loslaten.
Testmethode: Meet de kracht die nodig is om een kaart te verwijderen met een duw-pull meter. De industrie standaard is 2–5 Newtons (0.45–1.1 lbs).
RFID-Afscherming Effectiviteit
RFID-afscherming moet consistent werken over alle kaart oriëntaties binnen de wallet. Een wallet die signalen blokkeert wanneer de kaart in een richting wordt ingeslikt maar falen wanneer de kaart 90 graden wordt gedraaid is defect.
Testmethode: Plaats de geladen wallet op 10cm afstand van een ISO 14443A reader. Probeer de kaart in meerdere oriëntaties te lezen. Nul succesvolle leesbeurten wijzen op juiste scherming.
Hardware Duurzaamheid
Sleutelringen, bevestigingspunten en hefboommechanismen moeten herhaald gebruik verdragen zonder vervorming of falen. De sleutelring bevestiging moet een 5kg trekkracht verdragen zonder buigen of breken.
Testmethode: Toepas een 5kg statische belasting op de sleutelring bevestiging gedurende 60 seconden. Meet de vervorming na belastingverwijdering. Vaste vervorming mag niet meer dan 0.5mm overschrijden.
—
Productieproces: Van Brute Material tot Afgeronde Card Holder Wallet
Het productieproces voor een aluminium ID card holder wallet volgt zes stadia: materiaal voorbereiding, CNC bewerking, schuren, oppervlakte behandeling, montage en eindinspectie. Elke fase heeft specifieke kwaliteitscontrole punten die bepalen de prestaties van het eindproduct.
Stadium 1: Materiaal Voorbereiding
Aluminium billetten of platen worden gesneden naar benaderende afmetingen met een bandzaag of CNC zaag. De materiaalspecificatie (meestal 6061-T6) wordt geverifieerd tegen het conformiteitscertificaat. Voor leerproducten worden huiden gecontroleerd op defecten en gesneden met staalregel diepen.
Stadium 2: CNC Bewerking
CNC frezen centra bewerken het wallet lichaam vanaf het voorbereide blank. Dit omvat meerdere operaties: frezen voor vlakke oppervlakken, gat frezen voor kaartgaten, boring voor hefboompin of rivetgaten, en contour frezen voor het externe profiel. Toleranties van ±0.1mm worden gehandhaafd.
Process detail: Voor een twee-deel aluminium wallet worden de voor- en achterplaten gesneden en vervolgens gemonteerd met een hefboommechanisme. De kaartgat diepte is kritisch — te diep en kaarten passen niet; te diep en wordt de wallet dik.
Stadium 3: Schuren en Oppervlakte Voorbereiding
Alle gesneden randen worden geschopt om scherpe randen en bewerkingsmerken te verwijderen. Dit wordt meestal gedaan met een combinatie van handmatige schuurtools, kruisbalken en vibratie afwerking. De oppervlakte wordt vervolgens geslepen of geboord om de gewenste tekstuur te bereiken.
Process detail: Kruisbalken met keramische media verwijderen bewerkingsmerken en creëren een uniform matte oppervlak. Voor geboorde oppervlakken wordt een bandzaag met een specifieke gruit (meestal 320–600) gebruikt om de lineaire tekstuurpatroon te creëren.
Stap 4: Oppervlaktebehandeling
Aluminiumonderdelen ondergaan anodiseren — een elektrochemisch proces dat een beschermende oxidelag op de oppervlakte creëert. De dikte van de anodering (5–25 micrometers) bepaalt de duurzaamheid. Kleurenanodering omvat het verkleuren van de porige oxidelag voorafgaand aan het verzegelen.
Processdetail: Het anodiseringsproces omvat vijf stappen: reinigen, etsen, desmutten, anodiseren en verzegelen. De gehele cyclus duurt 45–90 minuten afhankelijk van de dikte van de coating. De verzegelingsstap is kritisch — slecht verzegelde anodering heeft slechte corrosieresistentie en kleurverduistering.
Stap 5: Montage
CNC-gemontageerde onderdelen worden gemonteerd met hardware — hefzijden, schroeven of rivetten. Voor kaarthouder portemonnees met sleutelringen wordt de ringaansluiting geïnstalleerd op deze stap. Voor RFID-afschermende ontwerpen wordt de schermingslaag ingevoegd tussen de buitenkast en de kaartcompartment.
Processdetail: Montage vereist zorgvuldige toerkrachtcntrl voor schroeven — te veel aantrekken verlaat de draad, te weinig aantrekken leidt tot loslaten. Voor riveteerde ontwerpen moet de rivetkracht worden afgesteld om de aluminium niet te vervormen.
Stap 6: Eindcontrole
Geïnformeerd producten ondergaan een AQL 2.5 inspectie volgens ISO 2859-1. Dit omvat het nemen van monsters op basis van lotgrootte en defectclassificatie. Kritieke defecten (functieverslagen, scherpe randen) leiden tot het afwijzen van het hele lot. Grote defecten (zichtbare vlekken, kleurverschillen) overschrijden de aanvaardbare kwaliteitslimieten als ze in meer dan 2,5% van de monsters worden gevonden.
—
Personalisatie en OEM/ODM Opties
OEM (Original Equipment Manufacturing) betreft de klant die ontwerpen en specificaties levert terwijl de fabriek de productie handelt. ODM (Original Design Manufacturing) betreft de fabriek die ontwerpen voorstelt op basis van markttrends, met de klant die merkpersonalisatie aanbrengt. Beide modellen hebben verschillende voordelen afhankelijk van de ontwerpkwaliteiten van uw team.
OEM: Wanneer U Ontwerpen Heeft
OEM is geschikt voor merken met in-house ontwerpteam. U levert gedetailleerde tekeningen, 3D-bestanden of fysieke monsters. Het fabrieksteam controleert het ontwerp op productiebaarheid, identificeert mogelijke productieproblemen en stelt aanpassingen voor die kosten verminderen of kwaliteit verbeteren.
Belangrijke overwegingen:
-
Lever CAD-bestanden (STEP, IGES) voor nauwkeurige offerte
-
Specificeer toleransen, materialen en eindstandaarden
-
Vraag DFM feedback aan voorafgaand aan productiegoedkeuring
-
Prototyping-tijdlijn: 7–10 dagen voor CNC-gemontageerde monsters
ODM: Wanneer U Ontwerpssteun Nodig Heeft
ODM is geschikt voor merken zonder in-house ontwerpkwaliteiten of die snel hun productlijnen willen uitbreiden. De fabriek presenteert ontwerpen op basis van marktonderzoek en trendanalyse. U selecteert een basisontwerp en personaliseert het met merk, kleuren en verpakking.
Belangrijke overwegingen:
-
ODM-ontwerpen zijn vaak beschikbaar voor private label met minimale MOQ
-
Personalisatieopties: lasergravure, kleurenanodering, verpakkingdesign
-
Enkele fabrieken bieden exclusieve ODM-ontwerpen (niet aangeboden aan andere klanten) aan voor gegarandeerde MOQs
Merktchnieken en Decoratieopties
| Techniek | Best voor | Minimale detail | Duurzaamheid |
|---|---|---|---|
| Lasergravure | Metaaloppervlakken | 0,1 mm lijnbreedte | Permanent |
| UV-printen | Vlakke oppervlakken | 1440 DPI | Goed (vereist topcoat) |
| Embossing/Debossing | Leder | Aangepaste die is vereist | Uitstekend |
| Kleurenanodering | Aluminium | Pantone matchen | Uitstekend |
MOQ-overwegingen en Kostenoptimalisatie
Typische MOQs: 500–1.000 eenheden voor standaardontwerpen; 2.000+ voor volledig aangepaste vormen. Kostenbeïnvloedende factoren zijn materiaaltypes (aluminium > plastic), verwerkingssnelheid (PVD > anodering) en verpakking. Gerangschikte prijsverlaging verlaagt de eenheidskost 15–25% wanneer de bestelvolume verdubbelt. Voorbeeldproductie monsters kosten meestal $30–$80, en worden gecrediteerd tegen bulkbestellingen.
Kostenoptimalisatiestrategieën:
-
Standaardiseer afmetingen — vermijd niet-standaard kaartsleutelgroottes die aangepaste CNC-verwerking vereisen
-
Vereenvoudig verwerking — kies voor enkelkleurige anodering in plaats van meervoudige kleuren of PVD
-
Optimaliseer verpakking — standaard mailerdozen kosten minder dan aangepaste harde dozen
-
Consolideer bestellingen — combineer meerdere ontwerpen in één productierun
—
Bestelproces: MOQ, Levertijd en Verzending
Een typisch OEM-bestel volgt vijf stappen: inquïte en offerte, voorbeeldgoedkeuring, productieplanning, bulkproductie en verzending. De totale levertijd voor standaardprojecten is 5–8 weken vanaf ontwerffinalisatie tot levering.
Stap 1: Inquïte en Offerte
Stuur uw productspecificaties — tekeningen, materialen, hoeveelheden en eindvereisten. De leverancier moet binnen 24 uur een itemgelist offerte verstrekken. Dit omvat gereedschapkosten (indien van toepassing), eenheidskoopwaarde op uw doelvolume, voorbeeldkosten en geschatte levertijden.
Stap 2: Voorbeeldgoedkeuring
Voorbeeldproducten worden gemaakt voor uw goedkeuring. Standaardvoorbeelden duuren 7–10 werkdagen; complexe ontwerpen met aangepaste mechanismen duuren 15 dagen. Beoordeel de voorbeelden ten opzichte van uw specificaties en goedkeur schriftelijk voorafgaand aan productie.
Stap 3: Productieplanning
Na goedkeuring van de monsters plaatst de fabriek de productie in. Materialen worden direct aangeschaft. Voor aluminiumproducten wordt het benodigde alliage besteld van gekeurde molenbedrijven. Voor leerproducten worden de leerstukken geselecteerd en gesneden.
Stap 4: Bulkproductie
Productietijd hangt af van de hoeveelheid en complexiteit. Standaard aluminium kaarthouder portemonnees: 15–25 dagen voor 5.000 eenheden. Complexere ontwerpen met meervoudige materialen: 25–35 dagen. Tijdens de productie voert de fabriek in-procescontroles uit op elke stap.
Stap 5: Kwaliteitscontrole en verzending
Eindcontrole volgens AQL 2.5 wordt uitgevoerd voorafgaand aan verzending. U kunt ook een derdepartijinspectie (SGS, TÜV of vergelijkbare) aanvragen op uw kosten. Verzendopties zijn luchttransport (5–7 dagen), zeevervoer (25–35 dagen naar VS/EU- havenen) of expressbezorger (3–5 dagen voor monsters en kleine bestellingen).
Minimale bestelhoeveelheid en levertijd referentiepunten:
| Besteltype | Minimale bestelhoeveelheid | Levertijd (Productie) |
|---|---|---|
| Standaard aluminium ontwerp | 500 eenheden | 15–20 dagen |
| Aangepast aluminium ontwerp | 1.000 eenheden | 20–25 dagen |
| Leer kaarthouder | 500 eenheden | 20–25 dagen |
| Plastic injectiegesmolten | 2.000 eenheden | 25–30 dagen |
| Express route (urgente restock) | 3.000 eenheden | 10 dagen |
—
Kwaliteitscontrole: Onze Meervoudige Inspectieproces
Als fabrikant benaderen wij onze kwaliteitscontrole systematisch in plaats van reactief. Wij houden een vierstapsinspectieproces dat defecten opsporen voordat zij uw probleem worden.
Stap 1: Inkomende Materialen Verificatie
Elke aluminium batch arriveert met een mill certificaat dat de alliage samenstelling (6061-T6) verifieert. Wij verifiëren dit tegen onze specificaties voordat wij het materiaal opslaan in voorraad. Leervellen worden geïnspecteerd op defecten, dikte consistentie en vachtkwaliteit. Plastics worden gecontroleerd op meltvloeiindex en kleur consistentie.
Stap 2: In-Proces Inspectie
Tijdens CNC bewerking voeren operators dimensiecontroles uit op 100% voor kritieke toleransen — kaartgat breedte, totale lengte en knoppenas uitlijning. De oppervlaktekwaliteit wordt gecontroleerd na de schuren. De anodiseringsdikte wordt gemeten met een coating dikte meetinstrument op voorbeelden van elke batch.
Stap 3: Voorverzending Kwaliteitscontrole
Elke productiebatch ondergaat een AQL 2.5 inspectie volgens ISO 2859-1. Dit omvat willekeurige steekproeven op basis van lotgrootte. Kritieke defecten — functionele falen, scherpe randen, gebroken knopen — veroorzaken directe afwijzing. Grote defecten — zichtbare vlekken, kleurverschillen, uitlijningsproblemen — worden geteld tegen de aanvaardbare kwaliteitslimiet.
Stap 4: Functietesten
Voor het inpakken ondergaan voorbeelden van elke batch functietesten: 10.000-cyclus kaartin- en -uitsteken testen, 5kg sleutelring trektesten en RFID-afscherming verificatie met ISO 14443A standaard lezers. Deze testen simuleren echte gebruikscondities om te zorgen dat het product zoals ontworpen werkt.
—
Certificaten en Industriestandaarden
Een betrouwbare fabrikant houdt ISO 9001:2015 voor kwaliteitsbeheer, ISO 14001 voor milieupraktijken en levert documentatie over materiaalcompliancie (REACH, RoHS) voor EU markten. RFID-afschermingsprestaties moeten worden geverifieerd met derdepartij laboratoriumrapporten volgens ASTM D4935.
Essentiële Certificaten
| Certificaat | Hoofdgebied | Waarom Kopers Het Vereisen |
|---|---|---|
| ISO 9001:2015 | Kwaliteitsbeheersysteem | Zorgt voor consistentie in procesbeheer |
| ISO 14001 | Milieubeheer | Vereist voor eco-gerichte merken |
| REACH | EU chemische conformiteit | Vereist voor toegang tot EU markten |
| RoHS | Huurstoffen | Vereist voor producten met elektronica |
| BSCI/Sedex | Sociale conformiteit | Staand vereist voor bedrijfsbestellingen |
Teststandaarden
-
RFID-afscherming: ASTM D4935 — Standaard Test Methode voor het Meten van de Elektromagnetische Schermings Effectiviteit van Vlakke Materialen
-
Corrosie weerstand: ASTM B117 — Standaard Praktijk voor het Werken van Zoutnevel (Dauw) Apparatuur
-
Steekproeven: ISO 2859-1 — Steekproefprocedures voor Inspectie op Basis van Kenmerken
-
Kaardimensies: ISO/IEC 7810 — Identificatiekaarten — Fysieke Kenmerken
—
Veelgestelde Vragen over ID Kaarthouder Portemonnees
Wat is de standaardgrootte voor een ID kaarthouder portemonnee?
Meeste ID kaarthouder portemonnees zijn ontworpen rondom de CR80 kaart standaard (85,6 mm × 54 mm), die werknemerskaartjes, rijbewijzen en standaard creditkaarten omvat. Externe afmetingen voegen meestal 2–5 mm per kant toe voor materiaaldikte en kaartretentie mechanismen. Voor kaarthouder met sleutelringontwerpen, verlengt de totale lengte zich met 15–25 mm om de ringaansluitpunt te accommoderen.
Hoe effectief zijn RFID-afschermende kaarthouder portemonnees?
Een goed ontworpen RFID-afschermende ID kaarthouder portemonnee gebruikt een continue geleidende barrière — meestal aluminium of koper-nikkel alliage — die een Faradaykooi effect creëert. Onafhankelijke testen volgens ASTM D4935 moeten demonstreren 100% signaalattenuatie op 10 cm. Kopers moeten testrapporten aanvragen en verifiëren dat zaden, rivetten en kaartgaten de schermingscontinu飔eit behouden.
Wat is de typische MOQ voor aangepaste kaarthouder portemonnees?
MOQ’s variëren per materiaal en complexiteit: plastic injectie-gemuteerde houderen beginnen meestal bij 1.000–2.000 eenheden; aluminium CNC-gemuteerde houderen kunnen beginnen bij 500 eenheden; leerkaarthouderen met aangepaste naadwerk vereisen meestal 500+ eenheden. Leveranciers met flexibele productielijnen kunnen lagere MOQ’s aanbieden voor standaardvormen met eenvoudige logo-aanpassing.
Hoe lang duurt de OEM/ODM proces van ontwerp tot levering?
Een typisch tijdschema: ontwerp finalisatie (3–5 dagen) → monsterproductie (7–10 dagen) → klantgoedkeuring (3–5 dagen) → bulkproductie (15–25 dagen) → verzending (5–15 dagen afhankelijk van bestemming). Totaal: 5–8 weken voor standaardprojecten. Complexere ontwerpen met aangepaste mechanismen of meervoudig materiaalgebruik kunnen 2–3 weken extra in beslag nemen.
Kan ik een kaarthouder portemonnee krijgen met zowel ID-venster en sleutelring?
Ja, dit is een populaire hybride configuratie. Het ID-venster (meestal duidend TPU of PVC) stelt badgezichtbaarheid toe, terwijl een staal of aluminium sleutelringaansluiting (met een treksterkte van 5kg+) de sleutels handhaaft. Deze ontwerpen zijn gebruikelijk voor faciliteitsbeheer, beveiligingsploegen en logistiek personeel dat snelle badge toegang en sleutelorganisatie nodig heeft.
Wat moet ik letten op bij het beoordelen van een leverancier’s productiecapaciteit?
Controleer of de leverancier kaarthouderen als kerncategorie produceert, niet als een bijproduct. Vraag een machine lijst met modellen en leeftijd. Bevestig in-house processen — CNC-machining, anodering, montagewerk — in plaats van uitgesproken operaties. Vraag om productiecapaciteitsgegevens en referenties van vergelijkbare projecten. Een leverancier die deze gegevens niet kan leveren is niet klaar voor uw bestelling.
—
Hoe We De Standaarden Die Weerboven Staan Voldoen
De aankoopkader dat is uitgelegd in deze gids is niet theorie voor ons — het is onze dagelijks werkbasis. Met 14 jaar ervaring in RFID portemonnees en kaarthouderproductie, Gstar Technology operateert een verticaal geïntegreerd bedrijf in Shenzhen, China.
Ons aanpak van de kwaliteitsstandaarden:
-
In-house CNC-machining — We opereren onze eigen CNC-centrum, produceren aluminium kaarthouder portemonnees van ruwe billet tot afgeronde anodiseerde component. Dit elimineert uitbestedingsvertragingen en kwaliteitsongelijkheden. Onze 300.000+ maandelijkse productiecapaciteit laat ons seizoenspieken zonder levertijd te compromitteren.
-
Verifieerbare kwaliteitsystemen — We bezitten ISO 9001:2015 certificering en voeren AQL 2.5 eindcontroles uit op elke batch. Ons in-house QC-lab voert de exacte tests uit die wij aan kopers aanraden: 10.000-cyclus kaartinvoegtest, 5kg sleutelring trektesten en RFID-afscherming verificatie met ISO 14443A standaard lezers. Wanneer u derden testrapporten vraagt, leveren we deze van SGS of TÜV in uw gewenste formaat.
-
Flexibele MOQ’s en snelle levering — Kaarthouder portemonnee vraag varieert met bedrijfsseizoenen en productlaunchen. Ons productieplanning accommoderen flexibele MOQ’s — vanaf 500 eenheden voor standaardontwerpen — terwijl we 15–25 dagen levertijd behouden voor bulkproductie. Voor urgent restocks kan onze express route 3.000 eenheden binnen 10 dagen leveren, onder voorwaarde van materiaal beschikbaarheid.
-
Ontwerpcollaboratie — Ons ingenieurs team beoordeelt elke klantontwerp voor productiebaarheid voorafgaand aan productie, biedt DFM suggesties die kosten verminderen zonder esthetiek te compromitteren. Of u nu een dun aluminium kaarthouder portemonnee nodig heeft voor mannen EDC lijnen of een leerhouder met merk sleutelringaansluitingen, we bieden prototyping binnen 7–10 dagen.
Een echte voorbeeld: Een Europese beveiligingsuitrustingsdistributeur benaderde ons in 2024 met een aangepaste kaarthouder met sleutelringontwerp voor faciliteitsbeheer ploegen. Ze hadden 8.000 eenheden nodig met RFID-afscherming, een duidend ID-venster en een breakaway lanyard aansluiting. Ons ingenieurs team identificeerde dat hun oorspronkelijke hefboomontwerp zou falen na 3.000 flex cycli — onder hun 10.000-cyclus vereisten. We reden de hefboom met een verhard stalen pin en versterkten de bevestigingspunten. De klant goedkeurde de monsters in de eerste ronde, en we leverden de volledige bestelling binnen 22 dagen.
—
Keuzehandleiding: Het Juiste Leverancier Kiezen
Kies een volledig dienstverlener als u ontwerpsupport, flexibele MOQ’s en consistent kwaliteit over meerdere productlijnen nodig heeft. Dit is geschikt voor merken die zich uitbreiden naar nieuwe categorieën of bedrijven zonder bestaande leverancierrelaties.
Kies een gespecialiseerde kaarthouder leverancier als u hoge volumes, standaard vereisten heeft en prioriteit geeft aan eenheden kostverlaging. Specialists kunnen lagere prijzen aanbieden voor standaardontwerpen, maar bieden geen ontwerpsupport of flexibiliteit van een volledig dienstverlener.
Kies een handelsbedrijf als u zeer kleine bestelhoeveelheden (onder 500 eenheden) heeft en de markt test. Handelsbedrijven kunnen bestellingen van meerdere fabrieken aggregeren, maar kunnen geen kwaliteitsconsistente of ingenieursondersteuning bieden.
Voor de meeste B2B kopers — merken, handelsbedrijven en online verkopers — biedt een volledig dienstverlener met in-house productie, flexibele MOQ’s en ingenieursondersteuning de beste balans van kwaliteit, kost en betrouwbaarheid.
—
Conclusie en Volgende Stappen
De keuze van de juiste leverancier van ID kaarthouder portemonnees vereist het beoordelen van materiaal expertise, productie precisie, kwaliteitsystemen en communicatie betrouwbaarheid. Het aangeboden aanbodkader geeft je een gestructureerde aanpak om potentiële partners te beoordelen — van de initiële capaciteitsbeoordeling tot productievalidatie.
Wanneer je klaar bent om verder te gaan, zijn we uitgenodigd om met onze ingenieursafdeling te bespreken wat je projectvereisten zijn. Of je nu een standaard kaarthouder portemonnee nodig hebt voor mannenretaillijnen, een aangepaste kaarthouder met sleutelring voor bedrijfsverdeling, of een volledig maatwerk RFID-afschermende ontwerp, bieden we OEM/ODM oplossingen met transparante prijsstructuur en snelle prototyping.
—
Referenties
[1] Grand View Research. “Smart Wallet Market Size, Share & Trends Analysis Report, 2023–2030.” https://www.grandviewresearch.com/industry-analysis/smart-wallet-market-report
[2] ISO. “ISO 9001:2015 Quality management systems — Requirements.” https://www.iso.org/standard/62085.html
[3] ASTM International. “ASTM D4935 – Standard Test Method for Measuring the Electromagnetic Shielding Effectiveness of Planar Materials.” https://www.astm.org/d4935-18.html
[4] ISO. “ISO 2859-1:1999 Sampling procedures for inspection by attributes.” https://www.iso.org/standard/1141.html
[5] ISO/IEC. “ISO/IEC 7810:2019 Identification cards — Physical characteristics.” https://www.iso.org/standard/70483.html